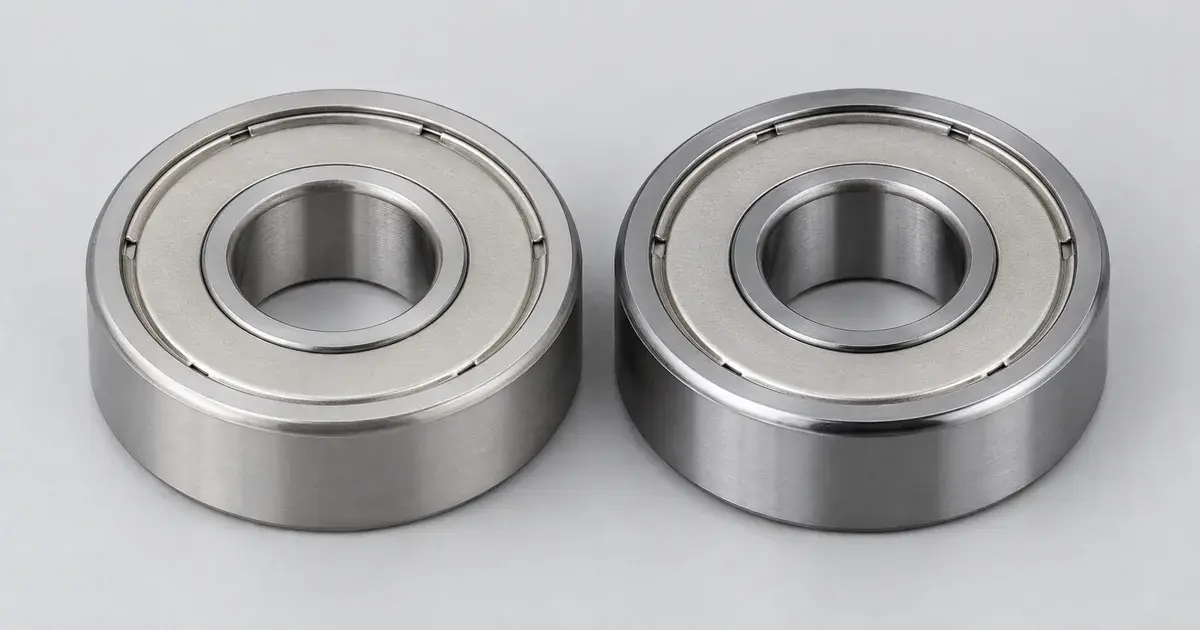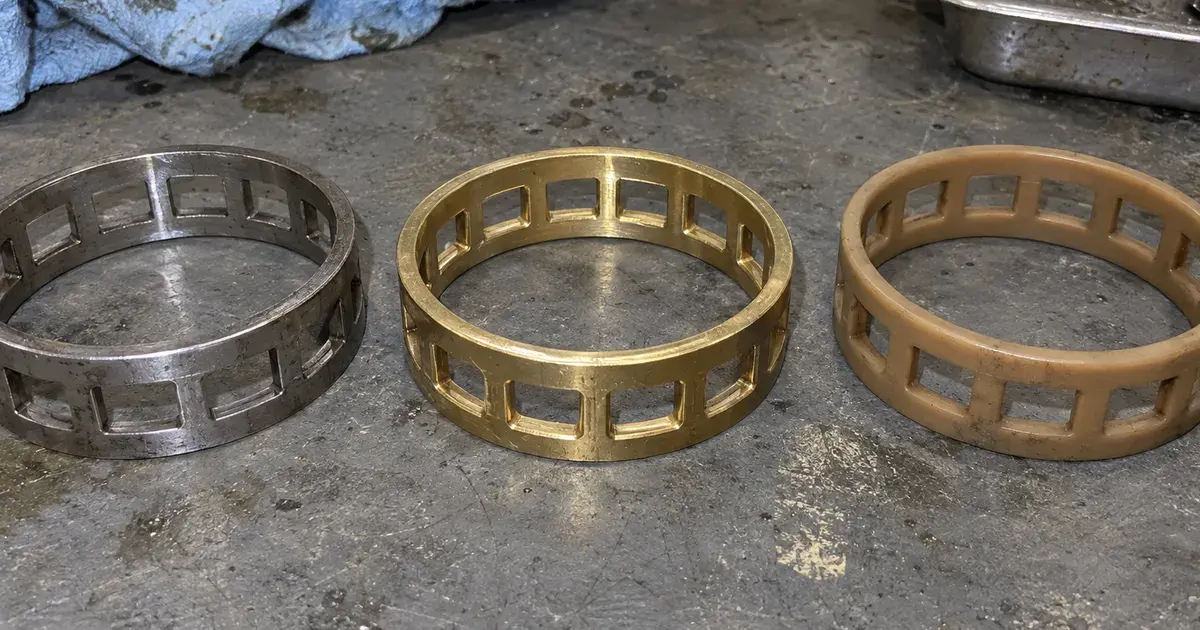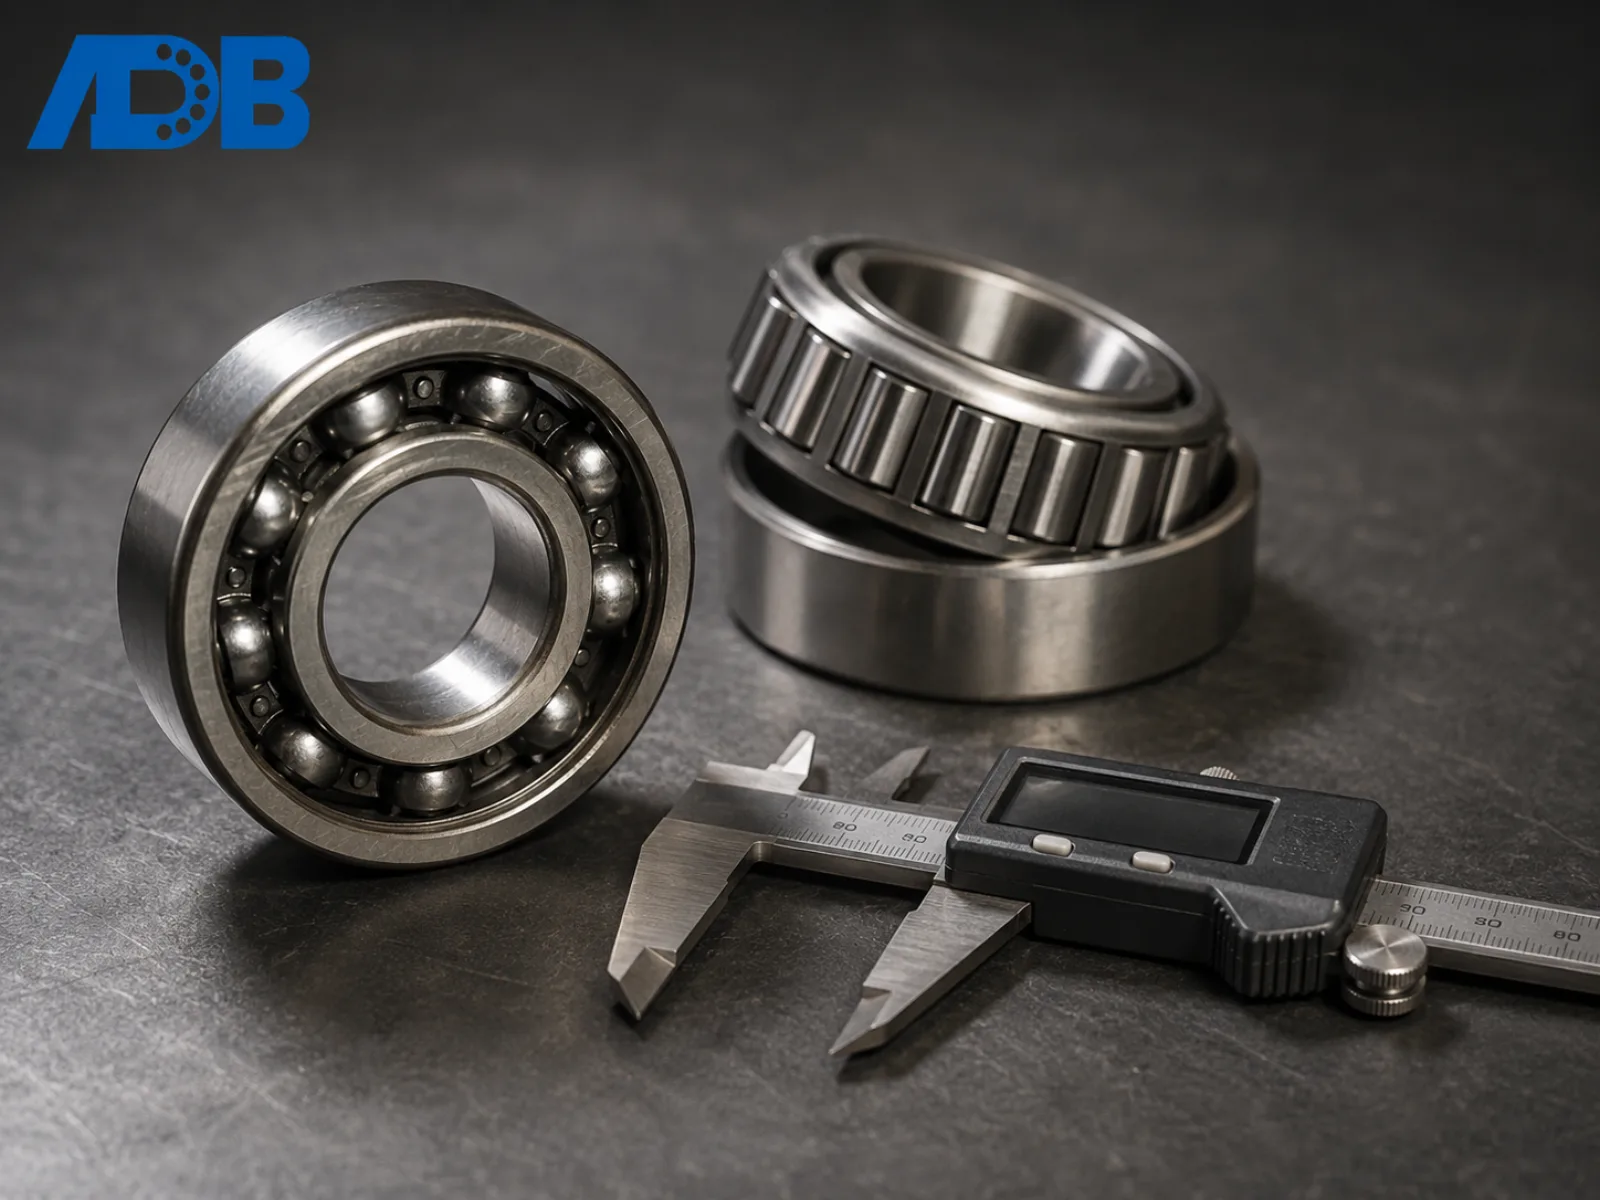
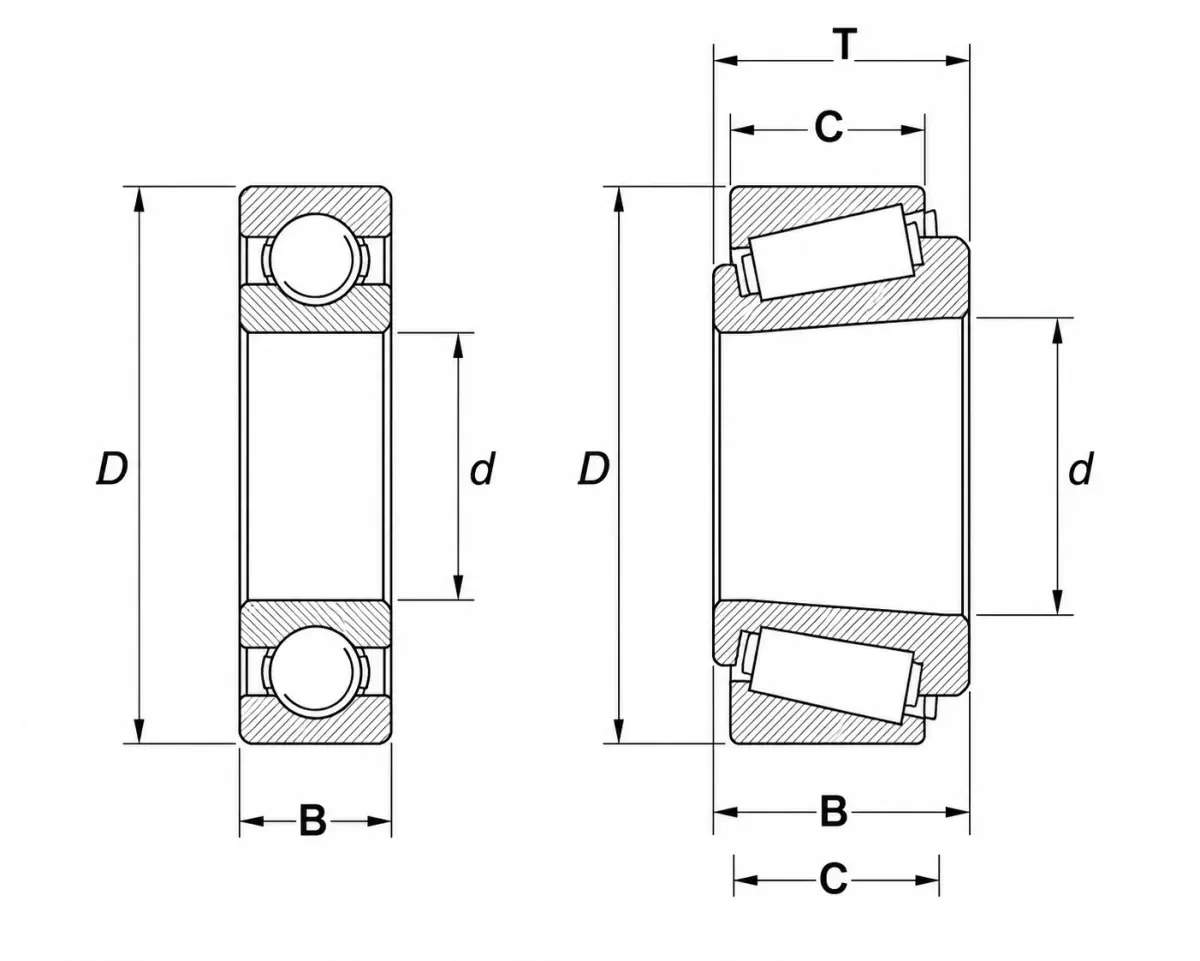
Чтобы измерить подшипник, определяют три размера в миллиметрах: внутренний диаметр (диаметр отверстия, d), наружный диаметр (D) и ширину (B для радиальных подшипников или T для конических). По этим трём числам и типу подшипника можно идентифицировать практически любой стандартный подшипник качения, выпускаемый сегодня. Габаритные размеры регламентируются стандартами ISO 15 для радиальных подшипников и ISO 355 для метрических конических роликоподшипников.
В руководстве разобраны порядок измерения, необходимый инструмент, типичные причины ошибочного заказа и проверка полученных размеров по обозначению на подшипнике.
Ключевые тезисы
- Любой стандартный подшипник определяется тремя размерами: диаметр отверстия (d), наружный диаметр (D) и ширина (B или T).
- Для номинальных размеров достаточно цифрового штангенциркуля; когда важна точность, применяют микрометр (допуск отверстия для подшипника класса P0 по ISO 492 обычно составляет лишь несколько микрометров).
- Последние две цифры большинства обозначений подшипников кодируют диаметр отверстия в миллиметрах по системе ISO 15 — это быстрый способ сверить результат измерения.
- Измерять следует при комнатной температуре: температурное расширение подшипниковой стали составляет около 11–12 мкм на метр на °C, поэтому результат для нагретого прецизионного подшипника может выйти за поле допуска.
- Для конических роликоподшипников используют T (общую ширину в сборе), а не B, поскольку наружное и внутреннее кольца разъёмные.
Какие три размера определяют подшипник?
Любой стандартный подшипник качения определяется тремя габаритными размерами в миллиметрах: диаметром отверстия, наружным диаметром и шириной. Эти размеры устанавливает ISO 15, и их первыми приводят в каталогах SKF, NSK, Schaeffler/FAG, NTN, Timken и других производителей.
- Внутренний диаметр (диаметр отверстия, d): диаметр отверстия внутреннего кольца под посадку на вал. Этот размер определяет посадку на валу.
- Наружный диаметр (D): диаметр наружной поверхности наружного кольца под посадку в корпус.
- Ширина (B): для радиальных подшипников — размер между двумя торцами в осевом направлении.
Для конических роликоподшипников геометрия иная, и обозначения соответственно меняются:
- T — общая ширина подшипника в сборе (наружное кольцо + внутреннее кольцо + комплект роликов).
- B — ширина только внутреннего кольца (конуса).
- C — ширина только наружного кольца.
Это различие важно, поскольку наружное и внутреннее кольца конического роликоподшипника разъёмные. Одна из частых ошибок при заказе — измерить только внутреннее кольцо и принять его ширину за общую ширину подшипника. Причины такой геометрии рассмотрены в руководстве «Конические и цилиндрические роликоподшипники».
Какой инструмент нужен для измерения подшипника?
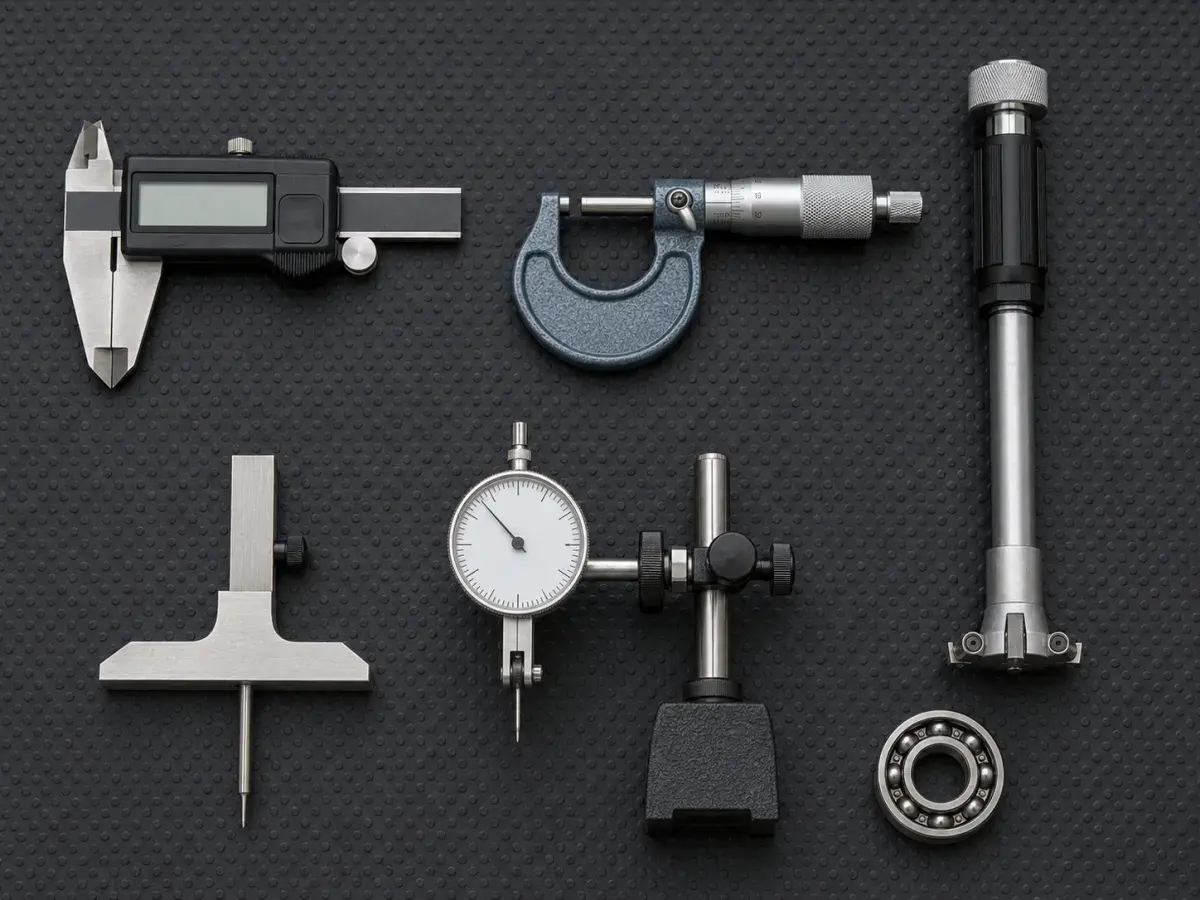
Для большинства задач замены и контроля три измерительных инструмента покрывают примерно 95 % случаев. Выбор зависит от требуемого допуска и габарита подшипника.
| Инструмент | Когда применять | Типичная разрешающая способность |
|---|---|---|
| Цифровой штангенциркуль (0–150 мм) | Стандартные радиальные подшипники с наружным диаметром до ~140 мм | 0,01 мм |
| Цифровой штангенциркуль (0–300 мм) | Более крупные подшипники, корпусные узлы и стоячие опоры | 0,01 мм |
| Наружный / внутренний микрометр | Прецизионные подшипники (классы 5, 4, 2 по ISO 492) | 0,001 мм |
| Нутромер или трёхточечный внутренний микрометр | Отверстия внутренних колец более 50 мм, для которых точности штангенциркуля недостаточно | 0,001 мм |
| Глубиномер или штанга глубиномера | Ширина B и размеры конического подшипника T, B, C | 0,01 мм |
Стандартного цифрового штангенциркуля достаточно для определения номинального размера. Для контроля прецизионного шпиндельного подшипника или диагностики посадки его точности уже недостаточно: поле допуска отверстия для нормального класса (P0) составляет от единиц до нескольких десятков микрометров в зависимости от диаметра отверстия, что значительно меньше разрешающей способности штангенциркуля. Отклонения для своего размера берите из таблицы допусков изготовителя.
Всегда измеряйте при комнатной температуре (20 °C / 68 °F) — это нормальная температура для измерений по допускам ISO и ABMA. Подшипниковая сталь расширяется примерно на 11–12 мкм на метр на °C: коэффициент линейного теплового расширения для закалённой по всему сечению стали AISI 52100 / GCr15 составляет ≈ 11,5 × 10⁻⁶ /°C (AZoM). Отверстие диаметром 100 мм при 30 °C будет примерно на 12 мкм больше, чем при 20 °C, чего достаточно для искажения прецизионного контроля.
Как измерить подшипник: пошаговая инструкция
Перед измерением подшипник необходимо снять с машины, очистить от смазки и загрязнений и выдержать до комнатной температуры. На подшипнике, оставшемся на валу, можно измерить наружный диаметр и ширину, но не диаметр отверстия.
Шаг 1 — Очистка подшипника
Удалите смазку и загрязнения безворсовой салфеткой. Частицы под губками штангенциркуля или между отверстием и наконечниками нутромера дают погрешность 50 мкм и более. Сильно загрязнённый подшипник промойте обезжиривателем или керосином, затем тщательно высушите. Не измеряйте подшипник сразу после работы, пока он не остыл.
Шаг 2 — Измерение внутреннего диаметра (d)
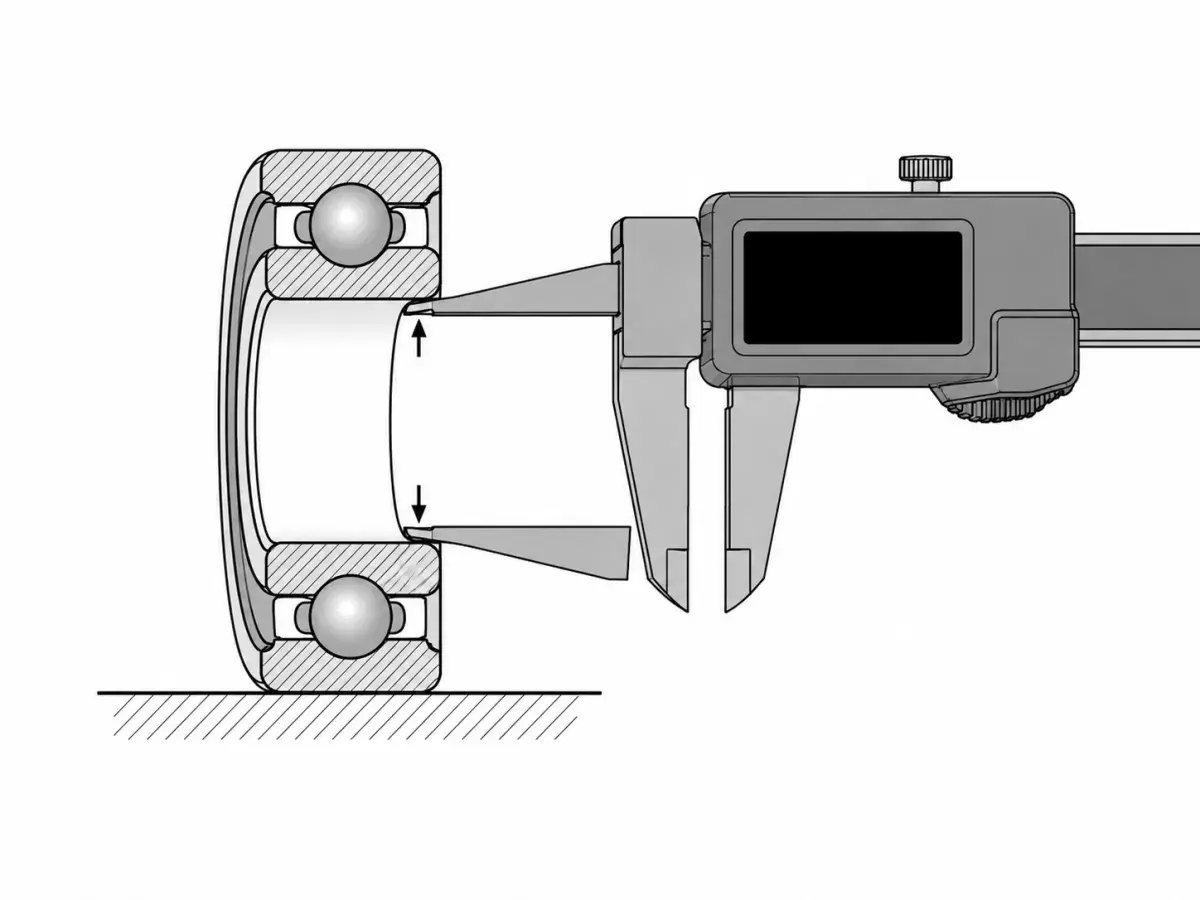
Раздвиньте губки штангенциркуля и введите наконечники для внутренних измерений в отверстие. Слегка покачивайте штангенциркуль, чтобы найти максимальное показание; это и есть истинный диаметр в данной ориентации. Выполните три измерения примерно с интервалом 120°, чтобы выявить отклонение от круглости, и зафиксируйте как максимальное, так и минимальное значение.
Для стандартного отверстия внутреннего кольца ISO 492 задаёт верхнее отклонение, равное нулю, и отрицательное нижнее отклонение. Иными словами, отверстие может быть только меньше номинала, но не больше. Для контроля приёмки наибольший измеренный диаметр не должен превышать номинальный диаметр отверстия, а наименьший не должен опускаться ниже нижнего предела допуска. Для быстрой проверки по верхнему пределу записывайте наибольшее из трёх показаний, а не наименьшее.
При диаметре отверстия более примерно 50 мм погрешность цифрового штангенциркуля возрастает из-за прогиба губок. Для более крупных и любых прецизионных подшипников используйте внутренний микрометр или трёхточечный нутромер.
Шаг 3 — Измерение наружного диаметра (D)
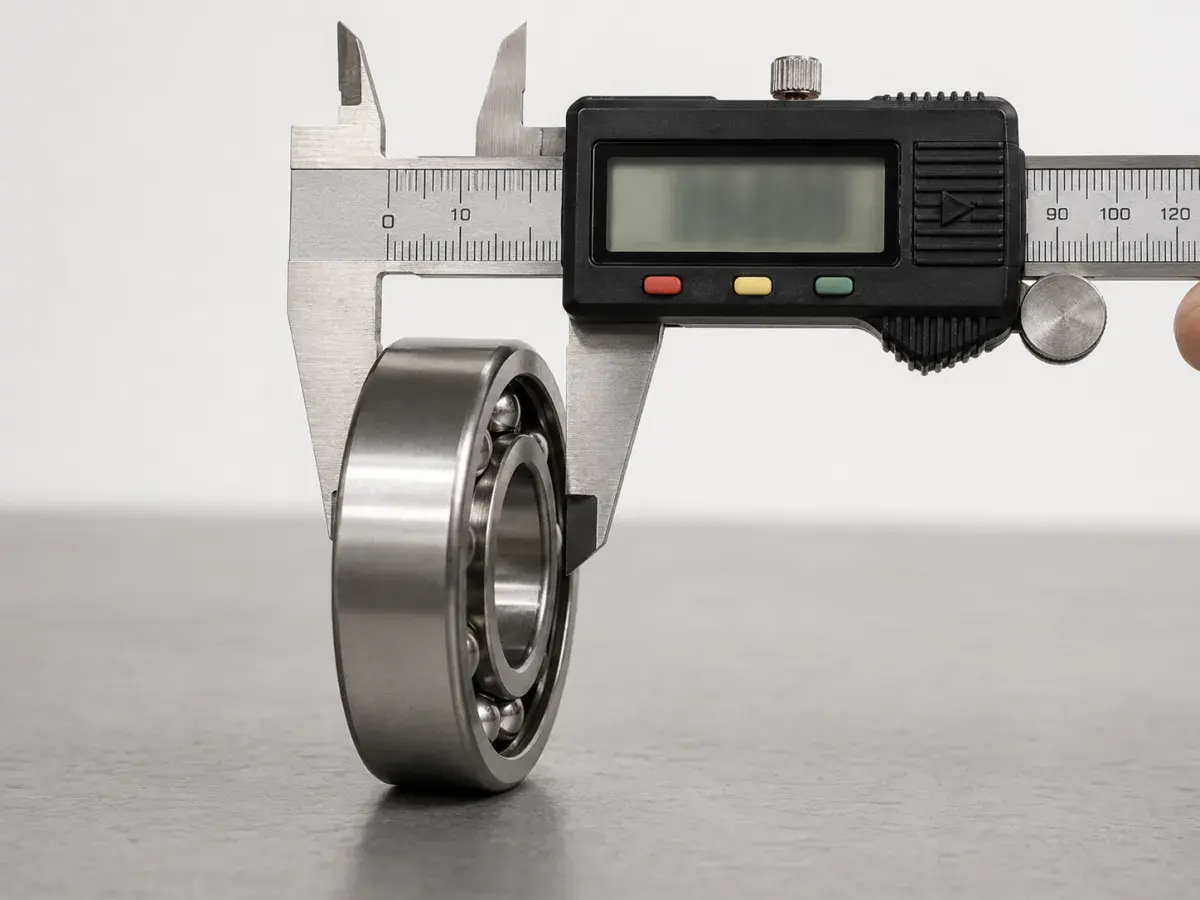
Используйте наружные (губочные) измерительные поверхности штангенциркуля. Снова выполните измерения в трёх точках по окружности с интервалом 120° и усредните их. Наружное кольцо обычно проще всего измерить точно, так как оно полностью доступно и ничем не перекрыто.
Шаг 4 — Измерение ширины (B или T)
Установите подшипник на ровную поверхность и измерьте расстояние между торцами штангой глубиномера или губками штангенциркуля. Для радиального однорядного шарикоподшипника или цилиндрического роликоподшипника это непосредственно даёт размер B.
Для конического роликоподшипника необходимо определить, какую именно ширину вы измеряете:
- Если наружное и внутреннее кольцо собраны вместе с роликами, вы измеряете общую ширину T.
- Если измеряется только внутреннее кольцо (отдельно), вы измеряете B.
- Если измеряется только наружное кольцо, вы измеряете C.
В каталогах для конических подшипников приводятся все три размера; для целей замены ориентироваться нужно на T (или габаритные размеры d × D × T).
Шаг 5 — Сверка с обозначением подшипника
Перед заказом расшифруйте обозначение на наружном кольце, как описано в следующем разделе. В большинстве метрических обозначений последние две цифры кодируют диаметр отверстия, поэтому по ним легко проверить результат измерения. Если маркировка соответствует диаметру 30 мм, а штангенциркуль показывает 29,7 мм, необходимо установить причину: подшипник может быть нестандартным или сильно изношенным либо измерение выполнено неверно.
Как читать обозначение подшипника, чтобы определить размер?
Большинство метрических подшипников качения кодируют диаметр отверстия непосредственно в последних двух цифрах обозначения по системе ISO 15. Это самый быстрый способ идентифицировать подшипник вообще без инструмента — при условии, что маркировка ещё читается.
Правило кода диаметра отверстия (последние две цифры основного обозначения):
| Код отверстия | Диаметр отверстия (мм) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04 и выше | код × 5 |
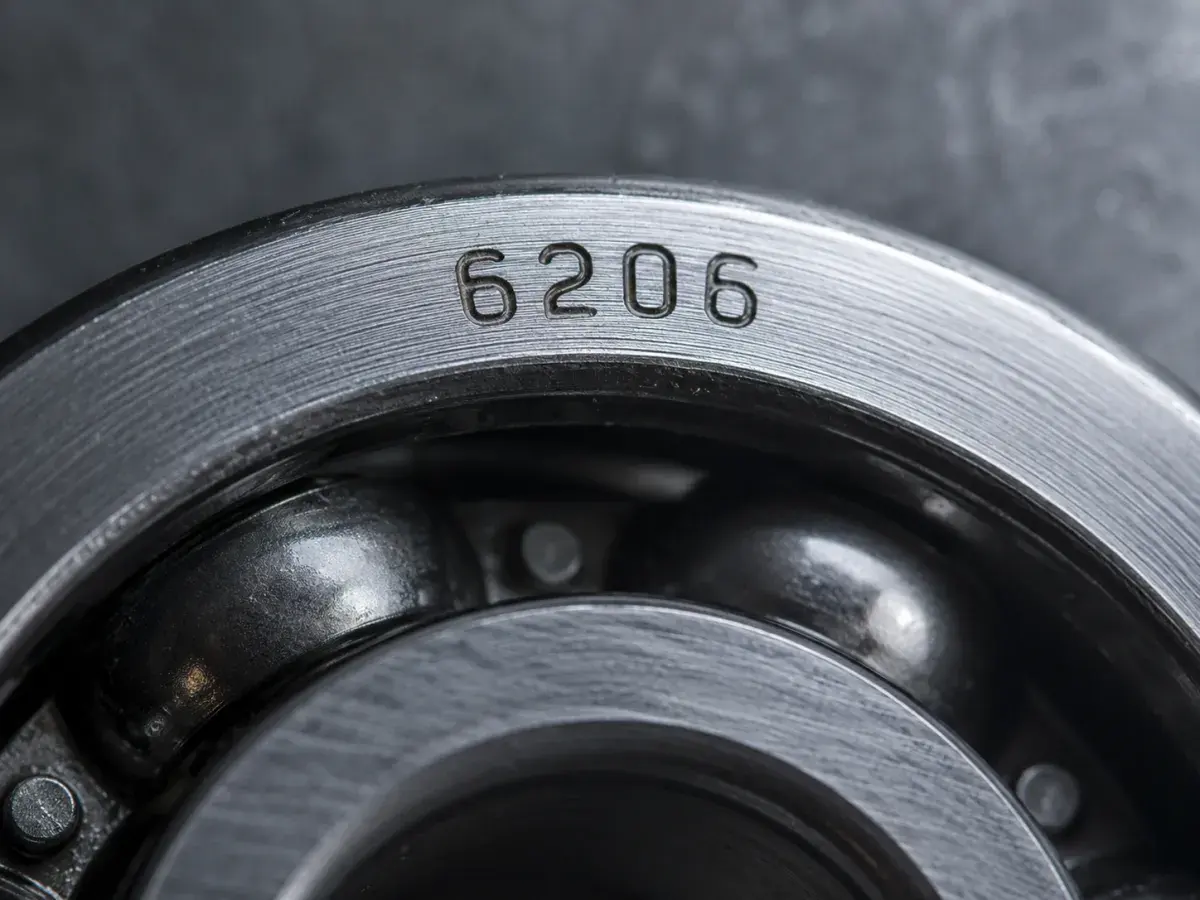
Так, подшипник 6204 имеет отверстие 20 мм (04 × 5), подшипник 6206 — 30 мм (06 × 5), а сферический роликоподшипник 22220 — 100 мм (20 × 5).
Исключения из правила кода отверстия
У правила есть исключения:
- Диаметры отверстия менее 10 мм указываются явно (например, 608 = диаметр отверстия 8 мм).
- Диаметры отверстия 500 мм и более записываются полностью после косой черты (например, 6/500 = диаметр отверстия 500 мм).
- Подшипники дюймовой серии (характерны для конических роликоподшипников системы Timken) используют совершенно иную систему кодирования, основанную на номерах основных серий, и не подчиняются приведённому миллиметровому правилу.
Остальные цифры обозначения сообщают серию и тип подшипника. Например, в 6206:
- 6 = тип подшипника (радиальный однорядный шарикоподшипник).
- 2 = серия размеров (соотношения ширины и наружного диаметра по ISO 15).
- 06 = код отверстия → диаметр отверстия 30 мм.
Опытный специалист по одному обозначению определяет типоразмер ещё до осмотра подшипника. Подробнее о конструкциях, которым присваивают такие обозначения, см. в материале «Виды подшипников».
Типичные ошибки при измерении подшипников
Эти ошибки чаще всего встречаются в запросах на подбор аналога. Каждая из них уже приводила к повторному заказу или установке подшипника с неверными характеристиками.
Что показывают запросы на подбор аналогов. Среди примерно 200 запросов, обработанных нашей технической группой в начале 2026 года, чаще всего встречалось измерение по фаске вместо цилиндрической поверхности (пункт №6). Губки штангенциркуля опирались на фаску у торца наружного кольца и для подшипников с наружным диаметром от 50 до 120 мм завышали результат на 0,3–0,6 мм. Второй по частоте была путаница между шириной внутреннего кольца и общей шириной конического подшипника (пункт №2), обычно при замене автомобильных ступичных подшипников, когда внутреннее кольцо оставалось в ступице, а на проверку присылали только наружное.
1. Принятие размера изношенного подшипника за номинальный. После многолетней работы отверстие может увеличиться из-за износа на 50–200 мкм. Всегда сверяйте измерение с обозначением, а не принимайте фактический размер изношенной детали за исходный.
2. Путаница между B и T у конических роликоподшипников. Указание ширины внутреннего кольца B как ширины подшипника T приводит к заказу замены, слишком узкой для корпуса. Всегда измеряйте подшипник в сборе с наружным и внутренним кольцом для получения T, либо берите T из каталога после определения основного обозначения.
3. Измерение в нагретом состоянии. Размер 100 мм у подшипника, снятого с машины при 70 °C, будет примерно на 50 мкм больше, чем при комнатной температуре. Перед прецизионным измерением дождитесь полного остывания.
4. Использование изношенного или неповеренного штангенциркуля. Перед точным измерением проверьте нулевое показание по концевой мере или известному эталону. При нарушенной калибровке погрешность может превышать 50 мкм, хотя цифровое показание выглядит достоверным.
5. Пренебрежение классом точности. Два подшипника с одинаковыми номинальными размерами могут иметь совершенно разные классы точности по ISO 492: нормальный, 6, 5, 4 и 2 — в порядке возрастания точности. В каталогах им соответствуют обозначения DIN 620: P0, P6, P5, P4 и P2. Высокоскоростной шпиндель, рассчитанный на P4, нельзя комплектовать подшипником P0 того же номинала. Суффикс класса точности входит в полное обозначение (например, 7008 CDGA/P4A — это радиально-упорный подшипник класса P4).
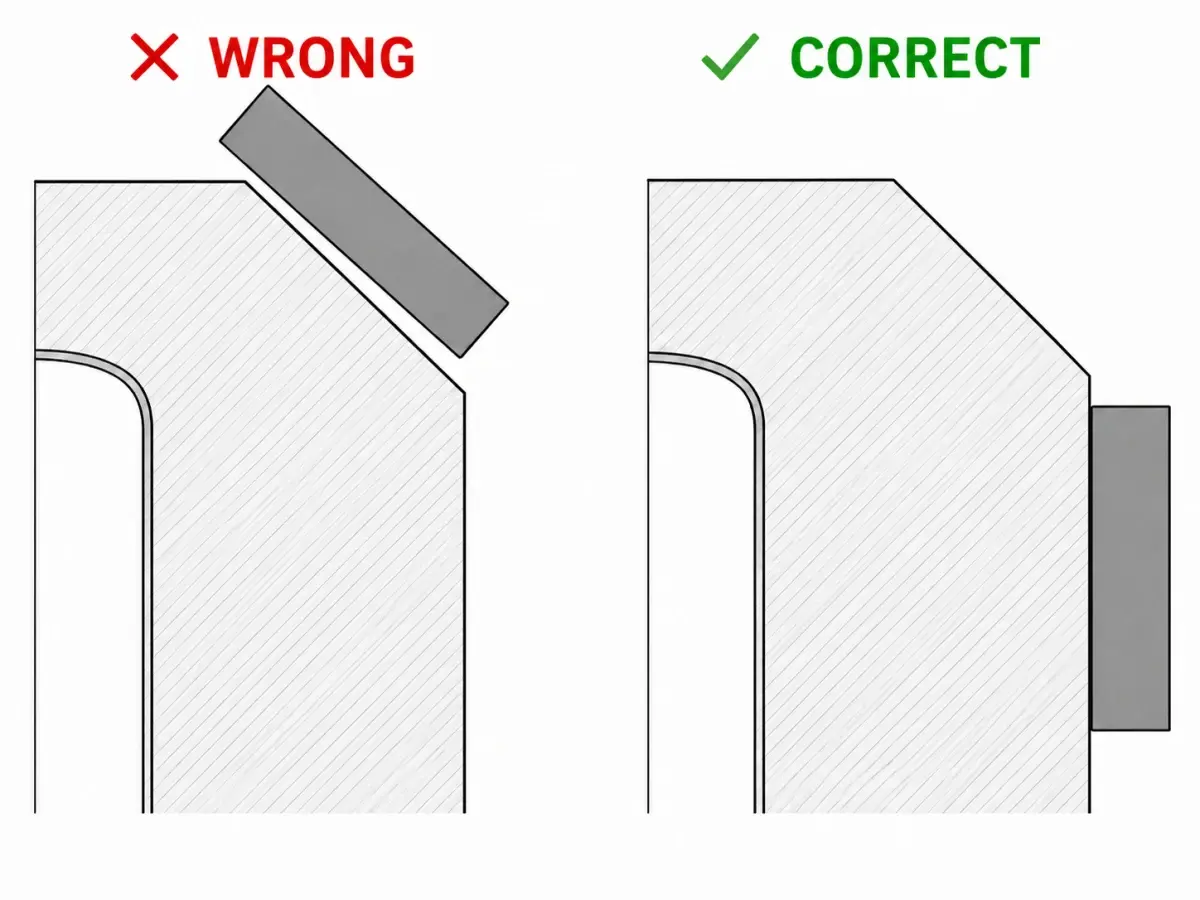
6. Измерение по фаске вместо отверстия или наружного диаметра. На кромках колец предусмотрены фаски по ISO 582. Если губка штангенциркуля опирается на фаску, а не на цилиндрическую поверхность, показание будет больше истинного диаметра отверстия или меньше истинного наружного диаметра, обычно на 0,1–1 мм в зависимости от типоразмера. Устанавливайте губки на цилиндрическую поверхность, а не на фаску.
7. Измерение радиального зазора штангенциркулем. Радиальный внутренний зазор (свобода радиального перемещения внутреннего кольца относительно наружного) измеряют щупами или специализированными приборами, а не штангенциркулем. Стандартные значения зазора для различных типов подшипников определены в ISO 5753-1.
Что делать, если обозначение подшипника не читается?
Если обозначение стёрлось, поражено коррозией или закрашено, подшипник идентифицируют по измерениям. Снимите три габаритных размера (d, D, B или T), определите вид тел качения, если они доступны для осмотра (шарики, цилиндрические, конические, сферические или игольчатые ролики), определите число рядов и отметьте характерные элементы: уплотнение, защитную шайбу, канавку под стопорное кольцо или фланец наружного кольца. Так вы получите базовый номер и не более того, и дальше в дело вступает перекрёстный подбор подшипников: коды уплотнения, сепаратора, зазора и класса точности штангенциркулем не восстановить.
Для технической службы ANDE этих данных обычно достаточно, чтобы сократить список до нескольких обозначений, нередко до двух-трёх. Назначение узла дополнительно уточняет выбор: в прокатном стане, бумагоделательной машине или на главном валу ветрогенератора наиболее вероятны сферический роликоподшипник, цилиндрический роликоподшипник или конический роликоподшипник.
Для старых или нестандартных подшипников — со старыми обозначениями по ГОСТ, из снятых с производства дюймовых серий или со специальным кодом изготовителя оборудования — подтвердить исполнение иногда можно только по таблицам взаимозаменяемости. ANDE Bearing поддерживает такие таблицы для SKF, NSK, FAG, Timken и других ведущих брендов. Если размеры известны, а обозначение не читается, надёжнее передать данные техническому специалисту.
Классы точности подшипников: краткий обзор
При замене номинальных размеров недостаточно: класс точности определяет допуски размеров и точность вращения подшипника. От P0 к P2 поле допуска отверстия сужается примерно в четыре раза. Таблица и диаграмма сопоставляют классы ISO 492 и ABEC (таблицы допусков NSK). Класс точности не следует путать с радиальным внутренним зазором: первый задаёт допуски размеров и формы, второй — допустимое взаимное перемещение колец. Выбор и измерение остаточного зазора рассмотрены в руководстве по внутреннему зазору подшипника.

| Класс по ISO 492 (обозначение DIN 620) | Эквивалент по ABMA | Типичное применение |
|---|---|---|
| Нормальный (P0) | ABEC 1 | Общепромышленные применения, редукторы, электродвигатели |
| 6 (P6) | ABEC 3 | Прецизионные редукторы, подачи металлорежущих станков |
| 5 (P5) | ABEC 5 | Шпиндели металлорежущих станков, приборные подшипники |
| 4 (P4) | ABEC 7 | Высокоскоростные шпиндели, прецизионные насосы |
| 2 (P2) | ABEC 9 | Сверхвысокоточные шпиндели, гироскопы |
Более высокий класс точности означает более жёсткие допуски на диаметр отверстия, наружный диаметр, ширину, биение и форму дорожек качения. Стоимость существенно растёт с каждой ступенью: шпиндельный подшипник P4 обычно стоит в 3–10 раз дороже эквивалентного P0.
Часто задаваемые вопросы
В: Как измерить подшипник, не снимая его с вала?
На установленном подшипнике штангенциркулем можно измерить наружный диаметр и общую ширину, но не диаметр отверстия. Надёжнее всего прочитать обозначение на наружном кольце и определить отверстие по последним двум цифрам согласно ISO 15. Если маркировка не читается, подшипник придётся снять либо осмотреть внутреннее кольцо эндоскопом.
В: Как измерить конический роликоподшипник?
Измерьте диаметр отверстия d внутреннего кольца, наружный диаметр D наружного кольца и общую ширину в сборе T, установив оба кольца в рабочее положение. В каталогах всегда указываются T, B (ширина внутреннего кольца) и C (ширина наружного кольца) по отдельности, поскольку детали разъёмные. Для заказа обычно сопоставляют T вместе с d и D.
В: В каких единицах измеряются размеры подшипников?
Стандартные подшипники по ISO и DIN имеют размеры в миллиметрах. Подшипники дюймовой серии — чаще всего конические роликоподшипники с обозначениями Timken, применяемые в североамериканском автопроме и тяжёлой технике, — имеют размеры в дюймах. Перед заказом всегда уточняйте систему единиц, особенно для подшипников, поставляемых на технику, изначально спроектированную в дюймах.
В: Какая точность измерения нужна?
Для идентификации стандартного подшипника класса P0 под замену обычно достаточно ±0,1 мм: шаг размеров по ISO 15 достаточно велик, и погрешность 0,1 мм редко приводит к неверному выбору. Для контроля прецизионного шпиндельного подшипника или проверки посадок на валу и в корпусе требуется точность ±1 мкм и контролируемая температура.
В: Можно ли измерить грузоподъёмность или ресурс подшипника?
Нет, эти величины рассчитываются, а не измеряются. Динамическую и статическую грузоподъёмность (C и C₀) рассчитывают по геометрии и свойствам материала подшипника согласно ISO 76 (статическая) и ISO 281 (динамическая). Ресурс рассчитывается по формуле L₁₀: L₁₀ = (C/P)ᵖ млн оборотов, где p = 3 для шарикоподшипников и p = 10/3 для роликоподшипников. Используется каталожное значение C; определить его по показаниям штангенциркуля невозможно.
Заключение
Если известны три основных размера — диаметр отверстия, наружный диаметр и ширина — измерение занимает около пяти минут. Для обычной замены достаточно цифрового штангенциркуля и обозначения на наружном кольце. Правило ISO 15 для кодов 04 и выше, последние две цифры × 5, позволяет быстро проверить результат.
Для прецизионных узлов точности штангенциркуля недостаточно, а совместимость определяет не только размер, но и класс точности. Для высокоскоростного шпинделя, точного механизма подачи или подшипника с классом P в обозначении используйте микрометр, измеряйте при комнатной температуре и проверяйте класс до заказа.
Если перед заказом нужна дополнительная проверка, пришлите размеры и фотографии маркировки: техническая служба ANDE Bearing ежедневно занимается подбором перекрёстных аналогов и проверкой габаритов и подтвердит результат.
Об авторе
Jeff Li пишет о конструкции и применении подшипников для ANDE Bearing. Связаться можно в LinkedIn.