Одна внеплановая замена валка на стане горячей прокатки обходится намного дороже подшипника, который её вызвал: недовыпуск за время остановки клети, аварийные работы, забракованный металл и сбои в графике всех последующих переделов. Публикуемые почасовые оценки простоя для металлургических заводов расходятся более чем на порядок, поэтому считайте стоимость по своей производительности и условиям контрактов, а не по чужому ориентиру. Именно эта арифметика делает анализ отказов четырёхрядных конических роликоподшипников не только инженерной, но и финансовой задачей.
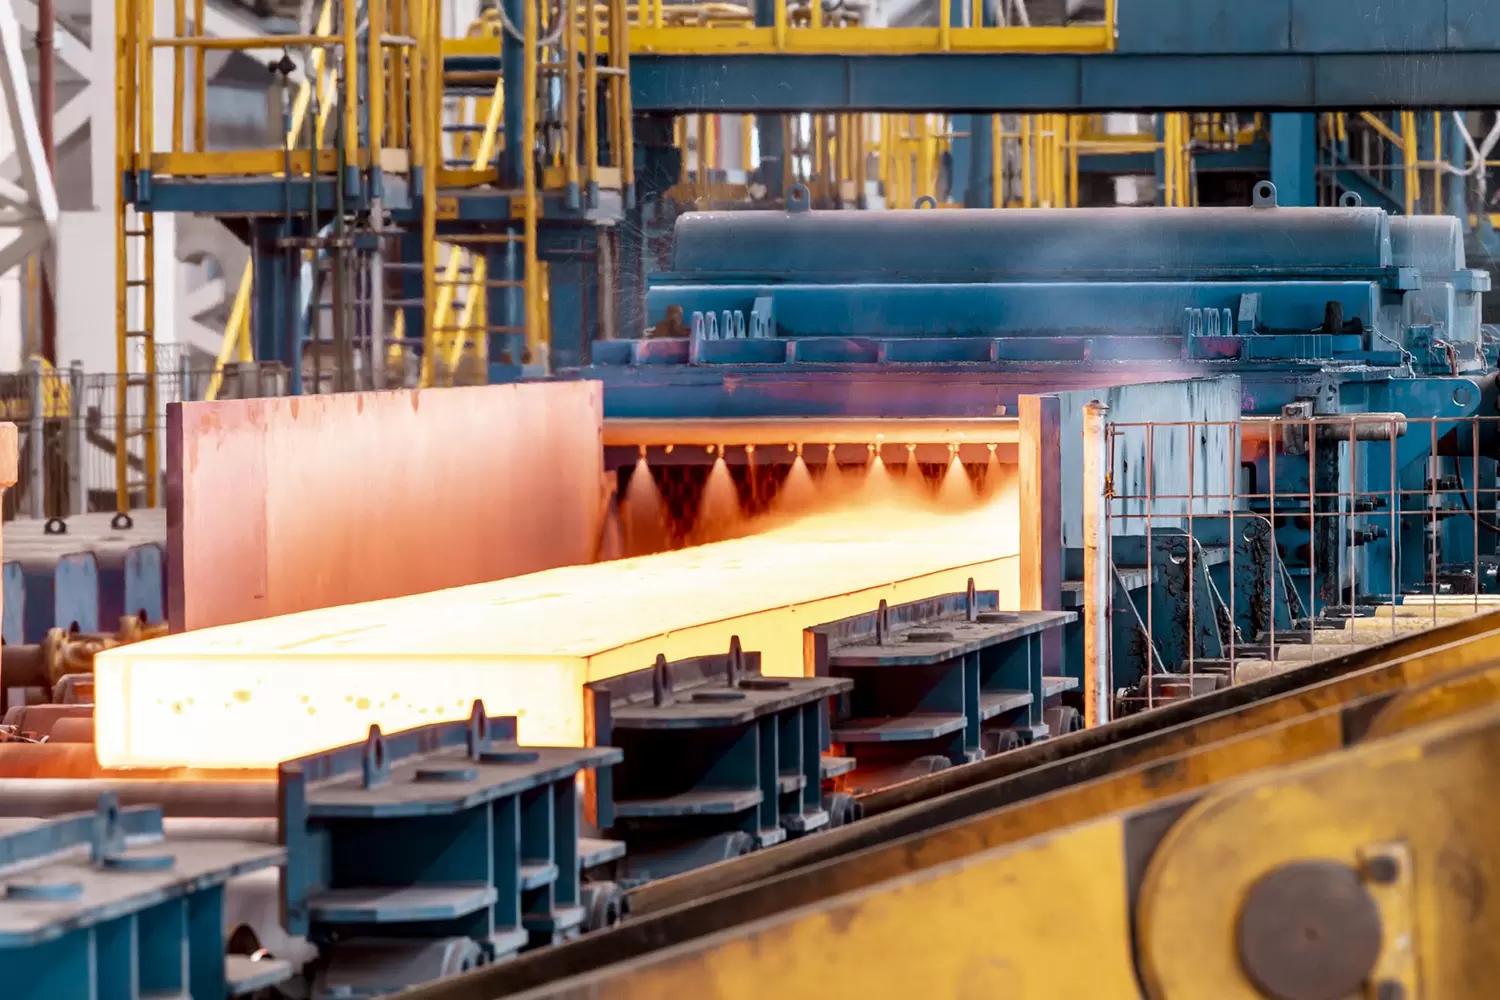
Четырёхрядные конические роликоподшипники — стандарт для шеек валков в черновых и промежуточных клетях. Они рассчитаны на восприятие комбинированных радиальных и осевых нагрузок, возникающих при обжатии стальных слябов в полосу при экстремальных температурах. Когда они работают штатно, прокат идёт без перебоев. При их отказе нарушается весь производственный график стана.
Для эксплуатационной службы внеплановая замена валка означает немедленные потери выпуска, нарушение графика технического обслуживания и сложности с соблюдением производственного графика. Стандартные планы планово-предупредительного обслуживания рассчитаны на нормальные условия эксплуатации и систематически недооценивают нагрузки, которые подшипники испытывают в экстремальных тепловых циклах. Тепловое расширение, быстрое охлаждение и агрессивная охлаждающая вода с окалиной разрушают даже хорошо обслуживаемые узлы.
Принципиально важно понимать следующее. Отказ подшипника шейки валка стана горячей прокатки редко возникает по одной причине. Это системный процесс, в основе которого лежат деградация уплотнений, прогрессирующая несоосность и нарушение режима смазывания. Повреждение развивается задолго до появления признаков в данных вибрационного и температурного контроля.
Ключевые выводы
- В опубликованных данных двух производителей на проблемы со смазыванием приходится примерно треть (SKF) и 55 % (Schaeffler) отказов подшипников (SKF — Анализ повреждений и отказов подшипников; Schaeffler, Повреждения подшипников качения WL 82 102/3, рис. 11, по данным 1979 года).
- Несоосность концентрирует нагрузку на одном-двух рядах четырёхрядного подшипника, многократно увеличивая контактное давление и ускоряя контактную усталость при качении.
- Попадание воды через деградировавшие уплотнения вызывает характерное линейное выкрашивание, особенно в чистовых клетях с агрессивной охлаждающей водой.
- Классификация повреждений по ISO 15243:2017 превращает разборку после отказа в структурированный поиск первопричин.
- Надёжность уплотнений, контроль соосности и подбор смазочного материала по рабочей температуре — три самые эффективные меры предотвращения отказов.
Какие виды отказов четырёхрядных конических роликоподшипников встречаются чаще всего?
В опубликованных данных обоих производителей проблемы со смазыванием занимают первое место среди отдельных причин отказов, хотя их доли различаются. SKF связывает со смазыванием примерно треть отказов (SKF). В диаграмме Schaeffler проблемы со смазочным материалом разделены на три категории: неподходящий смазочный материал — 20 %, старение смазочного материала — 20 % и его недостаточное количество — 15 %. В сумме это 55 % отказов всех подшипников качения по данным 1979 года (Schaeffler, Повреждения подшипников качения WL 82 102/3, рис. 11). Контактная усталость при качении, несоосность, попадание воды и загрязнение составляют большую часть остальных случаев. Пять видов отказов ниже охватывают типовые картины, которые мы наиболее часто наблюдаем на возвращённых подшипниках шеек валков.
1. Контактная усталость при качении и выкрашивание
При исследовании отказов четырёхрядных конических подшипников на станах горячей прокатки контактная усталость при качении (RCF) — один из самых распространённых видов повреждений высоконагруженных подшипников шеек валков.
Что такое контактная усталость при качении на практике? RCF возникает, когда повторяющиеся циклы напряжений между роликами и дорожками качения превышают предел выносливости материала. Каждый оборот создаёт импульс контактных напряжений. Под высокими радиальными и осевыми нагрузками за миллионы циклов в подповерхностном слое зарождаются микротрещины. Они часто остаются незаметными, пока повреждение не достигнет развитой стадии. В четырёхрядных конструкциях это повреждение распределяется по рядам неравномерно. Именно эта асимметрия затрудняет раннее обнаружение.
Повреждение развивается по предсказуемой схеме. Микротрещины распространяются под циклической нагрузкой, объединяются и выходят на поверхность. Результат — выкрашивание: отслоение фрагментов материала дорожки качения, которые загрязняют смазочный материал и ускоряют дальнейшее повреждение по принципу разрушительной обратной связи.
Отраслевые исследования отказов, в том числе классификация повреждений SKF, неизменно указывают RCF в качестве преобладающего типа повреждения высоконагруженных подшипников шеек валков и тянущих валков станов горячей прокатки (SKF).
2. Несоосность и неравномерная нагрузка по рядам
Несоосность ускоряет переход от нормального усталостного процесса к преждевременному отказу. Когда рабочий валок выверен неправильно, нагрузка непропорционально смещается на один-два ряда подшипника. Причиной могут быть тепловое расширение, изношенные подушки или ошибки монтажа. Нагрузка, которая должна равномерно распределяться по четырём рядам, концентрируется на малой части доступной площади контакта.
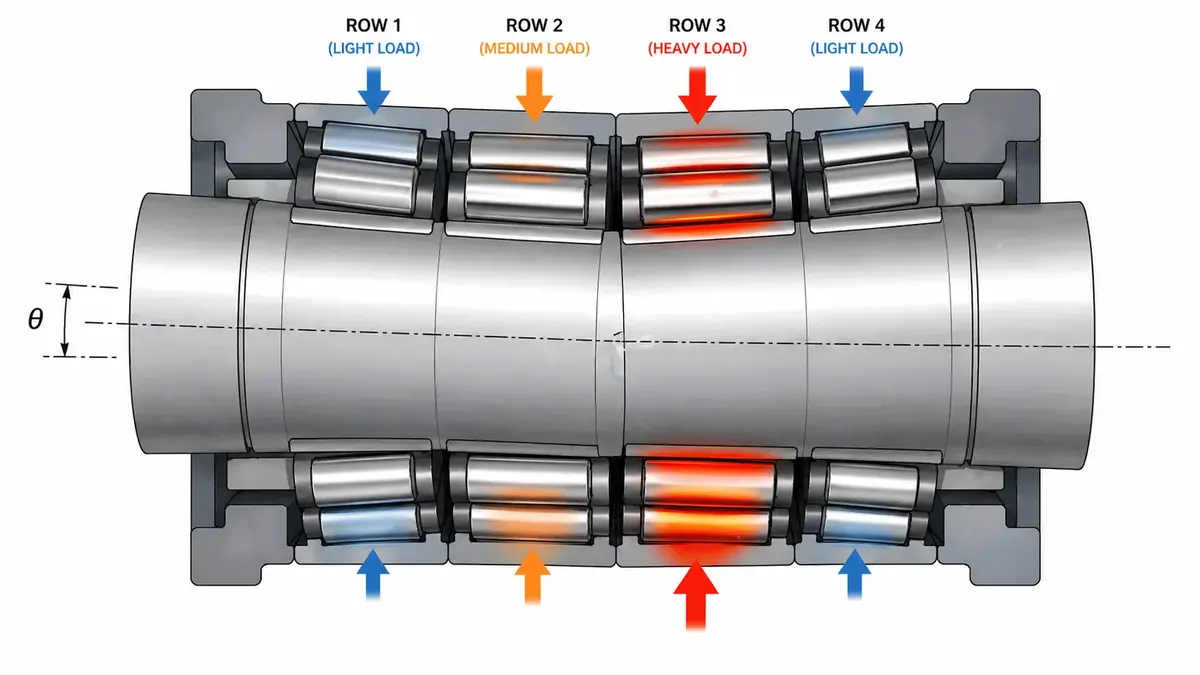
Неравномерное распределение нагрузки не только увеличивает напряжения в нагруженных роликах. Оно может во много раз повысить контактное давление и резко сократить ресурс подшипника. С точки зрения производителя подшипников, наиболее информативны фотографии повреждений со следами нагрузки по всем четырём рядам, а не только с зонами выкрашивания. Неравномерные следы позволяют установить истинную первопричину: качество подшипника, ошибку монтажа, износ подушки или эксплуатационную несоосность.
Подшипники тянущих валков работают в особенно жёстких условиях: высокое натяжение полосы, ударные нагрузки при входе полосы в валки и быстрые реверсы нагрузки. Именно такое динамическое нагружение резко ускоряет развитие RCF.
3. Попадание воды и коррозионный питтинг
Из всех механизмов отказа, угрожающих четырёхрядным коническим подшипникам стана горячей прокатки, попадание воды, пожалуй, самое коварное. Оно не сопровождается заметным шумом или вибрацией: поверхности подшипника разрушаются в течение дней или недель, прежде чем повреждение становится видимым.
Чистовые клети особенно уязвимы. Охлаждающая вода под высоким давлением подаётся непосредственно на рабочие валки для регулирования температуры полосы и обеспечения заданных размеров. Интенсивное орошение создаёт чрезвычайно тяжёлые условия для уплотнений шеек валков. При их износе, растрескивании или неправильной посадке вода проникает в корпус подшипника.
Как влага превращается в повреждение металла? Как только вода попадает в подшипниковый узел, два разрушительных процесса начинаются почти одновременно:
- Коррозионное травление — разновидность точечной коррозии, вызванная образованием ржавчины на поверхностях дорожек качения и роликов. Микроскопическое поверхностное окисление постепенно перерастает в видимые язвы, нарушающие геометрию контакта, от которой зависит работа подшипника.
- Разрушение смазочной плёнки. Загрязнение водой снижает вязкость и несущую способность плёнки пластичной смазки или масла, разделяющей тела качения и дорожки. По данным Noria о загрязнении масла водой, всего 1 % воды в смазочном материале способен сократить ресурс подшипников скольжения на величину до 90 %, а несущую способность масляной плёнки в подшипниках качения вода разрушает задолго до этого порога (Noria).
Так возникает линейное выкрашивание. Очаги точечной коррозии и коррозионного травления становятся концентраторами напряжений вдоль дорожки качения. При повторных циклах нагружения во время обычной работы стана из них развиваются характерные линейные следы выкрашивания. Их часто ошибочно относят к обычным усталостным повреждениям, не устанавливая истинную первопричину — загрязнение водой. По данным отраслевого анализа, попадание воды через повреждённые уплотнения — один из ведущих факторов сокращения ресурса четырёхрядных конических узлов чистовых клетей.
Чтобы предотвратить повторные отказы четырёхрядных конических подшипников на металлургических предприятиях, контролю состояния уплотнений необходимо придавать тот же приоритет, что и осмотру самих подшипников. Отказавшее уплотнение — это уже развивающийся отказ подшипника.
4. Нарушение смазывания и тепловые повреждения
Среди распространённых причин отказа конических подшипников на станах горячей прокатки службы технического обслуживания чаще всего недооценивают недостаточное смазывание. SKF связывает со смазыванием примерно треть отказов, а в диаграмме Schaeffler суммарная доля неподходящего смазочного материала, его старения и недостаточного количества достигает 55 % (SKF; Schaeffler, Повреждения подшипников качения WL 82 102/3, рис. 11, по данным 1979 года). Иными словами, как минимум каждый третий отказ связан с такими управляемыми параметрами, как выбор смазочного материала, его количество или периодичность подачи. Наше руководство по смазке подшипников подробно разбирает выбор между пластичной смазкой и маслом, степень заполнения и интервалы повторного смазывания.
Почему тепло — главный враг смазочной плёнки? Температура подшипников растёт при непрерывной прокатке, а в чистовых клетях может повышаться особенно резко. С ростом температуры вязкость смазочного материала падает. Более тонкая плёнка хуже разделяет тела качения и дорожки. Периодически возникает непосредственный контакт металлических поверхностей, выделяется дополнительное тепло трения, и свойства смазочного материала ухудшаются ещё быстрее. Процесс самоускоряется.
Уменьшение толщины плёнки — прямой предвестник аварийного заедания. После превышения этого температурного порога восстановить узел без вмешательства практически невозможно.
Принять адгезионный износ за абразивный — одна из самых дорогостоящих диагностических ошибок службы технического обслуживания стана: усилия направляют на модернизацию фильтрации, хотя реальная проблема заключается в недостатке смазочного материала.
Контрмеры, оправдавшие себя на практике:
- Высоковязкие термостойкие пластичные смазки, специально предназначенные для металлургии (EP-смазки с литиевым комплексом или полимочевинными загустителями).
- Автоматические системы повторного смазывания, подающие точные объёмы через заданные интервалы и устраняющие человеческий фактор.
- Выбор вязкости с учётом температуры: смазочный материал подбирают по фактической рабочей температуре, а не по условиям окружающей среды.
- Циклы промывки и пополнения, удаляющие загрязнённую смазку до дальнейшего ухудшения её свойств.
Замечание из нашего производственного опыта. Избыточное количество смазки тоже создаёт проблемы: появляются потери на перемешивание и нагрев. Точность дозирования здесь важна не меньше, чем регулярность.
5. Загрязнение окалиной и посторонними частицами
Окалина — мелкие частицы оксида железа, неизбежно образующиеся при горячей прокатке, — представляет постоянную абразивную угрозу. Частицы окалины, попадающие в корпус подшипника, вызывают абразивный износ с микроцарапинами на поверхностях роликов и дорожек качения. Повреждение проявляется как тусклая матовая поверхность с направленными рисками.
Это отличается от адгезионного износа, вызванного заеданием. Адгезионный износ проявляется переносом материала между сопряжёнными поверхностями, размазыванием и локальными цветами побежалости. Если перепутать эти виды износа, корректирующие меры окажутся совершенно неверными. Мы подчёркиваем это различие при разборе подшипников, возвращённых клиентами с металлургических заводов.
Как определить первопричину по характеру повреждений
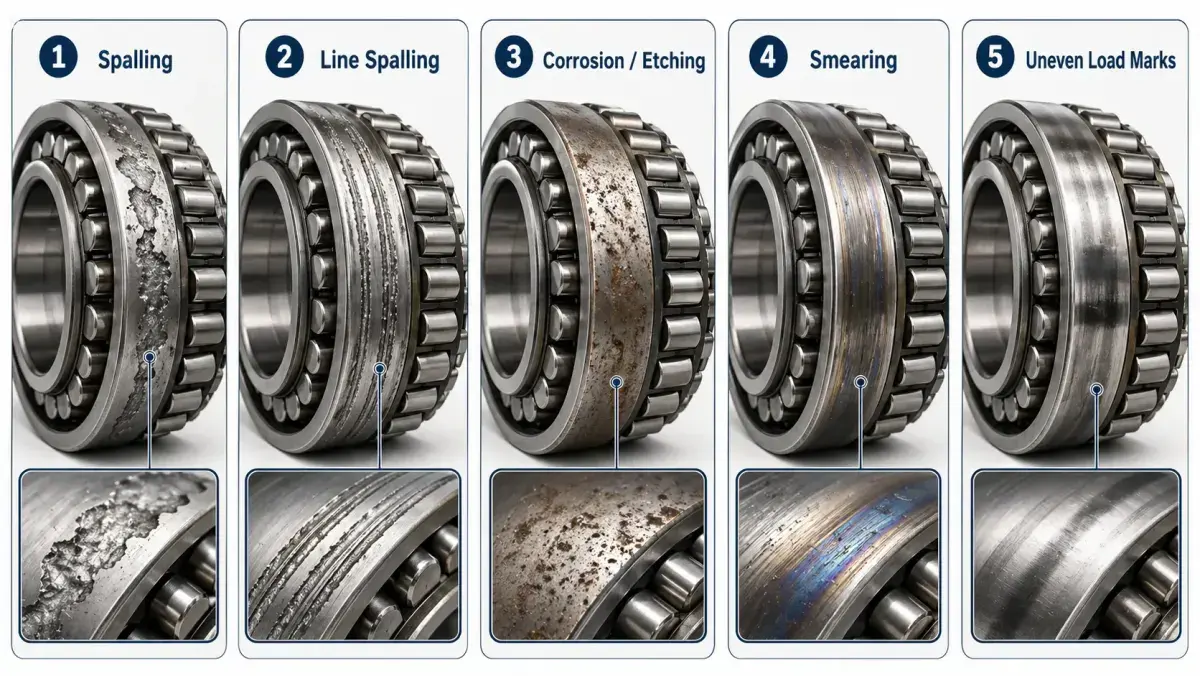
Понимание точного механизма отказа подшипника так же важно, как и предотвращение следующего отказа. Структурированный анализ повреждений на станах горячей прокатки опирается на стандартизированные системы классификации, в том числе ISO 15243:2017, который классифицирует повреждения подшипников качения по установленным кодам и помогает инженерам по техническому обслуживанию установить первопричину отказа. Общее руководство по повреждениям подшипников разбирает все шесть видов повреждений ISO с номерами соответствующих пунктов и сопоставляет терминологию ISO с терминами Koyo/JTEKT и цеховой практики.
Характер выкрашивания
Классическое выкрашивание, зарождающееся под поверхностью вследствие контактной усталости при качении, проявляется как неравномерные кратерообразные участки потери материала на дорожках качения. Глубина и распределение выкрашивания по четырём рядам показывают, была ли нагрузка распределена равномерно или сконцентрирована из-за несоосности.
Линейное выкрашивание
Линейные следы выкрашивания, идущие параллельно направлению качения, характерны для повреждений от загрязнения водой. Очаги точечной коррозии, возникшие вследствие коррозионного травления, действуют как концентраторы напряжений и под циклической нагрузкой развиваются в характерные линейные полосы.
Коррозия и коррозионное травление
Следы ржавчины, поверхностные очаги точечной коррозии и тусклые серые пятна на дорожках качения и роликах указывают на воздействие влаги. На подшипниках чистовых клетей такая картина повреждений почти всегда связана с отказом уплотнения и попаданием охлаждающей воды.
Размазывание и адгезионный износ
Перенос материала между поверхностями роликов и дорожек, сопровождаемый цветами побежалости (синими или соломенно-жёлтыми оттенками), указывает на непосредственный контакт металлических поверхностей из-за разрушения смазочной плёнки. Это характерный признак недостаточного смазывания или теплового разрушения смазочного материала.
Неравномерные следы нагрузки
Асимметричный износ по четырём рядам — самый чёткий признак несоосности или износа подушки. На одном-двух рядах следы контакта будут более интенсивными, а на остальных — минимальными. При повторном отказе в одной и той же клети до замены подшипника следует проверить состояние уплотнений, журналы смазывания, геометрию шейки валка и износ подушки.
Как предотвратить отказ четырёхрядных конических роликоподшипников?
Картины повреждений, выявленные структурированным анализом, не просто диагностируют проблемы. Они напрямую подсказывают, какие меры действительно работают. Современные станы горячей прокатки применяют стратегию эшелонированной защиты, нацеленную на устранение первопричин, а не на ускоренную замену подшипников.
Обеспечьте надёжность уплотнений
Наиболее существенное конструктивное изменение — переход к четырёхрядным коническим подшипникам закрытого исполнения с заводскими уплотнениями. Заводские уплотнения перекрывают основной путь попадания воды, устраняя источник загрязнения, а не его последствия. На станах, работающих в агрессивной среде охлаждающей воды, состояние уплотнений необходимо проверять при каждой замене валков, а не только после отказа.
Контролируйте соосность шейки валка и подушки
Несоосность — наиболее распространённый фактор ускорения преждевременного отказа подшипников. Проверка должна включать:
- Измерение биения шейки валка перед монтажом подшипника.
- Проверку отверстия подушки на износ или повреждения.
- Контроль соосности корпуса по базовым поверхностям клети стана.
- Проверку компенсации теплового расширения для конкретной позиции клети.
Используйте высокотемпературные смазочные материалы
Смазочный материал следует выбирать по фактической рабочей температуре в месте установки подшипника, а не по температуре окружающей среды стана. Вместе с автоматическими системами повторного смазывания, поддерживающими стабильную толщину плёнки при длительной непрерывной прокатке, правильный выбор смазочного материала позволяет устранить крупнейшую отдельную категорию предотвратимых отказов подшипников.
Ведите вибромониторинг и контроль температуры
При вибрационном анализе характеристические частоты повреждений наружного кольца, внутреннего кольца, тел качения и сепаратора могут проявляться ещё до того, как при разборке будет обнаружено видимое повреждение. Непрерывный вибромониторинг на черновых и первых чистовых клетях позволяет выявлять развивающиеся дефекты до катастрофического отказа. Такое раннее предупреждение даёт время на планирование и помогает избежать внеплановых остановов.
Контроль температурных трендов позволяет выявить нарушение смазывания до того, как оно приведёт к катастрофическому выкрашиванию. Внезапный рост температуры в месте установки подшипника часто становится первым обнаружимым признаком разрушения смазочной плёнки.
Проверяйте подшипники при каждой замене валков
При каждой замене валка можно провести осмотр. Службы технического обслуживания должны фиксировать:
- Визуальное состояние уплотнений и посадочных мест.
- Цвет, консистенцию и уровень загрязнения смазки.
- Видимый характер износа доступных поверхностей дорожек качения.
- Состояние поверхности шейки валка (риски, фреттинг, коррозия).
Эти данные, накопленные за серию замен валков, формируют базу для анализа тенденций и позволяют перейти от обслуживания по факту отказа к прогнозному обслуживанию.
Что проверить перед подбором четырёхрядного конического роликоподшипника на замену
Перед заменой отказавшего подшипника шейки валка службам технического обслуживания и снабжения следует проверить каждый приведённый ниже параметр. Цель — убедиться, что новый подшипник устраняет первопричину предыдущего отказа, а не только его проявление.
| Параметр | Что проверять | Почему это важно |
|---|---|---|
| Номер модели подшипника | Соответствие чертежу изготовителя или каталогу | Обеспечивает совместимость по размерам и грузоподъёмности |
| Диаметр и допуск шейки валка | Фактический класс посадки | Посадка внутреннего кольца на вал задаёт предварительный натяг при монтаже |
| Конструкция и состояние отверстия подушки | Контроль состояния поверхности и размеров | Изношенные подушки вызывают и усиливают несоосность |
| Радиальные и осевые нагрузки | Эксплуатационные нагрузки конкретной клети | Определяет выбор между цилиндрическим и коническим роликоподшипником |
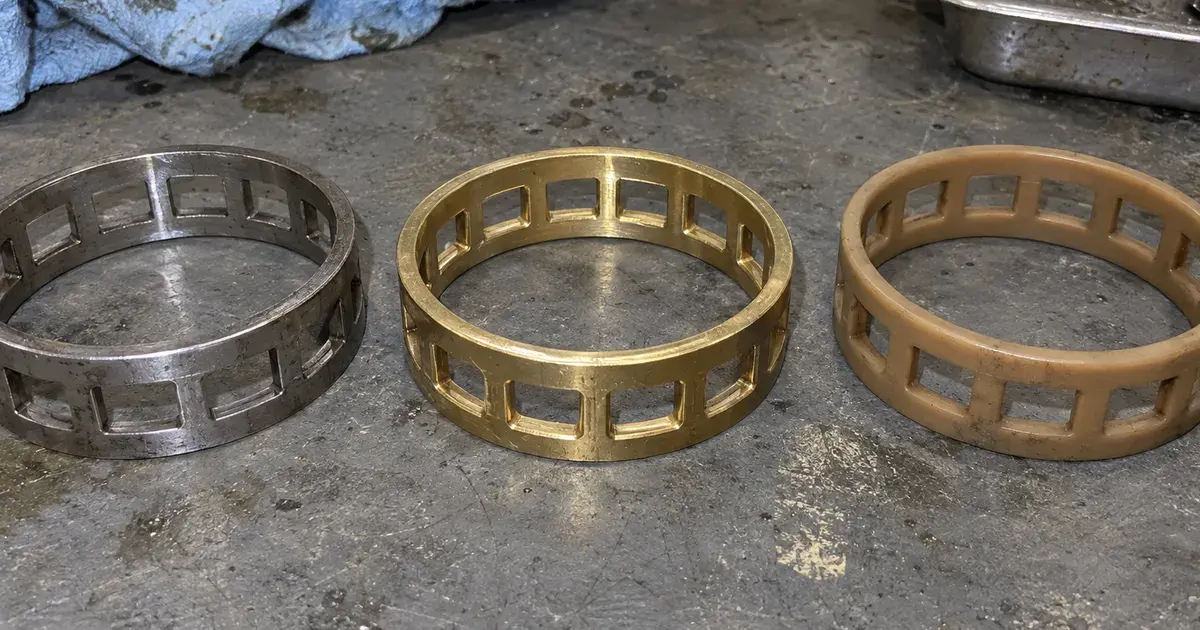
| Диапазон частот вращения | Данные о режимах прокатки | Влияет на режим смазывания и конструкцию сепаратора |
| Рабочая температура | Термография места установки подшипника | Задаёт класс вязкости смазочного материала |
| Способ смазывания | Пластичная смазка, масловоздушное или циркуляционное масляное смазывание | Определяет тип уплотнения и интервалы повторного смазывания |
| Конструкция и состояние уплотнения | Осмотр кромки и посадки уплотнения | Основная защита от попадания воды |
| Характер предыдущего отказа | Фотографии повреждений по всем четырём рядам | Показывает, в чём была первопричина — в подшипнике или в системе |
| Требуемый межсервисный интервал | Целевой график замены валков | Задаёт требуемый ресурс L10 |
| Класс точности | Стандарт применения (P0/P6/P5) | Влияет на вибрацию и точность размеров |
| Материал и термообработка | Сквозно закалённая или цементированная сталь | Критично для узлов с сильными ударными нагрузками |
Подшипник, отказавший из-за несоосности, снова откажет, если заменить только его, не устранив причину нарушения соосности. Та же логика применима к каждому параметру в этом списке.
Подробное сравнение четырёхрядных конических и цилиндрических роликоподшипников для разных позиций клетей стана см. в нашем руководстве по сравнению конструкций подшипников. Полные рекомендации по выбору, смазыванию и обслуживанию приведены в нашем исчерпывающем руководстве по подшипникам прокатных станов.
Часто задаваемые вопросы
В: Какой вид отказа в четырёхрядных конических роликоподшипниках встречается чаще всего?
Контактная усталость при качении (RCF) неизменно определяется как основной вид повреждений при исследовании подшипников шеек валков, особенно в черновых и промежуточных клетях с высокими радиальными и осевыми нагрузками. RCF ускоряется, когда несоосность концентрирует нагрузку на одном-двух рядах вместо равномерного распределения по всем четырём.
В: Как попадание воды повреждает подшипники станов горячей прокатки?
Охлаждающая вода под высоким давлением в чистовых клетях проникает через повреждённые уплотнения в корпус подшипника. Внутри она вызывает коррозионное травление с образованием очагов точечной коррозии на дорожках качения и роликах и разрушает смазочную плёнку. Очаги коррозии становятся концентраторами напряжений и под повторными циклами нагрузки развиваются в характерное линейное выкрашивание.
В: Какой процент отказов подшипников приходится на проблемы со смазкой?
SKF связывает со смазыванием примерно треть отказов подшипников, а диаграмма Schaeffler даёт 55 % при суммировании долей неподходящего смазочного материала, его старения и недостаточного количества: неверный класс пластичной смазки, недостаточный объём, загрязнение или пропущенные интервалы повторного смазывания. Это крупнейшая отдельная категория предотвратимых отказов, значительно опережающая усталость или несоосность как самостоятельные первопричины.
В: Как отличить адгезионный износ от абразивного на возвращённом подшипнике?
Абразивный износ, вызванный окалиной и посторонними частицами, проявляется как тусклая матовая поверхность с направленными микроцарапинами. Адгезионный износ, вызванный нарушением смазывания или заеданием, проявляется переносом материала между роликами и дорожками качения, размазыванием и цветами побежалости — синими или соломенно-жёлтыми оттенками. Ошибочное определение ведёт к неверным корректирующим мерам.
В: Что такое ISO 15243 и почему он важен для анализа отказов подшипников?
ISO 15243 — международный стандарт, который классифицирует повреждения подшипников качения по установленным категориям: усталость, износ, коррозия, электрическая эрозия, пластическая деформация и излом. Применение кодов ISO 15243 при разборке превращает простую замену после отказа в исследование первопричины и позволяет службам технического обслуживания отслеживать закономерности отказов по клетям стана.
В: Как часто следует осматривать четырёхрядные конические роликоподшипники на стане горячей прокатки?
Каждая замена валка даёт возможность для осмотра: при каждой выемке подушки следует фиксировать состояние уплотнений и смазочного материала, а также видимый износ. Непрерывный вибромониторинг и контроль температуры на критичных клетях позволяют выявлять развивающиеся дефекты между плановыми осмотрами, нередко за несколько недель до появления видимых признаков отказа.
Ключевые выводы по предотвращению отказов подшипников шеек валков
- Контактная усталость при качении — наиболее часто наблюдаемый вид повреждений; несоосность ускоряет её развитие, концентрируя нагрузку на одном-двух рядах.
- Попадание воды через деградировавшие уплотнения вызывает коррозионный питтинг и линейное выкрашивание, особенно в чистовых клетях с агрессивной охлаждающей водой.
- На нарушения смазывания приходится более трети всех промышленных отказов подшипников. Автоматическое повторное смазывание и выбор вязкости с учётом рабочей температуры — самые эффективные меры.
- Анализ характера повреждений по стандартизированной классификации (ISO 15243) превращает разборку после отказа в исследование первопричины.
- Надёжность уплотнений и точная выверка соосности — два фактора, которые наиболее стабильно отличают эффективно работающие станы от станов, где обслуживание ведётся по факту отказа.
С чего начать сокращение внеплановых замен валков?
Отказы подшипников на станах горячей прокатки во многом предотвратимы, если специалисты понимают механизмы их развития. Следующий практический шаг — аудит первопричин по текущему парку подшипников. Изучите характер износа, журналы смазывания и данные о состоянии уплотнений, пока затраты измеряются в человеко-часах, а не в потерях выпуска.
Структурированный анализ повреждений превращает отказы подшипников из непредсказуемых аварий в управляемые инженерные задачи на основе данных.
Если на вашем стане горячей прокатки повторяются отказы подшипников шеек валков, ANDE Bearing поможет проанализировать модель подшипника, условия эксплуатации, фотографии повреждений и требования к замене.
Пришлите нам:
- Модель или чертёж подшипника.
- Фотографии отказавшего подшипника (поверхности дорожек качения и следы нагрузки по всем четырём рядам).
- Место установки в клети.
- Рабочую температуру и способ смазывания.
- Интервал отказов и характер предыдущих повреждений.
- Требуемое количество.
Наши инженеры оценят, связана ли проблема с выбором подшипника, уплотнением, смазыванием, соосностью или режимом эксплуатации, и порекомендуют подходящие технические характеристики подшипника для замены на вашем стане.
Изучите серию четырёхрядных конических роликоподшипников, просмотрите полную линейку подшипников для прокатных станов или свяжитесь с нашей инженерной командой для технической консультации.
Об авторе
Jeff Li пишет об инженерии подшипников и областях их применения для ANDE Bearing. Связаться можно в LinkedIn.
Источники и дополнительные материалы
- SKF, Анализ повреждений и отказов подшипников (skf.com/group/support/bearings/bearing-damage-and-failure-analysis).
- Schaeffler / FAG, Повреждения подшипников качения (издание WL 82 102/3, Schaeffler Technologies); распределение причин на рис. 11 по данным antriebstechnik 18 (1979), № 3, с. 71–74.
- ISO 15243:2017, Подшипники качения. Повреждения и отказы. Термины, характеристики и причины (ISO).
- Noria Corporation, Загрязнение масла водой (Machinery Lubrication).
- Отраслевые отчёты по разборкам и исследования загрязнения смазки, охватывающие подшипники шеек валков и тянущих валков станов горячей прокатки.