Неудовлетворительное смазывание — крупнейшая отдельная причина преждевременного выхода подшипников из строя. В 2019 году анализ повреждений SKF связал 36 % преждевременных отказов с нарушениями смазывания — больше, чем с усталостью, монтажом или загрязнением (SKF/STLE). Если добавить 14 %, приходящиеся на загрязнение, от которого смазочный материал должен помогать защищать узел, получится, что половина всех преждевременных отказов так или иначе связана с состоянием смазочной плёнки.
Это значительная доля для проблемы, решение которой нередко зависит от тюбика пластичной смазки стоимостью 5 долларов США и соблюдения правильной процедуры. В руководстве рассмотрены решения, определяющие ресурс подшипника: выбор между пластичной смазкой и маслом, количество смазочного материала, периодичность его пополнения и физика плёнки, от которой зависит достижение расчётного ресурса. Если вы ещё выбираете тип подшипника, начните с соответствующего руководства; далее предполагается, что подшипник уже выбран.
Основные выводы
- Нарушения смазывания вызывают 36 % преждевременных отказов подшипников — это крупнейшая категория в четырёхчастной статистике SKF (SKF/STLE, 2019).
- Около 80–90 % подшипников качения работают на пластичной смазке; переходите на масло, когда частота вращения, температура или требуемый отвод тепла превышают возможности пластичной смазки (NSK/NTN).
- Заполняйте свободное пространство подшипника на ½–⅔ при низкой частоте вращения и лишь на ⅓–½ при частоте выше 50 % предельной — избыточное заполнение вызывает нагрев из-за интенсивного перемешивания смазки (NSK).
- Сокращайте интервал повторного смазывания вдвое на каждые +15 °C выше 70 °C (NSK).
- Ресурс подшипника зависит от параметра плёнки λ: следует обеспечить λ > 1, чтобы масляная плёнка разделяла поверхности.
Почему смазывание подшипников так важно?
В 2019 году анализ SKF разделил преждевременные отказы подшипников на четыре причины: нарушения смазывания 36 %, усталость 34 %, монтаж/обращение 16 %, загрязнение 14 % (SKF/STLE). Нарушения смазывания занимают первое место, и эксплуатационная служба может ежедневно влиять на эту причину, в отличие от параметров, заложенных при изготовлении.
Смазочный материал выполняет три задачи одновременно: создаёт плёнку между телами качения и дорожками, исключая непосредственный контакт металла; отводит тепло трения из зоны контакта; образует барьер, препятствующий проникновению влаги и частиц. Нарушение любой из этих функций ускоряет отказ.
Широко цитируется и другая цифра: «80 % отказов подшипников связаны со смазыванием». Она не ошибочна, но отвечает на другой вопрос: в неё объединены все отказы, имеющие какую-либо связь со смазыванием, тогда как приведённое выше исследование рассматривает только преждевременные отказы. Если источник не указывает состав выборки, такую цифру следует оценивать осторожно. Здесь используется доля SKF 36 %, поскольку методика её расчёта определена.
Доля нарушений смазывания 36 % подтверждается собственной базой SKF по результатам осмотра подшипников, сформированной в Bearing Analysis Reporting Tool (SKF Evolution). В этой базе остальные причины распределены иначе: загрязнение составляет 23 %, а классическая усталость — всего 2 %, поскольку учитываются осмотренные подшипники, а не совокупность преждевременных отказов из предыдущего исследования. Руководство по повреждениям подшипников сопоставляет эти различающиеся распределения и поясняет, какой знаменатель используется в каждом случае.
По данным анализа SKF 2019 года, нарушения смазывания (36 %) и загрязнение (14 %) вместе дают половину всех преждевременных отказов подшипников. Обе категории можно напрямую предотвращать правильным выбором смазочного материала и соблюдением чистоты при обслуживании (SKF/STLE). Ни одна другая пара причин не контролируется эксплуатационной службой в такой степени.
Практический вывод прост. Подшипники редко достигают расчётной усталостной долговечности L₁₀: большинство снимают раньше срока по предотвратимой причине. Правильное смазывание — самая экономичная мера повышения надёжности машины.
Пластичная смазка или масло: что выбрать для подшипника?
Примерно 80–90 % подшипников качения работают на пластичной смазке (NSK). Её легче удержать в узле, требования к уплотнениям ниже, а сложная система подачи и обслуживания не нужна. На масло переходят, когда частота вращения, температура или требуемый отвод тепла превышают возможности пластичной смазки.
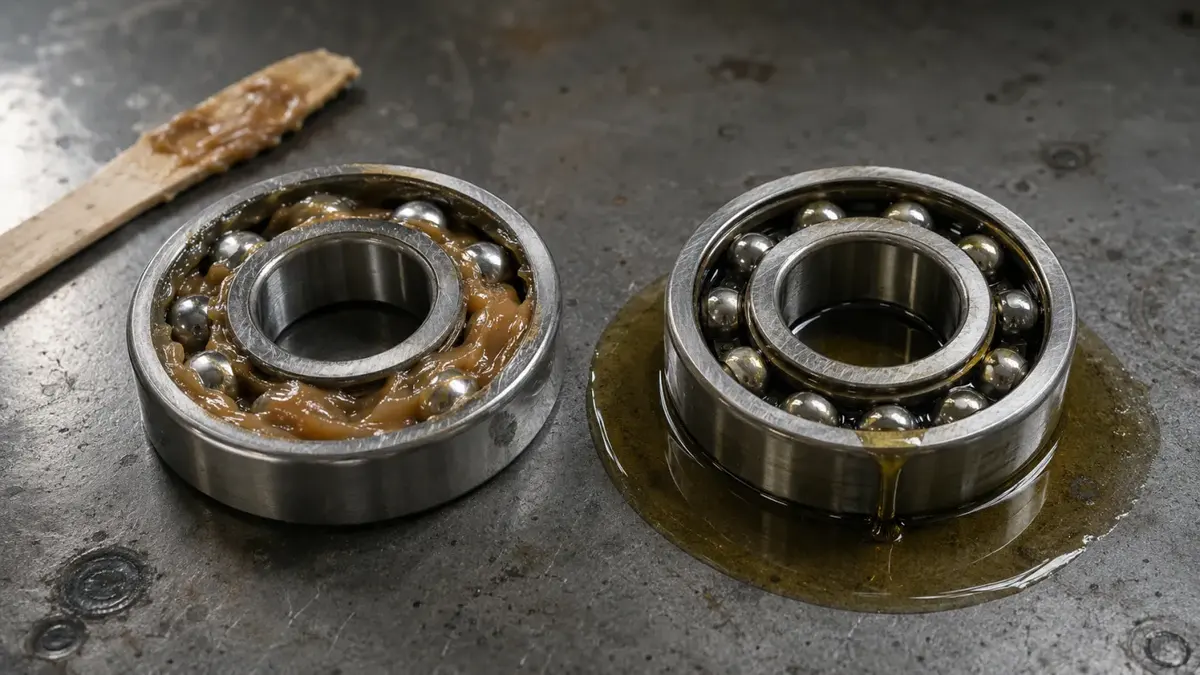
Пластичная смазка представляет собой масло, удерживаемое структурой загустителя. По данным NSK, её состав таков: базовое масло 70–95 %, загуститель около 5–30 % плюс несколько процентов присадок (NSK). Смазывает именно базовое масло, а загуститель на основе лития, полимочевины или сульфоната кальция удерживает его в узле и постепенно выделяет. Поэтому пластичная смазка широко распространена: она остаётся на месте, не вытекает и одновременно служит барьером от загрязнений.
Масло применяют там, где пластичная смазка уже не справляется. Циркуляция и охлаждение обеспечивают значительно лучший отвод тепла; масло пригодно для более высокой частоты вращения, его можно непрерывно фильтровать и контролировать. Недостатки — более высокая стоимость и сложность системы: требуются уплотнения, картеры, насосы и дополнительные точки обслуживания.
Масло следует выбирать, когда скоростной фактор (n·dm) превышает допустимый для пластичной смазки, высокая температура быстро сокращает её ресурс, подшипник работает в общей масляной ванне редуктора либо необходимо непрерывно вымывать продукты износа и отводить тепло. По данным NSK, пластичная смазка подходит для подавляющего большинства подшипников качения, а масло требуется меньшей части быстроходных и высокотемпературных узлов (NSK).
| Фактор | Выбирайте пластичную смазку | Выбирайте масло |
|---|---|---|
| Частота вращения (n·dm) | Низкая и средняя | Высокая — выше предела для пластичной смазки |
| Температура | От комнатной до умеренной | Высокая, либо когда тепло нужно отводить |
| Отвод тепла | Не требуется | Циркулирующее масло выносит тепло из узла |
| Барьер от загрязнений | Пластичная смазка сама препятствует проникновению | Нужны надёжные уплотнения + фильтрация |
| Обслуживание | Минимальное — первичная заправка или повторное смазывание | Картер, фильтр и замена масла |
| Типичный интервал обслуживания | ~1–3 года между повторными смазываниями | 3–7+ лет при чистом фильтруемом масле |
Когда предпочесть масло пластичной смазке
Выбирайте масло, если частота вращения подшипника превышает предел для пластичной смазки, узел работает при высокой температуре или связан с зубчатыми передачами, которым масло требуется в любом случае. Циркуляционные и струйные системы позволяют фильтровать и охлаждать масло, поэтому быстроходные шпиндели и многие подшипники прокатных станов работают на масле, а не на пластичной смазке.
Какие существуют способы смазывания подшипников?
Существуют два способа смазывания пластичной смазкой и около десятка способов смазывания маслом; каждый рассчитан на свой диапазон частоты вращения. Пластичную смазку либо закладывают на весь срок службы, либо пополняют через пресс-маслёнку. Масло подают различными способами: от простой ванны до циркуляционной или струйной системы для наиболее быстроходных подшипников (NSK).
Пластичная смазка — основной вариант для большинства машин. Закрытый подшипник со смазкой на весь срок службы не требует доступа для обслуживания. Подшипник, допускающий повторное смазывание, получает свежую порцию через пресс-маслёнку по графику. Если доступ затруднён или интервалы коротки, одноточечное автоматическое смазочное устройство (лубрикатор) непрерывно подаёт малые дозы. Такой подход переводит обслуживание из аварийно-восстановительного в профилактическое, как рекомендует Noria (Machinery Lubrication).
Способ подачи масла выбирают по частоте вращения и тепловой нагрузке. Масляная ванна или разбрызгивание подходят для умеренной частоты. При кольцевой и фитильной подаче масло поступает к зоне контакта. Для наиболее быстроходных подшипников используют масляный туман, циркуляционную или струйную систему, подающую дозированный, охлаждённый и отфильтрованный поток непосредственно в контакт качения.
Способ смазывания выбирают по скоростному фактору и тепловой нагрузке, а не по привычке. Подшипнику конвейерного ролика достаточно пластичной смазки на весь срок службы. Шпинделю станка с высоким n·dm нужен масляный туман или струйная подача. Масляная ванна вместо требуемой струи не обеспечивает достаточного поступления масла в контакт, а струйная система там, где хватило бы пластичной смазки, лишь увеличивает затраты и число потенциальных мест утечки.
Одноточечные и автоматические лубрикаторы
Автоматические лубрикаторы оправданы там, где ручное повторное смазывание пропускают или подают слишком большую порцию. Дозированная подача через каждые несколько часов поддерживает в подшипнике заданное количество свежей смазки и снижает риск загрязнения при ручном обслуживании (Machinery Lubrication).
Сколько пластичной смазки нужно подшипнику?
Заполняйте свободное пространство подшипника на ½–⅔ при частоте вращения до 50 % предельной и лишь на ⅓–½ выше этого порога (NSK). Большее количество не повышает надёжность. Избыточное заполнение — одна из самых распространённых причин отказа, вызванных ошибками обслуживания.
При высокой частоте вращения подшипник интенсивно перемешивает находящуюся внутри пластичную смазку. Это выделяет тепло, снижает вязкость базового масла и ускоряет старение загустителя. Рекомендация NSK однозначна: при низкой частоте заполнение увеличивают для создания запаса, при высокой — уменьшают во избежание перегрева (NSK). Полость корпуса заполняют отдельно, обычно на 30–50 % для узлов на пластичной смазке и меньше при более высокой частоте вращения.
Согласно рекомендациям NSK, заполнение быстроходного подшипника более чем примерно наполовину вызывает интенсивное перемешивание и перегрев, ускоряя деградацию как пластичной смазки, так и подшипника. Таким образом, принцип «чем больше, тем лучше» при работе со смазочным шприцем даёт обратный результат (NSK).
Для первичной заправки распространено ориентировочное правило расчёта по размеру подшипника: количество смазки (г) ≈ 0,005 × наружный диаметр (мм) × ширина (мм). Это только исходная оценка. Для ответственного узла используйте опубликованное изготовителем количество при повторном смазывании; SKF, NSK и NTN приводят в каталогах формулы по диаметру отверстия и ширине. Основным ориентиром остаётся приведённая выше степень заполнения, а расчёт в граммах задаёт лишь порядок величины.
Как часто нужно повторно смазывать подшипник?
С ростом температуры интервалы повторного смазывания резко сокращаются. Эмпирическое правило: сокращайте интервал вдвое на каждые +15 °C выше 70 °C (NSK). Подшипник, который при 70 °C смазывают раз в год, при 100 °C может потребовать обслуживания четыре раза в год.
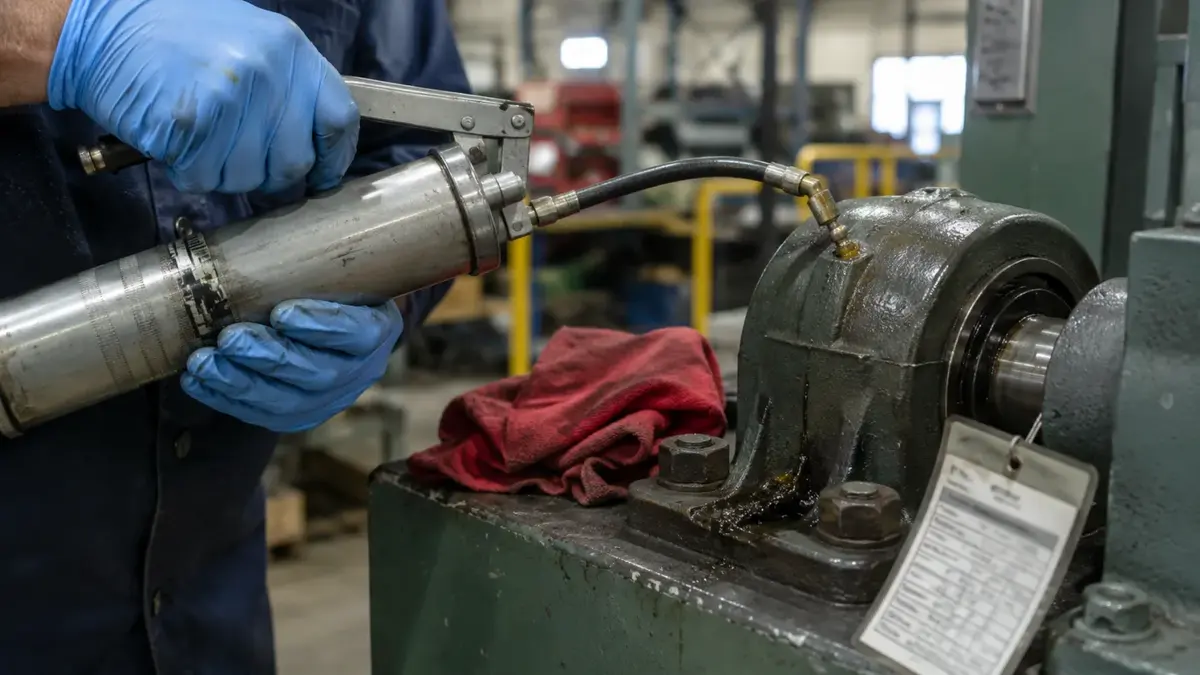
На интервал влияют частота вращения, нагрузка, температура, загрязнение и даже ориентация вала. Температура особенно важна, поскольку определяет скорость окисления базового масла. При нагреве минеральные масла начинают заметно окисляться, а дальнейшее повышение температуры ускоряет реакцию; поэтому интервал последовательно сокращают вдвое.
Для масляных систем действует тот же принцип. По рекомендациям NTN, интервал замены масла в ванне составляет примерно один год при температуре около 50 °C и сокращается примерно до трёх месяцев при 70–100 °C (NTN, через Bearing-News). Независимо от типа смазочного материала его ресурс быстро уменьшается с ростом температуры.
Календарный график — лишь отправная точка. Более совершенные программы переходят к повторному смазыванию по фактическому состоянию: отслеживают динамику температуры подшипника, а на ответственных машинах применяют ультразвуковой контроль и добавляют смазку по фактической потребности. Это снижает оба риска: при недостаточном количестве смазочная плёнка разрушается, при избыточном возникают перемешивание и перегрев. В тяжёлой промышленности интервал также должен учитывать загрязнение и нагрев, характерные для подшипников широкополосных станов горячей прокатки; там он значительно короче, чем у чистого электродвигателя в помещении.
Что такое режим смазывания и почему он определяет ресурс подшипника?
Ресурс подшипника зависит от того, полностью ли масляная плёнка разделяет поверхности. В трибологии это состояние описывают параметром плёнки λ (лямбда) и коэффициентом вязкости κ (каппа). Поверхности полностью разделены, когда толщина плёнки примерно втрое превышает их совокупную шероховатость (λ > 3); при 1 < λ < 3 действует смешанный режим, а при λ ниже 1 возникает повреждающий контакт металла с металлом. Именно этот параметр объясняет, почему отказывают многие подшипники.
Различают три режима. При граничном смазывании (λ < 1) микронеровности соприкасаются, трение и износ велики, а защиту обеспечивают только присадки. При смешанном смазывании (1 < λ < 3) плёнка воспринимает основную часть нагрузки, но вершины микронеровностей периодически соприкасаются. При эластогидродинамическом смазывании с полной плёнкой (λ > 3) сплошная плёнка разделяет поверхности, поэтому ресурс определяет контактная усталость качения, а не износ.
Основной регулируемый параметр — вязкость базового масла. ISO 281 учитывает её в расчёте ресурса через коэффициент вязкости κ, то есть отношение фактической вязкости базового масла к требуемой при рабочей температуре. Значение κ = 1 считается нижней рабочей границей, а при κ > 4 дополнительное увеличение вязкости в расчёте не даёт преимуществ. Кроме того, применяется коэффициент загрязнения: чистое масло увеличивает расчётный ресурс, загрязнённое резко его сокращает (ISO 281:2007). Слишком маловязкое масло из-за нагрева или неверного класса переводит контакт к граничному режиму; чрезмерно вязкое повышает потери энергии и нагрев.
Как выбрать вязкость базового масла
Вязкость выбирают по среднему диаметру подшипника и частоте вращения так, чтобы κ и λ уверенно превышали 1 при фактической рабочей, а не комнатной температуре. Тихоходным тяжело нагруженным подшипникам требуется более высоковязкое масло для формирования плёнки; быстроходным — менее вязкое, чтобы избежать нагрева при перемешивании. Здесь выбор материала и твёрдости подшипника непосредственно связан с выбором смазочного материала: оба решения должны обеспечивать работу при заданных контактных напряжениях.
Как загрязнения и вода нарушают смазывание?
Даже 100–400 ppm воды заметно сокращают усталостную долговечность подшипников качения, а при 100–300 ppm ресурс может уменьшиться примерно вдвое по сравнению с безводным смазочным материалом (Cantley, ASLE Transactions, т. 20, № 3). Именно поэтому в статистике SKF загрязнение и нарушения смазывания относятся к двум категориям отказов, которые можно предотвращать с помощью уплотнений.
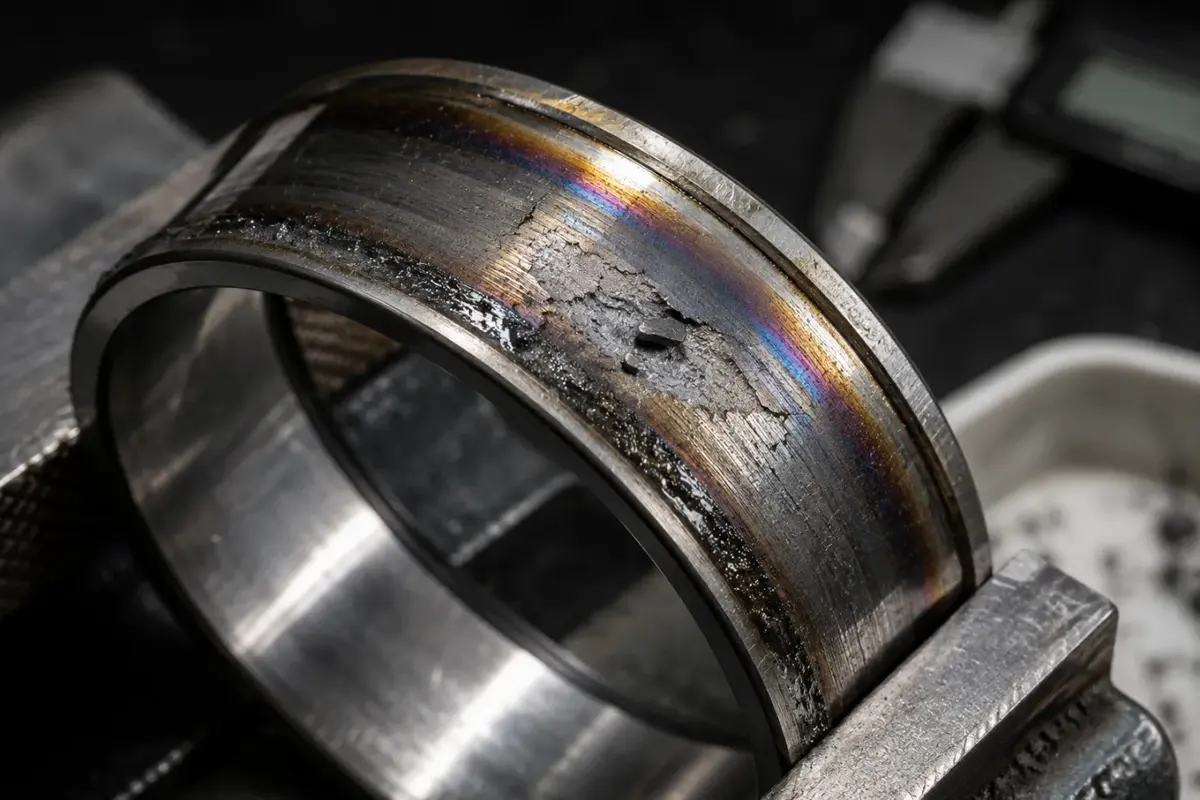
Твёрдые частицы и вода повреждают подшипник по-разному. Частицы прокатываются по дорожке качения и оставляют вмятины с выступающими краями, на которых концентрируются напряжения и зарождается поверхностное выкрашивание. Вода вызывает коррозию стали и способствует водородному охрупчиванию, из-за чего поверхность растрескивается изнутри. Оба вида загрязнений нарушают сформированную смазочную плёнку: никакая вязкость не компенсирует наличие абразивных частиц на дорожке качения.
В 1977 году Кантли испытал конические роликоподшипники при содержании воды 25, 100 и 400 ppm и установил выраженную обратную зависимость между содержанием воды и усталостной долговечностью: при 100–300 ppm ресурс сокращался примерно вдвое (Cantley, ASLE Transactions). Защита от воды и частиц — не просто вопрос чистоты, а один из основных факторов долговечности. Поэтому важно правильно выбрать защитное устройство; действие каждого типа рассмотрено в статье о подшипниках с уплотнениями и защитными шайбами.
Несовместимость пластичных смазок — менее очевидная проблема. При смешивании составов с несовместимыми загустителями, например литиевым и полимочевинным, структура смеси может разрушиться: она разделяется на масло и мыло и теряет смазывающие свойства. При переходе на другой тип пластичной смазки полностью удаляйте прежнюю закладку, а не добавляйте новую поверх неё.
| Прежняя ↓ / Новая → | Литиевая | Литиевая комплексная | Полимочевинная | На сульфонате кальция |
|---|---|---|---|---|
| Литиевая | ✓ | ✓ | ✗ | ✗ |
| Литиевая комплексная | ✓ | ✓ | ✗ | ~ |
| Полимочевинная | ✗ | ✗ | ✓ | ~ |
| На сульфонате кальция | ✗ | ~ | ~ | ✓ |
✓ обычно совместимы · ~ перед смешиванием требуется проверка · ✗ обычно несовместимы. Схема носит ориентировочный характер — совместимость конкретных продуктов проверяйте по таблице изготовителя пластичной смазки.
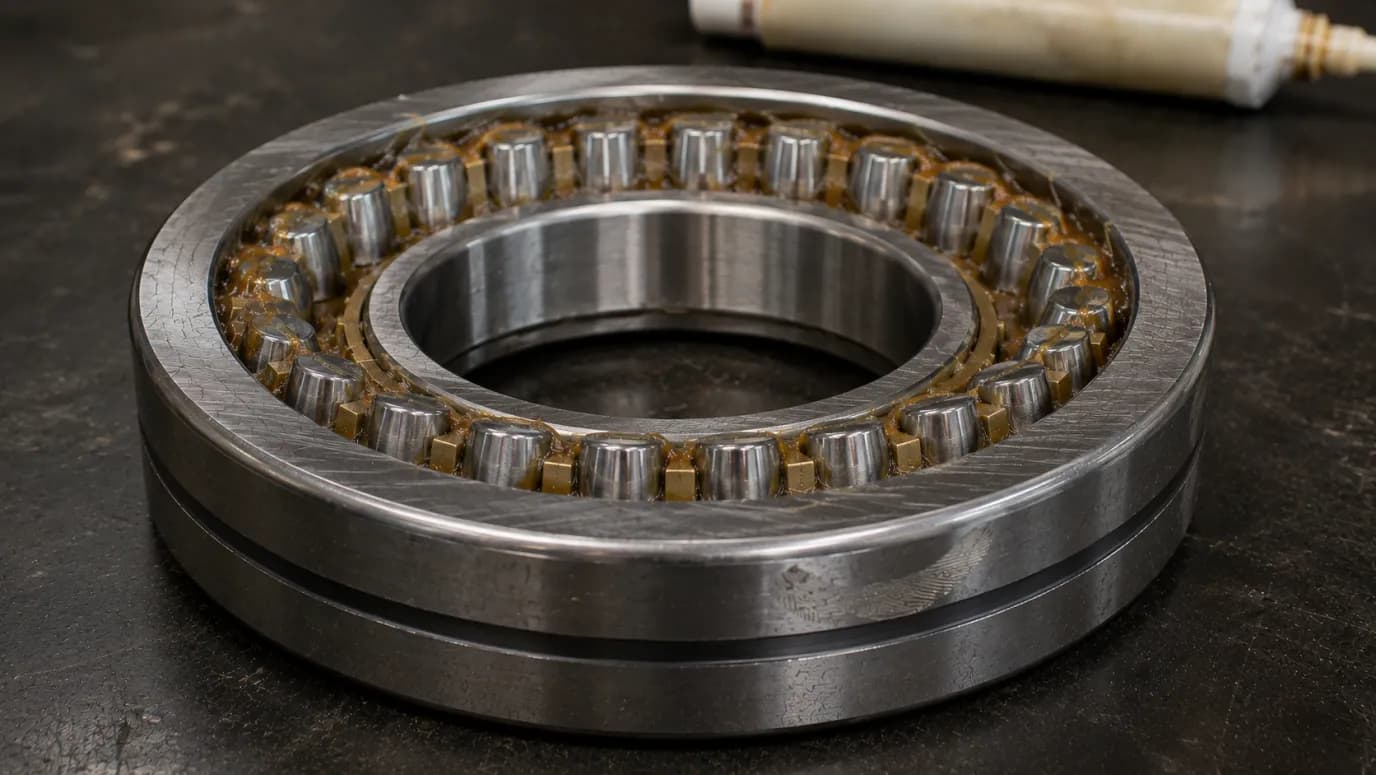
Из практики эксплуатации: на прокатных станах и металлургических предприятиях системе смазывания угрожает не только пыль, но и вода с прокатной окалиной, которые проникают в узел и под высокой нагрузкой вдавливаются в контакт. При выборе подшипников ANDE для шеек валков и сферических роликоподшипников для тяжёлой промышленности уплотнения и интервалы повторного смазывания задают с учётом такого загрязнения, которое не рассматривается в типовых руководствах по смазыванию.
Как правильно смазывать подшипник: пошаговая инструкция
Правильное повторное смазывание — короткая процедура, требующая строгого соблюдения порядка. Noria сводит требования к четырём пунктам: чистота, совместимость, правильное количество и регистрация выполненной работы (Machinery Lubrication). Большинство отказов на этом этапе вызвано пропуском одного из этих пунктов, а не отсутствием пластичной смазки.
- Очистите пресс-маслёнку. Любые частицы на ней вместе со смазкой попадут непосредственно в подшипник.
- Проверьте соответствие пластичной смазки. Используйте заданный тип загустителя и вязкость базового масла; не добавляйте несовместимую смазку к прежней закладке.
- Удалите прежнюю закладку, если конструкция позволяет, чтобы свежая смазка полностью заменила состарившуюся.
- Внесите расчётное количество по степени заполнения свободного пространства или каталогу, а не до появления смазки снаружи.
- Ненадолго запустите узел, чтобы смазка распределилась, затем дайте небольшому избытку выйти и удалите его.
- Зарегистрируйте обслуживание: укажите дату, количество и марку смазки, чтобы корректировать интервал по фактической температуре.
Пять типовых ошибок сводят результат на нет: избыточное заполнение, применение неверной или несовместимой смазки, подача через грязную пресс-маслёнку, обслуживание только по календарю без учёта температуры и отсутствие записей. Перед каждым использованием шприца проверяйте три условия: нужная смазка, расчётное количество и чистая пресс-маслёнка. На ответственных машинах контроль состояния — отслеживание динамики температуры и повторное смазывание под ультразвуковым контролем — позволяет определять фактическую потребность подшипника в смазочном материале.
По вопросам выбора смазочного материала, уплотнений и графиков повторного смазывания подшипников для тяжёлой промышленности и прокатного производства свяжитесь с ANDE Bearing. Мы совместно подбираем тип защитного устройства, внутренний зазор и пластичную смазку под фактические условия эксплуатации, а не по типовой таблице.
Часто задаваемые вопросы
В: При каком способе смазывания ресурс больше — с пластичной смазкой или с маслом?
Масляные системы, как правило, обеспечивают больший ресурс и допускают более высокую частоту вращения, поскольку масло можно фильтровать, охлаждать и непрерывно пополнять. Подшипники с пластичной смазкой обычно работают 1–3 года между повторными смазываниями, а системы с чистым маслом — 3–7+ лет. Для примерно 80–90 % подшипников, которым масло не требуется, пластичная смазка предпочтительнее благодаря простоте, лучшей герметизации и меньшему объёму обслуживания (NSK).
В: Можно ли переполнить подшипник смазкой?
Да. Избыточное заполнение — отдельный механизм отказа. При высокой частоте вращения заполнение более чем примерно половины свободного пространства вызывает интенсивное перемешивание смазки, повышение температуры и ускоренное разрушение смазки и подшипника. NSK рекомендует степень заполнения ⅓–½ при частоте выше 50 % предельной и ½–⅔ при более низкой частоте (NSK). Большее количество смазки не означает лучшую защиту.
В: Как часто нужно повторно смазывать подшипник?
Интервал зависит главным образом от частоты вращения и температуры. Практическое правило: сокращайте его вдвое на каждые +15 °C выше 70 °C (NSK). В масляных ваннах масло меняют примерно раз в год при ~50 °C, но примерно каждые 3 месяца при 70–100 °C (NTN). Точный интервал определяйте по таблице изготовителя подшипника.
В: Можно ли смешивать две разные пластичные смазки?
Только при совместимости загустителей и базовых масел. Классический пример несовместимой пары — литиевая и полимочевинная смазки: их смесь может разделиться на масло и мыло и утратить смазывающие свойства. При смене типа смазки удаляйте прежнюю закладку, не добавляя новую поверх неё, и предварительно сверяйтесь с таблицей совместимости изготовителя.
В: Действительно ли нарушения смазывания — главная причина отказов подшипников?
Нарушения смазывания — крупнейшая отдельная категория преждевременных отказов с долей 36 %; далее следуют усталость (34 %), монтаж (16 %) и загрязнение (14 %) (SKF/STLE). Более широкая оценка «80 % связаны со смазыванием» основана на другой, менее строгой выборке, поэтому её следует использовать осторожно. Для распределения с долей 36 % методика определена.
Заключение
Правильное смазывание подшипников — одна из самых экономичных мер повышения надёжности вращающихся машин. На итоговый ресурс главным образом влияют несколько решений:
- Нарушения смазывания — главная управляемая причина отказов: 36 % преждевременных отказов и половина вместе с загрязнением (SKF/STLE).
- Пластичная смазка применяется в 80–90 % подшипников; масло предпочтительно при высокой частоте вращения и необходимости отвода тепла. Выбирайте смазочный материал и способ смазывания по скоростному фактору, а не по привычке.
- Обеспечьте параметр плёнки λ выше 1, выбрав вязкость базового масла для фактической рабочей температуры: это необходимо для достижения расчётного ресурса.
- Не заполняйте подшипник избыточно и защищайте его от воды и частиц: каждый из этих факторов может незаметно сократить ресурс вдвое.
Смазывание нельзя рассматривать отдельно: тип защитного устройства, внутренний зазор, материал подшипника и смазочный материал выбирают совместно. Если вы ещё определяете тип подшипника или схему с упорным подшипником, сначала решите эту задачу, а затем задайте способ смазывания для фактических условий эксплуатации. За инженерной поддержкой по применениям в тяжёлой промышленности и прокатном производстве обращайтесь в ANDE Bearing.