圧延機用軸受は、重工業の中でも特に過酷な条件で使用される。ISO 76は、ころ軸受の基本静定格荷重を、最も大きな荷重を受けるころと軌道面の接触部に計算接触応力4,000 MPaを生じさせる荷重と定義している。このとき、ころと軌道面に生じる永久変形量の合計は、ころ径の1万分の1に達する(NSK『転がり軸受』§4.5.1)。ロールネック軸受は、各パスでこの上限に達しないよう荷重を支える必要がある。選定を誤ると、軸受寿命が短くなるだけではない。ロールの廃棄、チョックの損傷、帯鋼の板厚公差外れ、ライン停止を招く。
規模は実際に大きい。2023年の世界粗鋼生産量は18.9億トンであり、すべての板・帯鋼製品は、数百kgの精密なロールネック軸受に支持された圧延スタンドを通過する(World Steel Association)。市場の参考値として、Mordor Intelligenceは産業用軸受市場を2025年に546.2億米ドル、年率9.23%で成長して2031年に927.7億米ドルと見積もり、需要分野では自動車が29.63%で最大、エネルギーが最も高い伸びとしている(Mordor Intelligence)。
本ガイドでは、実際の圧延機に使用される7つの軸受形式、実務で用いる選定基準、寿命を左右する潤滑方式、さらに軸受が設計寿命を全うできるか、その何分の一かで寿命を迎えるかを左右する取付け・保守管理について解説する。
要点まとめ
- ISO 76は、ころ軸受の基本静定格荷重を、最も大きな荷重を受けるころと軌道面の接触部に接触応力4,000 MPaを生じさせる荷重と定義している。ロールネック軸受は、各パスでこの上限を下回るよう設計する(NSK §4.5.1)。
- 4列円筒ころ軸受は、単位取付寸法当たりのラジアル負荷能力が最も高く、帯鋼・厚板・線材圧延機のワークロールで広く使われる(SKF)。
- 動圧油膜軸受(MORGOIL®形)は、現代の熱間・冷間帯鋼圧延機の大形バックアップロールで主流であり、完全油膜潤滑によって金属接触を防ぐ(Primetals Technologies)。
- SKF自社の軸受調査データでは、最も多いISO 15243損傷形態はアブレシブ摩耗26%、表面起点疲労16%、水分による腐食14%、凝着摩耗7%、漏れ電流による電食7%で、確認された全形態の約70%を占める。L10が予測する内部起点疲労はこの上位5形態に入らない(SKF)。
- NSKの用途別表は圧延機ロールネックの疲れ寿命係数fhを4〜7としている。同社自身の関係式L10h = 500·fh³で換算すると、設計寿命は数万時間となる(NSK 表4.1)。
圧延機用軸受とは何か
圧延機用軸受はロールネック軸受とも呼ばれ、金属圧延機のスタンド内で各ロールネックを支持する精密部品である。圧延力をハウジングへ伝え、異物や水分、温度変化にさらされながらロール系の幾何精度を維持する。速度条件も、低速の粗圧延から、圧延速度が100 m/s以上に達する線材・小形形鋼圧延機の仕上げ列まで広範囲に及ぶ(Schaeffler)。
使用環境は極めて過酷である。
- 極めて大きなラジアル荷重とアキシアル荷重:材料の噛み込み、圧延、帯鋼破断時には突発的な衝撃も加わる
- 広い速度範囲:低速の粗圧延から、線材・小形形鋼圧延機のワークロールで40 m/s、単条の線材仕上げ列では100 m/s超まで
- 限られた取付けスペース:軸受箱(チョック)はロール胴径より小さい外径に収める必要があり、単位負荷が非常に高い
- 異物と水分:冷却水、ミルスケール、酸化物、潤滑剤の劣化生成物が侵入する
- 熱応力:熱間圧延では、ロールネック温度が圧延ごとに数十度変動する
- 基本静定格荷重の基準となる接触応力:ISO 76では、最も荷重を受けるころとの接触部に4,000 MPaの計算接触応力を生じる荷重として定義(NSK §4.5.1)
このため、圧延機用軸受は汎用品ではない。各圧延機の使用箇所に合わせて設計する専用品であり、選定を誤ると、計画外停止、ロールと軸受箱の損傷、板厚公差外れ、安全上のリスクにつながる。
返送品の調査結果: 過去3年間に熱間帯鋼圧延機の保証案件として返送された約80個の4列円筒ころ軸受を調査したところ、典型的な内部起点疲労はく離を示したものは5個に1個未満であった。残りは、シール損傷による浸水、オイルエア装置のフィルタ管理不良による潤滑剤汚染、誘導加熱や油浴加熱ではなく火炎加熱を用いたことによる取付け損傷に分類された。この比率は、SKFが自社の調査データベースから報告している傾向と整合する。同データでは摩耗、腐食、表面起点の損傷が内部起点疲労を大きく上回る(SKF)。つまり、「軸受故障」の多くは、実際には密封、潤滑、取付けなど周辺システムの不具合である。
圧延機用軸受の種類
圧延機用軸受は、大きく転がり軸受とすべり軸受に分かれる。本節の1〜5は転がり軸受、6の動圧油膜軸受と7の半乾式すべり軸受はすべり軸受に属する。転がり軸受には、圧延機内の各使用箇所に対応する複数の専用形式がある。産業用軸受市場全体では玉軸受が2025年売上の38.24%で首位を占める一方、鉱山ダンプトラックの車軸や風力発電の主軸のような重荷重分野では、単位取付寸法当たりのラジアル負荷能力が選定を左右するため、ころ軸受が主流である(Mordor Intelligence)。
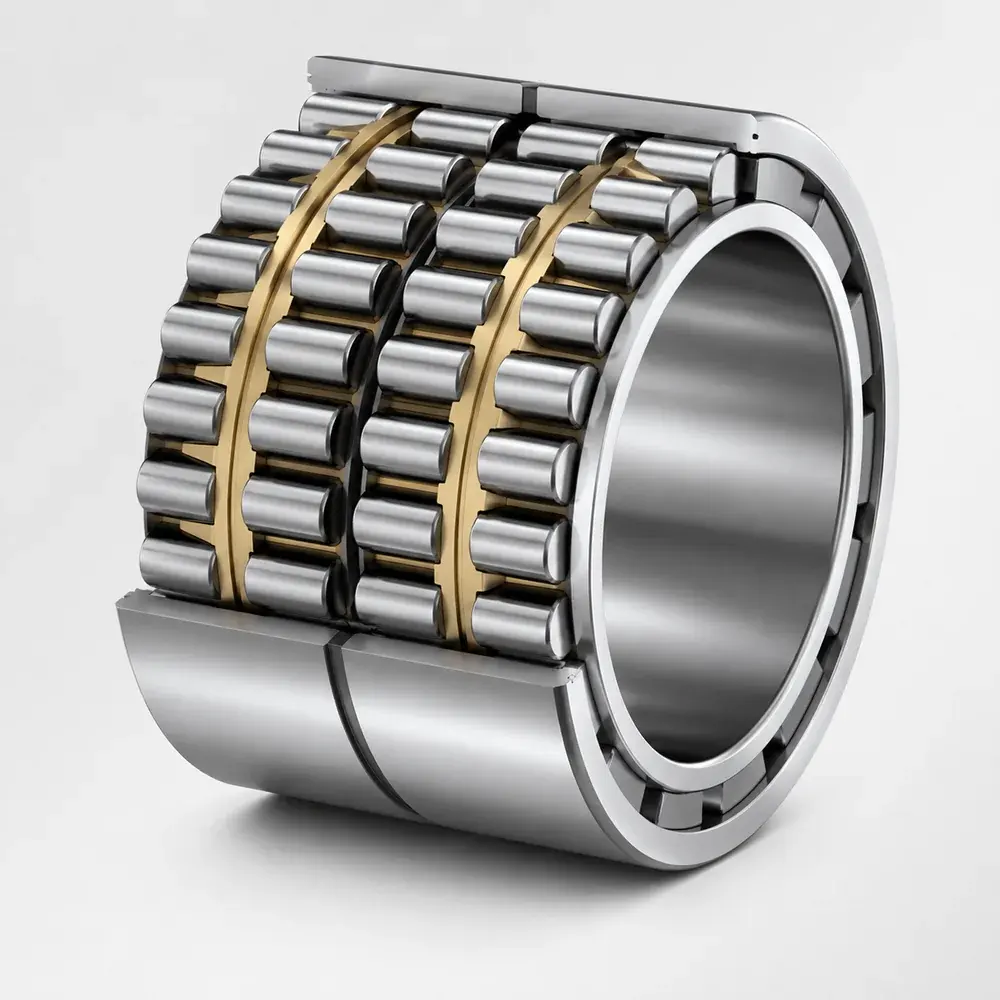
1. 4列円筒ころ軸受
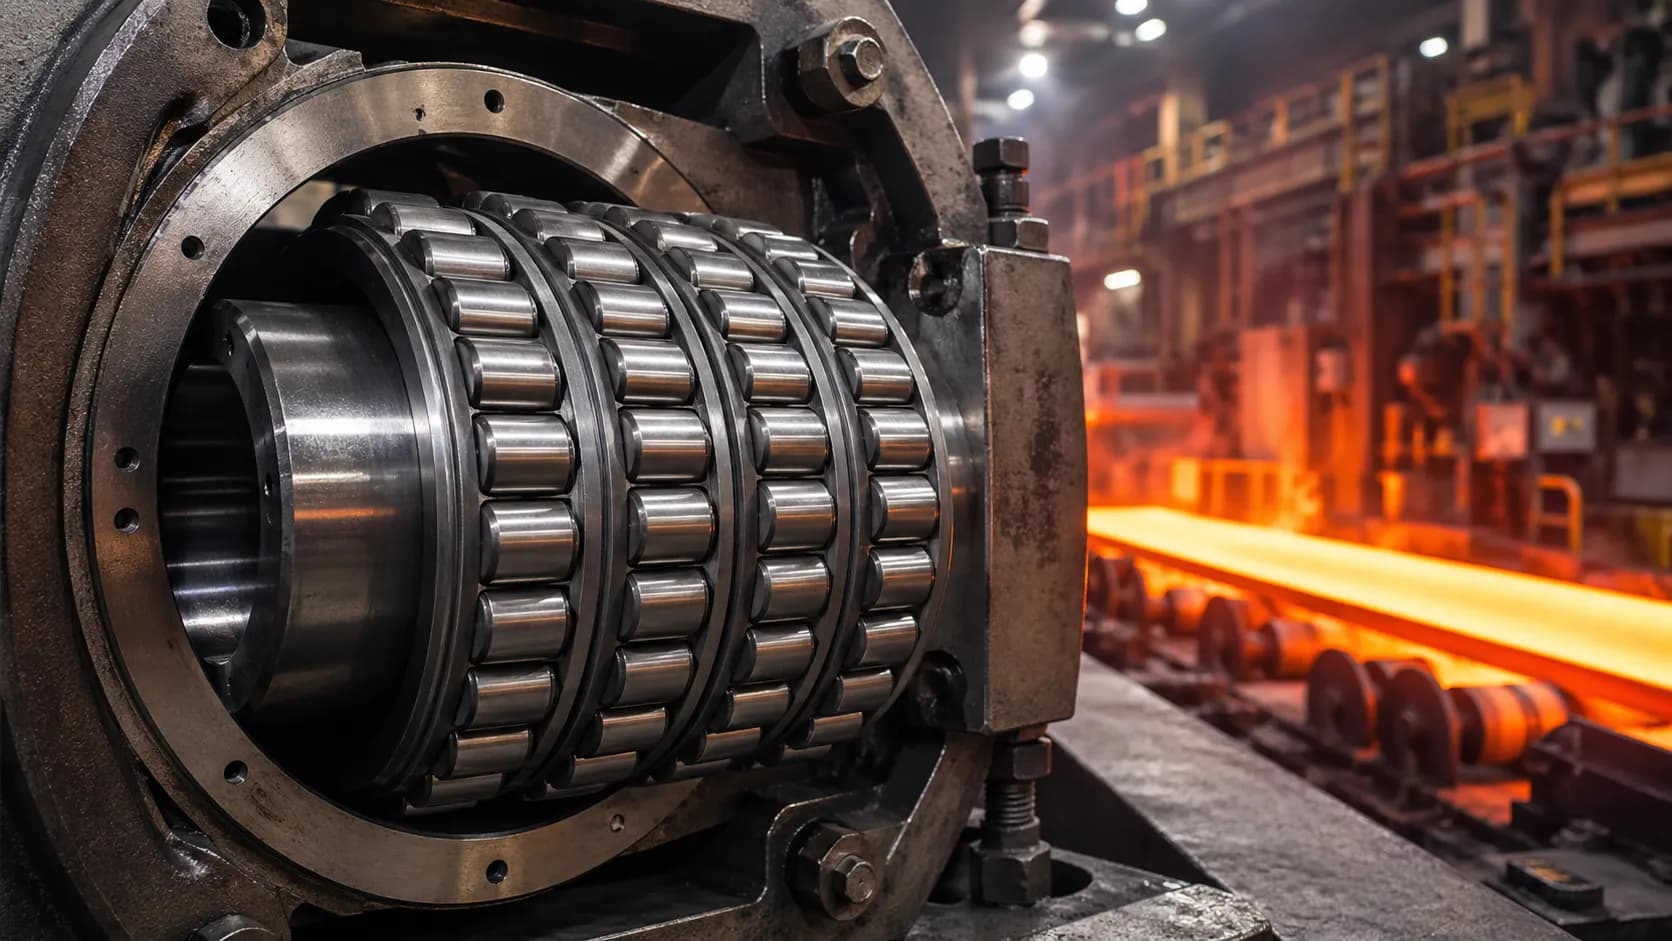
4列円筒ころ軸受は、現代の帯鋼・厚板・線材圧延機で主力となるロールネック軸受である。2個ずつの内輪と外輪上を転動する4列の円筒ころが軌道面と線接触し、圧延機用軸受の中で単位取付寸法当たり最大のラジアル負荷能力を発揮する(SKF)。
利点:
- 圧延機用軸受の中で最大のラジアル負荷能力
- 断面高さが低く、チョック内の限られたラジアル方向スペースに収まる
- 分離形構造のため、取付け、点検、ロール交換が容易
- 高い許容回転速度で粗圧延から仕上げスタンドまで対応
- アキシアル方向の浮動を許容し、ロールの熱膨張を吸収
制約: アキシアル荷重はごくわずかしか負担できない。必ず専用のスラスト軸受と組み合わせて使用する。
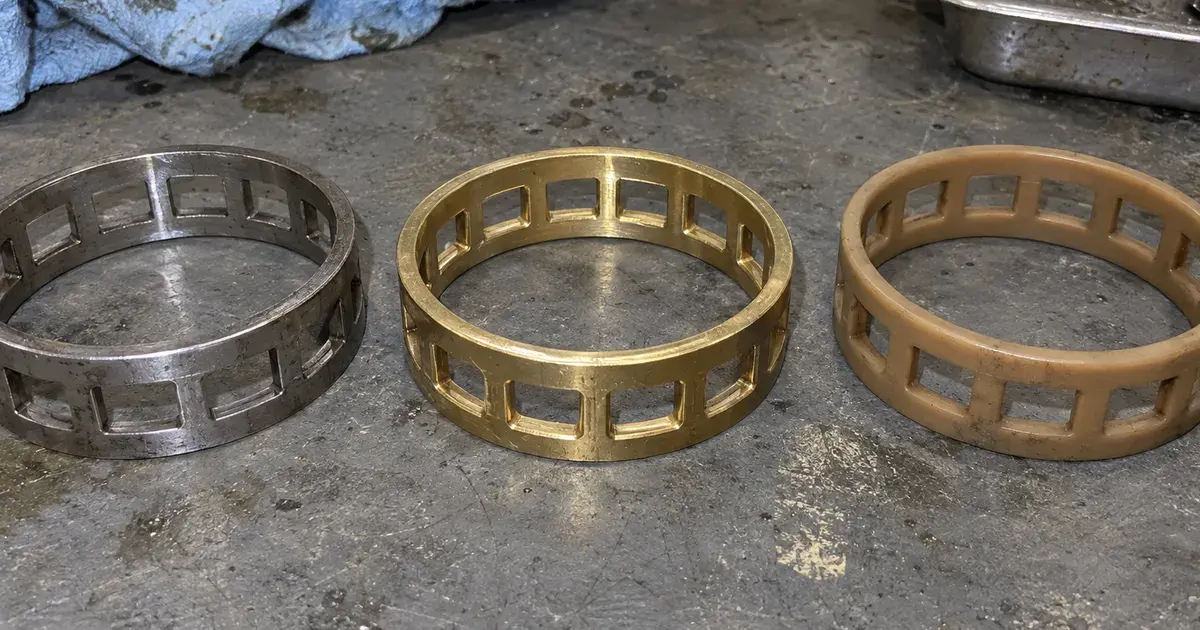
4列円筒ころ軸受は通常、ロールネックにしまりばめで取り付ける。保持器には、高強度黄銅製のフィンガ形または窓形保持器や、焼入れ鋼製の削り保持器を用いる。高機能仕様では、内輪内径面にらせん状の潤滑溝を設ける。この溝が油を保持し、ロールネックの摩耗で生じた金属粒子による損傷を抑える。これらの溝を表す接尾記号と、それに伴うすきま等級・精度等級については、4列円筒ころ軸受の仕様ガイドで詳しく説明しています。
主な用途: 熱間帯鋼圧延機、厚板圧延機、線材圧延機、箔圧延機、4段冷間圧延機、ビレット連続圧延機。
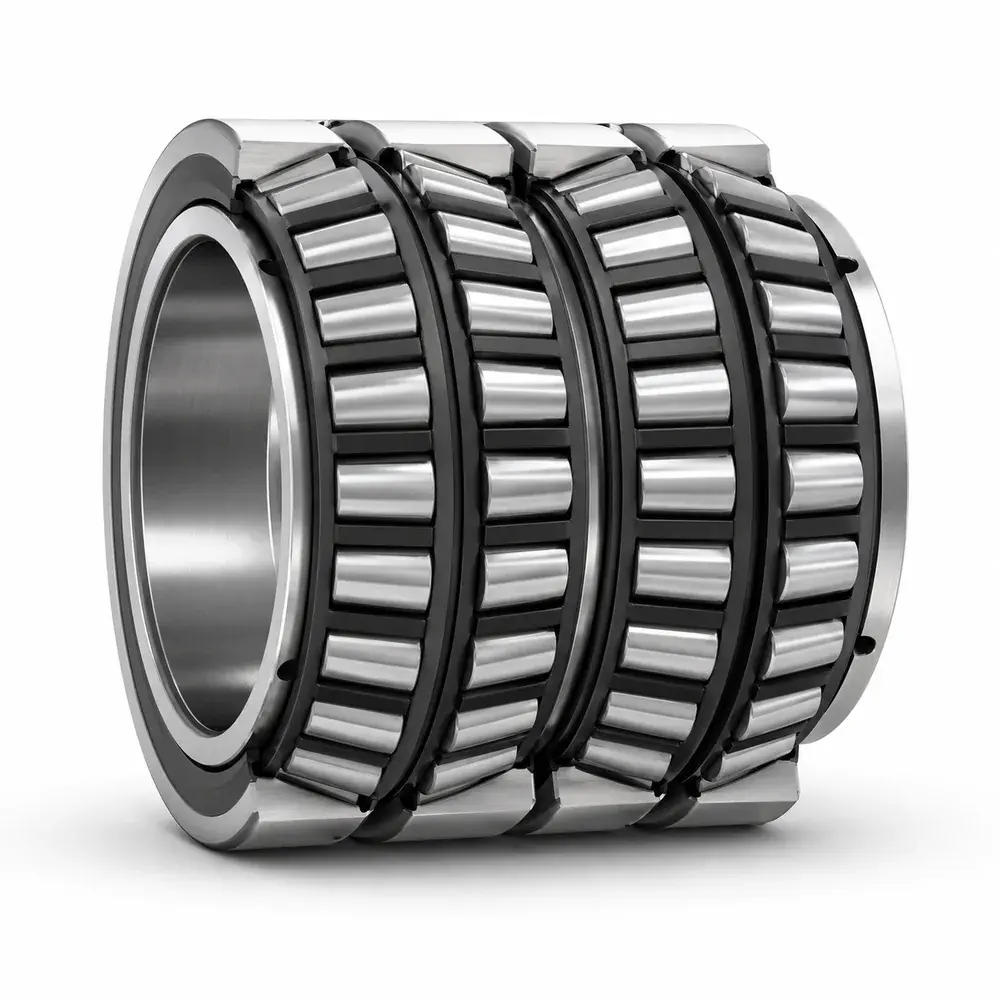
2. 4列円すいころ軸受
ラジアル荷重とアキシアル荷重の両方が大きい箇所には、4列円すいころ軸受が適する。4列の円すいころが、別置きのスラスト軸受なしで両方向のアキシアル荷重を支持する。さらに、内部すきまを調整して熱膨張に対応できる。Schaefflerはこの軸受を、正しいアキシアル内部すきまが得られるよう間座を組み合わせた状態で供給し、間座幅とすきま値を間座自体に表示している(Schaeffler)。
利点:
- ラジアル・アキシアル複合荷重に対応し、大きなスラストが生じるスタンドに適する
- コンパクトな設計で補助スラスト軸受を不要とし、スペースを節約
- 内部すきまを調整でき、熱膨張や動荷重条件に合わせやすい
- 「X」配列と「O」配列が選択可能
- 長期使用後も精度を維持しやすい
主な用途: 重荷重熱間圧延機、冷間帯鋼圧延機、厚板圧延機、アルミ箔圧延機、高精度冷間圧延機ロールネック、非鉄金属(銅、アルミ)圧延機。
円すいころと円筒ころの使い分けは、円すいころ軸受と円筒ころ軸受の比較を参照されたい。
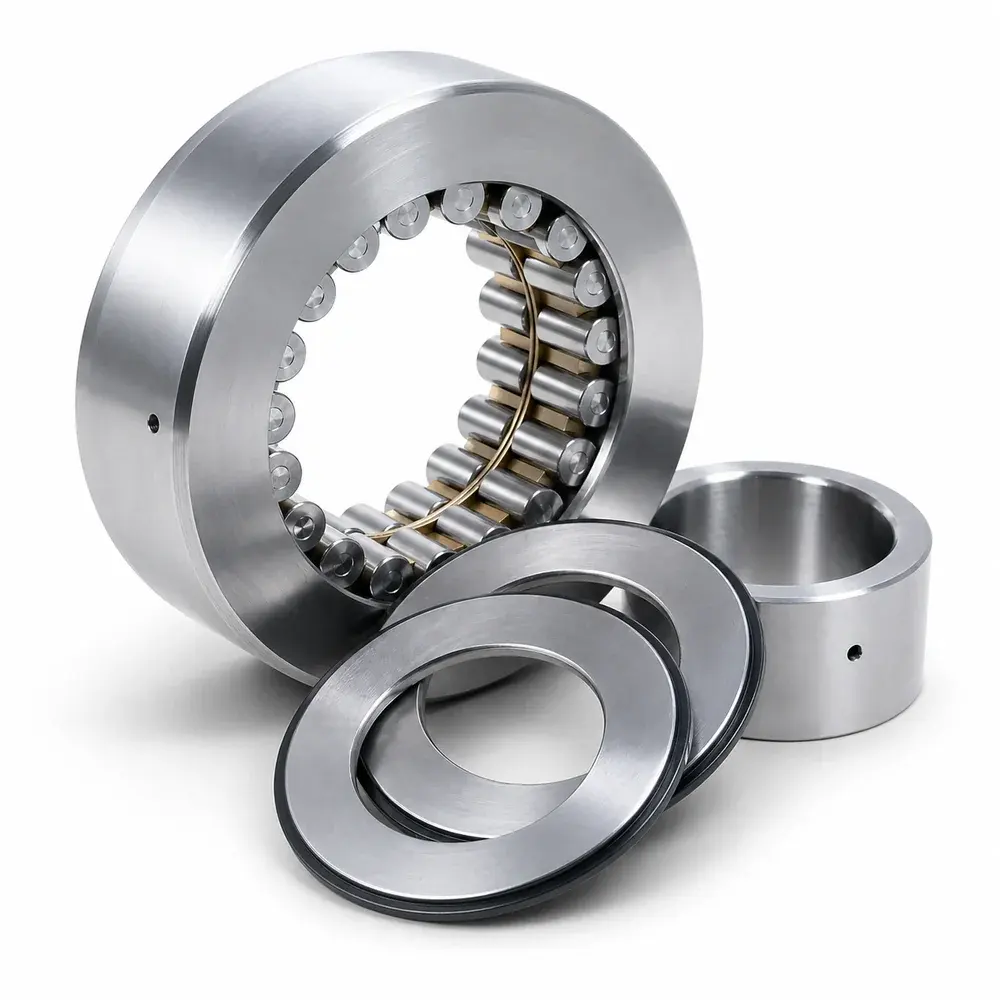
3. バッキング軸受(センジミア / Zミル軸受)
センジミアミル(Zミル)は、サドル内に配置したクラスタ状のバックアップロールで小径ワークロールを支持し、極薄帯や硬質合金の圧延を可能にする。バッキング軸受は、この配置の寸法制約に合わせて設計された専用の多列円筒ころ軸受であり、一般的なカタログ軸受なら数時間で損傷するほど高い接触圧力に耐える。
この軸受は極めて高い接触圧力を受けながら、ロール系の高い幾何精度を維持する。表面性状と板厚公差が1桁マイクロメートル単位で要求される薄物ステンレス鋼、けい素鋼、特殊合金帯の圧延に使用される。
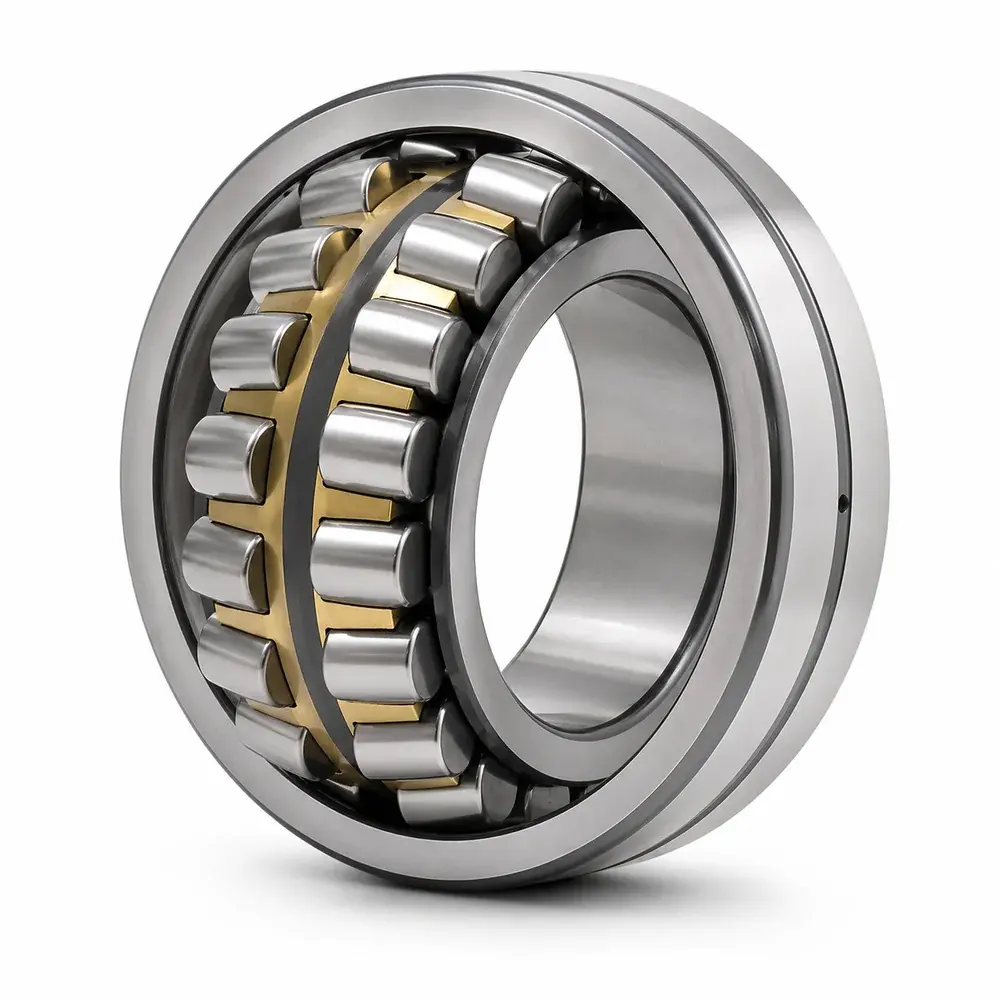
4. 自動調心ころ軸受
自動調心ころ軸受は、外輪の共通球面軌道をたる形ころが転動する複列の自動調心軸受である。静的・動的な軸心ずれをシリーズと内部すきま等級により1.5〜2.5°まで許容できるため、粗圧延スタンド、形鋼圧延機、軸たわみや軸受箱の取付誤差が予想される補機部に使われる(SKF)。
特性:
- 優れた自動調心性(許容調心角は最大約2°)
- 高いラジアル負荷能力と中程度のアキシアル負荷能力
- 低〜中速に適合
- 重荷重用途向けの大口径サイズも利用可能
主な用途: 粗圧延スタンド、形鋼圧延機、ビレット圧延機、圧延機駆動部品。
長い軸で軸心ずれを設計上見込む用途については、重工業における軸心ずれ対応の自動調心ころ軸受も参照されたい。
5. スラスト軸受(アキシアル荷重軸受)
多くの圧延機では、操作側チョックがロールからのアキシアル力をミルハウジングへ伝える。専用のスラスト軸受が、ラジアル用円筒ころ軸受とは独立してこの荷重を受ける。スラスト軸受へラジアル荷重を作用させないことが、長寿命化の基本である。
一般的な形式:
- 円すいころスラスト軸受:中速域での高アキシアル荷重に対応
- 複列円すいころ軸受:ラジアルと双方向アキシアルの複合荷重に対応
- アンギュラ玉軸受:高精度かつ高速が求められる場合に使用
スラスト軸受は、チョック内に残ったスペースではなく、スタンドが実際に発生させるアキシアル荷重から寸法を決める。余ったスペースに合わせて選んだアキシアル軸受は、想定外のラジアル荷重を負担することになりやすい。
6. 動圧油膜軸受
現代の熱間・冷間帯鋼圧延機のバックアップロールでは、すべり軸受の一種である動圧油膜軸受(Primetals社の商品名:MORGOIL®)が最高水準の性能を発揮する。転動体を使わず、ロールネックとブッシュの間に完全な動圧油膜を形成して荷重を支持するため、定常圧延時には金属接触が生じない。その結果、高い負荷能力と高速性能、長い設備寿命を得られる(Primetals Technologies)。
利点:
- 全膜潤滑下で極めて低い摩擦
- 非常に高い負荷能力。油膜が広い面積へ荷重を分散
- 高い圧延精度。精密帯鋼・箔圧延機に不可欠
- 優れた速度性能で高速バックアップロール運転に対応
- 適切な保守のもとで長い寿命
その代わり、設備は複雑になる。油膜軸受には加圧給油装置、確実な密封、清浄な油の供給が必要である。適切に保守された高稼働率の板・帯鋼圧延機には大きな効果がある一方、保守不良には弱い。
主な用途: タンデム冷間圧延機、リバース冷間圧延機、熱間帯鋼仕上げスタンドのバックアップロール。
7. 半乾式すべり軸受
形鋼圧延機、ビレット圧延機、粗圧延スタンドなど、比較的要求の低い箇所では、樹脂複合すべり軸受が低価格で保守負担の少ない選択肢となる。必要な潤滑量が少なく、転がり軸受なら数時間で損傷するほどの異物環境にも耐え、設備停止時に短時間で交換できる。ロール温度に応じて、銅合金製やポリマー製のすべり軸受も同じ用途に使われる。
形式別比較
| 軸受形式 | 荷重特性 | アキシアル負荷能力 | 主な用途 |
|---|---|---|---|
| 4列円筒ころ | 極めて高いラジアル荷重 | ごく小さい(スラスト軸受が必要) | 帯鋼・線材圧延機のワークロールおよびバックアップロール |
| 4列円すいころ | 高いラジアル荷重+双方向アキシアル荷重 | 軸受単体で対応 | 重荷重圧延機、高精度冷間圧延、アルミ箔 |
| バッキング軸受(センジミア) | 極めて高い接触圧力 | ごく小さい | クラスターミルの中間ロール・バックアップロール |
| 自動調心ころ | 高いラジアル荷重、中程度のアキシアル荷重 | 中程度 | 粗圧延スタンド、軸心ずれが生じる補機 |
| スラスト軸受 | アキシアル荷重のみ | アキシアル荷重専用 | 円筒ころ軸受と組み合わせてアキシアル力を負担 |
| 動圧油膜すべり軸受 | 極めて高いラジアル荷重 | ごく小さい | 高稼働率の板・帯鋼圧延機のバックアップロール |
| 半乾式すべり軸受(樹脂/銅/ポリマー) | 低〜中程度のラジアル荷重 | ごく小さい | 形鋼圧延機、ビレット圧延機、粗圧延スタンド、補機部 |
圧延機用軸受の技術的特性とは
圧延機用軸受は極めて大きな荷重と高温にどう耐えるのか
圧延機用軸受は、一般産業用途を大幅に超える荷重条件に対応するよう設計されている。ISO 76は、ころ軸受の基本静定格荷重を、最も大きな荷重を受ける転動体と軌道面の接触中心に4,000 MPaの計算接触応力を生じる静荷重として定義している。この定格荷重では、転動体と軌道輪の永久変形量の合計が転動体直径の約0.0001倍となる(NSK『転がり軸受』§4.5.1)。ロールネック部が厳しいのは、取付寸法が固定されている点にある。チョックはロール胴より小さい直径に収める必要があるため、荷重増加に対して軸受を大形化して対応することができない。
具体的には:
- 高荷重:ISO 76で基本静定格荷重に対応する基準接触応力は、ころ軸受で4,000 MPa
- 耐衝撃性:圧延パス、とくに帯鋼噛み込み時と尾端抜け時の頻繁な衝撃・振動に耐える
- 高温耐性:適切な潤滑と冷却により、熱間圧延環境で運転可能
- 耐汚染性:特殊シール構造により水、ミルスケール、粉塵、酸化粒子の侵入を防止
密封と保護
密封性能は、定格荷重と同様に軸受寿命を左右する。目的は、水、ミルスケール、粉塵を軸受内部へ入れないことである。難しいのは、その密封性能を実機で維持することにある。圧延機の多くの箇所では、接触形オイルシールと非接触形ラビリンスシールを組み合わせ、密封性と低い回転抵抗を両立させる。シールは所定の周期で点検・交換する必要があり、損傷後の軸受寿命は月単位ではなく週単位になる。
- 基本目的:水、ミルスケール、粉塵が軸受内部に侵入するのを防ぐ
- 一般的な構造:接触形オイルシール+非接触形ラビリンスシール
- 保守:シールの健全性を定期的に検査する。亀裂、膨潤、摩耗が確認されたら即座に交換
適切な圧延機用軸受をどう選定するか
圧延機用軸受は、荷重特性、回転速度、取付スペース、精度等級、潤滑、環境、保守作業性に基づいて選定する。ISO 281では、基本動定格荷重(C)と基本定格寿命(L10)が負荷能力と寿命計算の基準となり、同規格の寿命修正係数aISOが、潤滑油膜と汚染度を計算へ正式に取り込む部分である(ISO 281:2007)。実際には熱膨張、汚染、衝撃を重ねて評価し、これらの要因により実寿命はカタログ値より長くも短くもなる。
次の8項目は、主要メーカーが選定時に確認する基本条件である。チョック寸法、圧延条件、潤滑装置から得られる実機データを一つずつ対応させる。いずれかを誤るとL10計算の入力条件が実機と一致せず、カタログ上は適合する軸受でも早期損傷に至る。荷重形式と取付スペースは変更できない条件であり、残る6項目は精度等級、内部すきま、潤滑方式などで調整できる。
| パラメータ | 考慮事項 |
|---|---|
| 荷重形式 | ラジアルのみ、アキシアルのみ、または複合。純ラジアルなら円筒ころ、複合荷重なら円すいころ |
| 荷重の大きさ | 基本静定格荷重(ISO 76)、基本動定格荷重および基本定格寿命(ISO 281)、噛み込み・尾端抜け時の衝撃荷重係数 |
| 速度 | 軸受形式の許容回転速度と圧延機の運転速度を比較。高速仕上げには円筒ころ軸受が適する |
| 取付スペース | チョック内で許容される最大内径、外径、幅。円すいころ軸受は別置きスラスト軸受を省略できる |
| 精度 | 精度等級:高精度冷間圧延にはP4/P2、標準的な熱間圧延にはP5 |
| 潤滑 | オイルエア、オイルミスト、グリース、または動圧油膜 |
| 環境 | 水、スケール、温度極値、汚染レベル |
| 保守作業性 | 点検、取外し、交換のしやすさ |
材料面の選定条件(ずぶ焼入れ鋼と浸炭鋼、保持器材料、ハイブリッドセラミックの選択肢)は、圧延機用軸受の材料ガイドを参照されたい。
圧延機用軸受にはどの潤滑システムを使用すべきか
潤滑方式の選定は、軸受形式の選定と同じほど重要である。Schaefflerの圧延機ハンドブックは、オイルエア方式を空気圧式油潤滑と呼び、微量潤滑として説明している。定量装置が周期的に軸受の給油管へ油を送り、空気流がそれを軸受へ運ぶ方式である。油を霧化しないため、EP添加剤入りの高粘度ギヤ油を使用できる。また、この定量給油は、ハンドブックが不可欠とする油溜まりを補完し、起動時や給油が短時間停止したときでも潤滑を維持する(Schaeffler『FAG圧延機用転がり軸受』WL 17 200)。グリースと油の使い分け、充填量、寿命を左右する油膜比は、軸受潤滑ガイドを参照されたい。
- オイルエア潤滑:連続した空気流に定量の油を乗せて供給する。高速・高温用途に適し、グリースより均一に供給でき、冷却性能も高い。
- オイルミスト潤滑:微細な油滴を複数の軸受へ分配する。棒鋼・線材圧延機で広く使われ、油消費量が少なく、多数の軸受位置へ後付けしやすい。
- グリース潤滑:最も導入しやすく、ローラテーブル、ガイド、補機駆動部などの低速・軽荷重箇所に適する。
- 動圧油膜(循環給油):バックアップロールの油膜軸受に用いる。ろ過装置と温度制御を備えた専用の加圧給油装置が必要。
ハンドブック自身が明示し、供給業者の資料では省かれがちな注意点がある。空気圧式システムから排出される油には霧化した油がわずかに含まれ、ハンドブックはこれを一定の環境負荷と表現している。また密封効果の一部は、ハウジング内の空気の正圧を維持することに依存する(Schaeffler WL 17 200)。油の粘度、添加剤組成、供給方式は、各使用箇所の軸受形式、運転速度、温度条件に合わせて選定する。全スタンドへ同じ汎用仕様を適用してはならない。
圧延機用軸受の取付けと保守の方法
圧延機用軸受を正しく取り付けるには
圧延機用軸受の損傷の大半は、疲労寿命によるものではない。取付け、密封、潤滑の不具合が、最終的に疲労損傷として現れる。SKFの軸受検査データで最も多いISO 15243損傷形態の上位5項目は、アブレシブ摩耗(26%)、表面起点疲労(16%)、水分による腐食(14%)、凝着摩耗(7%)、漏れ電流による電食(7%)で、特定された全損傷形態の約70%を占める。L10が予測する古典的な内部起点疲労は、この上位5項目に含まれない(SKF)。当社の軸受損傷ガイドでは、この損傷形態別データと原因別統計を照合し、各割合がどの母集団を対象としているかを説明している。
取付け基準
- 内輪はロールネックにしまりばめで取り付ける。誘導加熱または油浴加熱(80〜90°C)を使用する。火炎加熱は局部過熱によって軸受鋼の金属組織を損なうため禁止する。
- 取付け環境を清浄に保つ。内輪とロールネックの間にミルスケールが一粒挟まるだけでも応力集中が生じ、数週間後に軌道面はく離へ至る。
- 締結ボルトは対角順に締め付け、軸受の偏心を防ぐ。
日常モニタリング
- 潤滑剤の状態を定期的に点検し、必要に応じて補給または交換する。異なる銘柄や種類のグリースを混合しない。基油、添加剤、増ちょう剤系が適合しないとグリース構造が崩れ、短時間で潤滑不良を招く。
- 軸受温度(正常値70°C以下)と振動を監視し、異常上昇時は直ちに停止する。温度が一度に10°C上昇した場合は、警報の作動を待たずに原因を調査すべき兆候である。
- シールの健全性を検査する。亀裂、膨潤、変形が認められたら即座に交換する。
ライフサイクル管理
- 荷重と速度を定格範囲内に保つ。過負荷運転は、ロールネック軸受を最も早く損傷させる原因である。
- 軸受箱と油路を定期的に清掃し、オイルエア装置または循環給油装置のスラッジ詰まりを防ぐ。
- 「予測してから交換する」という保全方針を採用する。次節でその具体策を説明する。
圧延機用軸受の最新動向
圧延機用軸受の開発は、次の5方向へ進んでいる。いずれも構想段階ではなく、過去24か月以内に大手4社(SKF、Schaeffler、NSK、Timken)の少なくとも1社、またはPrimetalsのMORGOIL®事業で採用・出荷された技術である。市場の参考値として、Mordor Intelligenceは産業用軸受市場が2031年まで年率9.23%で成長し、需要分野では自動車が最大、エネルギーが最も高い伸びになると予測している(Mordor Intelligence)。
過去5年で変わったのは基本形状ではない。熱間帯鋼圧延機のワークロール用4列円筒ころ軸受は、外観上は2015年の製品と同じである。変化したのは、鋼材の清浄度、保持器材料、センサ内蔵仕様、軸受と組み合わせて提供される保守契約である。次の動向は、圧延設備の管理者が交換品を仕様化する際に実際に採用している具体策であり、すでに実用段階にある。
- 材料の高度化:高清浄度軸受鋼とSi₃N₄セラミック転動体により、硬さと耐摩耗性を高める。浸炭、窒化、PVDコーティングなどの表面改質は、潤滑状態が一時的に悪化した際の軌道面耐久性を向上させる。
- 構造の最適化:小形・高負荷密度設計により、狭い取付スペースや改造チョックへ対応する。
- 状態監視の高度化:温度・振動センサを内蔵し、リアルタイムの状態監視と予知保全を行う。AIによる傾向分析を用い、固定周期ではなく実際の状態に基づいて交換時期を決める。
- 環境負荷の低減:低摩擦・長寿命設計でエネルギー消費を抑え、生分解性潤滑剤とオイルミスト回収で環境負荷を低減する。
- 個別設計とサービス:各圧延機の運転条件に合わせた軸受設計と、製品寿命全体を対象とするサービスを軸受と一体で提供する。
これらの損傷形態の一つを症状から根本原因まで追跡した熱間帯鋼圧延機の事例については、熱間帯鋼圧延機の軸受故障解析を参照されたい。
よくある質問
Q:圧延機ワークロール軸受の一般的な寿命はどのくらいか?
ISO 281が定めるのは計算方法であって数値ではない。L10は軸受のC/P比と回転速度から決まるため、答えはスタンドごとに異なる(ISO 281:2007)。設計目標としては、NSKの用途別表が圧延機ロールネックの疲れ寿命係数fhを4〜7としており、同社の関係式L10h = 500·fh³で換算すると約32,000〜170,000時間となる(NSK 表4.1)。密封性能、潤滑、取付け管理が維持されれば実寿命はこの範囲に達するが、管理不良があれば大幅に下回る。
Q:なぜ4列円筒ころ軸受が圧延機で多用されるのか?
圧延機用軸受の中で単位取付断面当たりのラジアル負荷能力が最も高いためである。チョックの取付寸法がロール胴径によって制限される圧延機では、この特性が重要になる(SKF)。分離形構造のため、軸受を分解せずにロールを交換でき、ラインのロール交換時間も短縮できる。
Q:動圧油膜軸受と転がり軸受はどのように使い分けるべきか?
すべり軸受の一種である動圧油膜軸受(MORGOIL®形)は、極めて高い負荷能力、高精度、連続高速運転が同時に求められる現代の熱間・冷間帯鋼圧延機のバックアップロールに適する(Primetals Technologies)。これほど厳しい条件でない用途では、転がり軸受のほうが構造が簡単で安価かつ保守しやすい。そのため、多くの厚板、ビレット、形鋼圧延機では円筒ころまたは円すいころ軸受が使われている。
Q:熱間帯鋼圧延機にはどの内部すきまを指定すべきか?
ロールネック軸受の実務は汎用軸受の選定とは異なるため、ISOのラジアルすきま等級から入るべきではない。Schaefflerは4列円すいころ軸受を、正しいアキシアル内部すきまが得られるよう間座を組み合わせた状態で供給し、間座幅とすきま値を間座自体に表示している(Schaeffler『FAG圧延機用転がり軸受』WL 17 200)。重要なのは常温での値ではなく運転温度でのすきまである。ロールネックが昇温した状態ですきまが不足すると、ほかの選定条件が正しくても早期はく離に至る主要因となる。実際の温度条件に基づき、数値は軸受メーカーに確認すること。
Q:圧延機用軸受の故障の大半は実際に疲労なのか?
そうではない。SKFの軸受調査データでは、最も多く確認されたISO 15243損傷形態はアブレシブ摩耗(26%)、表面起点疲労(16%)、水分による腐食(14%)、凝着摩耗(7%)、漏れ電流による電食(7%)で、確認された全形態の約70%を占め、L10が予測する内部起点疲労はここに含まれない(SKF)。数値の出所に注意が必要である。ISO 15243は分類を与える規格であり、頻度そのものはSKFの調査データベースに基づくもので、規格の記載ではない。このため、密封、潤滑、取付け管理を改善するほうが、高グレード軸受へ変更するより早く投資効果を得られる場合が多い。
Q:圧延機用軸受で混合してはならないグリースの組合せは?
リチウムコンプレックス系グリースを、カルシウムスルホネート系、ポリウレア系、またはアルミニウムコンプレックス系のグリースと混合してはならない。これらの増ちょう剤系は化学的に適合しない場合があり、基油分離、硬い石けん状堆積物、潤滑性能の喪失を招き、数時間で軸受を損傷させることがある。原則として、データシートが似ていても、同じ軸受内で異なる銘柄や種類のグリースを混ぜない。種類を変更する場合は、既存グリースを排出・洗浄してから充填する。
まとめ
圧延機用軸受は、極めて過酷な産業工程の中核を担う精密部品であり、その選定はスタンド内のほかのどの部品にも増して、圧延機の生産性、製品品質、保守費用を左右する。4列円筒ころ軸受は大半のワークロールに使われ、4列円すいころ軸受は複合荷重を受ける箇所を担う。バッキング軸受はセンジミアミルのクラスタロールを支持し、動圧油膜軸受は高稼働率の板・帯鋼圧延機でバックアップロールを支える。
選定だけでは十分ではない。チョックへ組み込んだ後の標準化された取付け、密封・潤滑管理、状態監視も同様に重要である。潤滑剤の状態とシールの健全性は、単なる清掃項目ではなく生産管理項目として扱う必要がある。適切に管理すれば設計寿命の上限域に達するが、管理を誤れば、SKFが実際に損傷軸受を開けたときに最も多く見つかる摩耗、腐食、取付け起因の損傷に陥る。これらはいずれも軸受自体の品質とは無関係である。
4列円すいころ軸受と円筒ころ軸受の比較は、軸受構造の比較ガイドを参照されたい。圧延機用軸受の製品一覧の確認、または圧延機の構成に合わせた選定支援については、当社技術チームにお問い合わせください。