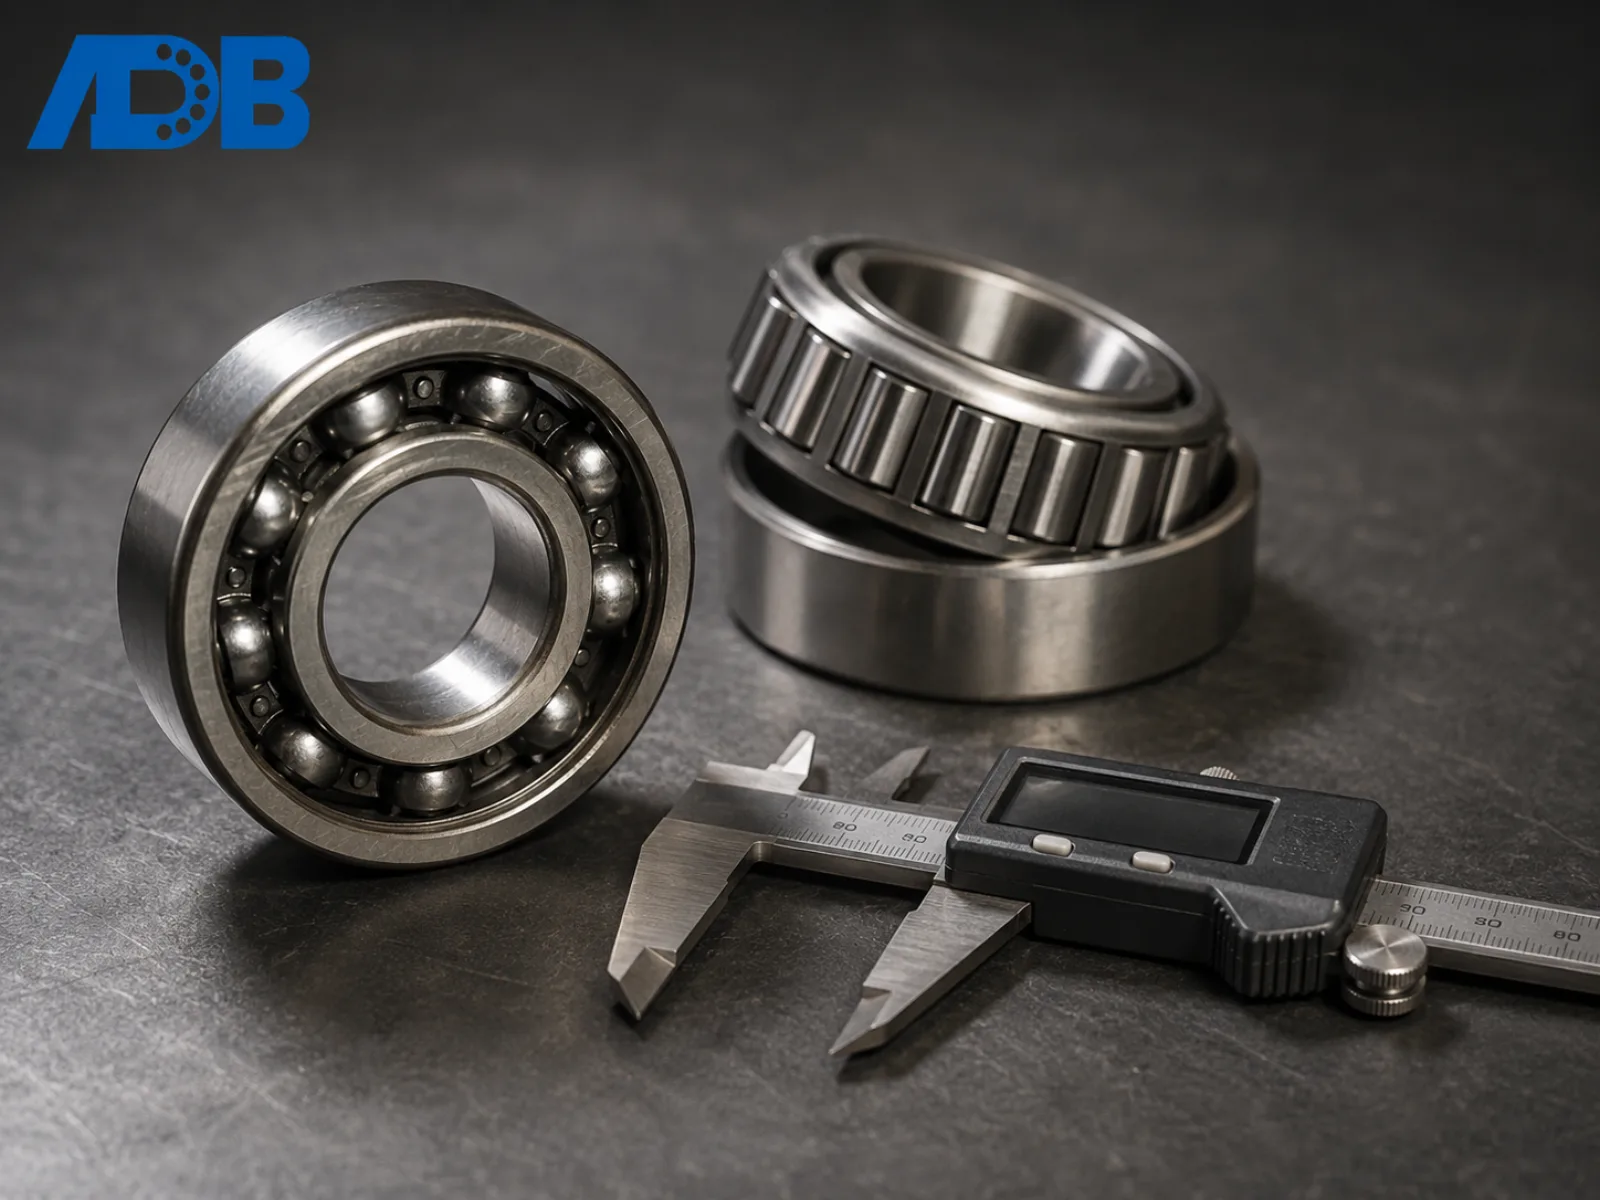
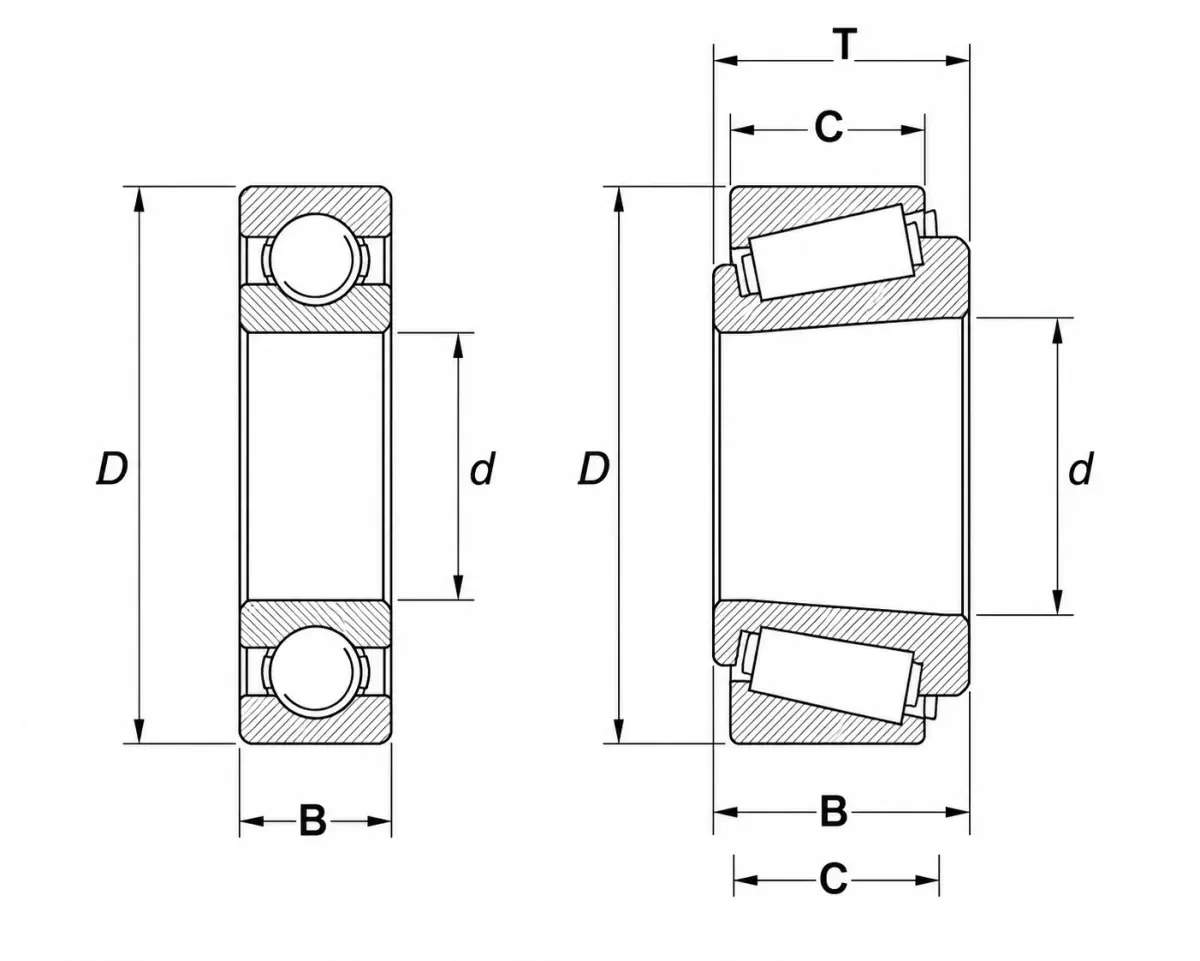
軸受を測定するには、ミリメートル単位で3つの寸法を記録します。内径(d)、外径(D)、幅(ラジアル軸受ではB、円すいころ軸受ではT)です。この3つの数値と軸受形式が分かれば、現在生産されているほぼすべての標準転がり軸受を特定できます。主要寸法は、ラジアル軸受ではISO 15、メートル系列円すいころ軸受ではISO 355に規定されています。
本ガイドでは、測定手順と使用工具、誤った交換品の発注につながる代表的なミス、測定値を軸受に表示された呼び番号と照合する方法を解説します。
重要ポイント
- すべての標準軸受は、内径(d)、外径(D)、幅(BまたはT)の3つの寸法で定義されます。
- 公称寸法にはデジタルノギスを、精度が必要な場面ではマイクロメータを使用します(ISO 492 に基づくP0等級軸受の内径公差は、通常わずか数μmです)。
- ほとんどの軸受呼び番号の下2桁は、ISO 15 の内径番号体系に従ってミリメートル単位の内径を表すため、実測値をすばやく照合できます。
- 必ず室温で測定してください。軸受鋼の熱膨張は 1 m・1 °C当たり約11〜12 μm となり、温まった状態で測定すると精密軸受が公差から外れて見える可能性があります。
- 円すいころ軸受は、外輪と内輪が分離可能なため、BではなくT(組立全体の幅)を用います。
軸受の3つの寸法とは?
すべての標準転がり軸受は、ミリメートル単位の3つの主要寸法、すなわち内径、外径、幅で定義されます。これらは主要寸法規格 ISO 15 で体系化され、主要メーカー(SKF、NSK、シェフラー/FAG、NTN、Timken)の各カタログで軸受ごとに記載されています。
- 内径(d): 軸にはめ合わせる穴の直径。軸とのはめあいを決める最も重要な寸法です。
- 外径(D): ハウジング穴にはめ合わせる軸受外周面の直径です。
- 幅(B): ラジアル軸受の両側面間で測定する軸方向寸法です。
円すいころ軸受は形状が異なるため、記号も次のように変わります。
- T は組立全体の幅(外輪+内輪+ころ列)です。
- B は内輪(コーン)のみの幅です。
- C は外輪(カップ)のみの幅です。
この区別は重要です。円すいころ軸受の外輪と内輪は分離できるため、内輪だけを測り、その値を軸受全体の幅として伝える発注ミスが多く発生します。この構造の理由については、円すいころ軸受と円筒ころ軸受の比較をご覧ください。
軸受の測定にはどのような工具が必要か?
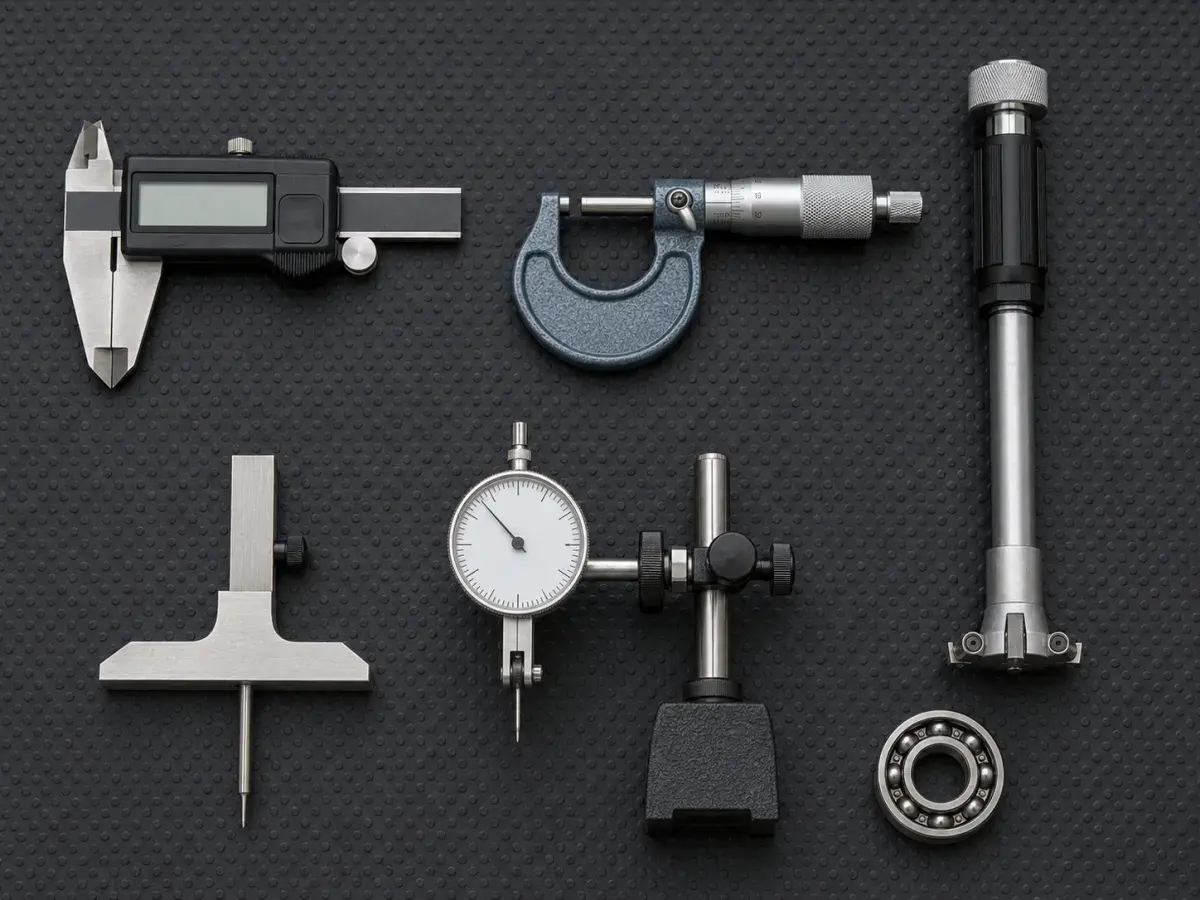
交換品の特定や検査では、次の測定工具で約95%のケースに対応できます。要求される測定精度と軸受寸法に応じて工具を選びます。
| 工具 | 使用場面 | 一般的な分解能 |
|---|---|---|
| デジタルノギス(0〜150 mm) | 外径140 mm程度までの標準ラジアル軸受 | 0.01 mm |
| デジタルノギス(0〜300 mm) | 大形軸受、軸受ユニット、ピロー形ユニット | 0.01 mm |
| 外側/内側マイクロメータ | 精密軸受(ISO 492 の5級、4級、2級) | 0.001 mm |
| シリンダゲージまたは三点式内側マイクロメータ | ノギス精度が低下する50 mm超の内輪内径 | 0.001 mm |
| デプスゲージまたはノギスのデプスバー | 幅Bおよび円すいころ軸受のT、B、C | 0.01 mm |
公称寸法を特定するだけなら、一般的なデジタルノギスで十分です。精密スピンドル軸受の検査や、はめあい不良の原因調査にはノギスでは不十分です。普通級(P0)軸受の内径公差域は、内径寸法に応じて数μmから数十μmの範囲であり、ノギスの分解能をはるかに下回ります。該当寸法の許容差は、メーカーの公差表で確認してください。
測定は必ず室温(20 °C/68 °F)で行ってください。これはISOおよびABMAの軸受公差における基準温度です。軸受鋼の線膨張量は、長さ1メートル、温度差1 °C当たり約11〜12 μmです。AISI 52100/GCr15などの全体焼入れ軸受鋼の線膨張係数は約11.5 × 10⁻⁶ /°Cです(AZoM)。内径100 mmの軸受を30 °Cで測ると、20 °Cで測った場合より約12 μm大きくなり、精密検査の判定を左右する差になります。
軸受の測り方:手順を追って解説
以下の手順では、軸受を機械から取り外し、グリースや汚れを除去して室温に戻してあることを前提とします。軸受が軸に圧入されたままの場合、外径と幅は測れますが、内径は測れません。
ステップ1 — 軸受を清掃する
糸くずの出ない布でグリースや異物をすべて拭き取ります。ノギスのジョウと測定面の間、または内径面とゲージの測定子の間に粒子が挟まると、50 μm以上の誤差が生じます。汚れがひどい場合は脱脂剤または灯油で洗浄し、完全に乾燥させます。運転直後の熱い軸受は測定しないでください。
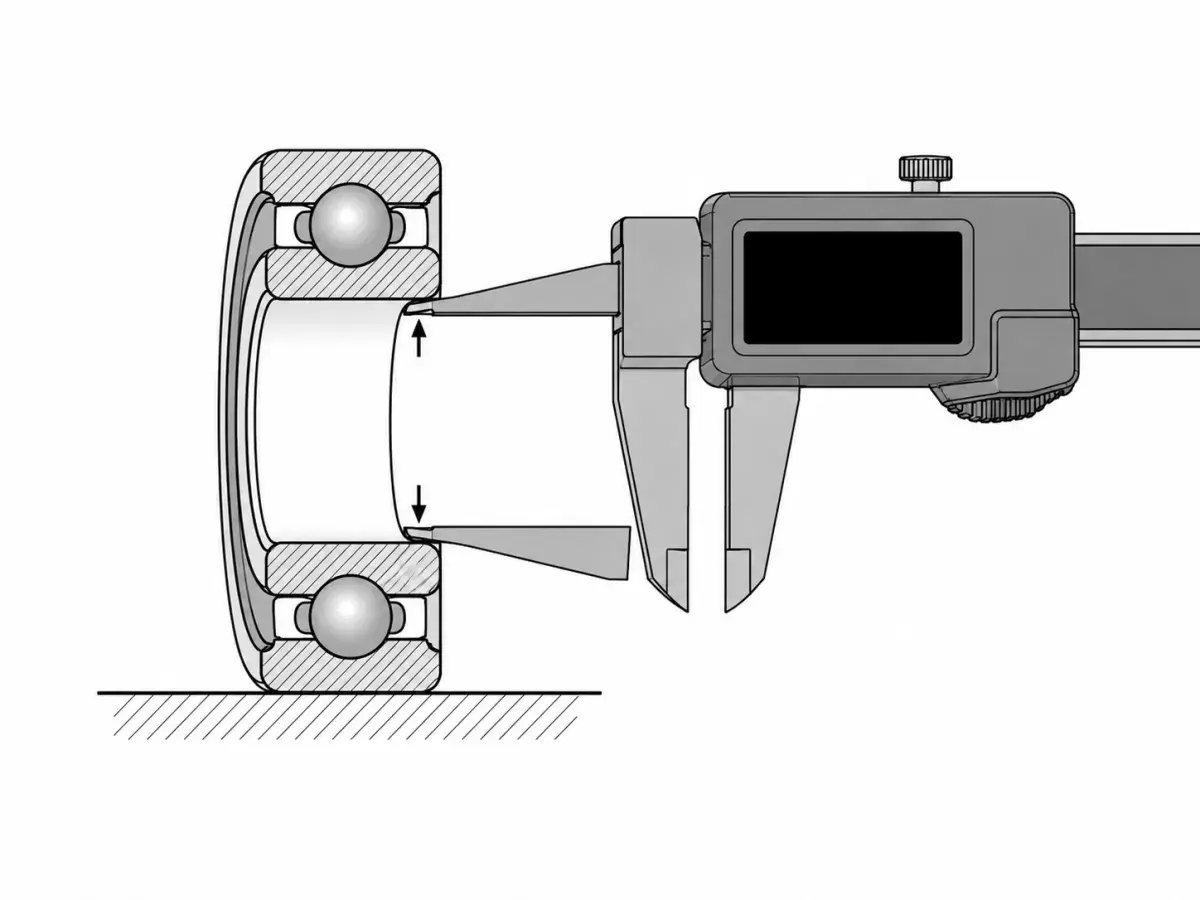
ステップ2 — 内径(d)を測定する
ノギスの内側用ジョウを内径へ入れ、軽く揺すって最大の指示値を探します。これがその方向の直径です。約120°間隔で3か所を測り、真円度のばらつきを確認して、最大値と最小値の両方を記録します。
標準的な内輪内径について、ISO 492は上の寸法許容差をゼロ、下の寸法許容差を負の値と規定しています。つまり、内径は公称値より小さくなることはあっても、大きくなることはありません。合否判定では、最大測定値が公称内径を超えず、最小測定値が下限値を下回らないことを確認します。上限だけを簡易確認する場合も、3回の指示値のうち最大値を使います。
内径が約50 mmを超えると、ジョウのたわみによってデジタルノギスの精度が低下します。これより大きい軸受や精密級軸受には、シリンダゲージまたは三点式内側マイクロメータを使用してください。
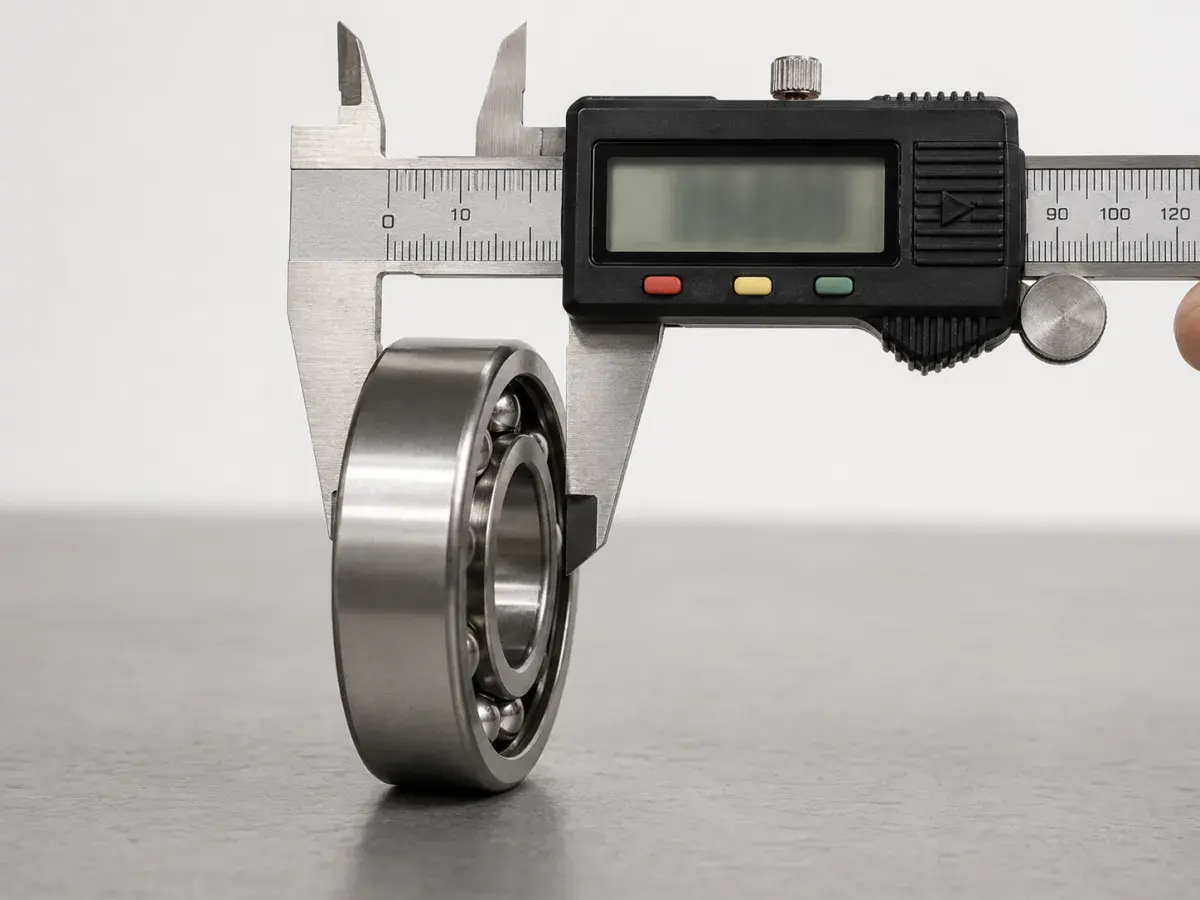
ステップ3 — 外径(D)を測定する
ノギスの外側用ジョウを使います。円周方向に120°間隔で3か所を測定し、その平均を求めます。外輪の測定面には妨げになるものがないため、通常、外径は最も測りやすい寸法です。
ステップ4 — 幅(BまたはT)を測定する
軸受を平面に立て、ノギスのデプスバーまたは測定面で両側面間を測ります。深溝玉軸受や円筒ころ軸受では、この値が直接Bになります。
円すいころ軸受の場合、どの幅を測定しているのかを判断する必要があります。
- 外輪と内輪が組み立てられたままで、ころも所定位置にある場合、全体幅Tを測定していることになります。
- 内輪のみ(分離した状態)を測定している場合、Bを測定しています。
- 外輪のみを測定している場合、Cを測定しています。
円すいころ軸受のカタログには3つの幅がすべて記載されています。交換品の照合では、T(または主要寸法d × D × T)を確認します。
ステップ5 — 軸受呼び番号と照合する
交換品を発注する前に、外輪に表示された軸受呼び番号を読み取ります。詳しい読み方は次節で説明します。ほとんどのメートル系呼び番号では下2桁が内径を表すため、実測値が妥当かをすぐに確認できます。呼び番号が内径30 mmを示すのにノギスが29.7 mmを示す場合は、非標準軸受、著しい摩耗、または測定ミスの可能性があります。発注前に原因を確認してください。
軸受呼び番号から寸法を読み取るには?
ほとんどのメートル系転がり軸受では、ISO 15 の呼び番号体系に従い、軸受呼び番号の下2桁が内径を直接示します。表示が読める場合は、工具を使わずに寸法を確認できる最も速い方法です。
内径番号(基本呼び番号の下2桁)は次のように読みます。
| 内径番号 | 内径(mm) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04以降 | 内径番号 × 5 |
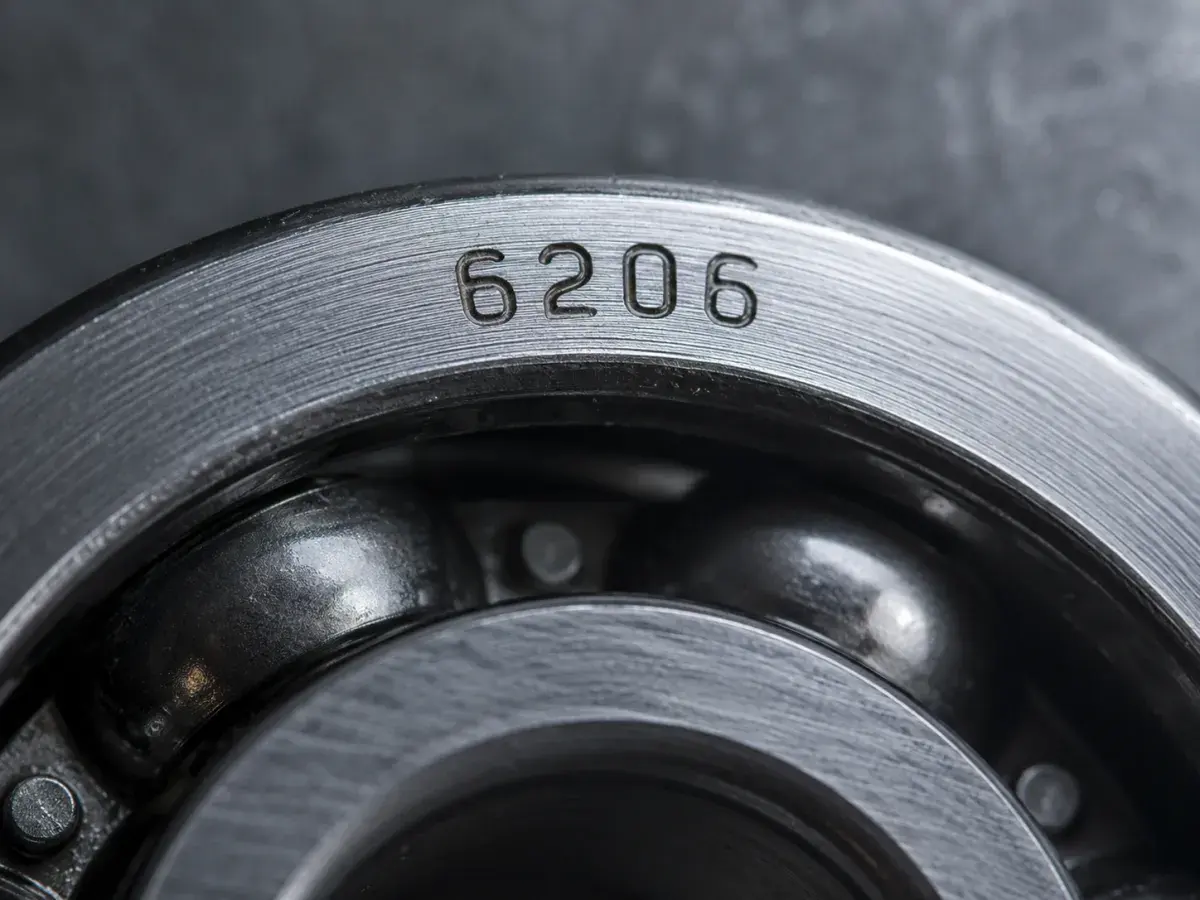
したがって、6204 と表示された軸受の内径は 20 mm(04 × 5)です。6206 と表示された軸受の内径は 30 mm(06 × 5)です。22220 と表示された軸受は内径 100 mm(20 × 5)の自動調心ころ軸受です。
内径番号の例外
このルールには例外があります。
- 内径10 mm未満は明示的に表記されます(例:608 = 内径8 mm)。
- 内径500 mm以上は、スラッシュに続けて内径寸法を直接表記します(例:6/500 = 内径500 mm)。
- インチ系軸受(Timken呼び番号体系の円すいころ軸受で一般的)は、基本系列番号に基づく別の方式を使用し、上記のミリメートル換算規則には従いません。
呼び番号のその他の桁は、軸受系列と形式を示します。例えば 6206 の場合は次のとおりです。
- 6 = 軸受形式(単列深溝玉軸受)。
- 2 = 寸法系列(ISO 15 に基づく幅と外径の比率に関連)。
- 06 = 内径番号 → 内径30 mm。
経験豊富な調達担当者が、現物を見る前でも呼び番号だけで寸法の妥当性を判断できるのはこのためです。呼び番号が示す軸受形式については、軸受の種類をご覧ください。
軸受測定でよくあるミス
お客様から互換品照合用の測定値を受け取る際、特によく見られる誤りを挙げます。いずれも実際に再発注や仕様違い品の取付けにつながった事例です。
互換品照合の問い合わせから分かること。 2026年初頭に技術チームが対応した直近約200件の測定依頼では、面取り部と円筒面の取り違え(下記6)が、測定ミスの最多原因でした。外輪端面の面取り部にノギスのジョウを当て、外径50〜120 mmの軸受で真値より0.3〜0.6 mm大きい外径を報告した事例です。次に多かったのは、円すいころ軸受の内輪幅と組立幅の混同(下記2)でした。ほぼすべてが自動車用ホイールハブの交換案件で、元の内輪はハブに残り、外輪だけが検査用に送られてきたケースです。
1. 摩耗した軸受を公称サイズとして測定する。 何年も稼働した軸受の内径は、摩耗により50〜200 μm拡大していることがあります。摩耗した寸法を元のサイズと見なすのではなく、必ず印字された軸受呼び番号と照合してください。
2. 円すいころ軸受でBとTを混同する。 内輪幅Bを軸受全体の幅Tとして伝えると、ハウジングに対して幅の足りない交換品を発注することになります。Tは外輪と内輪を組み合わせた状態で測るか、基本呼び番号を特定してカタログでTを確認してください。
3. 温かい状態で測定する。 70 °Cで運転していた機械から取り外した軸受は、室温時と比べて100 mmの寸法が約50 μm大きくなります。精密測定の前に室温まで冷ましてください。
4. 摩耗したノギスや校正されていないノギスを使う。 精密測定の前に、ゲージブロックまたは寸法が分かっている基準器でゼロ点を確認します。デジタル表示が安定していても、校正不良なら50 μm以上ずれる場合があります。
5. 精度等級を無視する。 公称寸法が同じでも、ISO 492に基づく精度等級が異なる場合があります。精度は普通級、6級、5級、4級、2級の順に高くなります。メーカーのカタログでは、DIN 620系の記号であるP0、P6、P5、P4、P2がよく使われます。P4を必要とする高速主軸に、同じ公称寸法のP0軸受を代用することはできません。精度等級の補助記号は呼び番号全体に含まれます(例:7008 CDGA/P4AはP4級のアンギュラ玉軸受)。
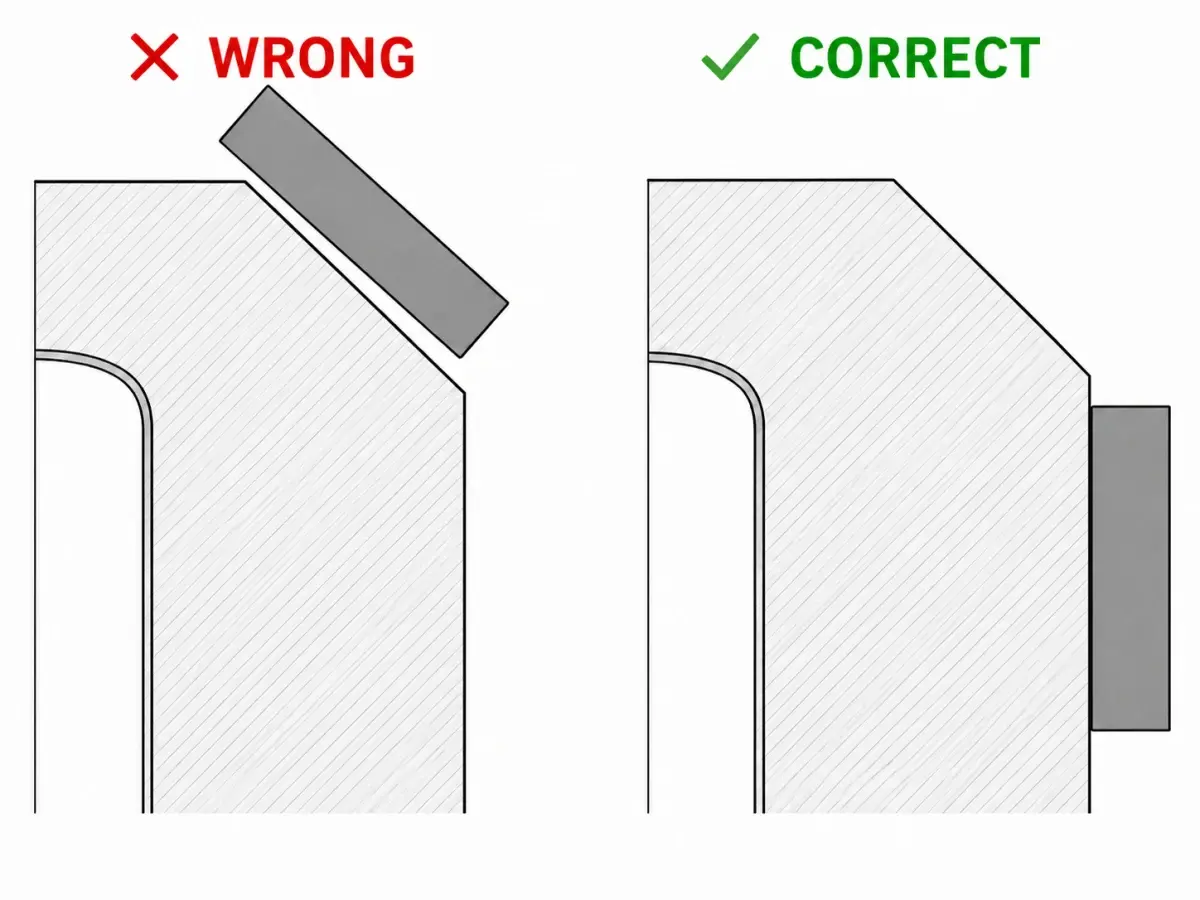
6. 内径や外径ではなく面取り部を測る。 軸受軌道輪の各端部には、ISO 582で規定された小さな面取りがあります。ノギスのジョウが円筒面ではなく面取り部に当たると、内径は真の内径より大きく(面取りが端面に向かって広がるため)、外径は真の外径より小さく(端面に向かって外輪外径が小さくなるため)測定されます。誤差は軸受寸法によって通常0.1〜1 mmです。面取りを避け、ジョウを円筒面へ確実に当ててください。
7. ラジアル内部すきまをノギスで測る。 ラジアル内部すきま(外輪に対して内輪をラジアル方向へ動かせる量)は、ノギスではなく、すきまゲージまたは専用の内部すきま測定器で測定します。各軸受形式の標準値は ISO 5753-1 に規定されています。
軸受呼び番号が読み取れない場合は?
表示が摩耗、腐食、塗料によって読めない場合は、現物を測定して特定します。3つの主要寸法(d、D、BまたはT)をすべて測り、転動体を目視できる場合はその種類(玉、円筒ころ、円すいころ、たる形ころ、針状ころ)を判別します。列数を数え、シール、シールド、止め輪溝、フランジ付き外輪などの特徴も記録してください。ここまでで分かるのは基本番号までで、その先は軸受の型番対照に引き継ぐことになります。シール、保持器、すきま、精度等級の記号はノギスでは復元できません。
ANDE Bearingの技術チームでは、これらの情報から候補を通常数種類、多くの場合は2〜3種類まで絞り込みます。用途が分かれば、さらに特定できます。圧延機、抄紙機、風力発電機の主軸から取り外した軸受なら、ほぼ確実に自動調心ころ軸受、円筒ころ軸受、円すいころ軸受のいずれかです。
非常に古い軸受や非標準軸受(旧ロシアGOST呼び番号、廃止されたインチ系列、OEM独自コード品など)は、メーカーのカタログや互換表でしか確認できない場合があります。ANDE BearingはSKF、NSK、FAG、Timkenなど主要ブランドの呼び番号互換表を保有しています。測定値はあるものの呼び番号が読めない場合は、推測するより寸法を技術担当者へ送る方が確実です。
軸受の精度等級の概要
交換品を選ぶ際、公称寸法だけでは不十分です。精度等級は軸やハウジングとのはめあいに影響します。内径公差幅はP0からP2になると約4分の1まで狭まります。次の表とグラフは、ISO 492の等級とABEC相当をまとめたものです(NSK公差表)。精度等級とラジアル内部すきまは別の特性です。内部すきまは軌道輪の寸法公差ではなく、軌道輪間の相対移動量を表します。区分と残留すきまの測定方法は、軸受の内部すきまで解説しています。

| ISO 492等級(DIN 620記号) | ABMA等級相当 | 一般的な用途 |
|---|---|---|
| 普通級(P0) | ABEC 1 | 一般産業、ギヤボックス、電動機 |
| 6 (P6) | ABEC 3 | 精密ギアボックス、工作機械送り |
| 5 (P5) | ABEC 5 | 工作機械主軸、計器用軸受 |
| 4 (P4) | ABEC 7 | 高速主軸、精密ポンプ |
| 2 (P2) | ABEC 9 | 超高精度主軸、ジャイロスコープ |
精度等級が高いほど、内径、外径、幅、振れ、軌道面形状の公差が厳しくなります。一段階上がるごとにコストは大幅に上昇します。P4スピンドル軸受は同等のP0軸受の通常3〜10倍の価格になります。
FAQ
Q:軸受を軸から取り外さずに測定するには?
軸受を取り付けたままでも、ノギスで外径と全体幅を測れますが、内径は直接測れません。最も確実なのは、外輪に表示された軸受呼び番号を読み、ISO 15に基づいて下2桁から内径を求める方法です。表示を読めない場合は、軸受を取り外すか、ボアスコープで内輪の表示を確認する必要があります。
Q:円すいころ軸受はどう測定する?
内輪(コーン)の内径d、外輪(カップ)の外径D、外輪と内輪を使用時と同じ状態に組み合わせた全体幅Tを測ります。部品を分離できるため、カタログにはT、B(内輪幅)、C(外輪幅)が個別に記載されています。発注時には通常、d、D、Tを照合します。
Q:軸受寸法にはどの単位を使う?
標準的なISOおよびDIN軸受の寸法はミリメートルで表します。インチ系列軸受、特に北米の自動車や重機で使われるTimken体系の円すいころ軸受は、インチで表示されます。インチ単位で設計された車両や機械の交換品では、発注前に必ず単位系を確認してください。
Q:どの程度の測定精度が必要?
交換用の標準P0等級軸受を特定するだけなら、通常は±0.1 mmで十分です。ISO 15系列の寸法段階には十分な差があり、0.1 mmの誤差で別の軸受を選ぶことはまれです。精密主軸軸受の検査や、軸・ハウジングとのはめあい確認には、マイクロメータ級の精度(±1 μm)と温度管理された環境が必要です。
Q:軸受の定格荷重や寿命は測定できる?
できません。これらは測定値ではなく計算値です。動定格荷重と静定格荷重(CおよびC₀)は、ISO 76(静荷重)とISO 281(動荷重)に基づき、軸受形状と材料特性から算出されます。寿命はL₁₀式、すなわち L₁₀ = (C/P)ᵖ 百万回転から求めます。玉軸受ではp = 3、ころ軸受ではp = 10/3です。計算にはカタログのCを使い、ノギスで測った寸法から求めることはできません。
まとめ
軸受の測定は、3つの寸法(内径、外径、幅)と適切な工具さえ分かれば5分で済む作業です。日常的な交換用途では、デジタルノギスと外輪に印字された軸受呼び番号があれば通常は十分です。ISO 15 の内径番号の規則(内径番号04以降は下2桁×5)を使えば、測定値を数秒で照合できます。
注意が必要なのは精密用途です。ノギスでは精度が足りず、精度等級によって交換品の適否が決まります。高速主軸、精密送り機構、または呼び番号にP級の補助記号が付く軸受では、マイクロメータを使用し、室温で測定して、発注前に精度等級を確認してください。
交換品を発注する前に測定値を確認したい場合は、ANDE Bearingの技術チームが呼び番号の互換照合と寸法確認を支援します。測定値と表示部の写真をお送りください。
著者について
Jeff Liは、ANDE Bearingで軸受工学と用途に関する記事を執筆しています。LinkedInでも情報を発信しています。