Los rodamientos para laminadores trabajan en una de las posiciones más exigentes de toda la industria pesada. ISO 76 fija la capacidad de carga estática básica de un rodamiento de rodillos en la carga que produce 4.000 MPa de tensión de contacto calculada en el rodillo más cargado, el punto en el que la deformación permanente alcanza una diezmilésima parte del diámetro del rodillo (NSK, Rolling Bearings, §4.5.1). Un cuello de cilindro tiene que soportar cada pasada sin alcanzar ese límite. Una elección incorrecta no solo acorta la vida útil del rodamiento: obliga a desechar cilindros, daña la caja, hace que la banda quede fuera de tolerancia y detiene la línea.
La magnitud queda clara: el mundo produjo 1.890 millones de toneladas de acero bruto en 2023, y cada tonelada de producto plano pasó por un bastidor cuyos cilindros se apoyaban en unos cientos de kilogramos de rodamientos de precisión para cuellos de cilindros (World Steel Association). Como contexto de mercado, Mordor Intelligence estima el mercado industrial de rodamientos en USD 54.620 millones en 2025, con un crecimiento del 9,23 % anual hasta USD 92.770 millones en 2031, donde la automoción es el mayor sector de uso final con el 29,63 % y la energía el de mayor crecimiento (Mordor Intelligence).
Esta guía aborda las siete familias de rodamientos que se encuentran en un laminador, los criterios de selección que utilizan los ingenieros, los sistemas de lubricación que determinan la vida útil y las prácticas de instalación y mantenimiento que deciden si un rodamiento alcanza su vida de diseño o solo una fracción de ella.
Conclusiones clave
- ISO 76 fija la capacidad de carga estática básica de un rodamiento de rodillos en la carga que produce 4.000 MPa de tensión de contacto en el rodillo más cargado. Los rodamientos para cuellos de cilindros se dimensionan para permanecer por debajo de ese límite en cada pasada (NSK, §4.5.1).
- Los rodamientos de rodillos cilíndricos de cuatro hileras ofrecen la mayor capacidad de carga radial para unas dimensiones de montaje dadas y predominan en los cilindros de trabajo de laminadores de banda, chapa gruesa y alambrón (SKF).
- Los cojinetes hidrodinámicos de película de aceite (tipo MORGOIL®) predominan en los cilindros de apoyo de los laminadores modernos de banda en caliente y en frío. La película completa de lubricante elimina el contacto entre metales (Primetals Technologies).
- Los datos de inspección propios de SKF sitúan los cinco modos de fallo ISO 15243 más frecuentes en desgaste abrasivo (26 %), fatiga iniciada en superficie (16 %), corrosión por humedad (14 %), desgaste adhesivo (7 %) y erosión por fuga de corriente (7 %), en conjunto alrededor del 70 % de todo lo identificado. La fatiga subsuperficial, el mecanismo que predice L10, no está entre los cinco primeros (SKF).
- La tabla de aplicaciones de NSK asigna a los cuellos de cilindros de laminación un factor de vida a fatiga fh de 4 a 7. Con su propia relación L10h = 500·fh³, eso equivale a una vida de diseño de decenas de miles de horas (NSK, tabla 4.1).
¿Qué son los rodamientos para laminadores?
Los rodamientos para laminadores, también llamados rodamientos para cuellos de cilindros, son componentes de precisión concebidos para los bastidores de laminación de metales. Sostienen el cuello de cada cilindro, transmiten la fuerza de laminación a la caja y mantienen la geometría frente a la contaminación y los ciclos térmicos en un intervalo de velocidades que va desde las pasadas lentas de desbaste hasta los trenes acabadores de alambrón y perfil ligero, donde la velocidad de laminación llega a 100 m/s y más (Schaeffler).
El entorno operativo es excepcionalmente severo:
- Cargas radiales y axiales extremas, a menudo combinadas con impactos repentinos durante la mordida, la pasada o la rotura de la banda
- Amplio intervalo de velocidades, desde pasadas lentas de desbaste hasta 40 m/s en cilindros de trabajo de trenes de perfil ligero y alambrón, y más de 100 m/s en el acabado de alambrón de una sola línea
- Espacio de montaje limitado: la caja del rodamiento debe quedar dentro de un diámetro menor que el cuerpo del cilindro, por lo que la carga específica es muy elevada
- Contaminación y humedad procedentes de la refrigeración por agua, la cascarilla de laminación, la capa de óxido y los productos de degradación del lubricante
- Solicitaciones térmicas, con variaciones de decenas de grados en la temperatura del cuello del cilindro durante cada pasada de laminación en caliente
- Tensión de contacto próxima al valor de referencia de 4.000 MPa: ISO 76 define la capacidad de carga estática básica de un rodamiento de rodillos como la carga que produce esa tensión calculada en el rodillo más cargado (NSK, §4.5.1)
En estas condiciones, los rodamientos para laminadores no son productos genéricos. Se diseñan para una posición y un laminador concretos; una selección incorrecta provoca paradas imprevistas, daños en los cilindros y las cajas, bandas fuera de tolerancia y riesgos reales para la seguridad.
Lo que revelan los rodamientos devueltos: de los aproximadamente 80 rodamientos de rodillos cilíndricos de cuatro hileras que hemos examinado durante los últimos tres años por reclamaciones de garantía de laminadores de banda en caliente, menos de uno de cada cinco presentaba el desconchado clásico por fatiga subsuperficial. En los demás casos encontramos fallos de obturación con entrada de agua, contaminación del lubricante por falta de mantenimiento de los filtros del sistema aceite-aire y daños de montaje debidos al calentamiento con llama en vez de por inducción o en baño de aceite. Esa proporción encaja con lo que SKF publica de su propia base de inspecciones, donde el desgaste, la corrosión y el daño iniciado en superficie desplazan a la fatiga subsuperficial (SKF). La conclusión que los propietarios de laminadores no quieren oír es que la mayoría de los «fallos de rodamientos» se originan en otros sistemas.
¿Cuáles son los tipos de rodamientos para laminadores?
Los apoyos para cilindros de laminación se dividen en dos familias: rodamientos con elementos rodantes y cojinetes lisos. Los tipos 1 a 5 que se describen a continuación son rodamientos; los tipos 6 y 7 son, respectivamente, cojinetes lisos hidrodinámicos de película fluida y cojinetes lisos de fricción semiseca. La distribución del mercado indica dónde encaja cada tipo: los rodamientos de bolas lideran el mercado industrial general con el 38,24 % de los ingresos de 2025, mientras que los rodamientos de rodillos ocupan los nichos de carga elevada, como los ejes de camiones mineros y los ejes principales de aerogeneradores, donde la capacidad radial para unas dimensiones de montaje dadas determina la selección (Mordor Intelligence).
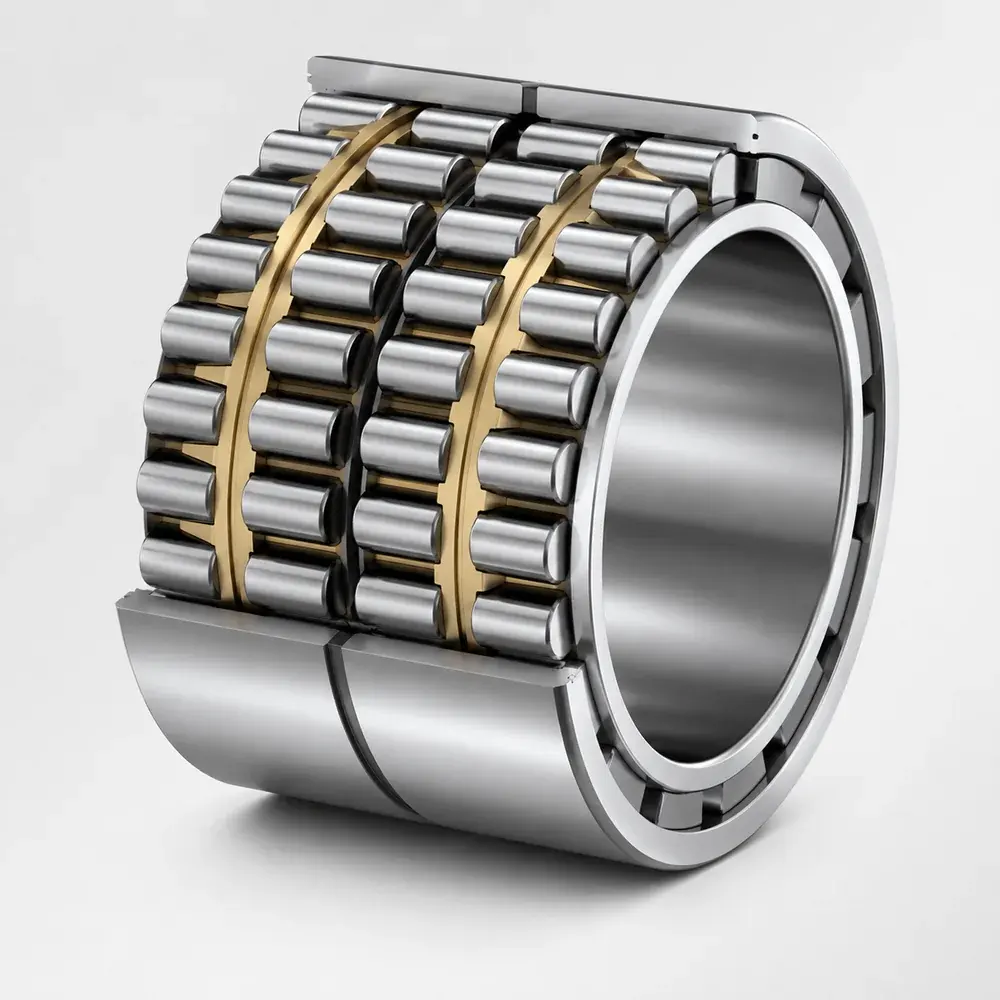
1. Rodamientos de rodillos cilíndricos de cuatro hileras
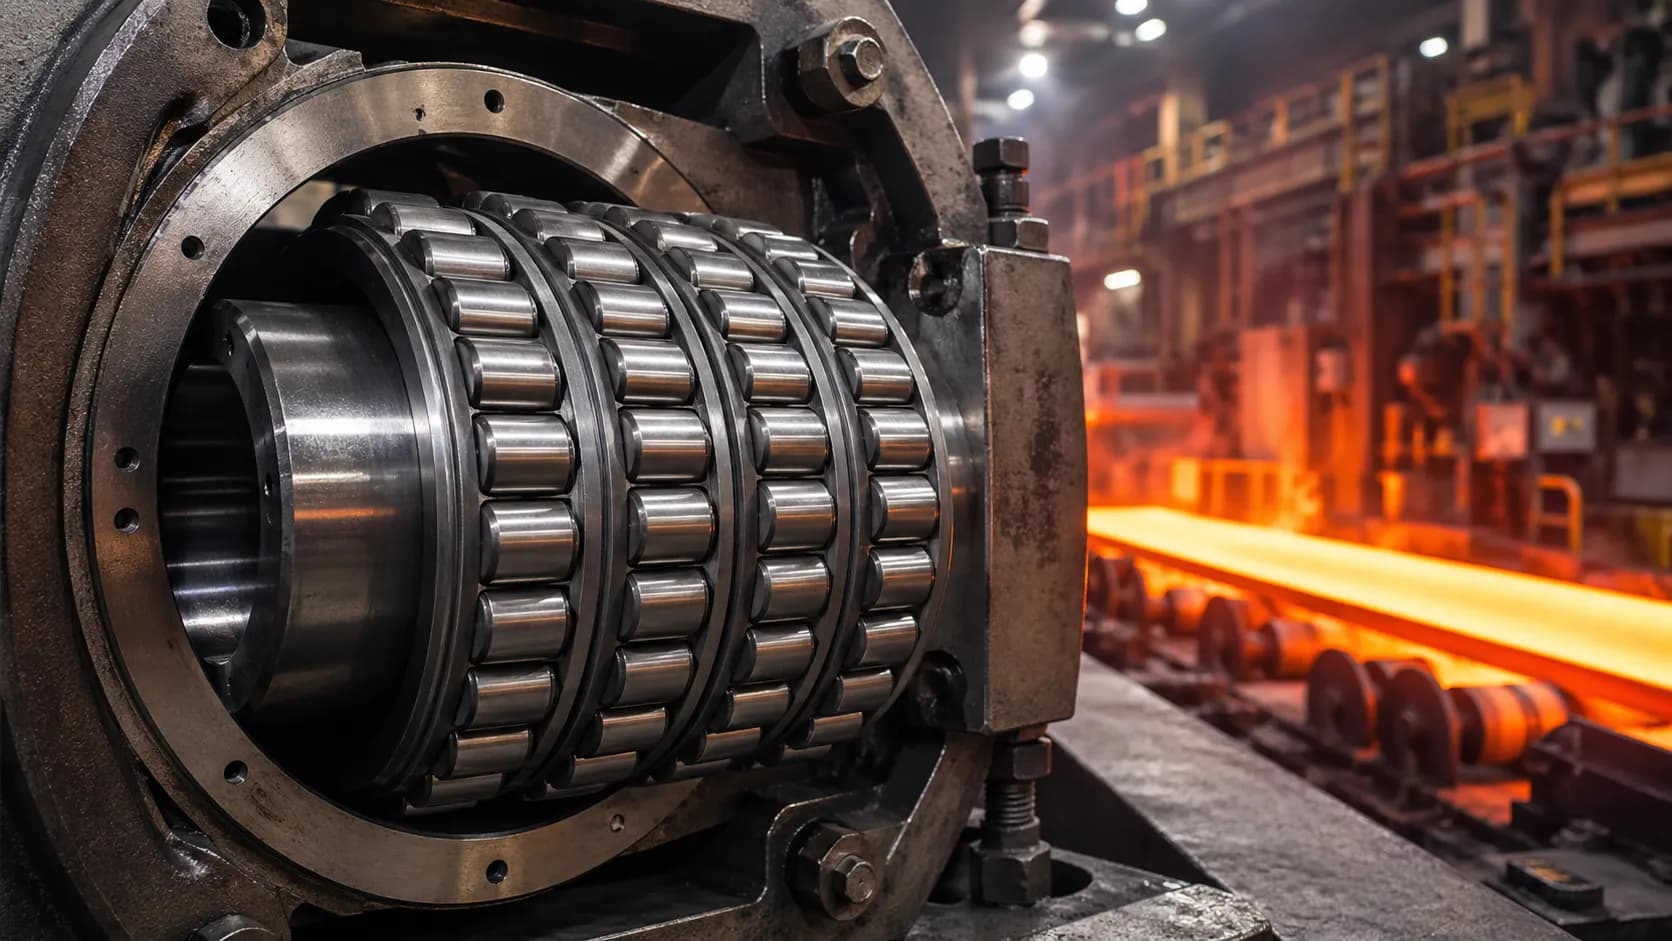
Los rodamientos de rodillos cilíndricos de cuatro hileras son la solución principal para los cuellos de cilindros de los laminadores modernos de banda, chapa gruesa y alambrón. Sus cuatro hileras de rodillos cilíndricos se desplazan sobre aros interiores y exteriores dobles. El contacto lineal entre los rodillos y las pistas proporciona la mayor capacidad de carga radial para unas dimensiones de montaje dadas entre todas las geometrías de rodamientos para laminadores (SKF).
Ventajas:
- Mayor capacidad de carga radial de cualquier tipo de rodamiento para laminadores
- Sección transversal reducida, adecuada para el espacio radial limitado dentro de la caja
- Construcción separable que facilita el montaje, la inspección y el cambio de cilindros
- Altas velocidades límite, aptas tanto para bastidores de desbaste como de acabado
- Permite el desplazamiento axial necesario para absorber la dilatación térmica del cilindro
Limitación: Solo admite una carga axial mínima. Debe combinarse siempre con un rodamiento axial específico.
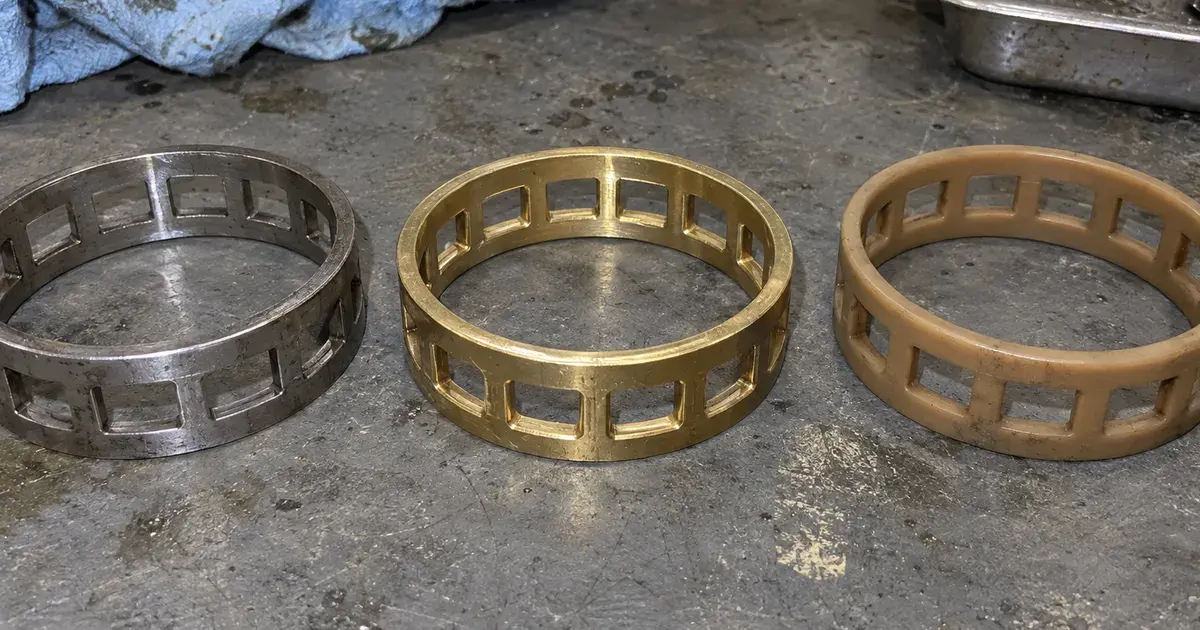
Los rodamientos de rodillos cilíndricos de cuatro hileras suelen montarse con ajuste de interferencia en el cuello del cilindro. Por lo general, incorporan jaulas mecanizadas de latón de alta resistencia (tipo peine o ventana) o de acero templado. Los diseños avanzados añaden ranuras helicoidales de lubricación en la superficie interior del aro interior. Estas ranuras retienen aceite y protegen la pista contra las partículas metálicas que desprende el desgaste del cuello. Los sufijos que designan esas ranuras, junto con las clases de juego y de tolerancia que las acompañan, se detallan en la guía de especificación del rodamiento de rodillos cilíndricos de cuatro hileras.
Aplicaciones típicas: Laminadores de banda en caliente, de chapa gruesa, de alambrón y de hoja; laminadores cuarto en frío y trenes continuos de palanquilla.
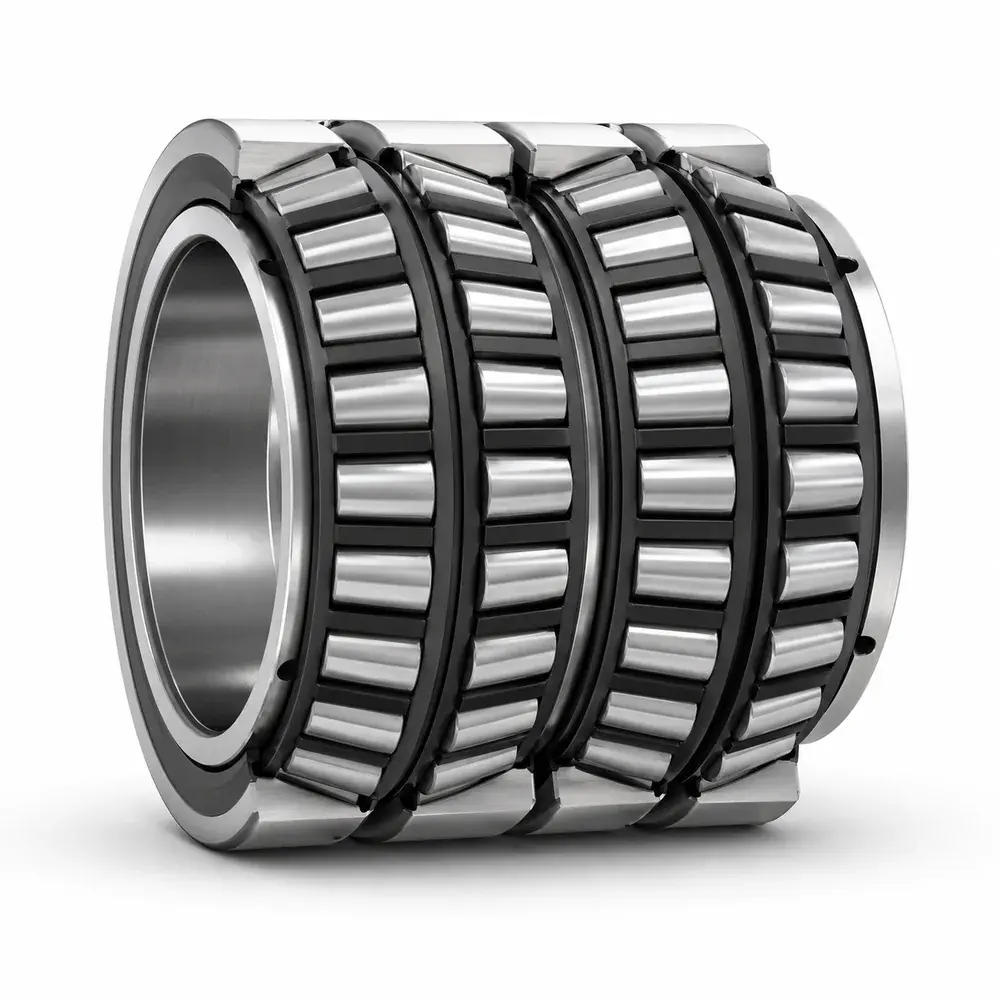
2. Rodamientos de rodillos cónicos de cuatro hileras
Cuando una posición soporta cargas radiales y axiales elevadas, los rodamientos de rodillos cónicos de cuatro hileras son la opción preferente. Sus cuatro hileras admiten cargas axiales en ambos sentidos sin necesidad de un rodamiento axial independiente. Además, el juego interno permite adaptar un mismo volumen de montaje a la dilatación térmica. Schaeffler suministra estos rodamientos con los aros intermedios emparejados para obtener el juego interno axial correcto, y marca sobre los propios aros su anchura y ese juego (Schaeffler).
Ventajas:
- Capacidad para cargas radiales y axiales combinadas, ideal para bastidores sometidos a un empuje considerable
- Diseño compacto que elimina los rodamientos axiales auxiliares y ahorra espacio
- Juego interno ajustable para compensar la dilatación térmica y adaptar el comportamiento bajo cargas dinámicas
- Disponibles en disposiciones en «X» y en «O»
- Excelente conservación de la precisión durante toda la vida útil
Aplicaciones típicas: Laminadores en caliente para cargas elevadas, laminadores de banda en frío, de chapa gruesa y de hoja de aluminio; cuellos de cilindros de laminadores en frío de alta precisión y laminadores de metales no ferrosos (cobre y aluminio).
Para comparar en qué casos la geometría cónica supera a la cilíndrica, consulte rodamientos de rodillos cónicos frente a cilíndricos.
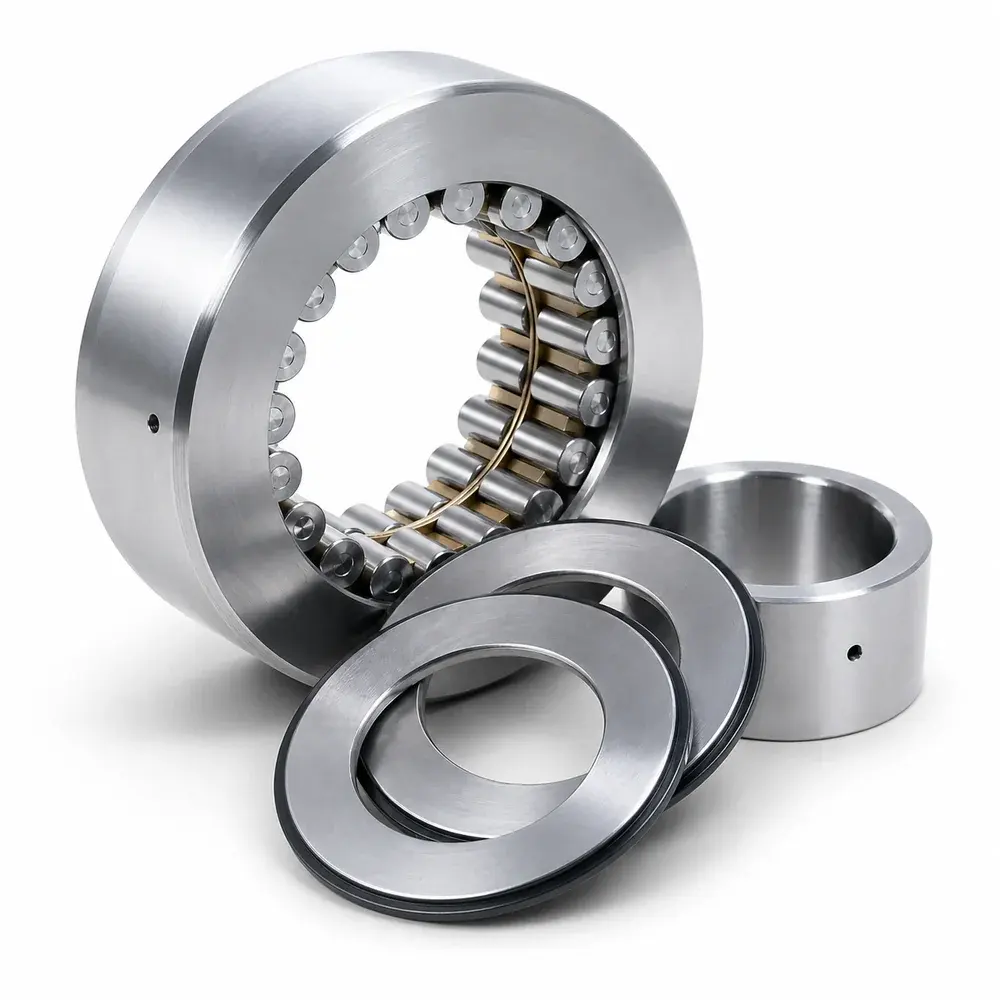
3. Rodamientos de apoyo (Sendzimir / Z-Mill)
Los laminadores Sendzimir (Z-Mill) utilizan un conjunto de cilindros de apoyo agrupados en una montura para sostener cilindros de trabajo de diámetro muy pequeño. Esta configuración permite laminar bandas de muy poco espesor y aleaciones duras. Los rodamientos de apoyo son rodamientos especializados de rodillos cilíndricos de varias hileras, concebidos para las restricciones geométricas de esta disposición. Soportan presiones de contacto que destruirían en cuestión de horas un rodamiento convencional de catálogo.
Estos rodamientos soportan presiones de contacto excepcionalmente altas y mantienen una geometría muy precisa de los cilindros. La disposición permite laminar bandas finas de acero inoxidable, acero al silicio y aleaciones especiales cuyas tolerancias superficiales y de espesor se miden en micrómetros de un solo dígito.
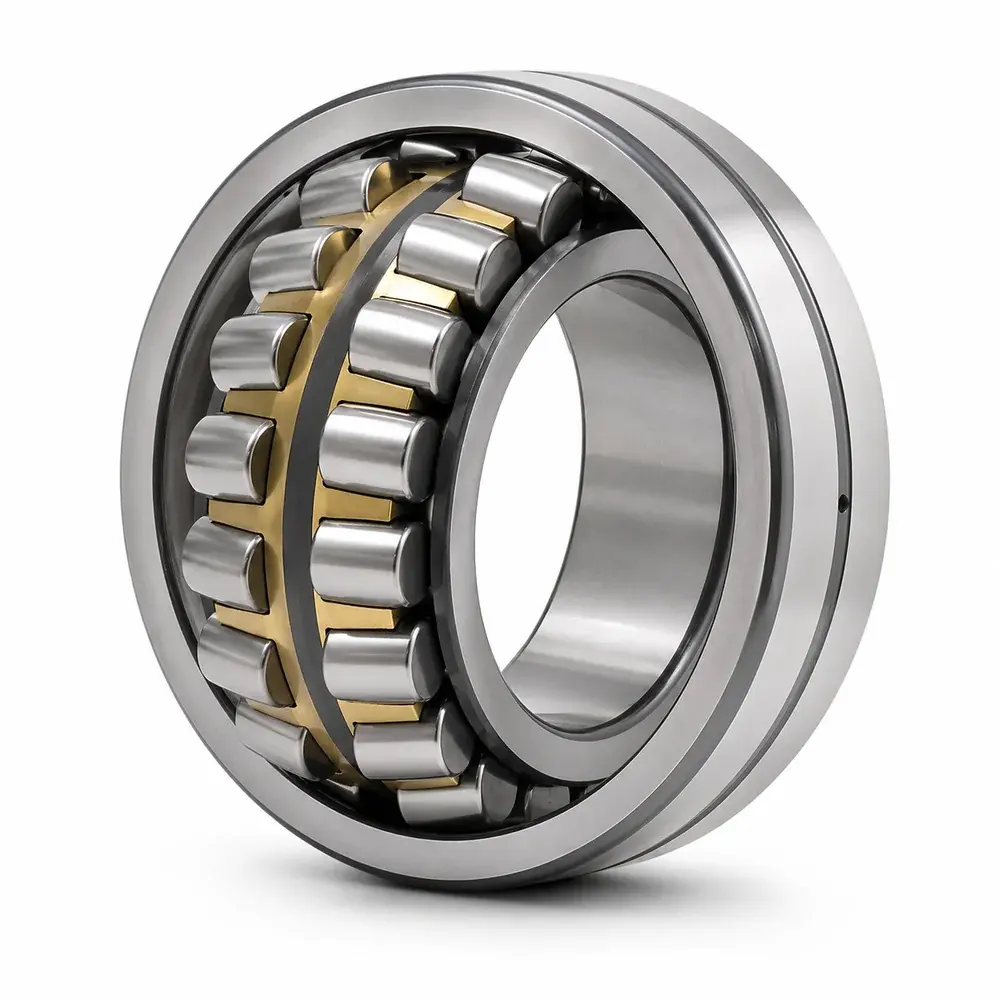
4. Rodamientos de rodillos a rótula
Los rodamientos de rodillos a rótula son rodamientos autoalineables de dos hileras, con rodillos en forma de tonel que se desplazan sobre una pista esférica común en el aro exterior. Esta geometría admite desalineaciones estáticas y dinámicas del eje, con un ángulo máximo de entre 1,5° y 2,5° según la serie y la clase de juego. Por eso se emplea en bastidores de desbaste, laminadores de perfiles y posiciones auxiliares donde cabe esperar flexión del eje o desalineación del alojamiento (SKF).
Características:
- Excelente compensación de la desalineación (hasta 2°)
- Alta capacidad de carga radial con capacidad de carga axial moderada
- Adecuados para velocidades bajas a medias
- Disponibles con grandes diámetros interiores para aplicaciones sometidas a cargas elevadas
Aplicaciones típicas: Bastidores de desbaste, laminadores de perfiles, laminadores de palanquilla y componentes de accionamiento del laminador.
Para los ejes largos en los que la desalineación es una característica inherente y no un defecto, se aplica el mismo principio autoalineable descrito en nuestro artículo sobre rodamientos de rodillos a rótula para aplicaciones desalineadas en la industria pesada.
5. Rodamientos axiales
En la mayoría de las disposiciones de laminadores, la caja del lado del operador transmite la fuerza axial del cilindro al bastidor. Los rodamientos axiales específicos soportan esta carga con independencia de los rodamientos radiales de rodillos cilíndricos, de modo que cada uno desempeña su propia función. La regla de diseño es sencilla: si el rodamiento axial se mantiene libre de cargas radiales, ofrecerá una vida útil prolongada.
Los tipos comunes incluyen:
- Rodamientos axiales de rodillos cónicos, para cargas axiales elevadas a velocidad media
- Rodamientos de rodillos cónicos de doble hilera, para carga radial combinada y axial bidireccional
- Rodamientos de bolas de contacto angular, donde se requiere alta precisión y alta velocidad
Dimensione el rodamiento axial a partir de la fuerza axial que realmente genera el bastidor, no del espacio que sobra en la caja. Elegirlo para rellenar el volumen restante suele acabar sometiéndolo a una carga radial para la que nunca se calculó.
6. Cojinetes hidrodinámicos de película de aceite
En los cilindros de apoyo de los laminadores modernos de banda en caliente y en frío, los cojinetes hidrodinámicos de película de aceite, conocidos a menudo por la familia de productos MORGOIL® de Primetals, ofrecen el máximo rendimiento. En vez de elementos rodantes, emplean una película hidrodinámica completa de aceite entre el cuello del cilindro y un casquillo para soportar la carga. Así eliminan el contacto entre metales durante la laminación en régimen estacionario y permiten mayores capacidades de carga y velocidades, además de prolongar la vida útil del equipo (Primetals Technologies).
Ventajas:
- Fricción extremadamente baja con lubricación de película completa
- Muy alta capacidad de carga. La película de aceite distribuye la carga sobre una gran área de contacto
- Gran precisión de laminación, esencial en laminadores de precisión de banda y hoja
- Excelente aptitud para el funcionamiento de cilindros de apoyo a alta velocidad
- Larga vida útil con un mantenimiento adecuado
La contrapartida es la complejidad del sistema. Los cojinetes de película de aceite necesitan un sistema de lubricación presurizado, una obturación eficaz y un suministro de aceite limpio. Ofrecen excelentes resultados en laminadores de productos planos de alta producción que reciben un buen mantenimiento, pero son muy sensibles a cualquier descuido.
Aplicaciones típicas: Cilindros de apoyo de laminadores tándem en frío, laminadores reversibles en frío y bastidores de acabado de banda en caliente.
7. Cojinetes lisos de fricción semiseca
En posiciones menos exigentes, como los laminadores de perfiles y de palanquilla o los bastidores de desbaste, los cojinetes lisos de material compuesto con resina ofrecen una alternativa económica y de bajo mantenimiento. Necesitan muy poca lubricación, toleran niveles de contaminación que destruirían un rodamiento en cuestión de horas y pueden sustituirse con rapidez durante una parada. Los cojinetes lisos de aleación de cobre o de polímero cumplen la misma función cuando la temperatura de los cilindros exige otros materiales.
Comparación de tipos
| Tipo de apoyo | Perfil de carga | Capacidad axial | Aplicación idónea |
|---|---|---|---|
| Rodillos cilíndricos de cuatro hileras | Radial extremadamente alta | Mínima (necesita un rodamiento axial) | Cilindros de trabajo y de apoyo de laminadores de banda y alambrón |
| Rodillos cónicos de cuatro hileras | Radial alta + axial bidireccional | Integrada | Laminadores para cargas elevadas, laminación en frío de alta precisión y hoja de aluminio |
| Rodamiento de apoyo (Sendzimir) | Presión de contacto muy alta | Mínima | Cilindros intermedios y de apoyo de laminadores Sendzimir |
| Rodillos a rótula | Radial alta, axial moderada | Moderada | Bastidores de desbaste y equipos auxiliares con desalineación |
| Rodamientos axiales | Solo axial | Específica | Combinación con rodamientos de rodillos cilíndricos para equilibrar las fuerzas axiales |
| Cojinete hidrodinámico de película de aceite | Radial muy alta | Mínima | Cilindros de apoyo de laminadores de productos planos de alta producción |
| Cojinetes lisos (resina / cobre / polímero) | Radial baja a moderada | Mínima | Laminadores de perfiles, palanquilla y desbaste; posiciones auxiliares |
¿Cuáles son las características técnicas de los rodamientos para laminadores?
¿Cómo soportan los rodamientos para laminadores las cargas extremas y el calor?
Los rodamientos para laminadores se diseñan para condiciones mucho más severas que las del servicio industrial habitual. ISO 76 define la capacidad de carga estática básica de un rodamiento de rodillos como la carga estática que produce 4.000 MPa de tensión de contacto calculada en el centro del contacto más cargado entre el elemento rodante y la pista. Con esa carga, la deformación permanente combinada del elemento rodante y la pista equivale aproximadamente a 0,0001 veces el diámetro del elemento rodante (NSK, Rolling Bearings, §4.5.1). La posición del cuello de cilindro resulta especialmente exigente porque la envolvente dimensional está limitada: la caja debe caber dentro de un diámetro menor que el cuerpo del cilindro, de modo que el proyectista no puede responder a una carga mayor especificando un rodamiento más grande.
En concreto:
- Carga elevada: ISO 76 define la capacidad de carga estática básica de un rodamiento de rodillos como la carga que produce 4.000 MPa de tensión de contacto en el rodillo más cargado
- Resistencia a los impactos: admite impactos y vibraciones frecuentes durante las pasadas, sobre todo en la mordida y la salida de cola de la banda
- Tolerancia a temperaturas elevadas: trabaja en entornos de laminación en caliente con lubricación y refrigeración eficaces
- Resistencia a la contaminación: los sistemas de obturación especiales impiden la entrada de agua, cascarilla de laminación, polvo y partículas de óxido
Obturación y protección
La obturación influye en la vida del rodamiento tanto como la capacidad de carga. El objetivo es sencillo: impedir que entren agua, cascarilla y polvo. Conseguirlo exige un diseño adecuado. La mayoría de las posiciones de un laminador combinan un retén de aceite de contacto con armadura y un laberinto sin contacto. Juntos ofrecen una obturación eficaz con poca resistencia al giro. Se inspeccionan y sustituyen a intervalos fijos porque, una vez que fallan, al rodamiento le quedan semanas de vida, no meses.
- Objetivo principal: impedir que el agua, la cascarilla de laminación y el polvo entren en el rodamiento
- Sistemas habituales: retenes de aceite con armadura y contacto combinados con laberintos sin contacto
- Mantenimiento: comprobar periódicamente la integridad de los elementos de obturación y sustituirlos de inmediato si presentan grietas, hinchamiento o desgaste
¿Cómo se selecciona el rodamiento adecuado para un laminador?
La selección de un rodamiento para laminador es una decisión de ingeniería basada en el perfil de carga, la velocidad, el espacio disponible, la clase de precisión, la lubricación, el entorno y el acceso para mantenimiento. Según ISO 281, la capacidad de carga dinámica básica (C) y la vida nominal (L10) constituyen el punto de partida, y el factor de modificación de la vida aISO de la propia norma incorpora formalmente al cálculo la película lubricante y la contaminación (ISO 281:2007). Después se superponen las condiciones de funcionamiento: la dilatación térmica, la contaminación y los impactos desplazan la vida alcanzable respecto de la cifra de catálogo, en uno u otro sentido.
Los ocho parámetros siguientes no son una lista de comprobación que pueda repasarse por encima. Constituyen la matriz de selección que emplean los principales fabricantes y se corresponden con los datos aportados por la geometría de la caja, el operador del laminador y el sistema de lubricación. Un error en cualquiera de ellos alimenta el cálculo L10 con datos incorrectos; por eso algunos rodamientos que parecen bien seleccionados en el catálogo fallan durante el servicio. Dos parámetros, el tipo de carga y el espacio disponible, son innegociables. Los otros seis pueden ajustarse mediante la clase del rodamiento, el juego interno y el sistema de lubricación.
| Parámetro | Consideraciones |
|---|---|
| Tipo de carga | Solo radial, solo axial o combinada. Cilíndricos para radial pura; cónicos para cargas combinadas |
| Magnitud de la carga | Capacidad de carga estática (ISO 76), capacidad de carga dinámica y vida nominal (ISO 281); factores de impacto durante la mordida y la salida de cola de la banda |
| Velocidad | Velocidad límite del tipo de rodamiento frente a la velocidad de funcionamiento del laminador. Se prefieren rodamientos de rodillos cilíndricos para el acabado a alta velocidad |
| Espacio disponible | Diámetro interior máximo, diámetro exterior y anchura dentro de la caja. Los rodamientos de rodillos cónicos ahorran espacio al eliminar los rodamientos axiales independientes |
| Precisión | Clase de precisión: P4 / P2 para laminado en frío de alta precisión; P5 para laminado en caliente estándar |
| Lubricación | Aceite-aire, niebla de aceite, grasa o película hidrodinámica |
| Entorno | Agua, cascarilla, temperaturas extremas y nivel de contaminación |
| Acceso para mantenimiento | Facilidad de inspección, desmontaje y sustitución |
Para conocer la metalurgia que sustenta estas decisiones, incluidos los aceros templados en toda su sección frente a los cementados, los materiales de las jaulas y las alternativas híbridas con cerámica, consulte nuestra guía de materiales para rodamientos de laminadores.
¿Qué sistema de lubricación debe utilizar un rodamiento para laminador?
La elección de la lubricación es tan importante como la del rodamiento. El manual de laminación de Schaeffler describe el método aceite-aire, al que llama lubricación neumática por aceite, como lubricación de cantidad mínima: un dosificador introduce aceite de forma cíclica en la tubería de lubricación del rodamiento y una corriente de aire lo transporta. Como el aceite no se atomiza, pueden emplearse aceites para engranajes de alta viscosidad con aditivos EP; el caudal dosificado complementa una reserva de aceite en el cárter que el manual considera absolutamente imprescindible, de modo que el rodamiento sigue lubricado en el arranque y ante interrupciones breves del suministro (Schaeffler, FAG Rolling Bearings in Rolling Mills, WL 17 200). Para comprender los fundamentos de estas decisiones, como la elección entre grasa y aceite, la cantidad de llenado y la relación de película que determina la vida del rodamiento, consulte nuestra guía de lubricación de rodamientos.
- Lubricación por aceite-aire: suministra cantidades dosificadas de aceite mediante una corriente continua de aire. Resulta idónea para altas velocidades y temperaturas, y ofrece una distribución más uniforme y mejor refrigeración que la grasa.
- Lubricación por niebla de aceite: distribuye una niebla fina entre varios puntos de lubricación. Se utiliza mucho en laminadores de barras y alambrón; consume menos aceite y puede adaptarse con facilidad a numerosas posiciones.
- Lubricación con grasa: es la solución más sencilla. Conviene a posiciones menos exigentes y de menor velocidad, como mesas de rodillos, guías y accionamientos auxiliares.
- Película hidrodinámica (circulación de aceite): se emplea en los cojinetes de película de aceite de los cilindros de apoyo. Requiere un sistema presurizado específico con filtración y control de temperatura.
Una advertencia que el manual hace de forma explícita y que el material comercial suele omitir: el aire que sale de un sistema neumático arrastra todavía una pequeña proporción de aceite atomizado, lo que el manual describe como cierta carga ambiental, y parte del efecto de obturación depende de mantener la sobrepresión de aire dentro del alojamiento (Schaeffler, WL 17 200). Adapte la viscosidad, el paquete de aditivos y el método de suministro al tipo de rodamiento, la velocidad de funcionamiento y el perfil térmico de cada aplicación. No aplique una misma especificación genérica a todos los bastidores.
¿Cómo se instalan y mantienen los rodamientos para laminadores?
¿Cómo se instala correctamente un rodamiento para laminador?
La mayoría de los fallos de los rodamientos para laminadores no se deben a la fatiga. Son fallos de montaje, obturación y lubricación que acaban manifestándose como fatiga. En los datos de inspección de SKF, los cinco modos de fallo de ISO 15243 identificados con mayor frecuencia son el desgaste abrasivo (26 %), la fatiga iniciada en la superficie (16 %), la corrosión por humedad (14 %), el desgaste adhesivo (7 %) y la erosión por fuga de corriente (7 %). En conjunto representan alrededor del 70 % de todos los casos identificados. La fatiga subsuperficial clásica, que es el mecanismo previsto por L10, no figura entre esos cinco (SKF). Nuestra guía sobre fallos de rodamientos concilia estos datos de modos de fallo con las distintas estadísticas basadas en causas y explica qué población contabiliza cada porcentaje.
Normas de montaje
- Monte los aros interiores sobre los cuellos de los cilindros con ajuste de interferencia. Utilice calentamiento por inducción o en baño de aceite a 80-90 °C. Se prohíbe el calentamiento con llama porque crea puntos calientes localizados que dañan la microestructura del acero del rodamiento.
- Mantenga limpio el entorno de montaje. Una sola partícula de cascarilla atrapada entre el aro interior y el cuello del cilindro crea una concentración de tensiones que semanas después provoca el desconchado de la pista.
- Apriete los pernos de fijación siguiendo una secuencia cruzada para evitar la excentricidad del rodamiento.
Supervisión periódica
- Compruebe periódicamente el estado del lubricante y repóngalo o sustitúyalo cuando corresponda. Nunca mezcle grasas de familias o marcas distintas. Los sistemas espesantes incompatibles se desestabilizan y provocan el fallo del rodamiento.
- Supervise la temperatura del rodamiento (normal ≤70 °C) y la vibración. Detenga el equipo de inmediato si observa un aumento anómalo. Un incremento brusco de 10 °C es la primera advertencia, no la alarma final.
- Compruebe la integridad de los elementos de obturación y sustitúyalos de inmediato si presentan grietas, hinchamiento o deformación.
Gestión del ciclo de vida
- Mantenga la carga y la velocidad dentro de los límites nominales. El funcionamiento con sobrecarga es la forma más rápida de destruir un rodamiento para cuello de cilindro.
- Limpie periódicamente las cajas de los rodamientos y los conductos de aceite para evitar que los lodos obstruyan el sistema de aceite-aire o de recirculación.
- Aplique una estrategia de mantenimiento basada en «predecir primero y sustituir después». La sección siguiente muestra qué significa en cifras.
¿Cuáles son las últimas tendencias en rodamientos para laminadores?
La industria de rodamientos para laminadores avanza en cinco direcciones claras que ya han superado la fase teórica: durante los últimos 24 meses, al menos uno de los cuatro grandes fabricantes (SKF, Schaeffler, NSK y Timken) o el programa MORGOIL® de Primetals ha comercializado productos en cada una de ellas. Como contexto de mercado, Mordor Intelligence prevé un crecimiento del 9,23 % anual del mercado industrial de rodamientos hasta 2031, con la automoción como mayor sector de uso final y la energía como el de mayor crecimiento (Mordor Intelligence).
Lo que ha cambiado en los últimos cinco años no es la geometría. El aspecto exterior de un rodamiento de rodillos cilíndricos de cuatro hileras para el cilindro de trabajo de un laminador de banda en caliente es el mismo que en 2015. Han cambiado la limpieza del acero, el material de la jaula, la opción de integrar sensores y el contrato de servicio que acompaña al rodamiento. Estas tendencias son los factores que los propietarios de laminadores tienen en cuenta al especificar repuestos, y todas han madurado lo suficiente para que «todavía no está probado» haya dejado de ser una objeción razonable.
- Mejoras de los materiales: aceros para rodamientos de alta pureza y elementos rodantes cerámicos de Si₃N₄ que ofrecen mayor dureza y resistencia al desgaste. La ingeniería de superficies, la cementación, la nitruración y los recubrimientos PVD prolongan la duración de las pistas durante episodios transitorios de lubricación deficiente.
- Optimización estructural: diseños más compactos y con mayor densidad de carga, capaces de adaptarse a espacios de montaje más reducidos y a cajas modernizadas.
- Supervisión inteligente: sensores integrados de temperatura y vibración que permiten monitorizar el estado en tiempo real y aplicar mantenimiento predictivo. El análisis de tendencias mediante IA programa la sustitución según el estado real, no conforme a un calendario fijo.
- Fabricación sostenible: diseños de baja fricción y larga duración que reducen el consumo energético. Los lubricantes biodegradables y la recuperación de la niebla de aceite disminuyen la huella ambiental.
- Soluciones personalizadas: diseños a medida y servicios para todo el ciclo de vida, adaptados a las condiciones de funcionamiento de cada laminador y ofrecidos cada vez con más frecuencia junto con el propio rodamiento.
Para consultar un caso práctico que sigue uno de estos modos de fallo desde el síntoma hasta la causa raíz, lea Análisis de fallos de rodamientos en laminadores de banda en caliente.
Preguntas frecuentes
P: ¿Cuál es la vida útil típica de un rodamiento de cilindro de trabajo en un laminador?
ISO 281 da el método, no el número: L10 se deduce de la relación C/P del rodamiento y de su velocidad, por lo que la respuesta es específica de cada bastidor (ISO 281:2007). Como objetivo de diseño, la tabla de aplicaciones de NSK asigna a los cuellos de cilindros de laminación un factor de vida a fatiga fh de 4 a 7, y su propia relación L10h = 500·fh³ lo traduce en aproximadamente 32.000 a 170.000 horas (NSK, tabla 4.1). La vida real llega a ese intervalo cuando se cuidan la obturación, la lubricación y el montaje, y queda muy por debajo si se descuidan.
P: ¿Por qué los rodamientos de rodillos cilíndricos de cuatro hileras son tan comunes en laminadores?
Ofrecen la mayor capacidad de carga radial por unidad de sección transversal entre todas las geometrías para laminadores. Esto resulta decisivo porque el espacio disponible en la caja viene limitado por el diámetro del cuerpo del cilindro (SKF). Su construcción separable permite además cambiar los cilindros sin desmontar el rodamiento, lo que acorta los cambios en las líneas de producción.
P: ¿Cuándo debo utilizar cojinetes hidrodinámicos de película de aceite en lugar de rodamientos?
Los cojinetes hidrodinámicos de película de aceite (tipo MORGOIL®) son la mejor opción para los cilindros de apoyo de laminadores modernos de banda en caliente y en frío que exigen a la vez una capacidad de carga muy elevada, gran precisión y alta velocidad sostenida (Primetals Technologies). En condiciones menos exigentes, los rodamientos son más sencillos, económicos y fáciles de mantener. Por eso la mayoría de los laminadores de chapa gruesa, palanquilla y perfiles utilizan diseños de rodillos cilíndricos o cónicos.
P: ¿Qué juego interno debo especificar para un laminador de banda en caliente?
La práctica en cuellos de cilindros no funciona como la selección de rodamientos de uso general, así que no empiece por una clase de juego radial ISO. Schaeffler suministra los rodamientos de rodillos cónicos de cuatro hileras con los aros intermedios emparejados para obtener el juego interno axial correcto, y marca sobre los propios aros su anchura y ese juego (Schaeffler, FAG Rolling Bearings in Rolling Mills, WL 17 200). El valor que importa es el juego a la temperatura de funcionamiento, no en frío: un juego insuficiente con el cuello caliente es una de las causas más habituales de desconchado prematuro, incluso cuando todos los demás aspectos de la selección son correctos. Confirme la cifra con el fabricante para el perfil térmico real de su bastidor.
P: ¿La mayoría de los fallos de los rodamientos para laminadores se debe realmente a la fatiga?
No. Los datos de inspección de SKF sitúan los cinco modos ISO 15243 más frecuentes en desgaste abrasivo (26 %), fatiga iniciada en superficie (16 %), corrosión por humedad (14 %), desgaste adhesivo (7 %) y erosión por fuga de corriente (7 %), en conjunto alrededor del 70 % de todos los modos identificados, y la fatiga iniciada bajo la superficie, el mecanismo que predice L10, no está entre ellos (SKF). Conviene saber de dónde salen las cifras: ISO 15243 aporta la clasificación, mientras que las frecuencias proceden de la base de inspecciones de SKF, no de la norma. Por eso, un programa de mantenimiento que mejore la obturación, la lubricación y el montaje casi siempre se amortiza antes que una clase superior de rodamiento.
P: ¿Qué familias de grasas no deben mezclarse en los rodamientos para laminadores?
No mezcle grasas de complejo de litio con grasas de complejo de sulfonato de calcio, poliurea o complejo de aluminio. Estas familias emplean sistemas espesantes que pueden ser químicamente incompatibles y provocar la separación del aceite base, depósitos de jabón endurecido y una degradación del lubricante capaz de destruir el rodamiento en pocas horas de funcionamiento. La regla es más amplia: no mezcle grasas a menos que se haya confirmado la compatibilidad de los productos concretos. Vacíe y lave el sistema antes de cambiar de familia de grasa.
Resumen
Los rodamientos para laminadores son componentes de precisión situados en el centro de uno de los procesos industriales más exigentes del mundo. Su selección influye en la productividad, la calidad del producto y el coste de mantenimiento más que la de cualquier otro componente del bastidor. Los rodamientos de rodillos cilíndricos de cuatro hileras cubren la mayoría de las posiciones de los cilindros de trabajo. Los rodamientos de rodillos cónicos de cuatro hileras se destinan a cargas combinadas. Los rodamientos de apoyo trabajan en los conjuntos Sendzimir. Los cojinetes hidrodinámicos de película de aceite sostienen los cilindros de apoyo de los laminadores de productos planos de alta producción.
La selección es la mitad más sencilla. La dificultad comienza cuando el rodamiento ya está en la caja: montaje normalizado, obturación y lubricación rigurosas, supervisión basada en el estado y una cultura de mantenimiento que trate el estado del lubricante y la integridad de la obturación como parámetros de producción, no como simples tareas de limpieza. Si se actúa correctamente, los rodamientos alcanzan el extremo superior de su vida de diseño. Si se descuidan esas prácticas, el rodamiento acaba en alguna de las categorías de desgaste, corrosión o daños de montaje que concentran la mayoría de los casos que SKF encuentra al abrir un rodamiento averiado, ninguna relacionada con la calidad del rodamiento.
Para comparar directamente los rodamientos de rodillos cónicos y cilíndricos de cuatro hileras, consulte nuestra guía comparativa de ambas configuraciones. Explore la gama completa de rodamientos para laminadores o contacte con nuestro equipo de ingeniería para recibir asistencia de selección adaptada a la configuración de su laminador.