La lubricación deficiente es la principal causa individual de fallo prematuro en los rodamientos. En 2019, el análisis de daños de SKF atribuyó el 36 % de los fallos prematuros a la lubricación, por delante de la fatiga, el montaje y la contaminación (SKF/STLE). Si se suma el 14 % atribuido a la contaminación, precisamente aquello que el lubricante debe mantener fuera, la mitad de los fallos prematuros se relaciona con la película de aceite.
Es una cifra llamativa para algo que a menudo se reduce a un cartucho de grasa de 5 USD y a la disciplina necesaria para utilizarlo correctamente. Esta guía aborda las decisiones que realmente condicionan la vida útil del rodamiento: grasa o aceite, qué cantidad, con qué frecuencia y qué física de la película determina si el rodamiento llegará siquiera a su vida nominal. Si todavía está eligiendo el tipo de rodamiento para la aplicación, empiece por ahí; este artículo parte de que ya dispone de un rodamiento y necesita lubricarlo correctamente.
Conclusiones clave
- La lubricación causa el 36 % de los fallos prematuros de los rodamientos, la mayor categoría individual del desglose de cuatro causas de SKF (SKF/STLE, 2019).
- Alrededor del 80–90 % de los rodamientos funciona con grasa; utilice aceite cuando la velocidad, la temperatura o la evacuación de calor superen la capacidad de la grasa (NSK/NTN).
- Llene entre ½ y ⅔ del espacio libre del rodamiento a baja velocidad, pero solo entre ⅓ y ½ por encima del 50 % de la velocidad límite; el exceso de grasa genera calor por batido (NSK).
- Reduzca a la mitad el intervalo de relubricación por cada +15 °C por encima de 70 °C (NSK).
- La vida del rodamiento depende de la relación de película λ: procure que λ > 1 para que la película de aceite separe las superficies.
¿Por qué es tan importante la lubricación de los rodamientos?
En 2019, el análisis de fallos de SKF dividió los fallos prematuros de los rodamientos en cuatro causas: lubricación 36 %, fatiga 34 %, montaje/manipulación 16 % y contaminación 14 % (SKF/STLE). La lubricación encabeza la lista y, a diferencia de una característica definida en fábrica, se puede controlar a diario.
El lubricante cumple tres funciones a la vez. Genera una película que separa los elementos rodantes de la pista de rodadura para evitar el contacto entre metales. Evacua el calor de fricción de la zona de contacto. Además, forma una barrera que ayuda a impedir la entrada de humedad y partículas. Cuando deja de cumplir cualquiera de estas funciones, comienza la cuenta atrás hasta el fallo.
También verá citada con frecuencia la afirmación de que «el 80 % de los fallos de rodamientos está relacionado con la lubricación». La cifra no es necesariamente incorrecta, pero responde a otra pregunta: agrupa todos los fallos que guardan alguna relación con la lubricación, cualquiera que sea su causa, en lugar de limitarse al estudio de fallos prematuros citado arriba. Si una fuente no aclara el alcance utilizado, interprete la cifra con cautela. Aquí se toma como referencia el 36 % de SKF porque su metodología está definida.
La proporción del 36 % atribuida a la lubricación queda corroborada por el propio conjunto de datos de inspección de SKF, que arroja la misma cifra mediante su Bearing Analysis Reporting Tool (SKF Evolution). Ese conjunto distribuye las causas restantes de otra forma: sitúa la contaminación en el 23 % y la fatiga clásica en solo el 2 %, porque cuenta rodamientos inspeccionados y no la población de fallos prematuros del estudio anterior. La guía sobre fallos de rodamientos concilia ambos desgloses y explica qué denominador utiliza cada uno.
Según el análisis de daños de SKF de 2019, la lubricación (36 %) y la contaminación (14 %) representan juntas la mitad de todos los fallos prematuros de los rodamientos. Una elección correcta del lubricante y una manipulación limpia previenen directamente estas dos categorías (SKF/STLE). Ningún otro par de causas resulta tan controlable mediante el mantenimiento.
La cuenta es sencilla. Los rodamientos rara vez alcanzan su vida a fatiga L₁₀ calculada; la mayoría se retira antes de tiempo por una causa evitable. Elegir bien el lubricante es la mejora de fiabilidad más económica que puede aplicarse a una máquina.
Grasa o aceite: ¿qué lubricante debe utilizar?
Aproximadamente el 80–90 % de los rodamientos se lubrica con grasa (NSK). La grasa se retiene y se sella con más facilidad, y requiere menos equipos auxiliares de mantenimiento. El aceite se utiliza cuando la velocidad, la temperatura o la necesidad de evacuar calor superan la capacidad de la grasa.
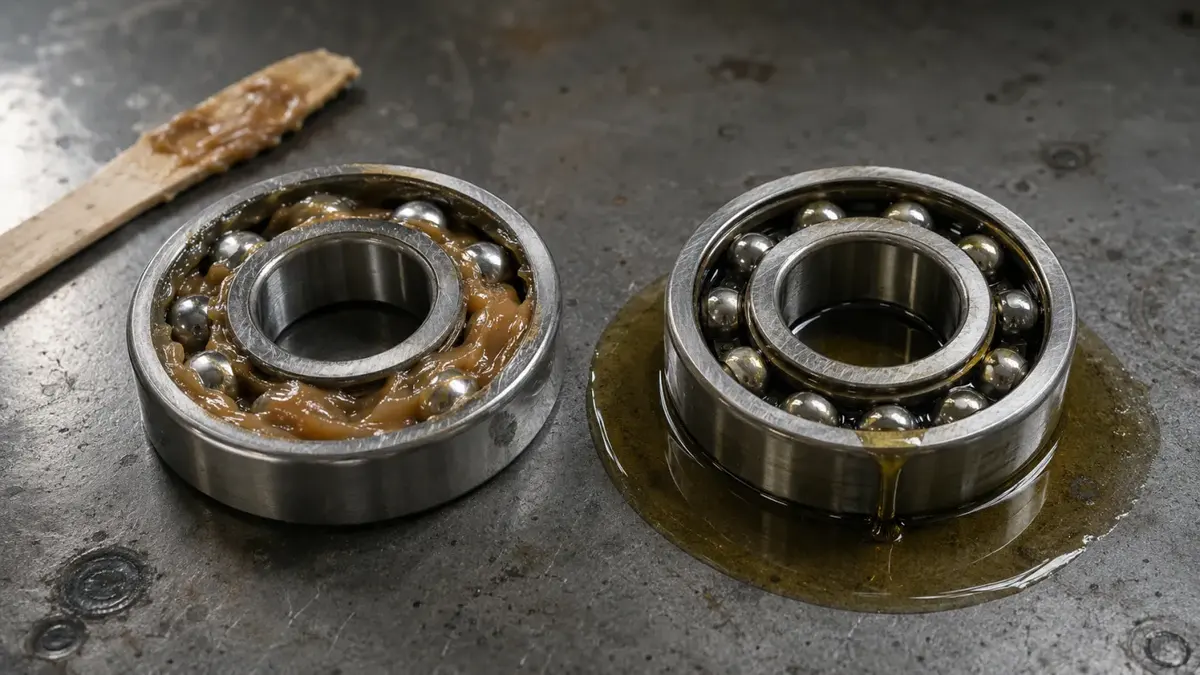
La grasa es aceite retenido en una estructura de espesante. Según NSK, se compone de un 70–95 % de aceite base, alrededor de un 5–30 % de espesante y un pequeño porcentaje de aditivos (NSK). El aceite base lubrica; el espesante (litio, poliurea o sulfonato de calcio) lo mantiene en su sitio y lo libera de forma gradual. Esta capacidad de retención explica el predominio de la grasa: no se desplaza, resiste las fugas y también actúa como barrera contra los contaminantes.
El aceite resulta superior cuando la grasa no basta. Evacua mucho mejor el calor porque puede circular y enfriarse, admite velocidades mayores y permite una filtración y una monitorización continuas. A cambio, aumenta el coste y la complejidad: exige sellos, cárteres, bombas y más puntos de mantenimiento.
¿Cuándo conviene cambiar? La grasa cubre la mayoría de los rodamientos industriales, pero debe recurrirse al aceite cuando el factor de velocidad (n·dm) supere el intervalo adecuado para la grasa, cuando la temperatura ambiente la degrade con rapidez, cuando el rodamiento comparta el baño de aceite de un reductor o cuando sea necesario evacuar residuos y calor de forma continua. NSK indica que la grasa sirve para la gran mayoría de los rodamientos, mientras que el aceite se reserva para la minoría que funciona a alta velocidad o temperatura (NSK).
| Factor | Elija grasa | Elija aceite |
|---|---|---|
| Velocidad (n·dm) | Baja a moderada | Alta; por encima del límite admisible con grasa |
| Temperatura | De ambiente a moderada | Alta o con necesidad de evacuar calor |
| Evacuación de calor | No necesaria | El aceite circulante evacua el calor |
| Barrera contra la contaminación | Incorporada (la grasa impide la entrada) | Requiere una buena obturación y filtración |
| Acceso de mantenimiento | Mínimo; carga inicial o reengrase | Cárter, filtro y cambios de aceite |
| Servicio típico | ~1–3 años entre reengrases | 3–7+ años con aceite limpio y filtrado |
Cuándo elegir aceite en lugar de grasa
Elija aceite cuando el rodamiento funcione por encima del límite de velocidad de la grasa, se encuentre en una máquina que ya trabaja a alta temperatura o esté acoplado a engranajes que también necesiten aceite. Los sistemas de circulación o chorro de aceite permiten además filtrar y refrigerar el lubricante; por eso los husillos de alta velocidad y muchos rodamientos para laminadores funcionan con aceite en lugar de grasa.
¿Qué métodos de lubricación existen para los rodamientos?
Existen dos métodos de lubricación con grasa y alrededor de una docena con aceite, cada uno adecuado para un intervalo de velocidad. La grasa se carga de por vida o se repone a través de un punto de engrase; los métodos con aceite van desde un simple baño hasta sistemas de circulación y chorro para las velocidades más altas (NSK).
Los métodos con grasa son la opción habitual en la mayoría de las máquinas. Un rodamiento obturado con una carga de grasa de por vida no necesita una vía de mantenimiento. Los rodamientos relubricables reciben grasa nueva por un punto de engrase a intervalos programados. Cuando el acceso resulta difícil o los intervalos son cortos, un lubricador automático monopunto dosifica pequeñas cantidades de forma continua. De este modo, el mantenimiento pasa de reactivo a preventivo, el enfoque que recomienda Noria (Machinery Lubrication).
Los métodos con aceite se eligen según la velocidad y la carga térmica. Un baño de aceite o un sistema por salpicadura resulta adecuado para velocidades moderadas. Los sistemas de anillo y mecha transportan el aceite hasta el contacto. Para velocidades superiores, la niebla, la circulación y el chorro de aceite aportan un caudal dosificado, refrigerado y filtrado directamente al contacto rodante.
El principio de selección consiste en adaptar el método al factor de velocidad y a la carga térmica, no a la costumbre. Un rodillo loco de transportador funciona sin problemas con una carga de grasa de por vida. Un husillo de máquina-herramienta con un valor n·dm elevado necesita niebla o chorro de aceite. Utilizar un baño donde corresponde un chorro deja el contacto sin lubricante; instalar un chorro donde bastaría la grasa solo añade coste y posibles puntos de fuga.
Lubricación automática y monopunto
Los lubricadores automáticos se amortizan cuando el reengrase manual se omite o se realiza en exceso. Una dosis medida cada pocas horas mantiene en el rodamiento un volumen adecuado de grasa nueva y evita la entrada de contaminación que puede producirse cada vez que se utiliza manualmente la pistola de engrase (Machinery Lubrication).
¿Cuánta grasa necesita un rodamiento?
Llene entre ½ y ⅔ del espacio libre del rodamiento a velocidades de hasta el 50 % de la velocidad límite, y solo entre ⅓ y ½ por encima de ese punto (NSK). Más grasa no significa más protección. El exceso de llenado es uno de los fallos evitables más frecuentes en planta.
¿Por qué conviene utilizar menos grasa a alta velocidad? Un rodamiento que gira rápido tiene que batir toda la grasa que encuentra a su paso. El batido genera calor, y este reduce la viscosidad del aceite base y envejece el espesante. La recomendación de NSK es explícita: llene más a baja velocidad para disponer de una reserva de lubricante y menos a alta velocidad para evitar el sobrecalentamiento (NSK). La cavidad del alojamiento se llena por separado: normalmente entre un 30 % y un 50 % en los alojamientos lubricados con grasa, y menos a velocidades mayores.
Según la guía de lubricación de NSK, llenar un rodamiento de alta velocidad por encima de aproximadamente la mitad de su espacio libre hace que la grasa se bata y se sobrecaliente, lo que degrada tanto el lubricante como el rodamiento. Es justo lo contrario del impulso de aplicar «cuanto más, mejor» que muchos técnicos llevan a la pistola de engrase (NSK).
Para la carga inicial, una regla práctica de uso habitual estima la cantidad de grasa a partir del tamaño del rodamiento: grasa (g) ≈ 0,005 × diámetro exterior (mm) × anchura (mm). Tómela solo como punto de partida orientativo. En cualquier aplicación crítica, utilice la cantidad de relubricación publicada por el fabricante del rodamiento; SKF, NSK y NTN incluyen en sus catálogos una fórmula basada en el diámetro interior y la anchura. La referencia fiable es el porcentaje de llenado indicado arriba; la estimación en gramos solo permite aproximarse al orden de magnitud adecuado.
¿Con qué frecuencia se debe relubricar un rodamiento?
Los intervalos de relubricación disminuyen con rapidez al aumentar la temperatura. Como regla práctica, reduzca el intervalo a la mitad por cada +15 °C por encima de 70 °C (NSK). Un rodamiento para el que basta un reengrase anual a 70 °C puede necesitar cuatro al año a 100 °C.
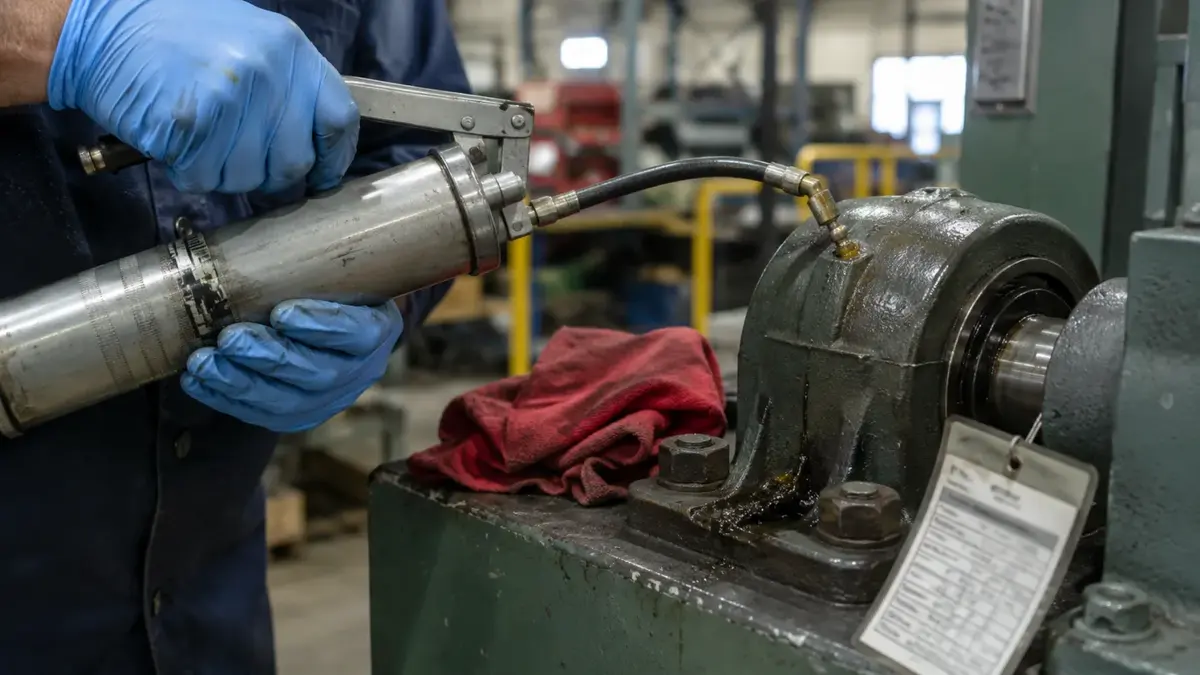
La velocidad, la carga, la temperatura, la contaminación e incluso la orientación del eje modifican el intervalo. La temperatura es el factor dominante porque acelera la oxidación del aceite base. Los aceites minerales empiezan a oxidarse de forma significativa cuando se calientan, y cada incremento acelera la reacción; por eso el intervalo se reduce a la mitad en cada escalón térmico.
Los sistemas de aceite siguen la misma lógica. Las recomendaciones de NTN sitúan el intervalo de cambio de un baño de aceite cerca de un año a unos 50 °C y de aproximadamente tres meses entre 70–100 °C (NTN, vía Bearing-News). El principio es el mismo aunque cambie el lubricante: el calor acorta rápidamente la vida de servicio.
Los calendarios de mantenimiento son un punto de partida, no el objetivo final. Los mejores programas adoptan una relubricación en función del estado: siguen la tendencia de temperatura del rodamiento y, en las máquinas críticas, utilizan ultrasonidos para añadir grasa solo cuando el rodamiento la necesita. Así se controla el riesgo en ambos sentidos: con muy poca grasa se pierde la película lubricante; con demasiada, se produce batido y sobrecalentamiento. En la industria pesada, el intervalo también debe tener en cuenta la contaminación y el calor que soportan los rodamientos de laminadores de banda en caliente, que exigen intervalos mucho más cortos que un motor limpio instalado en interiores.
¿Qué es el régimen de lubricación y por qué determina la vida del rodamiento?
La vida del rodamiento depende de que la película de aceite separe por completo las superficies. La tribología lo expresa mediante la relación de película λ (lambda) y la relación de viscosidad κ (kappa): las superficies quedan totalmente separadas cuando el espesor de película es aproximadamente tres veces la rugosidad superficial combinada (λ > 3); están parcialmente separadas en el régimen mixto (1 < λ < 3) y sufren un contacto perjudicial entre metales por debajo de λ = 1. La mayoría de las guías generales omite este concepto, aunque es el que explica por qué fallan los rodamientos.
Existen tres regímenes. En la lubricación límite (λ < 1), las asperidades entran en contacto, la fricción y el desgaste son elevados y los aditivos constituyen la única protección. En la lubricación mixta (1 < λ < 3), la película soporta la mayor parte de la carga, pero los picos de las superficies todavía se tocan de forma ocasional. En la lubricación elastohidrodinámica de película completa (λ > 3), una película continua separa las superficies y la vida queda determinada por la fatiga por contacto de rodadura, no por el desgaste.
La variable práctica que se puede controlar es la viscosidad del aceite base. La ISO 281 la incorpora al cálculo de vida mediante la relación de viscosidad κ, es decir, el cociente entre la viscosidad real y la necesaria a la temperatura de funcionamiento. La norma considera κ = 1 como límite inferior utilizable, limita el beneficio a κ = 4 y aplica un factor de contaminación: el aceite limpio aumenta la vida calculada, mientras que el aceite contaminado la reduce (ISO 281:2007). Un aceite de viscosidad insuficiente, ya sea por el calor o por un grado incorrecto, acerca el contacto al régimen límite; uno excesivamente viscoso desperdicia energía y eleva la temperatura.
Cómo elegir la viscosidad del aceite base
La viscosidad se elige a partir del diámetro medio del rodamiento y de la velocidad, de modo que κ (y λ) permanezcan con margen por encima de 1 a la temperatura real de funcionamiento, no a temperatura ambiente. Los rodamientos lentos y muy cargados necesitan un aceite más viscoso para formar la película; los rápidos requieren uno menos viscoso para evitar el calor por batido. Aquí convergen la elección del material y la dureza del rodamiento y la del lubricante: ambas buscan resistir la tensión de contacto.
¿Cómo destruyen la lubricación la contaminación y el agua?
Una concentración de agua de solo 100–400 ppm reduce de forma apreciable la vida a fatiga de los rodamientos y, entre 100–300 ppm, puede reducirla aproximadamente a la mitad frente a un lubricante seco (Cantley, ASLE Transactions, vol. 20, no. 3). Por eso la contaminación y la lubricación son las dos categorías de fallo del desglose de SKF que una obturación adecuada puede prevenir.
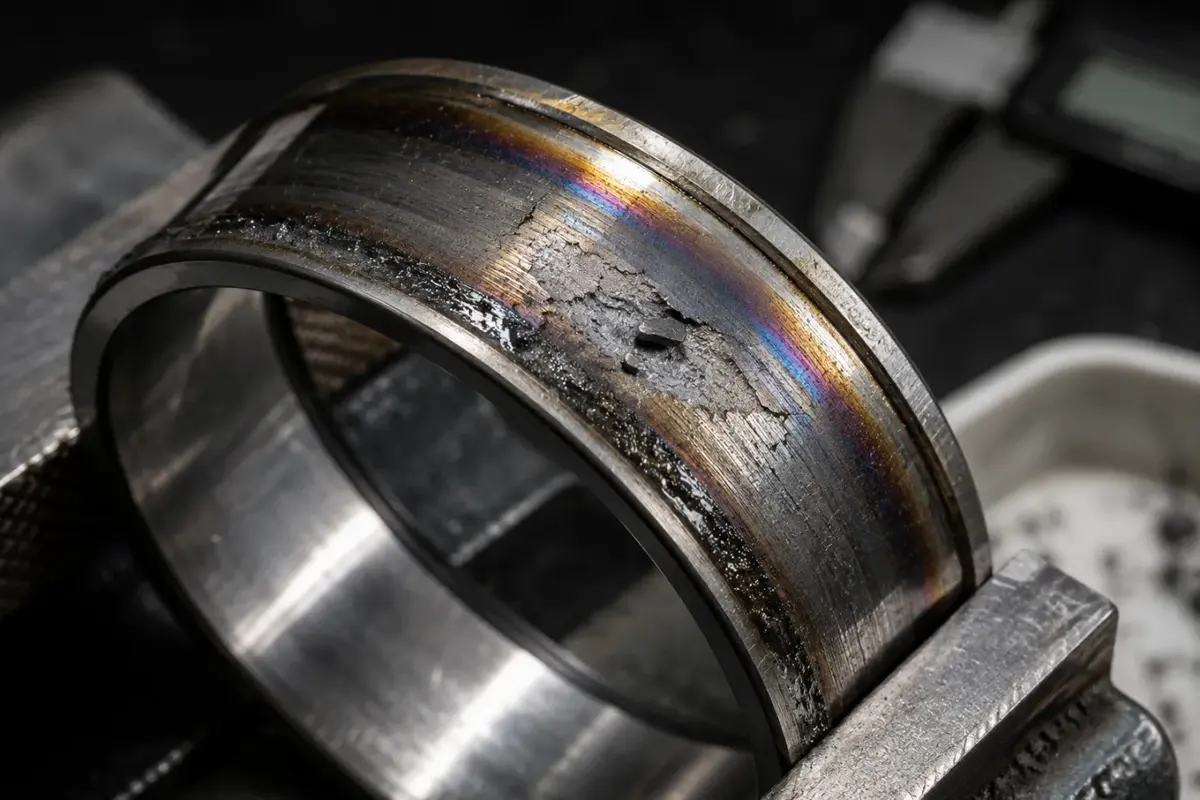
Las partículas sólidas y el agua atacan por vías distintas. Las partículas duras pasan bajo los elementos rodantes y dejan indentaciones cuyos bordes elevados concentran las tensiones e inician un desconchado en la superficie. El agua corroe el acero y favorece la fragilización por hidrógeno, que agrieta la superficie desde dentro. Ambos mecanismos destruyen la película formada por el lubricante: ninguna elección de viscosidad puede compensar una pista de rodadura llena de partículas abrasivas.
En 1977, Cantley ensayó rodamientos de rodillos cónicos con 25, 100 y 400 ppm de agua y encontró una marcada relación inversa entre el contenido de agua y la vida a fatiga: entre 100–300 ppm, la vida se redujo aproximadamente a la mitad (Cantley, ASLE Transactions). Mantener fuera el agua y las partículas no es una simple cuestión de limpieza, sino un factor de primer orden para la vida útil. Ahí interviene la elección del sistema de obturación. Consulte rodamientos obturados frente a rodamientos con placas de protección para comparar el rendimiento de cada barrera.
La incompatibilidad entre grasas es una fuente de contaminación menos evidente. La mezcla de espesantes incompatibles, por ejemplo litio y poliurea, puede descomponerse en aceite y jabón y perder su capacidad lubricante. Cuando cambie de tipo de grasa, purgue la carga anterior en lugar de añadir la nueva encima.
| Anterior ↓ / Nueva → | Litio | Litio complejo | Poliurea | Sulfonato de calcio |
|---|---|---|---|---|
| Litio | ✓ | ✓ | ✗ | ✗ |
| Litio complejo | ✓ | ✓ | ✗ | ~ |
| Poliurea | ✗ | ✗ | ✓ | ~ |
| Sulfonato de calcio | ✗ | ~ | ~ | ✓ |
✓ generalmente compatible · ~ probar antes de mezclar · ✗ generalmente incompatible. Guía meramente orientativa; confirme la compatibilidad de los productos concretos en la tabla del fabricante de la grasa.
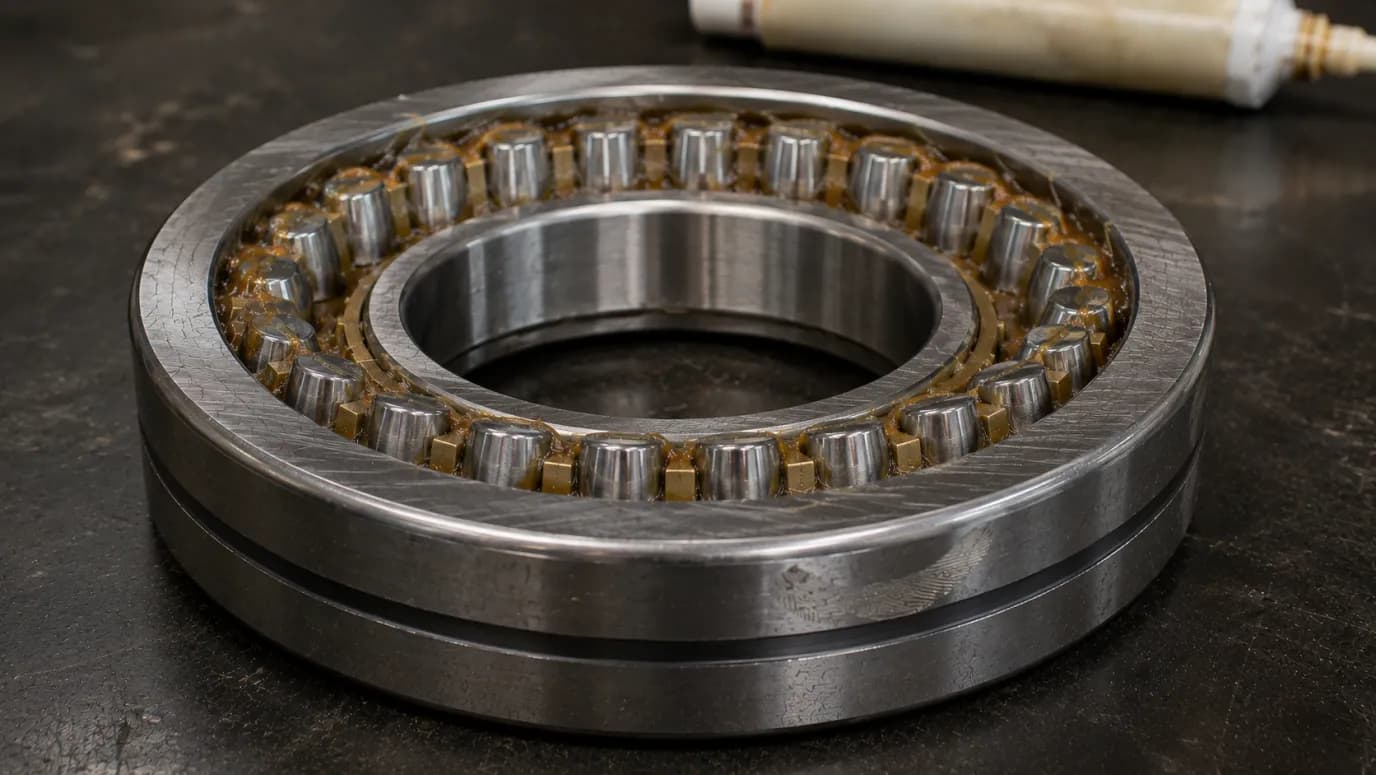
Experiencia en planta: En los laminadores y las plantas siderúrgicas, el verdadero enemigo de la lubricación no es solo el polvo, sino el agua y la cascarilla de laminación que penetran bajo cargas elevadas. Los rodamientos para cuellos de cilindros y los rodamientos de rodillos a rótula para la industria pesada de ANDE se especifican con sistemas de obturación e intervalos de relubricación adaptados a esa entrada de contaminantes, algo que las guías genéricas de lubricación no suelen considerar.
Cómo lubricar correctamente un rodamiento, paso a paso
Una relubricación correcta exige un procedimiento breve y riguroso. Noria lo resume en cuatro requisitos: limpieza, compatibilidad, cantidad correcta y registro de la intervención (Machinery Lubrication). La mayoría de los fallos se debe a la omisión de uno de estos pasos, no a la falta de grasa.
- Limpie el punto de engrase. Cualquier partícula abrasiva presente en la boquilla se inyectará directamente en el rodamiento.
- Confirme que la grasa sea la correcta. Respete el espesante y la viscosidad del aceite base especificados; nunca complete la carga con una grasa incompatible.
- Purgue la carga anterior si el diseño lo permite, para que la grasa nueva sustituya por completo a la envejecida.
- Añada la cantidad calculada: el porcentaje de llenado o la cantidad indicada en el catálogo, no «hasta que salga».
- Ponga el equipo en marcha brevemente para distribuir la grasa y deje que se purgue cualquier pequeño exceso; después, límpielo.
- Registre la intervención: fecha, cantidad y tipo de grasa. Así podrá ajustar el intervalo a la temperatura real.
Los cinco errores que invalidan todo lo anterior son previsibles: aplicar demasiada grasa, utilizar una grasa incorrecta o incompatible, inyectarla por un punto sucio, relubricar por calendario sin considerar la temperatura y no registrar la intervención. Antes de accionar la pistola de engrase, compruebe tres cosas: ¿son correctos la grasa y la cantidad, y está limpio el punto de engrase? En las máquinas críticas, la monitorización del estado, mediante tendencias de temperatura y engrase guiado por ultrasonidos, sustituye las estimaciones por una señal que indica cuándo necesita lubricante el rodamiento.
Para definir la lubricación, la obturación y los intervalos de relubricación de rodamientos destinados a la industria pesada y la laminación, contacte con ANDE Bearing. Especificamos conjuntamente el sistema de obturación, el juego interno y la grasa para las condiciones reales de funcionamiento, no a partir de una tabla genérica.
Preguntas frecuentes
P: ¿Qué dura más, la lubricación con grasa o con aceite?
Los sistemas de aceite suelen permitir periodos de servicio más largos y velocidades mayores porque el aceite puede filtrarse, enfriarse y reponerse de forma continua. Los rodamientos lubricados con grasa suelen funcionar entre 1–3 años entre reengrases y los sistemas de aceite, entre 3–7+ años si el aceite se mantiene limpio. Para el 80–90 % de los rodamientos que no necesitan aceite, la grasa ofrece mayor sencillez, mejor sellado y menos mantenimiento (NSK).
P: ¿Se puede engrasar en exceso un rodamiento?
Sí. El exceso de grasa es un modo de fallo reconocido. Llenar más de aproximadamente la mitad del espacio libre a alta velocidad provoca el batido de la grasa, eleva la temperatura y degrada tanto el lubricante como el rodamiento. NSK recomienda un llenado de ⅓–½ por encima del 50 % de la velocidad límite y de ½–⅔ por debajo (NSK). Más grasa no significa más protección.
P: ¿Con qué frecuencia se debe relubricar un rodamiento?
Depende sobre todo de la velocidad y de la temperatura. Como regla útil, reduzca el intervalo a la mitad por cada +15 °C por encima de 70 °C (NSK). En los sistemas de baño de aceite, el cambio se realiza aproximadamente una vez al año a ~50 °C, pero cada ~3 meses entre 70–100 °C (NTN). Confirme siempre el intervalo en la tabla del fabricante del rodamiento.
P: ¿Se pueden mezclar dos grasas diferentes?
Solo si los espesantes y los aceites base son compatibles. Las mezclas incompatibles, como la combinación clásica de litio y poliurea, pueden descomponerse en aceite y jabón y dejar de lubricar. Al cambiar de tipo de grasa, purgue la carga anterior en lugar de añadir la nueva encima y consulte primero la tabla de compatibilidad del fabricante.
P: ¿Es realmente la lubricación la principal causa de fallo de los rodamientos?
La lubricación es la mayor categoría individual de fallo prematuro, con un 36 %, por delante de la fatiga (34 %), el montaje (16 %) y la contaminación (14 %) (SKF/STLE). La afirmación más amplia del «80 % relacionado con la lubricación» utiliza un alcance distinto y menos estricto, por lo que debe interpretarse con cautela; el desglose del 36 % sí parte de una metodología definida.
Conclusión
La lubricación de los rodamientos es la medida de fiabilidad más económica para cualquier máquina rotativa, y los datos lo confirman. Unas pocas decisiones concentran la mayor parte del resultado:
- Es la principal causa de fallo controlable: representa el 36 % de los fallos prematuros y, al sumar la contaminación, alcanza la mitad (SKF/STLE).
- La grasa cubre el 80–90 % de los rodamientos; el aceite resulta superior a alta velocidad y temperatura. Adapte el lubricante y el método al factor de velocidad, no a la costumbre.
- Mantenga la relación de película λ por encima de 1 mediante una viscosidad de aceite base adecuada para la temperatura real de funcionamiento; eso permite alcanzar la vida nominal.
- No aplique grasa en exceso y mantenga fuera el agua y las partículas: ambos factores pueden reducir la vida a la mitad sin señales evidentes.
La lubricación no funciona de forma aislada. La obturación, el juego interno, el material y el lubricante forman parte de una misma decisión. Si todavía está seleccionando el tipo de rodamiento o una disposición de rodamientos axiales, resuelva primero ese aspecto y especifique después la lubricación para las condiciones reales de funcionamiento. Para recibir asistencia de ingeniería en aplicaciones de industria pesada y laminación, contacte con ANDE Bearing.