6210 C3 の軸受は、18〜36マイクロメートルのラジアル内部すきまをもって工場から出荷されます。これをしまりばめで取り付けて運転すると、機械が定常運転温度に達するまでに、そのすきまの大半が減少します。発注時のすきまと、軸受の実際の運転すきまとの差こそが内部すきま等級の存在理由であり、選定ミスの多くもここで生じます。
ラジアル内部すきま(RIC)は、取付け前・無負荷の状態で、一方の軌道輪を他方に対してラジアル方向に動かしたときの総移動量です。ISO 5753-1 は、これをすきまの小さい側から大きい側までグループ分けしています。本ガイドでは、代表的な内径寸法におけるマイクロメートル単位の値を示し、はめあいと内外輪温度差によるすきま減少を説明します。さらに、一連の計算例を通して等級選定の手順をまとめます。まず呼び番号の C3 という補助記号を確認したい場合は、軸受呼び番号の読み方をご覧ください。
要点
- ラジアル内部すきまは、ISO 5753-1によりC2 < CN(普通)< C3 < C4 < C5と等級分けされます。同じグループはDIN 620-4でも同一に定義されているため、この呼称は規格をまたいで通用します。
- CNが標準であり、補助記号は付きません。補助記号が付くのは、
6210 C3のように普通すきま以外を指定するときだけです。すきまグループが上がるほど工場出荷時のすきまは大きくなりますが、品質が低いという意味ではありません。- 運転すきまは発注時の値よりも小さくなります。しまりばめによるすきま減少は有効しめしろのおよそ70〜90%に相当し、内輪温度が外輪温度より高いと、内外輪温度差によってすきまはさらに減少します。その関係式が Δe = Δ0 − δf − δt です。
- 運転すきまはわずかに正の値を狙います。疲労寿命はわずかに負の値で最大になりますが、負のすきまになると予圧が生じ、発熱や焼き付きを招くため、設計ではゼロをわずかに上回る値を目標にします。
- 等級ははめあいと温度条件から選びます。慣例だけで決めてはいけません。しまりばめや大きな内外輪温度差では、すきまの大きい等級(C3、C4、CM)を選び、軽いはめあいや低騒音用途では、すきまの小さい等級(C2)を検討します。
ラジアル内部すきまとは?
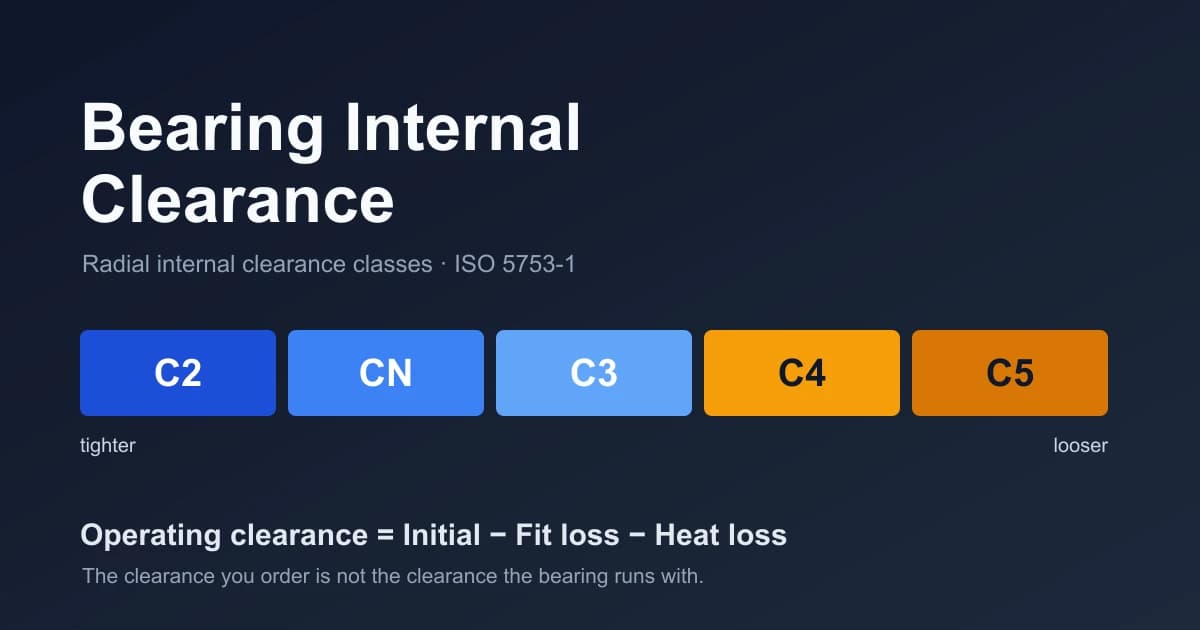
ラジアル内部すきまとは、軸受を取り付ける前、無負荷の状態で、一方の軌道輪を他方に対してラジアル方向に動かしたときの総移動量です。ISO 5753-1は、ラジアル内部すきまをC2(小)からCN、C3、C4、C5(大)までのグループに分類しています。C2よりさらにすきまが小さく、ほとんど使われないC1もあります。CNは中間に位置する普通すきまで、すきまの補助記号を付けずに発注した軸受はCNになります。
間違えやすい点が2つあります。1つ目は、CNは軌道輪に刻印されないことです。呼び番号にすきまの補助記号が付くのは普通すきま以外を指定するときだけなので、6210 はCNの軸受、6210 C3 は同じ形式・寸法ですきまを大きくした仕様です。これは当社の軸受呼び番号ガイドで説明する補助記号の考え方と一致します。すきま記号はSKF、NSK、NTN、FAGで共通して使われる数少ない記号の1つで、各社独自の方式ではなくISOに基づいているためです。2つ目は、この等級区分がラジアル方向のすきまを対象としていることです。アンギュラ玉軸受や円すいころ軸受では、ラジアル内部すきまグループを選ぶのではなく、組合せ時にアキシアル内部すきままたは予圧を調整します。なお、四点接触玉軸受のアキシアル内部すきまはISO 5753-2で規定されています。
この共通性があるため、すきまは互換確認のなかで最も照合しやすい層であり、各社独自の密封・保持器の補助記号が最も難しい層になります。軸受の型番対照の記事では、この3つの層を順に整理しています。
ここで、特殊なすきま記号であるCMにも触れておきます。CMは、すきま範囲を狭く管理した電動機用軸受の仕様です。はめあいと温度条件が明確な用途で運転すきまのばらつきを抑え、電動機の静粛性を確保します。この用途向けに、CNとC3の中間付近へ工場で調整されたすきま範囲と考えることができます。
C2〜C5のラジアル内部すきま表(内径50 mmでのµm値)
すきまグループは単一の数値ではなく範囲で規定され、隣り合う範囲は重なっています。6210深溝玉軸受(内径50 mm、外径90 mm)の場合、ISO 5753-1によるラジアル内部すきま範囲は以下のとおりです。これらの値はNTNカタログ2203の表8.8にも掲載されています。C3の下限付近とCNの上限付近は重なるため、「C3はCNよりすきまが大きい」という関係はグループ間では成り立ちますが、個々の軸受を比較すると必ずしも成り立ちません。
すきま範囲は内径寸法に応じて変わるため、必ず実際の内径に対応する行を参照してください。下の表では、寸法による違いが分かるように、内径50 mmまでの区分とその次の内径区分を並べています。
| 内径範囲 | C2 | CN(普通) | C3 | C4 | C5 |
|---|---|---|---|---|---|
| 40 mm超〜50 mm(例:6210) | 1〜11 | 6〜23 | 18〜36 | 30〜51 | 45〜73 |
| 50 mm超〜65 mm | 1〜15 | 8〜28 | 23〜43 | 38〜61 | 55〜90 |
単位はµm。ISO 5753-1に基づくラジアル内部すきま(NTNカタログ2203、表8.8)。
すきま等級は精度等級とは別物
内部すきまと精度は、異なる規格で定められた互いに独立した仕様です。この2つの混同が、内部すきまに関する最も一般的な誤解です。ISO 5753-1が規定する内部すきま(C2〜C5)は、軌道輪が相対的に移動できる量を表します。一方、ISO 492とANSI/ABMA 20が規定する精度等級(P0、P6、P5、およびABEC等級)は、内径・外径・幅の寸法精度と回転精度を表します。
C3という指定からABEC等級を判断することはできません。この2つの等級は独立しており、自由に組み合わせられます。
6205 C3 P5のような呼び番号は、普通すきまより大きいラジアル内部すきまと高い回転精度を同時に備えた軸受を指定します。P5の精度が必要なのにC3を発注したり、すきまの変更だけでよい用途にP5の費用をかけたりするのは、すきま等級と精度等級を混同した結果です。
中古または無刻印の軸受のすきまを確認する場合は、取り付けた状態で、すきまゲージを使って残留すきまを測定できます。その手順は当社の軸受の測り方で解説しています。精度等級の実用上の違いや、P5以上が必要になる条件については、ABEC精度等級をご覧ください。
運転すきまが発注値より小さくなる理由
軸受の性能を左右するのは、カタログに記載された値ではなく、運転(有効)すきまです。これは、軸受を取り付けて運転温度に達した後に残るすきまを指します。はめあいと内外輪温度差の両方によってすきまが減少し、その関係は次の式で表されます(NTNカタログ2203、式8.1)。
Δe = Δ0 − δf − δt
ここで、Δ0はカタログ上の初期すきま、δfははめあいによるすきま減少、δtは温度差によるすきま減少です。すきまには、取付け前の初期すきま、はめあい後の残留すきま、そして荷重を受けて運転温度に達したときの運転すきまという3つの状態があります。NSKも、初期すきまから残留すきま、有効すきまへと変化する同じ過程を説明しています。
はめあいによるすきま減少(δf)。軌道輪を軸またはハウジングに圧入すると、軌道輪が膨張または収縮し、ラジアル内部すきまが減少します。NTNでは、その減少量をおよそ有効しめしろの70〜90%としています(NTN、式8.2)。一般に使われる「約80%」という目安は、この範囲に基づいています。しめしろを大きくすれば位置決めが確実になり、クリープも抑えられますが、その分だけラジアル内部すきまは小さくなります。
温度差によるすきま減少(δt)。多くの機械では、内輪は熱源に近く外輪より放熱しにくいため、内輪温度が外輪温度を通常5〜10 °C上回ります。内輪の熱膨張量が外輪より大きくなり、ラジアル内部すきまが減少します。SKFでは、この減少量をδt = 0.012 × ΔT × dmとしており、ΔTは内外輪温度差(°C)、dmは軸受の平均径(d + D)/ 2(ミリメートル単位)です。この式で減少量を決めるのは、運転温度そのものではなく内外輪温度差です。ただし、運転温度が高い用途では内外輪温度差も大きくなりやすいため、潤滑方法と運転温度はすきま等級の選定に直接関係します。油膜と温度については、軸受の潤滑で解説しています。
計算例:CNの初期すきまから運転すきまを求める
この式に実際の数値を当てはめると、すきま等級が必要な理由が明確になります。CNの6210軸受を軸にしまりばめで取り付け、内外輪温度差10 °Cで運転する場合を考えます。平均径dmは (50 + 90) / 2 = 70 mm です。以下では有効しめしろを15 µmと仮定し、カタログに記載されたはめあい係数と温度差の式を使用します。
Δ0  (CN、すきま範囲の中央)         = 15 µm
δf  (しまりばめによるすきま減少) = 0.80 × 15 ≈ 12 µm (有効しめしろの0.70〜0.90倍)
δt  (温度差によるすきま減少、内外輪温度差10 °C) = 0.012 × 10 × 70 ≈ 8.4 µm(dm = (50 + 90) / 2 = 70 mm)

Δe  = Δ0 − δf − δt = 15 − 12 − 8.4 ≈ −5.4 µm → 負:軸受は予圧状態
運転すきまが負になると、外部荷重がかかる前から転動体に予圧がかかります。CNの上限(23 µm)でも運転すきまはわずかにゼロを上回る程度で、下限(6 µm)では大きな負の値になります。このはめあい条件と内外輪温度差では、CNは適切ではありません。下のウォーターフォール図は、すきま減少量の内訳を示しています。
次に、同じはめあいと内外輪温度差をC3軸受に適用します。
Δ0  (C3、すきま範囲の中央) = 27 µm
Δe  = 27 − 12 − 8.4 ≈ +6.6 µm → わずかに正:目標どおり
同じ軸、同じ内外輪温度差でも、結果は正反対です。しまりばめで内外輪温度差が大きい用途に「とりあえずCN」を選ぶと失敗する一方、内外輪温度差が小さく、はめあいも軽い用途で常にC3を選ぶと、運転すきまが大きくなりすぎます。すきま等級は、はめあいと温度条件に合わせて選ぶ必要があります。次の2つの節では、その選定方法を説明します。
運転すきまが大きすぎても小さすぎても寿命は低下する
運転すきまには最適値があり、大きすぎても小さすぎても軸受性能は低下します。このため、運転すきまと軸受寿命の関係を理解することが重要です。
すきまが大きすぎると非負荷圏が広がり、同時に荷重を分担する転動体の数が少なくなります。その結果、振動と騒音が増え、疲労寿命が低下します。そのため、内部すきまは軸受騒音ガイドで解説する騒音対策の主要な調整項目の一つです。すきまが小さすぎる場合や負になる場合は、外部荷重がかかる前から転動体に予圧がかかり、接触応力が急増して発熱します。最悪の場合は、熱暴走や焼き付きに至ります。疲労寿命は理論上、わずかに負の運転すきまで最も長くなります。それでも設計では小さな正の値を目標にします。計算例で示したように、実際のはめあいと温度条件のばらつきを考慮しながら負のすきまを管理するのは危険だからです。
運転すきまが負荷圏に及ぼす影響は、軸受の定格寿命にも直結します。非負荷圏が広がるほど、荷重を分担する転動体の数は少なくなります。このため、運転すきまは動定格荷重と静定格荷重で解説する疲労寿命に直接影響します。すきまの選定を誤って現場で故障に至ると、一般に軌道面損傷や異常発熱として現れます。軸受損傷解析では、これらの症状をISO 15243の損傷分類全体の中で位置付け、熱間圧延機の軸受故障解析では現場事例として示しています。
すきま等級の選び方
まず、取付け後に軸受が運転温度に達した状態で、運転すきまがわずかに正になることを目標とします。次に、はめあいと温度条件から逆算し、この目標を満たす工場出荷時のすきま等級を選びます。下の判断フローは、代表的な条件を整理したものです。
負のすきまが常に不具合を意味するわけではありません。意図的に管理された小さな負のすきまを予圧と呼びます。アンギュラ玉軸受や円すいころ軸受では、予圧によって軸系の剛性を高め、すきまをなくします。これらの軸受は、ラジアル内部すきまグループを選ぶのではなく、アキシアル方向の予圧を調整して使用します。このため、当社のアンギュラ玉軸受と円すいころ軸受と円筒ころ軸受の違いでは、予圧をカタログ上の補助記号ではなく、取付け時の調整項目として解説しています。
すきまグループの呼称は各規格で対応しているため、ある規格で記載された仕様を別の規格にも対応付けることができます。
| ISO 5753-1 | ANSI/ABMA 20 | DIN 620-4 | JIS B 1520 |
|---|---|---|---|
| C2 | グループ2 | C2 | C2 |
| CN(普通) | 普通 | CN | CN |
| C3 | グループ3 | C3 | C3 |
| C4 | グループ4 | C4 | C4 |
| C5 | グループ5 | C5 | C5 |
ラジアル内部すきまグループは、ISO 5753-1とDIN 620-4で同一に定義されています。北米ではANSI/ABMA 20に規定されています。
よくある質問
Q:軸受の内部すきまとは何ですか?
内部すきまとは、一方の軌道輪を他方に対して動かしたときの総移動量です。ラジアル内部すきまは、その移動量を取付け前・無負荷の状態でラジアル方向に測ったものです。ISO 5753-1は、これをすきまの小さい側から大きい側へC2 < CN(普通)< C3 < C4 < C5のグループに分類しています。
Q:C3すきまと普通(CN)すきまの違いは何ですか?
C3は、CNよりラジアル内部すきまが大きいグループです。6210(内径50 mm)の場合、ISO 5753-1ではCNが6〜23 µm、C3が18〜36 µmで、両者の範囲は重なります。C3を選ぶのは、しまりばめや運転時の内外輪温度差によってラジアル内部すきまが減少しすぎる場合であり、C3のほうが高品質だからではありません。
Q:C3すきまは常にCNより優れていますか?
いいえ。運転温度が中程度で、はめあいも軽い場合、C3では運転すきまが大きくなりすぎます。その結果、非負荷圏が広がって騒音と振動が増え、疲労寿命が低下します。C3が有効なのは、はめあいと内外輪温度差によるすきま減少が大きく、初期すきまを大きくする必要がある場合だけです。慣例的にC3を選ぶのではなく、用途に合わせて等級を選定してください。
Q:C4すきまとは何を意味し、いつ必要になりますか?
C4は、C3よりラジアル内部すきまが大きいグループです。6210の場合、ISO 5753-1では30〜51 µmです。非常に高い運転温度、大きな内外輪温度差、または大きなしめしろによってすきまが大幅に減少し、CNやC3では運転すきまが負になる場合に必要です。
Q:しまりばめと運転温度はどのようにすきまを減らしますか?
どちらも初期内部すきまを減少させます。その関係式は、Δe = Δ0 − δf − δtです。しまりばめによるすきま減少δfは、有効しめしろのおよそ70〜90%です。温度差によるすきま減少δtは、δt = 0.012 × ΔT × dmで求めます。ここで、ΔTは内外輪温度差、dmは軸受の平均径です。実際の運転すきまは、カタログに記載された初期すきまより小さくなります。
まとめ
内部すきまは小さな数値ですが、軸受が静かに定格寿命を全うできるか、過熱して焼き付くかを左右します。要点は次のとおりです。
- 発注時に指定するISO 5753-1のC2〜C5は、初期すきまです。運転すきまは、はめあいと内外輪温度差によって初期すきまより小さくなります。
- 等級ははめあいと温度条件から選び、Δe = Δ0 − δf − δtを使って運転すきまを確認します。わずかに正の値を目標にします。
- CNが標準です。しまりばめや高い運転温度にはC3、C4、CMを検討し、C2は、軽いはめあいで低騒音または精密な位置決めを優先する場合に選びます。
- すきま等級と精度等級は別々の仕様です。C3軸受はどのABEC等級にもなり得ます。
軸とハウジングのはめあい、回転速度、運転温度が決まっている用途で、発注前に残留すきま計算に基づいて等級を確認したい場合は、用途データをANDE Bearingの技術チームへお送りください。推奨するすきまグループと想定される運転すきまをご案内します。必要な寸法から選ぶ場合は、当社の深溝玉軸受をご覧ください。
著者について
Jeff Liは、ANDE Bearingで軸受工学とグローバル調達について執筆しています。自動車、重工業、再生可能エネルギー分野のOEMおよびアフターマーケットのバイヤーと直接連携しています。LinkedInでも情報を発信しています。