ホットストリップミルにおける1回の予定外ロール交換の損失は、原因となった軸受の価格をはるかに上回ります。スタンド停止中の生産損失、緊急対応の人件費、スクラップ材、後工程まで波及する納期遅れが積み上がるためです。製鉄所の1時間あたり停止コストの公表値は出典によって1桁以上ばらつくため、ベンチマークではなく自社のライン能力と契約条件から算定してください。この試算があるからこそ、4列円すいころ軸受の故障解析は技術課題であると同時に経営上の優先事項になります。
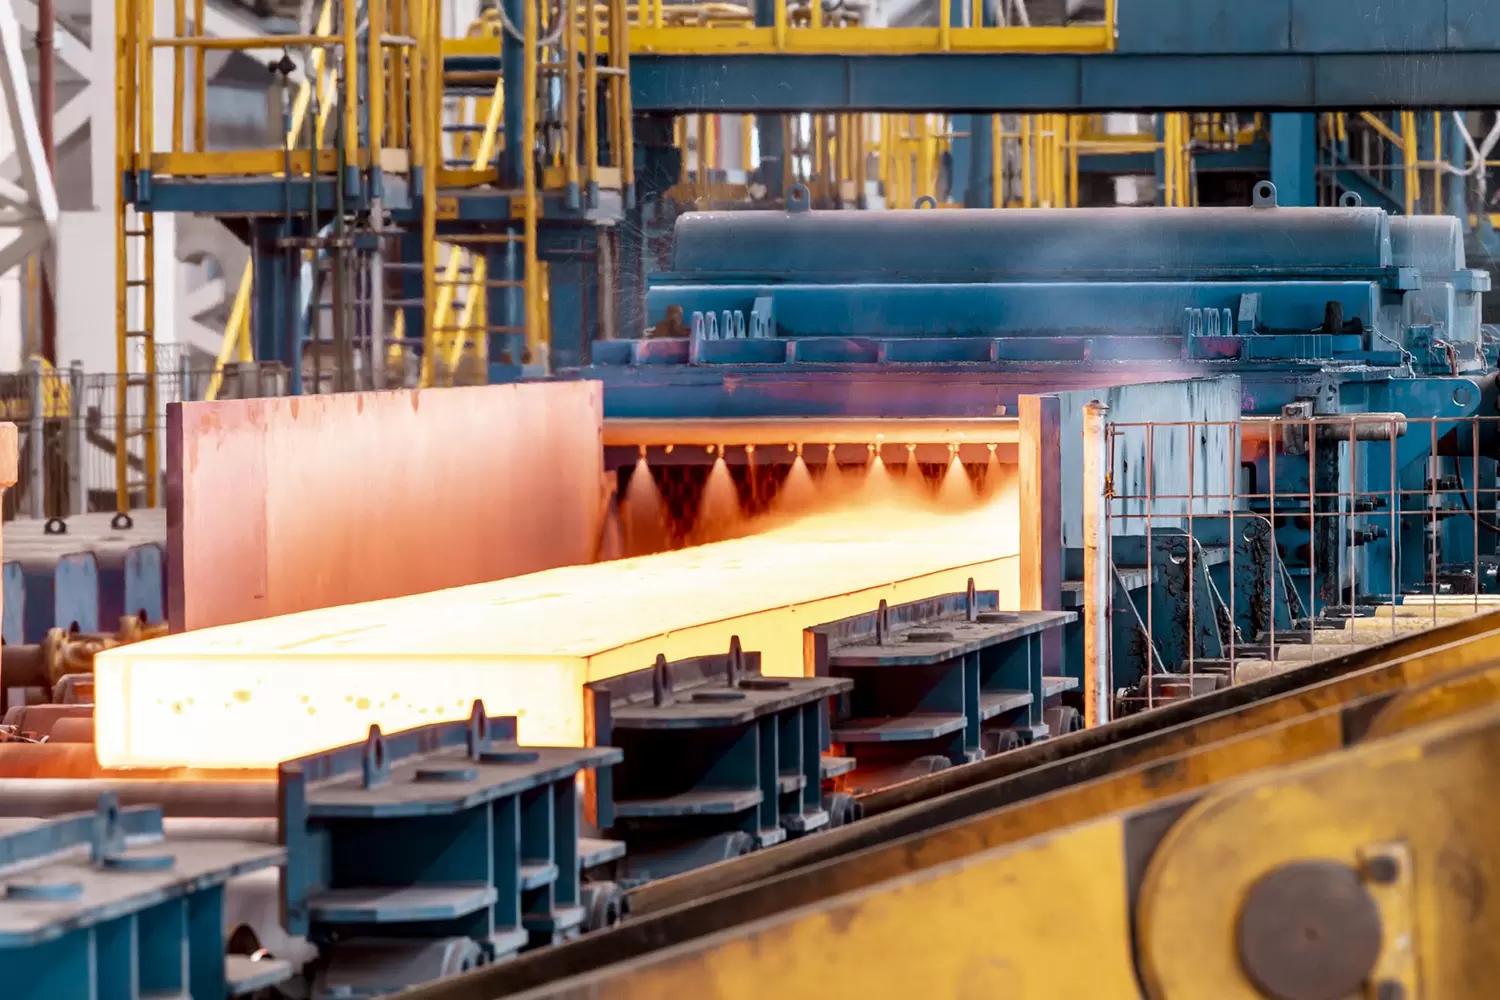
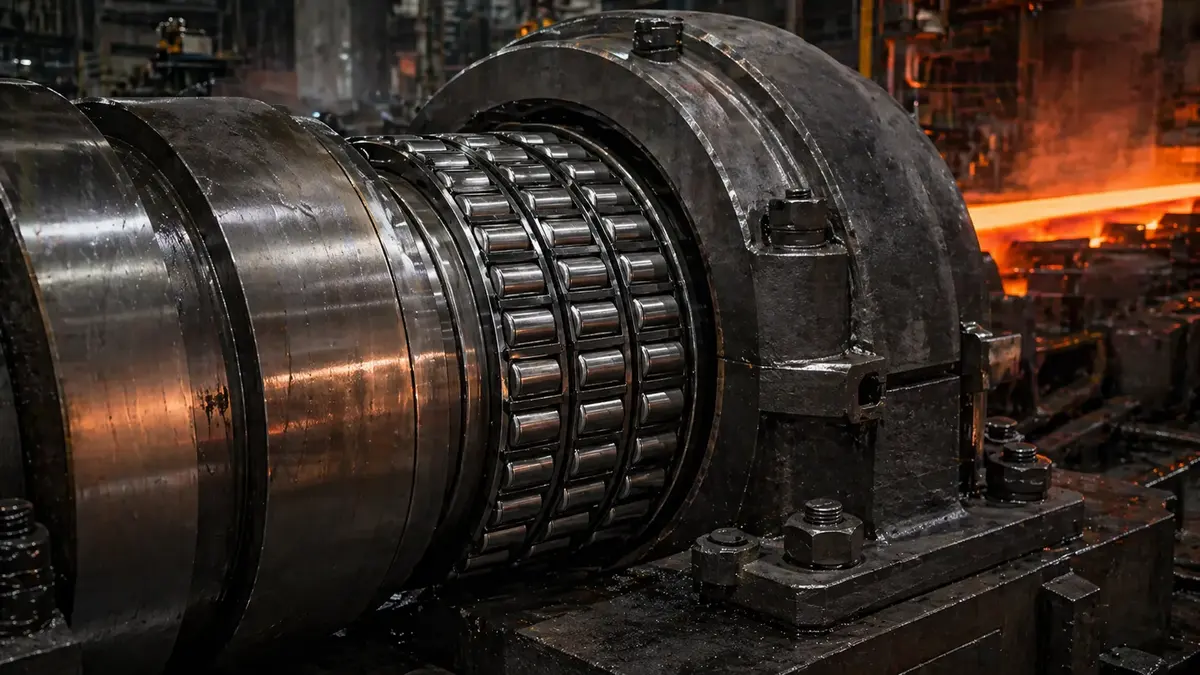
4列円すいころ軸受は、粗圧延機および中間圧延機のロールネックに広く採用されています。極高温のスラブをストリップへ圧延する際に生じるラジアル・アキシアル複合荷重を受けるよう設計されています。正常に機能している間は生産を止めませんが、故障すれば影響はミル全体の生産計画に及びます。
ミルオペレーターにとって予定外のロール交換は、直ちに生産損失、保全作業の混乱、工程調整の負担をもたらします。標準的な予防保全周期は通常運転を前提とするため、極端な熱サイクルの中で軸受が受ける負荷を過小評価しがちです。熱膨張、急冷、スケールを含む高圧水は、適切に整備された軸受組立品も徐々に劣化させます。
重要なのは、ホットストリップミルのロールネック軸受が、単一の原因だけで故障することはほとんどない点です。シールの劣化、徐々に進むミスアライメント、潤滑状態の悪化が複合したシステム全体の問題であり、振動値や温度推移に兆候が現れるより前から損傷は進行しています。
重要ポイント
- 両メーカーの公表データでは、潤滑が軸受故障原因のうち最大の単一項目であり、SKFでは約3分の1、Schaefflerでは55%を占めます(SKF 軸受損傷および故障解析、Schaeffler Rolling Bearing Damage WL 82 102/3、図11、1979年のデータに基づく)。
- ミスアライメントは4列軸受のうち1〜2列に荷重を集中させ、接触圧力を増大させて転がり接触疲労を加速させます。
- 劣化したシールを通じた水浸入は、特に高圧冷却水を使用する仕上圧延機において特徴的な線状スポーリングを引き起こします。
- ISO 15243:2017の損傷分類を用いれば、故障後の分解調査を体系的な根本原因解析へ発展させられます。
- シールの健全性確保、アライメント確認、実運転温度を考慮した潤滑剤選定が、最も効果的な3つの予防策です。
4列円すいころ軸受で最も一般的な故障モードは何か?
両メーカーの公表データでは、潤滑が軸受故障原因の最大項目です。ただし、その比率は異なります。SKFは約3分の1を潤滑に起因するとし、Schaefflerは不適切な潤滑剤20%、劣化した潤滑剤20%、潤滑剤不足15%の合計55%としています(SKF、Schaeffler Rolling Bearing Damage WL 82 102/3、図11、1979年のデータに基づく)。残る主な原因は、転がり接触疲労、ミスアライメント、水分侵入、異物混入です。以下では、返却されたロールネック軸受で特によく見られる5つの損傷形態を説明します。
1. 転がり接触疲労とスポーリング
ホットストリップミルの4列円すいころ軸受を調査すると、転がり接触疲労(RCF)は、重荷重を受けるロールネック軸受で最もよく見られる損傷形態の一つです。
RCFは、ころと軌道面の間で繰り返される応力が材料の疲労限度を超えたときに発生します。1回転ごとに微小な応力変動が加わり、大きなラジアル荷重とアキシアル荷重の下で、数百万サイクルを経て表層下に微小亀裂が生じます。多くの場合、損傷がかなり進むまで目視では確認できません。4列軸受では各列の負荷が同じとは限らず、損傷も均等に進まないため、早期発見が難しくなります。
微小亀裂は繰返し荷重によって進展し、やがて互いにつながって表面へ達します。その結果、軌道面から材料片がはく離するスポーリングが発生します。はく離片が潤滑剤へ混入して新たな損傷を生み、摩耗とはく離が加速する悪循環に入ります。
SKFの軸受損傷分類を含む業界の故障解析でも、ホットストリップミルの重荷重ロールネック軸受とピンチロール軸受では、RCFが主要な損傷形態として一貫して挙げられています(SKF)。
2. ミスアライメントと列間の不均等荷重
ミスアライメントは、通常の疲労を早期故障へ加速させる主因です。ワークロールの芯が正しく出ていないと、荷重が軸受の1〜2列へ偏ります。原因として、熱膨張、チョックの摩耗、取付不良が考えられます。本来4列で分担する荷重が、接触面積の一部に集中してしまいます。
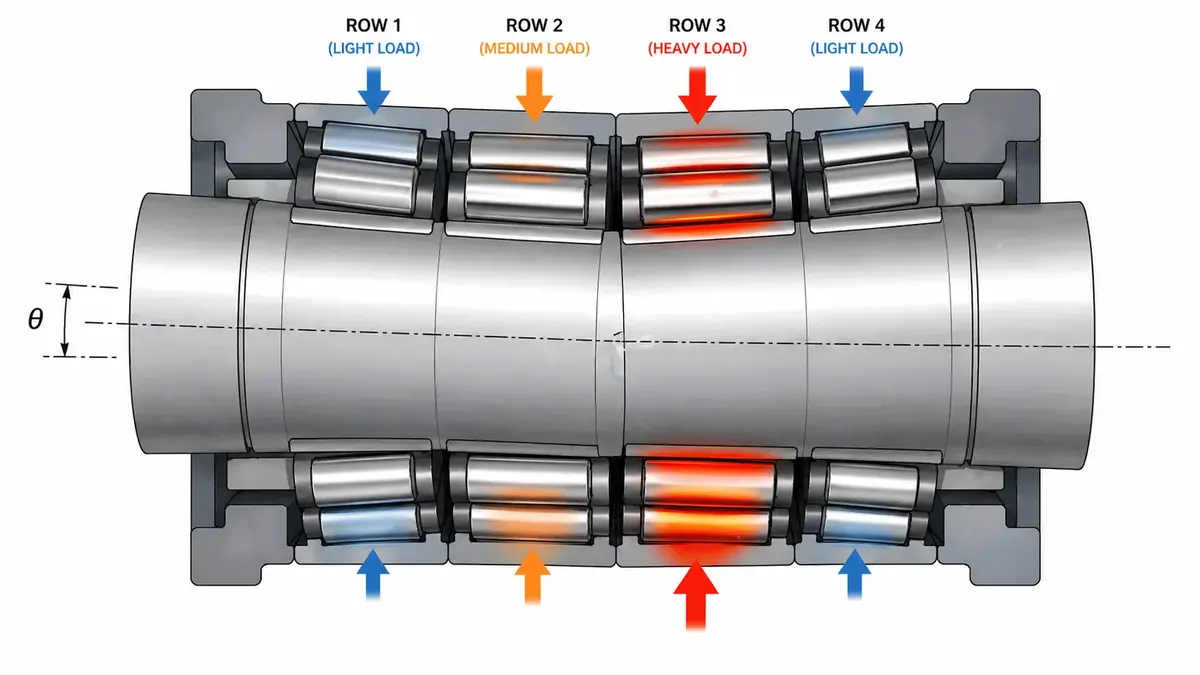
不均等な荷重分布は、該当するころの応力を増やすだけでなく、接触圧力を大幅に高めて軸受寿命を短縮します。故障解析で有用なのは、スポーリング部だけでなく、4列すべての荷重痕が分かる写真です。荷重痕の偏りを見れば、軸受自体の品質、取付不良、チョック摩耗、運転中のミスアライメントのどこに根本原因があるかを絞り込めます。
ピンチロール軸受は、高いストリップ張力、ストリップ噛み込み時の衝撃荷重、急激な荷重反転という特に過酷な条件にさらされます。これらの動的荷重がRCFの進行を早めます。
3. 水浸入と腐食ピッチング
ホットストリップミルの4列円すいころ軸受に生じる損傷の中でも、水分侵入は特に発見が困難です。初期には騒音や振動に現れず、数日から数週間かけて軸受表面を劣化させ、目視できるころには損傷が進んでいます。
仕上圧延機は、水分侵入のリスクが特に高い場所です。ストリップ温度を制御して寸法公差を維持するため、高圧冷却水をワークロールへ直接噴射します。この環境ではロールネックシールに大きな負担がかかります。シールが摩耗したり、亀裂が生じたり、正しく着座していなかったりすると、水が軸受ハウジング内へ侵入します。
水が軸受組立品へ侵入すると、ほぼ同時に次の2つの損傷過程が始まります。
- エッチング:軌道面およびころ表面の発錆によって生じる腐食ピッチングです。微細な表面酸化から始まり、滑らかな接触面形状を損なう目視可能なピッチングへ進展します。
- 潤滑膜の破断:水分が混入すると、グリースまたは油膜の粘度と負荷能力が低下し、転動体と軌道面を隔てる膜が失われます。Noriaの油中水分汚染分析によれば、潤滑剤中の水分がわずか1%でもジャーナル軸受の寿命は最大90%短くなり、転がり軸受ではそれより低い水分量でも油膜強度が低下します(Noria)。
線状スポーリングに至る過程では、ピッチングとエッチングが軌道面上の応力集中部になります。通常運転の繰返し荷重を受けるうちに、そこから特徴的な線状スポーリングへ進展します。この痕跡は、根本原因が水分汚染であるにもかかわらず、単なる疲労損傷と誤認されがちです。軸受業界の解析でも、損傷したシールからの水分侵入は、仕上圧延機用4列円すいころ軸受の寿命を短縮する主要因とされています。
鉄鋼ミルで4列円すいころ軸受の故障再発を防ぐには、シール状態の監視を軸受本体の点検と同等に重視する必要があります。シールの故障は、軸受故障がすでに始まっていることを意味します。
4. 潤滑不良と熱損傷
ホットストリップミルの円すいころ軸受で、保全担当者が過小評価しがちな原因が潤滑不良です。SKFは軸受故障の約3分の1を潤滑に起因するとし、Schaefflerは不適切な潤滑剤、劣化した潤滑剤、潤滑剤不足を合計して55%としています(SKF、Schaeffler Rolling Bearing Damage WL 82 102/3、図11、1979年のデータに基づく)。いずれの資料でも、少なくとも3件に1件は、潤滑剤の選定、量、供給時期という管理可能な要因に関係します。グリースと油の選び分け、充填量、再給脂間隔については、軸受潤滑ガイドで詳しく解説しています。
連続圧延中は軸受温度が上昇し、仕上圧延機では急上昇することもあります。温度が上がると潤滑剤の粘度が下がり、油膜が薄くなって転動体と軌道面の間の負荷能力が低下します。やがて金属接触が断続的に起こり、その摩擦熱が潤滑剤をさらに劣化させる悪循環に入ります。
油膜厚さの低下は、致命的な焼付きの直接的な前兆です。限界温度を超えると、運転を続けたまま状態を回復させることはほぼできません。
凝着摩耗をアブレシブ摩耗と誤認すると、本当の原因が潤滑不足であるにもかかわらず、誤ってろ過設備の改善に取り組むことになります。ミル保全で特に高くつく診断ミスの一つです。
実務で有効な対策:
- 鉄鋼ミル用途向けの高粘度・高温用グリース(リチウムコンプレックスまたはポリウレア増ちょう剤を用いたEPグリース)
- 所定量を一定間隔で供給し、作業者によるばらつきをなくす自動再給脂システム
- 周囲温度ではなく、実際の運転温度に基づく粘度等級の選定
- 劣化が進む前に汚染グリースを排出する洗浄・補給サイクル
製造現場で注意すべき点として、過剰給脂も撹拌損失と発熱を招きます。供給量のばらつきを抑えるだけでなく、適正量を守ることが重要です。
5. スケールおよび異物による汚染
熱間圧延で生じる微細な酸化鉄粉であるミルスケールは、常に侵入のおそれがある研磨性異物です。軸受ハウジングへ入った粒子は、ころ面と軌道面に微細な擦り傷を生じさせ、アブレシブ摩耗を引き起こします。損傷面は光沢を失い、方向性のある細かな条痕を伴います。
これは焼付きによる凝着摩耗とは明確に異なります。凝着摩耗では、接触面間の材料移着、スミアリング、局所的な熱変色が見られます。両者を混同すると、是正措置を誤ります。鉄鋼ミルのお客様から返却された故障軸受を調査する際、当社はこの違いを重視しています。
損傷パターンから根本原因を特定するには
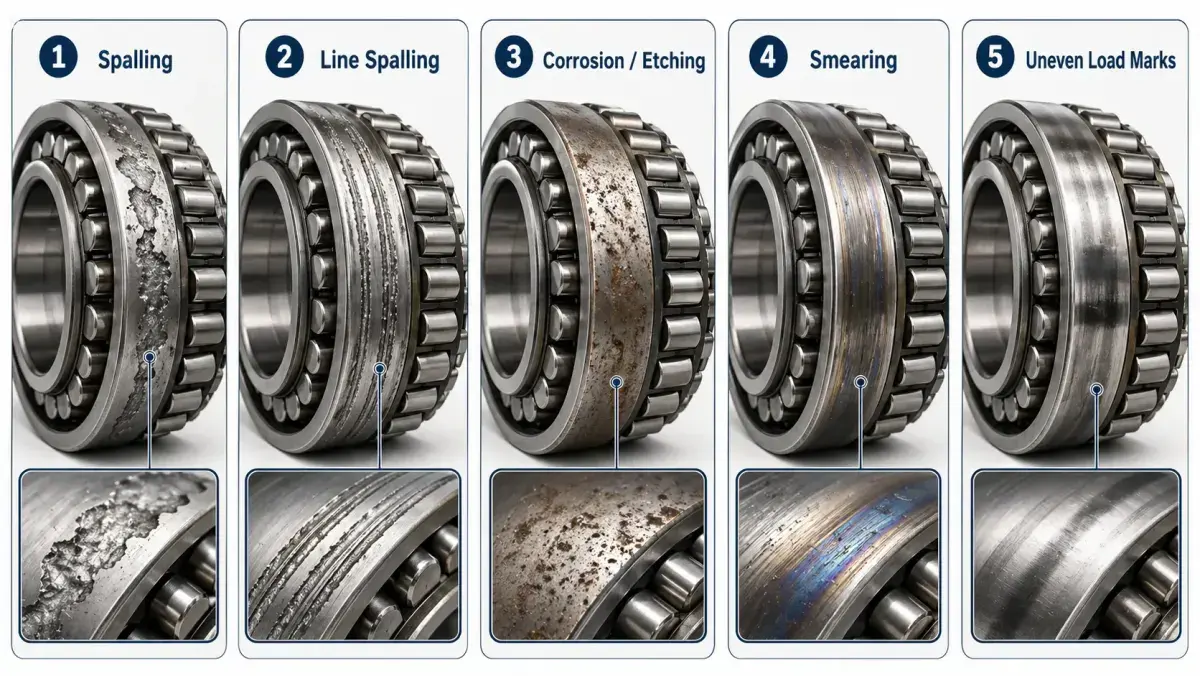
軸受がどのように損傷したかを正確に把握することは、再発防止と同じくらい重要です。ホットストリップミルの損傷解析では、転がり軸受の損傷を体系的に分類するISO 15243:2017などを用い、損傷形態から根本原因をたどります。軸受損傷の総合ガイドでは、ISOの6つの損傷モードを箇条番号とともに説明し、Koyo/JTEKTの用語および現場用語と対照しています。
スポーリングパターン
転がり接触疲労による表層下起点の典型的なスポーリングは、軌道面の不規則なクレーター状はく離として現れます。4列にわたるスポーリングの深さと分布から、荷重が均等だったか、ミスアライメントによって偏っていたかを判断できます。
線状スポーリング
転がり方向と平行に走る線状のスポーリングパターンは、水分混入による損傷に特徴的なものです。エッチングによって生じた腐食ピッチングが応力集中部として機能し、繰り返し荷重の下でこの特徴的な直線状の痕跡へと進展します。
腐食およびエッチング
軌道面およびころ表面に見られる錆色の染み、表面ピッチング、くすんだ灰色の斑点は、水分への曝露を示します。仕上圧延機の軸受では、この損傷パターンはほぼ常にシール故障と冷却水の侵入に起因します。
スミアリングおよび凝着摩耗
ころと軌道面の間の材料移着と熱変色(青色または麦わら色)は、潤滑膜の破断による金属接触を示します。これは潤滑不足または潤滑剤の熱劣化に特有の痕跡です。
不均等な荷重痕
4列にわたる非対称な摩耗は、ミスアライメントまたはチョック摩耗を示す最も明確な痕跡です。1〜2列の接触痕が濃く、他の列にはほとんど痕跡がない場合は注意が必要です。同じスタンドで故障を繰り返す場合は、軸受を交換する前に、シール状態、潤滑記録、ロールネックの形状・寸法、チョック摩耗を確認してください。
4列円すいころ軸受の故障をどう防ぐか?
体系的な解析で特定した損傷パターンは、診断だけでなく、有効な対策の選定にも役立ちます。現在のホットストリップミルでは、軸受の交換頻度を上げるのではなく、複数の対策を組み合わせて根本原因を抑えます。
シール健全性の改善
ハードウェア面で最も効果が大きいのは、密封形(Sealed-Clean)4列円すいころ軸受への移行です。工場組込みシールで主要な水分侵入経路を塞ぎ、侵入後に対処するのではなく発生源で汚染を防ぎます。高圧冷却水にさらされるミルでは、故障時だけでなく、ロール交換のたびにシール状態を点検してください。
ロールネックおよびチョックのアライメント検証
ミスアライメントは、軸受の早期故障を加速させる最も一般的な単一要因です。次の項目を確認します。
- 軸受取付け前のロールネック振れ測定
- チョック内径の摩耗・損傷点検
- ミルスタンド基準面に対するハウジングのアライメント確認
- 該当するスタンド位置で必要な熱膨張余裕の確認
高温対応潤滑剤の使用
潤滑剤は、ミル周囲の温度ではなく、軸受取付位置の実運転温度に基づいて選定します。連続圧延操業中の油膜厚さを安定させる自動再給脂システムと組み合わせれば、予防可能な軸受故障のうち最大の原因区分に対処できます。
振動および温度の監視
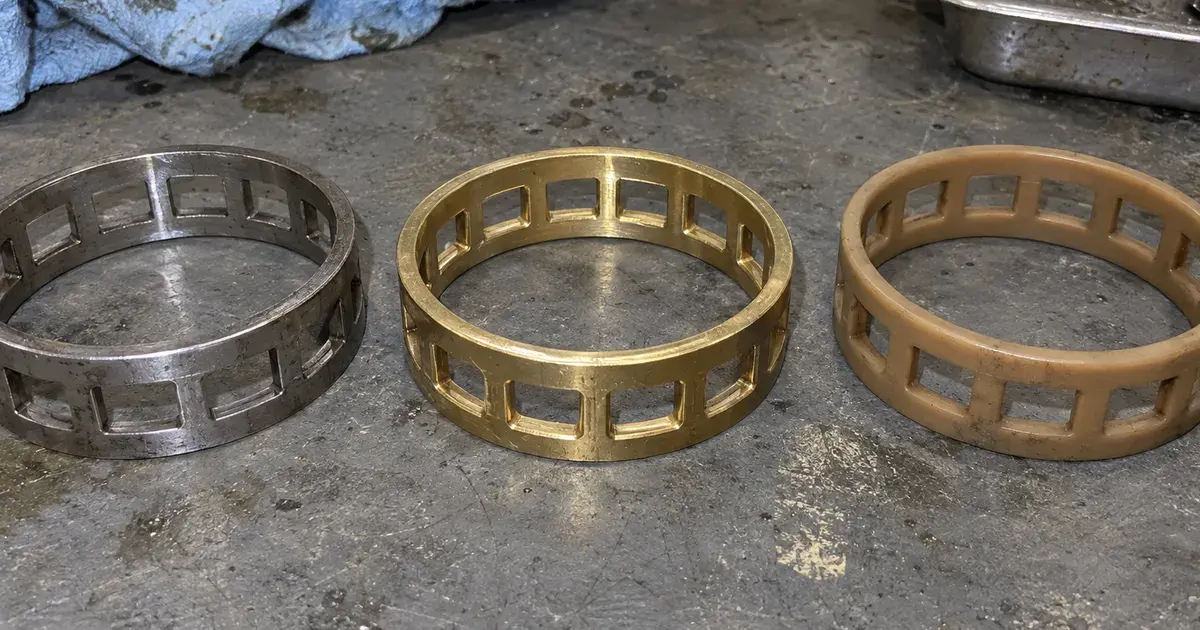
振動解析では、外輪、内輪、転動体、保持器に対応する軸受欠陥周波数が、分解点検で損傷を目視できるより前に現れることがあります。粗圧延機と仕上げ前段スタンドを連続監視すれば、致命的な故障に至る前に進行中の損傷を検出できます。この早期警報によって、計画外停止を避けて計画保全へ切り替える時間的余裕が生まれます。
温度推移の監視では、潤滑不良が致命的なスポーリングへ進む前に異常を捉えられます。軸受取付位置の急激な温度上昇は、油膜破断を示す最初の検出可能な兆候であることが少なくありません。
ロール交換時に軸受を点検する
ロール交換のたびに軸受を点検し、保全担当者は次の内容を記録します。
- シールとシール座の外観
- 潤滑剤の色、稠度、汚染度
- 目視できる軌道面の摩耗パターン
- ロールネック表面の状態(条痕、フレッティング、腐食)
複数回のロール交換にわたってデータを蓄積すれば、経時的な傾向を把握でき、事後保全から予知保全へ移行できます。
4列円すいころ軸受の交換品選定前に確認すべきこと
故障したロールネック軸受を交換する前に、保全・調達担当者は以下の項目を確認します。交換品は、故障の症状だけでなく、前回故障の根本原因に対応していなければなりません。
| パラメータ | 確認すべき内容 | 重要な理由 |
|---|---|---|
| 軸受形番 | OEM図面またはカタログとの照合 | 寸法および定格荷重の互換性を確保 |
| ロールネック径と公差 | 実測のはめあい等級 | 内輪内径と軸のはめあいが初期予圧を決定 |
| チョック設計と内径状態 | 表面および寸法の検査 | チョックの摩耗はミスアライメントを加速 |
| ラジアル/アキシアル荷重条件 | スタンド固有の運転荷重 | 円筒ころ軸受か円すいころ軸受かを選ぶ基準 |
| 回転速度範囲 | 生産スケジュールデータ | 潤滑状態と保持器設計に影響 |
| 運転温度 | 軸受位置のサーモグラフィ | 潤滑剤粘度等級の選定要因 |
| 潤滑方式 | グリース、オイルエア、または循環油 | シール形式と再給脂間隔を決定 |
| シール構造と状態 | シールリップとシール座の点検 | 水浸入に対する第一防壁 |
| 過去の故障パターン | 4列すべての損傷写真 | 根本原因が軸受側か設備側かを判別 |
| 要求使用期間 | 目標とするロール交換周期 | 目標L10寿命計算の基準値 |
| 精度等級 | 用途規格(P0/P6/P5) | 振動および寸法精度に影響 |
| 材料および熱処理 | ずぶ焼入れまたは浸炭焼入れ | 高衝撃環境では決定的に重要 |
ミスアライメントが原因で故障した軸受は、アライメント条件を是正せず軸受のみを交換しても再び故障します。同じ論理がこのリストのすべてのパラメータに当てはまります。
スタンド位置ごとの4列円すいころ軸受と円筒ころ軸受の詳しい比較は、軸受構造の比較ガイドをご覧ください。選定、潤滑、保全の全体像は、圧延機軸受の総合ガイドで解説しています。
よくある質問
Q:4列円すいころ軸受で最も一般的な故障モードは何ですか?
転がり接触疲労(RCF)は、ロールネック軸受の調査で一貫して主要な損傷形態とされ、特に大きなラジアル荷重とアキシアル荷重を受ける粗圧延機および中間圧延機で多く見られます。ミスアライメントによって荷重が4列へ均等に分配されず、1〜2列へ集中すると、RCFは加速します。
Q:水分侵入はホットストリップミルの軸受をどのように損傷させますか?
仕上圧延機の高圧冷却水は、劣化したシール部から軸受ハウジングへ侵入します。内部へ入った水は、軌道面およびころ表面にエッチング(腐食ピッチング)を生じさせ、潤滑膜を破壊します。ピッチングが応力集中部となり、繰返し荷重を受けて特徴的な線状スポーリングへ進展します。
Q:軸受故障のうち潤滑問題に起因するものは何%ですか?
SKFでは約3分の1、Schaefflerでは不適切、劣化、不足の各潤滑問題を合計して55%としています。具体例は、グリース等級の誤選定、潤滑量不足、異物混入、再給脂の遅れです。潤滑問題は予防可能な故障原因の最大区分であり、疲労やミスアライメントを単独原因とする件数を大きく上回ります。
Q:返却された軸受の凝着摩耗とアブレシブ摩耗はどう見分けますか?
ミルスケールや異物によるアブレシブ摩耗では、損傷面が光沢を失い、方向性のある微細な擦り傷が現れます。潤滑不良または焼付きによる凝着摩耗では、ころと軌道面の間の材料移着、スミアリング、青色または麦わら色の熱変色が見られます。両者を取り違えると、是正措置を誤ります。
Q:ISO 15243とは何ですか?軸受故障解析でなぜ重要ですか?
ISO 15243は、転がり軸受の損傷を疲労、摩耗、腐食、電食、塑性変形、破壊という体系的な区分に分類する国際規格です。分解調査でISO 15243の分類を使えば、単なる部品交換で終わらず、根本原因を調査し、スタンドごとの故障傾向を継続的に把握できます。
Q:ホットストリップミルの4列円すいころ軸受は、どの頻度で点検すべきですか?
ロール交換のたびに点検し、チョックを取り外すたびにシール状態、潤滑剤の状態、目視できる摩耗を記録してください。重要スタンドを連続的に振動・温度監視すれば、定期点検の間にも進行中の損傷を検出でき、目視可能になる数週間前に兆候を捉えられることがあります。
ロールネック軸受故障防止に向けた重要ポイント
- 転がり接触疲労が最も一般的に観察される損傷モードであり、1〜2列に荷重を集中させるミスアライメントによって加速されます。
- 劣化したシールを通じた水浸入は、特に高圧冷却水を使う仕上圧延機で腐食ピッチングと線状スポーリングを引き起こします。
- 潤滑不良は産業用軸受故障全体の3分の1以上を占めます。自動再給脂と実運転温度に基づく粘度選定が最も効果的な対策です。
- 標準分類(ISO 15243)を用いた損傷パターン解析によって、故障後の分解調査を根本原因調査へ発展させられます。
- シールの健全性と精密なアライメントは、安定稼働するミルと故障対応に追われるミルを分ける2つの重要条件です。
予定外ロール交換を減らすには、どこから着手すべきか?
ホットストリップミルの軸受故障は、そのメカニズムを理解すれば大部分を予防できます。まず、現在使用中の軸受について根本原因監査を行い、摩耗パターン、潤滑記録、シール状態のデータを確認してください。生産停止が起きてからではなく、点検工数だけで済む段階で調べることが重要です。
体系的な損傷解析によって、予測できない緊急事態だった軸受故障を、データに基づいて管理できる技術課題へ変えられます。
ホットストリップミルでロールネック軸受の繰り返し故障が発生している場合、ANDE Bearingが軸受形番、運転条件、故障写真、交換要件のレビューを支援できます。
お送りいただきたい情報:
- 軸受形番または図面
- 故障軸受の写真(軌道面と4列すべての荷重痕)
- 対象スタンドと取付位置
- 運転温度および潤滑方式
- 故障間隔および過去の損傷パターン
- 必要数量
当社のエンジニアリングチームが、原因が軸受選定、シール、潤滑、アライメント、運転条件のどこにあるかを評価し、お客様のミルに適した交換仕様を提案します。
4列円すいころ軸受シリーズと圧延機軸受の全製品をご覧いただけます。技術相談はエンジニアリングチームへお問い合わせください。
著者について
Jeff Liは、ANDE Bearingで軸受工学と用途に関する記事を執筆しています。LinkedInでも情報を発信しています。
出典および参考文献
- SKF, Bearing damage and failure analysis(skf.com/group/support/bearings/bearing-damage-and-failure-analysis)
- Schaeffler / FAG, Rolling Bearing Damage(刊行物 WL 82 102/3、Schaeffler Technologies)。図11の原因分布は antriebstechnik 18 (1979) No. 3, pp. 71-74 に基づく
- ISO 15243:2017, Rolling bearings — Damage and failures — Terms, characteristics and causes(ISO)
- Noria Corporation, Water In Oil Contamination(Machinery Lubrication)
- ホットストリップミルのロールネックおよびピンチロール軸受を対象とする業界分解レポートおよび潤滑剤汚染研究