圧延機のロールネックに不適切な軸受形式を選ぶと、整備周期が短くなるだけでは済まず、生産ライン全体の停止につながります。4列円すいころ軸受と4列円筒ころ軸受は、それぞれ異なる技術課題を解決する軸受です。スタンドに合わない形式を選ぶことは、調達・保全チームにとって最も損失の大きい判断ミスの一つです。熱間ストリップ圧延機が計画外停止すれば、わずか1時間で、長年の軸受コスト削減分が失われることもあります。軸受選定は、技術面だけでなく収益面にも関わる判断です。
本ガイドでは構造上の違いを整理し、選定に重要な条件ごとに性能を比較します。各圧延スタンドに適した軸受を選ぶための実務的な判断基準を示します。
重要ポイント
- ラジアル・アキシアル複合荷重が支配的な粗圧延スタンドと中間スタンドには、4列円すいころ軸受を使用します。
- アキシアル荷重を軸受単体で支持することより、回転速度と純ラジアル負荷能力を重視する仕上圧延スタンドには、4列円筒ころ軸受を使用します。
- スラブは2,300〜2,400°Fで熱間圧延機に投入されます(AIST)。ロールチョックはその輻射熱環境の中に置かれます。
- どちらの構造も普遍的に優れているわけではありません。荷重プロファイル、速度域、ロールチョック設計が整合してから選定を確定してください。
ロールネック軸受の使用条件を決めるもの
ロールネック軸受は、過酷な熱・荷重環境で使用されます。スラブは再加熱後、2,300〜2,400°Fで熱間圧延機に入り、仕上ストリップは1,000〜1,300°Fで巻き取られます(AIST)。その輻射熱が、軸受を収めるロールチョックに伝わります。ミルスケール、水、圧延くずは、露出したあらゆる面に侵入・付着します。各軸受は数百トン単位のラジアル荷重を支持し、1回の操業期間を通じて1時間に数千回の繰返し荷重を受けます。
この環境では、ロールネック軸受が圧延スタンドの稼働を左右します。軸受が損傷すれば、スタンドは停止します。軸受形式は単価ではなく、各スタンド固有の荷重特性に基づいて選定すべきです。
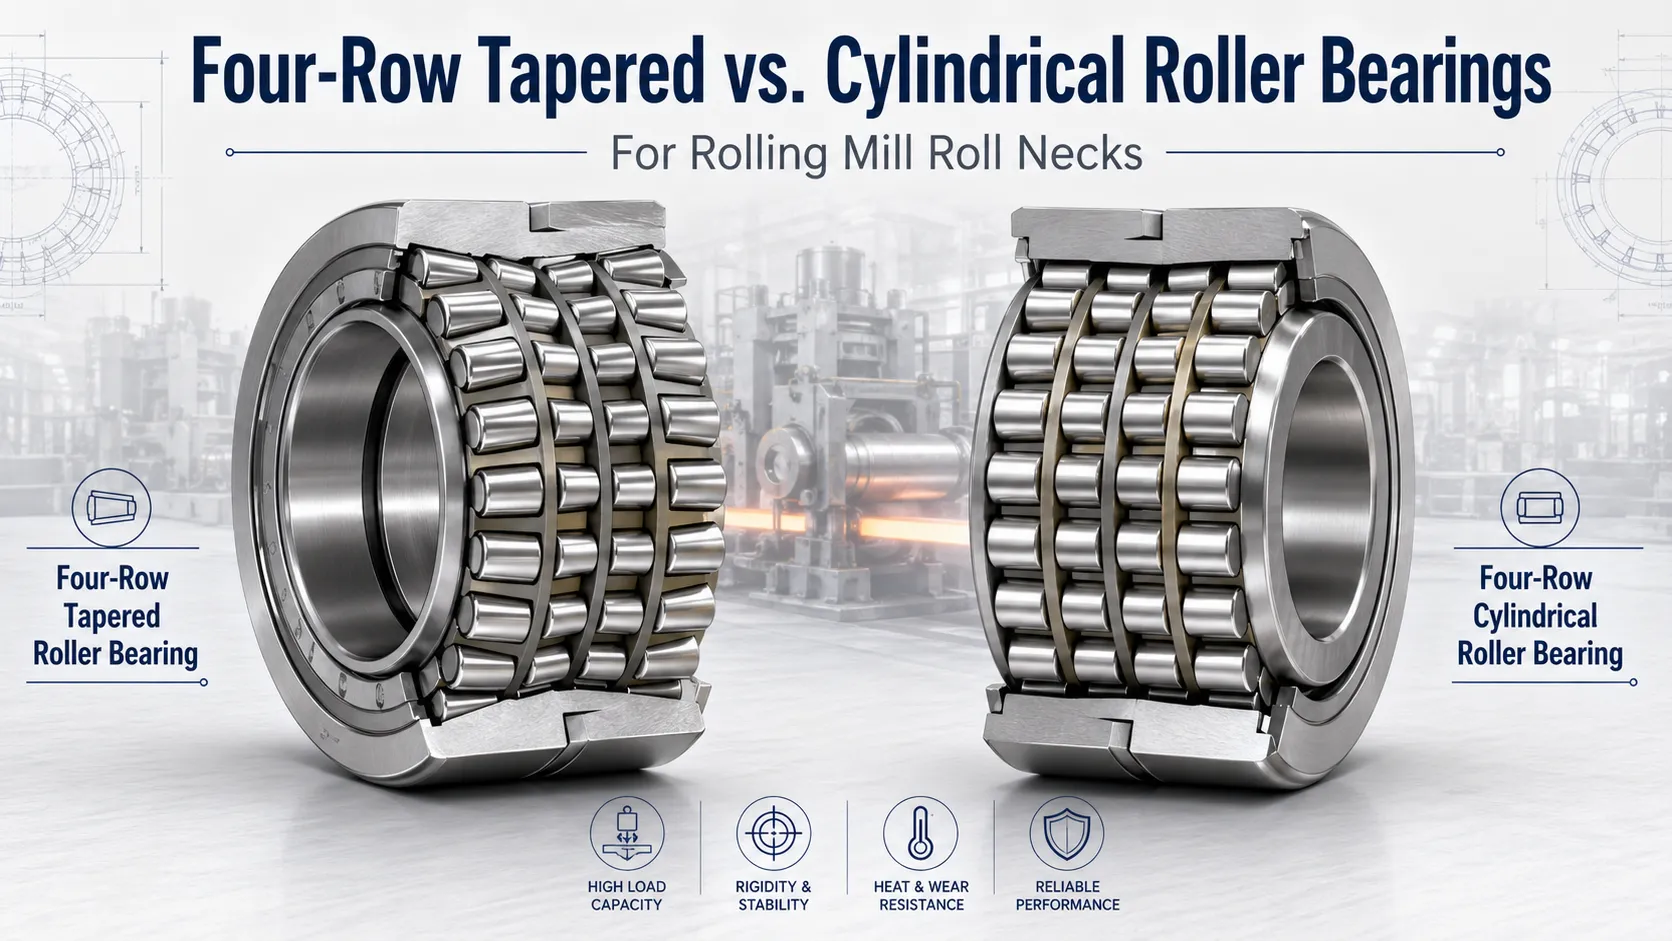
4列円すいころ軸受は、鋼、アルミニウム、銅などの圧延設備で、複合荷重を受ける箇所に広く採用されています。4列円筒ころ軸受はほぼ金属圧延専用で、仕上圧延スタンドの大きなラジアル荷重を支持します。どちらの形式をどこに使うかは、各スタンドの荷重条件から判断します。
圧延機にはどのような軸受が使用されるのですか? ロールネック用途の主要形式は、4列円すいころ軸受と4列円筒ころ軸受です。円すいころ軸受は1組でラジアル・アキシアル複合荷重を支持できるため、粗圧延スタンドと中間スタンドで標準的に使われます。円筒ころ軸受は純ラジアル負荷能力と回転速度に優れるため、仕上圧延スタンドの第一候補です。多くの圧延ラインでは、スタンド位置に応じて両形式を使い分けています。
4列円すいころ軸受を選ぶべき条件
4列円すいころ軸受の最大の利点は、1組の軸受でラジアル荷重とアキシアル荷重を同時に支持できることです。粗圧延スタンドと中間スタンドでは、回転方向の反転、ビレットの噛込み力、ロールシフトによって複雑な多方向荷重が生じます。円すいころ軸受は、別置きのスラスト軸受を追加せずに、これらすべてを支持できます。
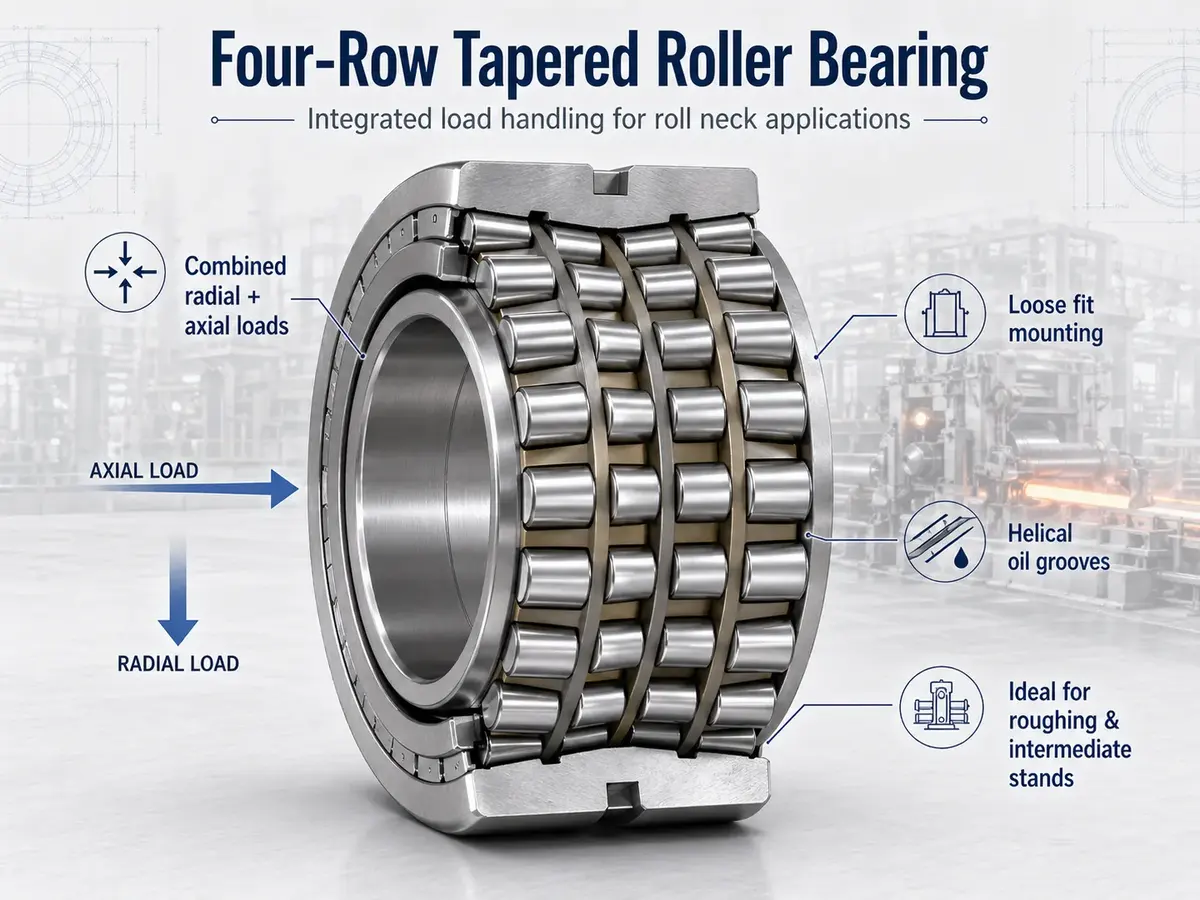
軸受単体で複合荷重を支持
円すい形状そのものがアキシアル負荷能力を持つため、ロールネック部に専用のスラストカラーや補助アキシアル軸受を設ける必要がありません。部品点数が減れば、故障箇所も減り、寸法を管理しやすくなり、ロールチョック内径部の構造も簡素になります。 システムを複雑にせず、最も幅広い方向の荷重を支持できるのが円すいころ軸受です。このため、圧延ラインで最も荷重の大きいスタンドには、現在も4列円すいころ軸受が標準的に選ばれます。
すきまばめによる迅速なロール交換
4列円すいころ軸受は通常、ロールネックにすきまばめで取り付けます。常設機械ではしまりばめが有効ですが、1シフト中に何度もロールを交換する設備では作業の妨げになります。すきまばめなら、専用の抜取り工具を使わずにロール組立品を短時間で取り外し、再び取り付けられます。交換を繰り返しても、軸受内径面とロールネック表面を保護できます。
らせん油溝:なぜクリープ抑制が重要なのですか?
ロールネック軸受の仕様で重要なのが、軸受内径面に加工するらせん油溝です。 当社が取引する圧延工場では、価格を優先した調達で最も削られやすい仕様が、この油溝の形状です。油溝は内輪とロールネックの間に潤滑剤を行き渡らせ、ロールネッククリープと呼ばれる微小すべりを抑えます。クリープを放置するとフレッチング摩耗が生じ、軸受内径面とロールネックの両方が損傷します。復旧費用の大きい損傷です。厳しい寸法公差で製造する4列円すいころ軸受では、らせん油溝が標準仕様です。低品質品で油溝が省略されていれば、明確に評価すべきリスクとなります。
円すい設計が限界に達する領域
主な制約は回転速度です。円すいころ軸受では、つばところ端面の接触によって、高速時の発熱が増えます。このため、高い圧延速度が求められる仕上用途では限界があります。また、取付け時に正確な予圧設定が必要なため、ロール交換の手順が増え、公差を厳密に管理した堅牢なロールチョックも必要です。高速で純ラジアル荷重が支配的な用途では、この複雑さに見合う利点は得られません。
4列円筒ころ軸受が適する条件
円すいころ軸受が複合荷重に対応するのに対し、4列円筒ころ軸受は、高速回転時に単位寸法当たり最大のラジアル負荷能力を得ることに特化しています。その選定を発注に落とし込む段階は別の問題です。この形式だけで互換性のない三つの番号体系が流通しているためで、詳しくはFC・FCD・FCDPの読み方をご覧ください。
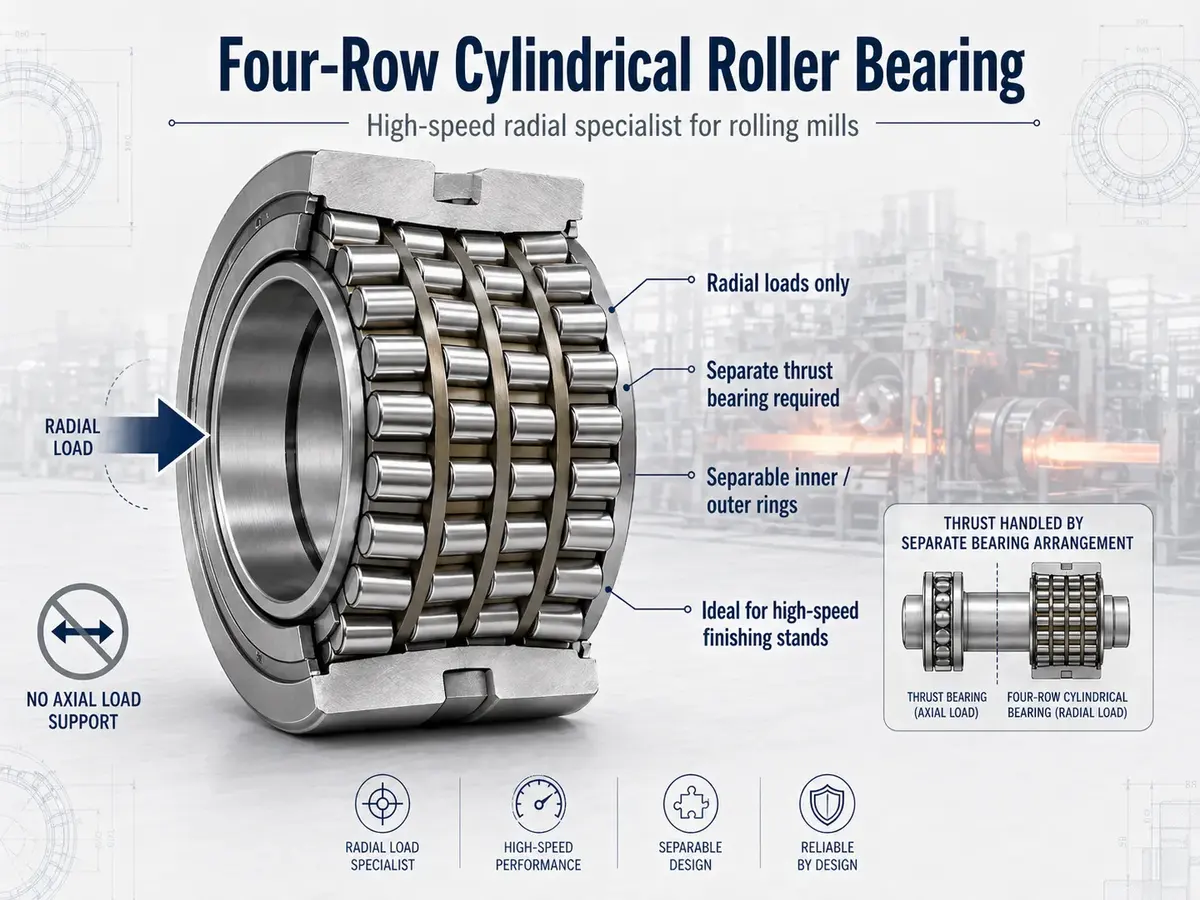
優れたラジアル負荷能力
4列円筒ころ軸受は、極めて大きなラジアル荷重を効率よく支持するための軸受です。ころが全長にわたって軌道面と接触する線接触構造により、点接触形式よりはるかに広い面積へ荷重を分散します。ラジアル荷重専用のため、アキシアル荷重には別置きのスラスト軸受が必要です。ストリップの圧下荷重が主にラジアル方向へ作用する高速仕上圧延機では、この特性が長寿命と低発熱に直結します。
スラスト軸受の必要性
ラジアル荷重への特化には構造上の代償があります。円筒ころ軸受は、単独ではアキシアル荷重を支持できません。どの軸受配置でも、圧延中に生じるアキシアル荷重を支持するため、通常は深溝玉軸受またはアンギュラ玉軸受を追加します。その分だけ部品点数とロールチョック構造が複雑になり、保守対象も増えます。アキシアル荷重が円筒ころ軸受へ伝わって早期損傷を招かないよう、軸受装置全体で荷重経路を設計する必要があります。
速度性能と分離可能設計
円筒ころ軸受は高速運転に優れています。摩擦が小さく、急速な加減速にも対応できるため、生産性が圧延速度に左右される仕上圧延スタンドで有利です。内輪と外輪を分離できる構造も保守に適しています。軸受装置全体を分解せずに、各部品を取り外して点検・洗浄できます。SKFが2000年代初頭に発売したSKF Explorer円筒ころ軸受は、従来の標準品に比べて最大3倍の使用寿命を実現しました。清浄度の高い鋼材、改良した熱処理、厳しい製造公差、優れた表面仕上げによるものです(SKF Evolution)。
円筒設計が限界に達する領域
最大の制約は、アキシアル荷重を単独で支持できないことです。ロールシフト、ビレットのキャンバ、荷重方向の変化などによって大きなアキシアル荷重を受ける箇所では、円筒ころ軸受だけでは対応できません。別置きのスラスト軸受が必要になり、装置が複雑になって保全工数も増えます。また、圧延ライン全体へ幅広く適用できる形式ではなく、回転速度を重視する仕上スタンドで最も優れた性能を発揮します。
円すいころ軸受と円筒ころ軸受の比較
円筒ころ軸受と円すいころ軸受の本質的な違いは、支持できる荷重方向です。圧延機の稼働率を左右する項目ごとに比較します。
| 項目 | 4列円すいころ軸受 | 4列円筒ころ軸受 |
|---|---|---|
| 荷重タイプ | ラジアル+アキシアル複合(軸受単体で支持) | ラジアルのみ(別体スラスト軸受が必要) |
| 最適なスタンド位置 | 粗圧延スタンド・中間スタンド | 高速仕上圧延スタンド |
| ロール交換時間 | 短い(すきまばめ、抜取り工具不要) | 短い(内輪/外輪を分離可能) |
| ロールチョックの構造 | 堅牢なロールチョック設計、精密な予圧設定 | 比較的許容差を取りやすいロールチョック形状 |
| 許容回転速度 | 中程度(つばところ端面の接触が高RPMで発熱) | 優れる(低摩擦、急速な加減速) |
| アキシアル荷重の支持 | 軸受単体で支持、補助軸受不要 | 補助のアンギュラ玉軸受または深溝玉軸受が必要 |
| 最適用途 | ロールシフト、ビレット噛込み力、複合荷重を受ける操業 | 高能率のストリップ仕上げ、高速操業 |
荷重方向:根本的な分岐点
最も重要な違いは、支持できる荷重方向です。4列円すいころ軸受は、1組でラジアル荷重とアキシアル荷重を支持します。円すい形状では接触角によって内部にアキシアル分力が生じるため、構造上スラスト荷重を支持できます。円筒ころ軸受は大きなラジアル負荷能力を持ちますが、アキシアル荷重には別置きのスラスト軸受が必要です。アキシアル荷重が円筒ころ軸受へ流入しないよう、軸受配置全体を慎重に設計しなければなりません。各形式のアキシアル荷重上限を傾向ではなく数値で確認するには、アキシアル荷重とラジアル荷重のガイドをご覧ください。つば付き固定側円筒ころ軸受の上限は Fₐ ≤ 0.5 Fᵣで、自由側円筒ころ軸受はゼロです。
速度:各構造が真価を発揮する領域
円筒ころ軸受は、回転速度を重視する用途で優位です。線接触構造でありながら高速時の発熱が少ないため、仕上圧延スタンドの第一候補となります。円すいころ軸受は、高速になるとつばところ端面のすべりが増え、発熱によって性能上限が制約されます。一方、円すいころ軸受は汎用性に優れ、より広い回転速度・荷重範囲で安定して使用できるため、圧延ラインの多くの位置に適用できます。
取付けと保全の複雑さ
ロール交換時間は、見落とされやすい生産性の要因です。円筒ころ軸受は内輪と外輪を分離できるため、ロールを容易に取り外せます。4列円すいころ軸受は、取付け時に正確な予圧設定が必要です。作業工程は増えますが、使用期間を通じて安定した性能を確保できます。予圧の要件はロールチョック設計にも影響します。円すいころ軸受には、公差を厳密に管理した堅牢なロールチョックが必要ですが、円筒ころ軸受は比較的許容差を取りやすいチョック形状を採用できます。
ロールネック軸受の使用寿命を左右する他の要因は何ですか?
適切な軸受形式を選ぶことは、最初の判断にすぎません。ロールネック軸受の寿命は、製造品質、潤滑管理、表面の健全性、状態監視にも大きく左右されます。
製造の一貫性
高応力の圧延環境では、軸受ごとの品質ばらつきが稼働率を直接脅かします。認証された製造工程は、厳しい寸法公差と均一な材料特性を確保します。軸受が1時間に数千回も極端なラジアル荷重を受ける環境では、この一貫性が重要です。内部形状のばらつきは、各転動体への荷重分布に直接影響します。したがって、認証された製造工程は追加価値ではなく、基本要件です。
スタンド位置別の潤滑方式
高速で運転する仕上圧延スタンドには、熱負荷下でも安定した潤滑膜を保てるオイルミスト潤滑または循環給油が適しています。回転速度の低い粗圧延スタンドのワークロール部では、開放形軸受のグリース潤滑も一般に使用できます。円すいころ軸受、円筒ころ軸受のどちらも、使用位置に合った潤滑方式が必要です。圧延ライン全体に共通する一つの方式はありません。
表面仕上げと予知保全
軌道面の仕上げ状態は、起動時の過渡状態で転動体と軌道面の間に動圧潤滑膜が形成されるかを直接左右します。起動時は、金属接触が最も生じやすい時間帯です。ロールネックの温度と振動波形を監視すれば、軌道面の疲労、潤滑剤の劣化、進行中のミスアライメントを早期に検知できます。 当社が支援する圧延工場では、温度の傾向監視により、潤滑不良が重大なフレーキングへ進展する前に一貫して検出できています。これらの方法は、軸受配置にかかわらず両形式に有効です。
圧延スタンドに適した軸受の選定
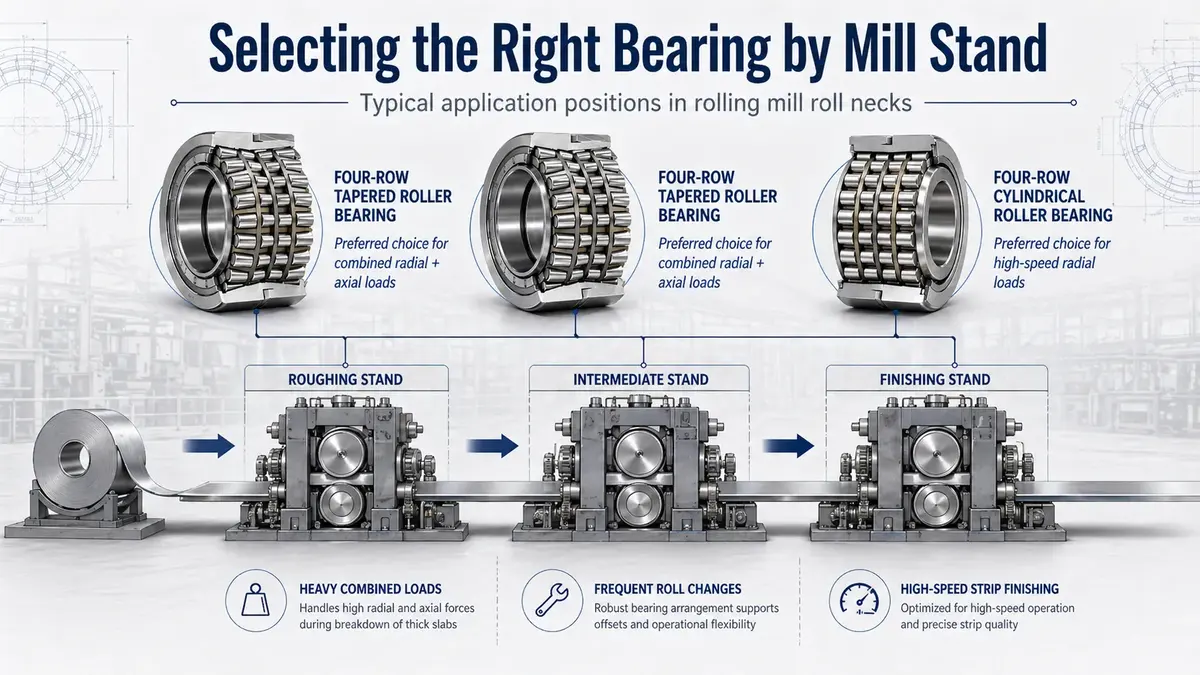
判断基準は荷重条件と回転速度です。4列円すいころ軸受は、ワークロールがラジアル・アキシアル複合荷重を受け、頻繁な交換を要する箇所に適しています。方向性荷重が常時作用する、多くの粗圧延スタンドと中間スタンドが該当します。4列円筒ころ軸受は、仕上圧延スタンドに必要なラジアル方向の精度と高速性能を備えます。最高の圧延速度を得る代わりに、別置きのスラスト軸受による構造の複雑化を受け入れる形式です。
どちらか一方が常に優れているわけではありません。軸受形式を、対象スタンドの荷重条件、回転速度域、操業サイクルに合わせることが重要です。定格負荷能力を実際の稼働率へつなげるには、潤滑、取付け、状態監視の方法も選定時に考慮する必要があります。
よくあるご質問
Q:4列円筒ころ軸受はアキシアル荷重を少しでも支持できますか?
いいえ。4列円筒ころ軸受はラジアル荷重専用です。線接触構造によって極めて大きなラジアル荷重を効率よく分散しますが、ころだけではアキシアル方向の変位を拘束できません。どの軸受配置でも、通常は深溝玉軸受またはアンギュラ玉軸受の組合せをスラスト軸受として追加し、ロールシフト、ビレットのキャンバ、荷重方向の変化で生じるアキシアル荷重を支持します。アキシアル荷重が円筒ころ軸受へ伝わると、軌道面が急速に損傷し、早期損傷を招きます。
Q:粗圧延機で円筒ころ軸受が機能する場合はあるのですか?
ごくまれで、スタンド固有の設計によってアキシアル荷重を別に支持できる場合に限られます。粗圧延スタンドでは通常、ビレットの噛込み、ロールシフト、可逆運転によって大きな方向性荷重が生じるため、アキシアル負荷能力を備えた円すいころ軸受が有利です。粗圧延スタンドに円筒ころ軸受を使うには、堅牢な別置きスラスト軸受、アキシアル荷重を分離するロールチョック設計、荷重干渉を防ぐ確実な保全が必要です。低速の粗圧延スタンドでは、わずかな高速性能の向上に対して装置の複雑化が見合わないため、多くの操業者は4列円すいころ軸受を標準採用しています。
Q:円すいころ軸受のロールネック用途でらせん油溝が重要なのはなぜですか?
軸受内径面のらせん油溝は、内輪とロールネックの間にフレッチング摩耗を生じさせる微小すべり、すなわちロールネッククリープを防ぎます。油溝は内径面とロールネックの間に潤滑剤を保ち、フレッチングが生じる条件を抑えます。油溝がなければ、荷重の繰返しによって内輪がロールネックに対して徐々に移動し、時間とともに両方の表面が損傷します。品質の高い4列円すいころ軸受では、らせん油溝が標準です。低品質品では省略されることがあり、使用中の摩耗増加として現れます。
Q:予圧設定は円すいころ軸受の使用寿命にどのように影響するのですか?
予圧は、4列間の荷重分布を決めます。予圧が不足すると内部すきまが残り、回転方向が変わる際にころが軌道面上ですべって局部摩耗を生じます。予圧が過大だと摩擦と発熱が増え、潤滑剤の劣化と軌道面の疲労が進みます。メーカー仕様に従って取付け時に予圧を正しく設定すれば、荷重が均等に分布し、熱的な挙動も予測しやすくなります。ロールチョックは、熱サイクルやロール交換を経ても予圧を維持できるよう設計する必要があります。円すいころ軸受の配置が円筒ころ軸受より厳しいロールチョック公差を求める理由の一つです。
Q:同一の圧延ラインで両タイプの軸受を併用するのは一般的なのですか?
はい。現在の熱間ストリップ圧延機では、粗圧延スタンドと中間スタンドに4列円すいころ軸受、仕上圧延スタンドに4列円筒ころ軸受を使うのが一般的です。両形式は競合するのではなく、それぞれ異なる課題を解決します。適切に設計された圧延ラインでは、各形式を最適な位置に配置します。2種類の軸受を調達するため管理は複雑になりますが、交換・整備周期の延長と仕上圧延スタンドの処理能力向上による効果が、多くの場合、在庫管理の負担を上回ります。
重要ポイント
- 複合荷重と頻繁なロール交換を伴う粗圧延スタンド・中間スタンドには、4列円すいころ軸受を使用してください。
- 高速かつラジアル荷重が支配的な仕上操業には、円筒ころ軸受を選定してください。
- いずれの軸受タイプも、定格寿命を発揮するには適切な予圧、潤滑、ロールチョック設計が不可欠です。
- 4列円すいころ軸受の利点(軸受単体での複合荷重支持、すきまばめ、らせん油溝)は、安定した製造品質があって初めて得られます。
- 軸受選定はシステムレベルの判断として扱ってください。荷重プロファイル、速度、潤滑、ロールチョック設計のすべてが整合してから決定する必要があります。
圧延機用軸受の各形式と選定・保全方法については、圧延機軸受の総合ガイドをご覧ください。圧延機軸受の全製品もご確認いただけます。個別の圧延機構成に関する技術相談は、技術チームへお問い合わせください。