¿Por qué los materiales de los rodamientos para laminadores determinan la disponibilidad del equipo?
Un laminador no tolera rodamientos inadecuados. Cuando un tren de bandas en caliente o un laminador de chapa trabaja a plena capacidad, las fuerzas que actúan sobre los rodamientos de los cuellos de cilindro son extraordinarias: cargas radiales de cientos de toneladas, temperaturas de funcionamiento superiores a 150 °C e impactos continuos durante la entrada de las palanquillas.
Puntos clave
- El acero 52100 de temple integral (60-64 HRC) destaca en las posiciones de los cilindros de apoyo, donde la carga es estable y los impactos son mínimos.
- El acero 4320H cementado, con su núcleo dúctil, detiene la propagación de grietas y prolonga la vida útil de los rodamientos de los cilindros de trabajo sometidos a cargas de choque.
- Las jaulas de latón mecanizado (sufijo M/MA) superan a las jaulas de acero estampado en laminadores reversibles con alta vibración.
- Seleccionar el material según la posición del laminador, y no según la disponibilidad en catálogo, es el factor que más influye en la vida útil del rodamiento.
- El coste de las paradas debe orientar el presupuesto destinado a materiales; por tanto, elabore un modelo específico para cada línea: las estimaciones publicadas del coste por hora en plantas siderúrgicas varían en más de un orden de magnitud.
En este entorno, un material inadecuado no solo se desgasta con mayor rapidez, sino que puede sufrir un fallo catastrófico. Por eso, el material de los rodamientos de un laminador constituye una decisión estratégica de ingeniería y no una simple elección de catálogo.
Los rodamientos industriales estándar soportan cargas constantes y condiciones predecibles. Las aplicaciones en cuellos de cilindro presentan justo lo contrario: sobrecargas cíclicas, gradientes térmicos e impactos que rompen la película lubricante y originan grietas de fatiga en el interior del acero.
La respuesta de ingeniería sigue dos rutas metalúrgicas diferenciadas:
- Temple integral, que genera una dureza uniforme en toda la sección transversal del rodamiento.
- Cementación, que genera una capa exterior dura sobre un núcleo tenaz y dúctil.
El reto principal consiste en equilibrar la dureza superficial (que resiste la fatiga de contacto) con la tenacidad del núcleo (que absorbe los impactos sin sufrir una fractura frágil). Para lograrlo, primero hay que comprender el material de referencia del sector y conocer con precisión sus límites.
¿Qué hace del 52100 (100Cr6) el estándar para rodamientos de laminadores?
El AISI 52100 contiene entre 0,98 y 1,10 % de carbono y entre 1,30 y 1,60 % de cromo, según las especificaciones ASTM A295 y SAE J403 (Bhadeshia, Progress in Materials Science 57). Esta composición lo convierte en el acero para rodamientos más utilizado del mundo y en la aleación con la que se comparan todas las alternativas.
¿Cómo determina la composición del 52100 su resistencia a la fatiga?
Ese alto contenido de carbono es el factor clave. Durante el tratamiento térmico, el carbono se combina con el cromo para formar partículas finas de carburo distribuidas por toda la matriz, lo que permite alcanzar una dureza de 60-64 HRC en toda la sección transversal. El temple integral confiere al 52100 una estructura uniformemente dura, capaz de resistir la fatiga por contacto de rodadura, el modo de fallo predominante en aplicaciones con rodamientos de rodillos cilíndricos y cilindros de apoyo.
La tenacidad a la fractura del 52100 oscila entre 15 y 20 MPa·m^(1/2) (Bhadeshia, Progress in Materials Science 57). Este valor es suficiente para cargas de compresión sostenidas, pero resulta limitado frente a impactos repentinos.
¿Dónde destaca el 52100 de temple integral?
En los rodamientos de rodillos cilíndricos que soportan los cilindros de trabajo y en los rodamientos de apoyo de los laminadores multicilindro, el 52100 ofrece un rendimiento uniforme bajo cargas radiales elevadas y constantes. Su comportamiento predecible frente a la fatiga y su excelente estabilidad dimensional lo convierten en una opción fiable cuando las cargas son continuas y están bien distribuidas. El material de la jaula es solo una línea de la especificación; la especificación completa del cuatro hileras cilíndrico también debe indicar la clase de juego, la clase de tolerancia y las características de lubricación.
¿Cuál es la principal limitación del acero de temple integral?
Sin embargo, el temple integral presenta una desventaja importante. Una microestructura uniformemente dura tiene una capacidad limitada para absorber la energía de un impacto repentino. Bajo cargas de choque, habituales en la entrada de un laminador de palanquillas o durante un atasco de banda, el acero de temple integral puede fracturarse de forma catastrófica en lugar de deformarse y absorber la energía.
¿Cuándo conviene especificar 52100 «extra limpio»?
Cuando se debe maximizar la vida a fatiga, especificar 52100 desgasificado al vacío o extra limpio reduce las inclusiones no metálicas que actúan como puntos de inicio de grietas. Las investigaciones de SKF sobre la limpieza del acero para rodamientos demuestran que el control de las inclusiones es el factor más importante para determinar la resistencia a la fatiga (SKF Evolution). En la práctica, esta mejora puede prolongar de forma significativa la vida L10 del rodamiento en aplicaciones exigentes de laminadores de temple.
Esta limitación por fragilidad explica por qué ciertas posiciones de laminación sometidas a impactos intensos exigen un enfoque metalúrgico fundamentalmente distinto, basado en grados de acero cementado capaces de absorber los choques sin romperse.
¿Cómo se compara el acero cementado (4320H) con el 52100 bajo cargas de choque?
El acero cementado para rodamientos ofrece valores de tenacidad a la fractura entre dos y tres veces superiores a los del 52100 de temple integral, según investigaciones sobre la fatiga por contacto de rodadura en aceros cementados (Chalmers University / SKF). Esta diferencia mantiene íntegros los rodamientos de los cilindros de trabajo durante atascos de banda que harían añicos un aro de temple integral.
¿Cómo crea la cementación una estructura de doble zona?
La cementación, base de los grados de acero cementado para rodamientos industriales, es un tratamiento térmico que difunde carbono en la superficie de un acero con bajo contenido de carbono. El resultado es un rodamiento con dos zonas que actúan de forma conjunta: una capa exterior dura y resistente al desgaste (normalmente 58-63 HRC) y, debajo, un núcleo relativamente blando y dúctil.
Ese núcleo cambia por completo el comportamiento bajo cargas de choque. Un núcleo dúctil absorbe y redistribuye la energía del impacto, en lugar de permitir que una grieta atraviese directamente el aro. Los aceros de temple integral, como el 52100, son uniformes en toda su sección; por ello, una grieta iniciada en la superficie puede propagarse hasta el agujero o el diámetro exterior y causar una rotura catastrófica. El acero cementado detiene la grieta en el límite entre la capa dura y el núcleo tenaz.
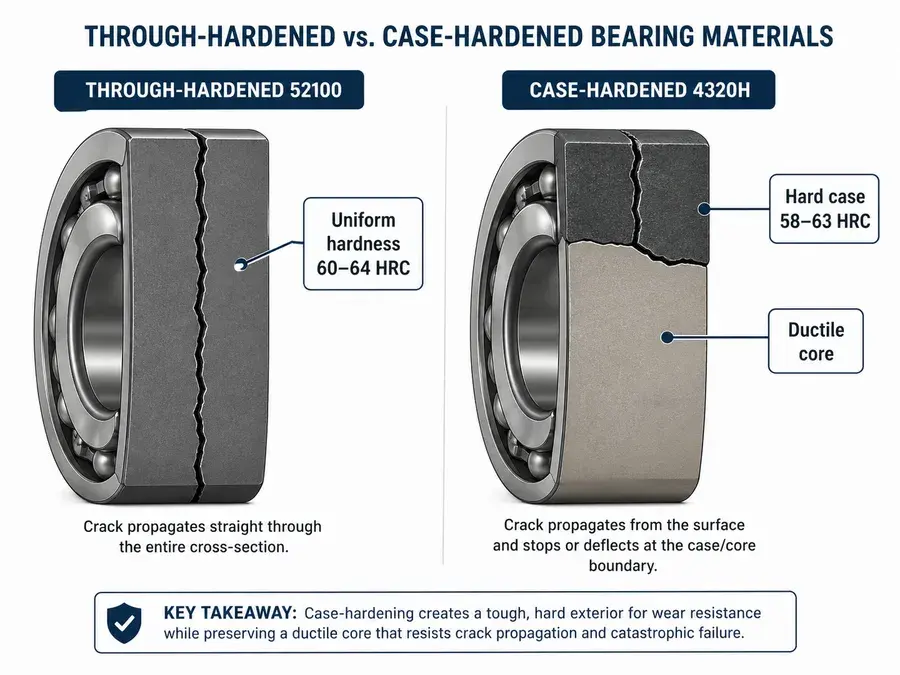
En aplicaciones sometidas a cargas de choque intensas y desalineación, los componentes de acero cementado pueden prolongar la vida útil de forma significativa respecto de sus equivalentes de temple integral. Esta mejora se debe a la mayor tenacidad a la fractura del material y a su capacidad para impedir que las grietas se propaguen desde defectos superficiales, como el descascarillado.
¿Qué grados dominan las aplicaciones de rodamientos cementados?
En este campo predominan dos grados:
- SAE 4320H es una aleación de níquel-cromo-molibdeno que responde de forma predecible a la cementación y proporciona una excelente tenacidad en el núcleo. Es habitual en las especificaciones de los laminadores norteamericanos.
- 17CrNiMo7-6 es el equivalente normalizado europeo, muy utilizado en reductores de servicio pesado y rodamientos de gran diámetro interior. Su contenido de elementos de aleación es ligeramente superior, lo que mejora la templabilidad en piezas de gran sección.
Ambos grados están diseñados específicamente para aplicaciones en las que la resistencia al impacto prima sobre la máxima vida útil frente a la fatiga superficial.
¿Por qué los rodamientos de rodillos cónicos de cuatro hileras exigen cementación?
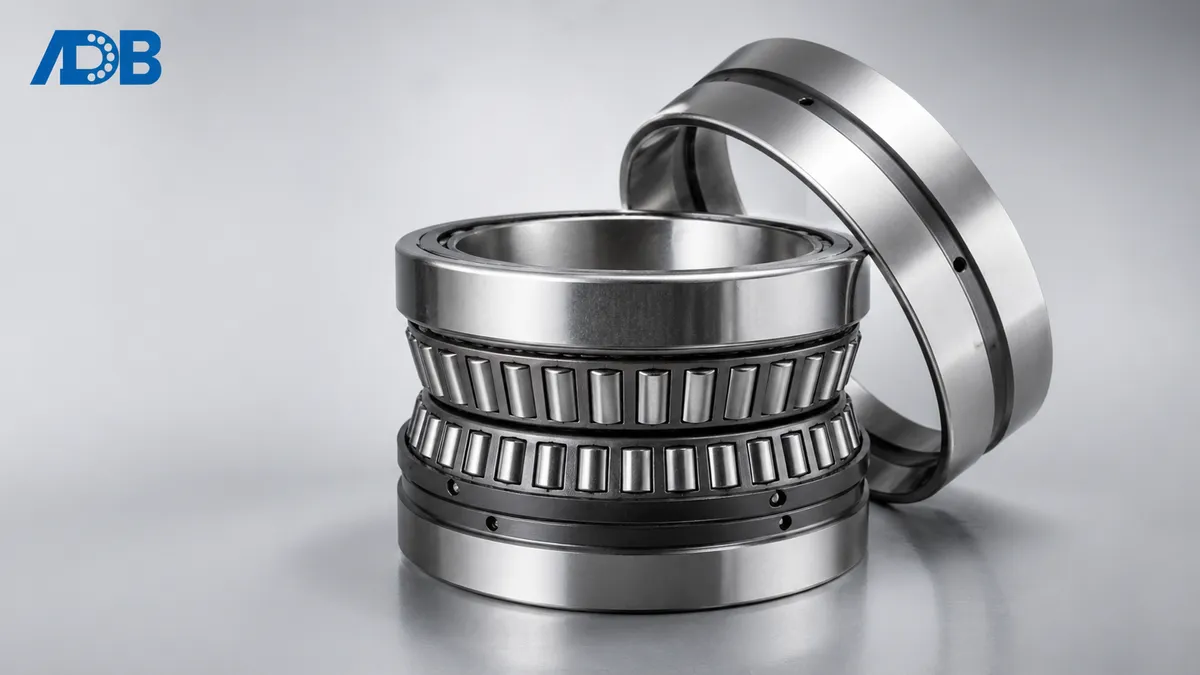
Los rodamientos de rodillos cónicos de cuatro hileras instalados en los cilindros de trabajo y de apoyo soportan la combinación de cargas más severa de cualquier caja de laminación: fuerzas radiales, empuje axial e impactos simultáneos. El manual de ingeniería de Timken para la industria siderúrgica especifica aros cementados en estas posiciones, ya que las variantes de temple integral no resisten de forma fiable los ciclos de choque repetidos (2016).
Sin embargo, la selección del grado es solo una parte de la solución. El componente que mantiene los rodillos en su posición bajo esas mismas condiciones extremas es igual de importante, lo que lleva a considerar el material de la jaula.
¿Qué papel juega el material de la jaula en el rendimiento de los rodamientos de rodillos cónicos de cuatro hileras?
Mientras que las secciones anteriores se han centrado en el acero de los aros y los elementos rodantes, la jaula suele ser el primer componente de muchos rodamientos de laminadores que falla sin dar señales. Saber qué acero se utiliza en estos rodamientos es solo una parte del problema. El material de la jaula determina su vida útil en condiciones reales de funcionamiento.
¿Por qué las jaulas de acero se quedan cortas en entornos de laminación?
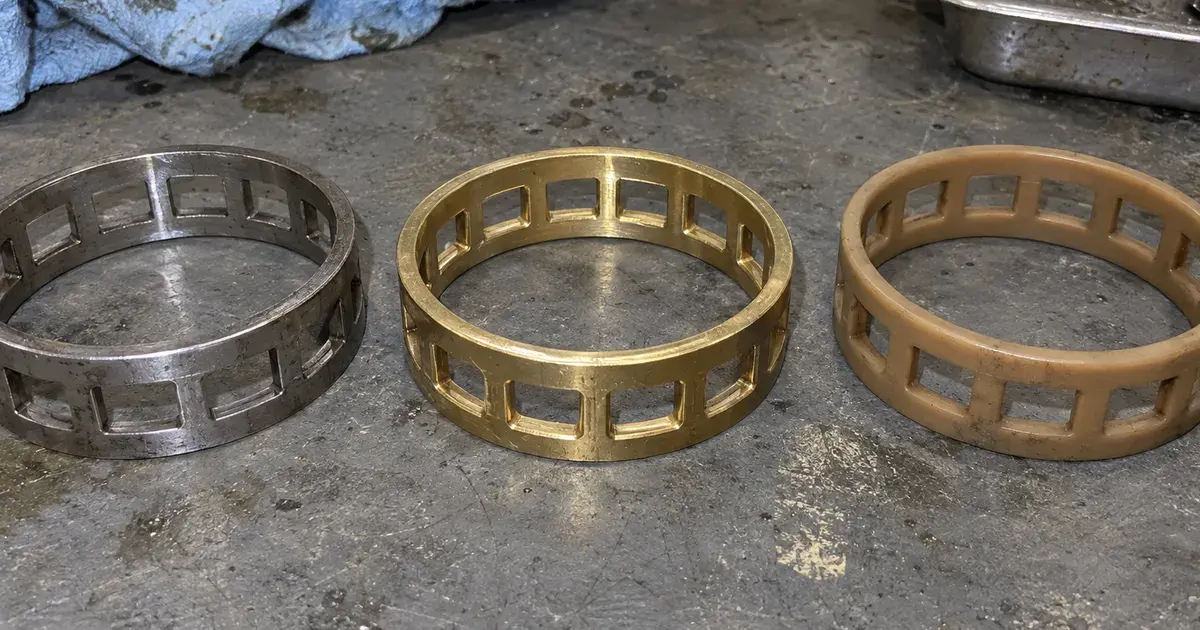
Las jaulas de acero estampadas o embutidas son económicas, pero rinden peor en entornos de laminación con vibraciones intensas. Los ciclos rápidos de aceleración y desaceleración, frecuentes durante los cambios de bobina, las transiciones de velocidad y la entrada de la banda, generan impactos que las jaulas de acero absorben mal. Como resultado, aparecen grietas por fatiga, desalineación angular de los rodillos y desgaste acelerado de los alvéolos de la jaula.
¿Qué ventajas ofrecen las jaulas de latón mecanizado (sufijo M/MA)?
Las jaulas de latón mecanizado, identificadas mediante el sufijo M o MA del rodamiento, son la solución preferida para las aplicaciones de laminación más exigentes. El latón ofrece dos ventajas principales:
- Autolubricación: el latón presenta un coeficiente de fricción naturalmente bajo frente al acero, lo que reduce la generación de calor en la interfaz entre el rodillo y la jaula, incluso cuando la película lubricante se vuelve temporalmente insuficiente.
- Amortiguación de vibraciones: el latón absorbe energía durante las cargas de choque y amortigua los rodillos ante inversiones repentinas de carga que fracturarían una jaula de acero.
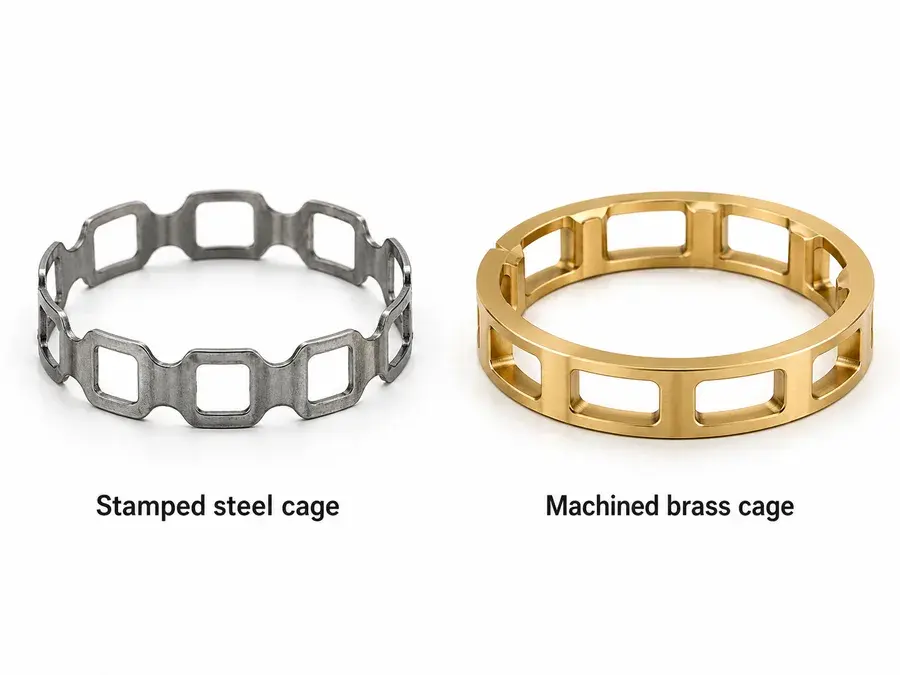
En la práctica, los rodamientos de rodillos cónicos de cuatro hileras con jaula de latón alcanzan una vida útil muy superior a la de sus equivalentes con jaula de acero en cajas de laminación reversibles. Lo hemos observado de forma sistemática en instalaciones de clientes con laminadores de chapa y trenes de bandas en caliente.
¿Y para los laminadores en frío de alta velocidad?
En los laminadores en frío de alta velocidad, cuyas temperaturas y velocidades de funcionamiento superan los límites prácticos del latón, las jaulas de poliamida (PA66) o de polímero reforzado con fibra ofrecen un rendimiento superior. Estos materiales son más ligeros, generan menos fricción y toleran los elevados regímenes de giro habituales en los laminadores en frío en tándem.
La elección de la jaula adecuada depende en gran medida de la posición dentro del laminador y del tipo de carga. La siguiente guía organiza la selección por posición.
¿Qué acero se utiliza para los rodamientos de laminadores? Guía de selección por posición del laminador
No todas las posiciones de un laminador imponen las mismas exigencias a sus rodamientos. Los cilindros de apoyo, los cilindros de trabajo, las posiciones axiales y los laminadores Sendzimir generan perfiles de carga distintos. Seleccionar el material adecuado para cada posición exige combinar los conocimientos teóricos con el criterio práctico de ingeniería.
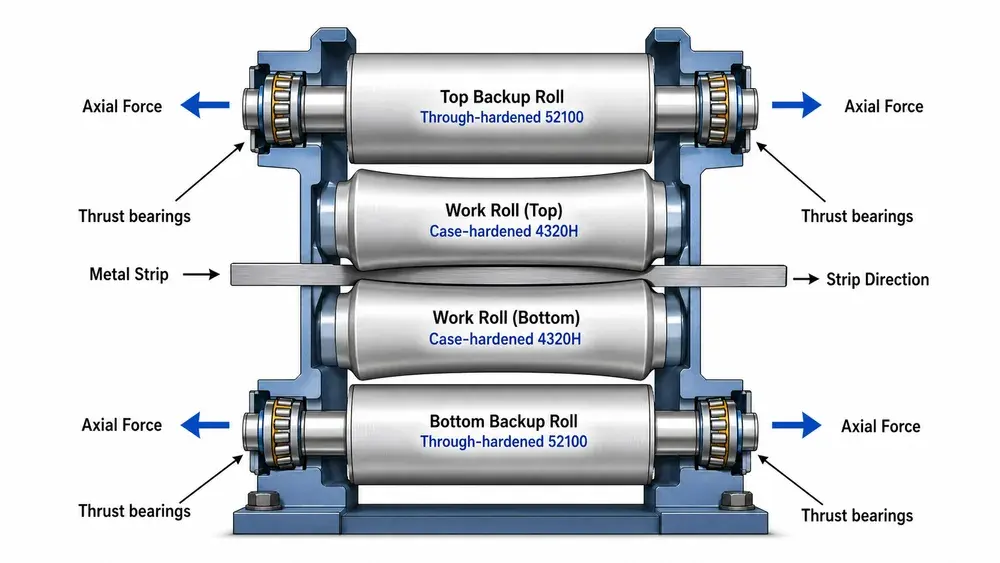
Rodamientos de los cilindros de apoyo: ¿por qué rodamientos de rodillos cilíndricos de temple integral?
Los cilindros de apoyo soportan cargas radiales enormes y sostenidas en condiciones relativamente estables. El acero 52100 de temple integral es la opción estándar para esta posición porque la carga es predecible, se distribuye sobre una gran superficie de contacto y rara vez presenta impactos repentinos. La dureza uniforme de toda la sección transversal proporciona la resistencia a la compresión necesaria frente a la fatiga subsuperficial durante millones de ciclos de carga. Este es precisamente el modo de fallo predominante en aplicaciones de laminación con cargas elevadas y régimen estable.
Rodamientos de los cilindros de trabajo: ¿por qué rodamientos de rodillos cónicos cementados de cuatro hileras?
Los cilindros de trabajo plantean exigencias muy distintas. Sus rodamientos soportan fuerzas radiales y axiales, además de los impactos durante los cambios de banda y las inversiones bruscas de carga. El material del rodamiento de rodillos cónicos de cuatro hileras instalado en esta posición debe absorber los impactos sin fracturarse; por ello, el 4320H cementado supera de forma sistemática a las alternativas de temple integral. El núcleo tenaz y dúctil absorbe la energía del impacto, mientras que la capa endurecida resiste la fatiga superficial y el desgaste en entornos con lubricante contaminado.
Rodamientos axiales: ¿cómo se gestionan las cargas axiales en las cajas de laminación?
Los rodamientos axiales de las cajas de laminación en tándem deben soportar las fuerzas generadas por la tensión de la banda y los desequilibrios de la fuerza de laminación. Los rodamientos de bolas de contacto angular y los rodamientos axiales de rodillos a rótula fabricados con 52100 son habituales, aunque la selección depende en gran medida de si la carga axial es unidireccional o reversible. Las cargas reversibles suelen exigir materiales con mayor tenacidad.
Rodamientos para laminadores Sendzimir (laminadores Z): ¿por qué es imprescindible un temple integral de precisión?
Los laminadores Sendzimir utilizan cilindros de trabajo de pequeño diámetro soportados por una disposición multicilindro, lo que exige una estabilidad dimensional excepcional bajo tensiones de contacto elevadas. En esta aplicación es imprescindible utilizar acero para rodamientos de temple integral, rectificado con tolerancias dimensionales extremadamente exigentes. Cualquier falta de uniformidad del material se traduce directamente en variaciones del espesor de la banda, por lo que la uniformidad metalúrgica es tan importante como la propia dureza.
Selección de materiales por posición del laminador: referencia rápida
| Posición en el laminador | Tipo de rodamiento | Material recomendado | Motivo principal |
|---|---|---|---|
| Cilindro de apoyo | Rodamiento de rodillos cilíndricos de cuatro hileras | 52100 de temple integral | Carga radial elevada y constante, sin impactos |
| Cilindro de trabajo | Rodamiento de rodillos cónicos de cuatro hileras | 4320H / 17CrNiMo7-6 cementado | Cargas de choque y cargas radiales y axiales combinadas |
| Posición axial | Rodamiento de bolas de contacto angular / rodamiento axial de rodillos cónicos | 52100 de temple integral | Carga axial predecible |
| Laminador Sendzimir | Rodamiento de apoyo | 52100 de temple integral (extra limpio) | Exige una precisión dimensional extrema |
Cada posición revela cuál debe ser la propiedad prioritaria del acero del rodamiento. Cuando el acero convencional alcanza sus límites, conviene evaluar las posibilidades que ofrecen los materiales alternativos.
ANDE Bearing fabrica rodamientos de rodillos cónicos de cuatro hileras, rodamientos de rodillos cilíndricos de cuatro hileras y rodamientos de apoyo para cada una de estas posiciones del laminador. Todos se suministran con documentación completa de trazabilidad del material, que incluye la verificación de la dureza, los registros de los lotes de tratamiento térmico y los informes de inspección dimensional.
¿Cuándo conviene considerar materiales alternativos para rodamientos?
Los aceros estándar para rodamientos, como el 52100 y los grados cementados, satisfacen la mayoría de las exigencias de los laminadores. Sin embargo, ciertos entornos superan las prestaciones que la metalurgia de los aceros al carbono y cromo puede ofrecer de forma fiable. Cuando una aplicación exige resistencia a la corrosión, neutralidad magnética o una reducción drástica de la fricción, los materiales alternativos se convierten en opciones pertinentes.
¿Cómo se comporta el acero inoxidable austenítico en entornos de refrigeración corrosivos?
En las posiciones del laminador donde los refrigerantes a base de agua y los inhibidores químicos de incrustaciones generan condiciones muy corrosivas, el acero inoxidable austenítico AISI 316 constituye una alternativa viable. Su elevado contenido de molibdeno (2-3 %) proporciona una resistencia apreciable a la corrosión por picaduras causada por cloruros, un modo de fallo que deteriora con rapidez los aceros estándar para rodamientos en entornos de laminación húmedos. Sin embargo, existe una contrapartida: el 316 presenta una dureza inferior a la del 52100, por lo que no es adecuado cuando la tensión de contacto constituye el criterio dominante. Funciona mejor en posiciones con poca carga y alta corrosión.
¿Qué ventajas ofrecen los rodamientos híbridos cerámicos?
Los elementos rodantes cerámicos de nitruro de silicio (Si3N4), combinados con aros de acero, representan el avance más importante en materiales alternativos para rodamientos de precisión. La densidad de la cerámica es aproximadamente un 60 % menor que la del acero para rodamientos, lo que reduce las cargas centrífugas a altas velocidades (ScienceDirect). Su carácter eléctricamente aislante evita los daños por estrías causados por el paso de corriente, un problema real en entornos de laminación con actividad eléctrica. En la práctica, los rodamientos híbridos cerámicos también funcionan a menor temperatura, lo que prolonga la vida útil del lubricante durante los ciclos exigentes.
¿Son los recubrimientos protectores una alternativa práctica?
Para las operaciones que aún no están preparadas para adoptar alternativas cerámicas o de acero inoxidable, los recubrimientos de óxido negro y fosfato aplicados a rodamientos de acero estándar mejoran de forma apreciable la resistencia a la corrosión y aportan cierta resistencia al desgaste por un coste relativamente bajo. Estos recubrimientos mejoran la retención del lubricante durante el rodaje inicial y reducen la fatiga superficial prematura. Constituyen un primer paso práctico antes de especificar materiales de altas prestaciones.
¿Cuándo son necesarios los aceros amagnéticos?
Cuando las interferencias electromagnéticas o la acumulación de partículas magnéticas suponen un riesgo operativo, como ocurre en ciertas aplicaciones de laminación especializadas, los aceros amagnéticos para rodamientos eliminan por completo la atracción ferromagnética y protegen tanto la integridad del rodamiento como la calidad del producto.
Seleccionar el material adecuado no es solo una decisión metalúrgica, sino una decisión que afecta al sistema completo y debe considerar conjuntamente el perfil de carga, el entorno, la velocidad y el coste total de propiedad. Adapte las prestaciones del material a las condiciones reales de funcionamiento, vuelva a evaluar esas condiciones cuando cambie el laminador y trate la selección del material del rodamiento como una disciplina de ingeniería continua, no como una especificación puntual.
Conclusiones clave
- Elija 52100 por defecto para las posiciones con carga constante. Los cilindros de apoyo y los laminadores Sendzimir funcionan mejor con acero al cromo de alto contenido de carbono y temple integral (60-64 HRC según ASTM A295) cuando las cargas son predecibles y los impactos son mínimos.
- Elija 4320H o 17CrNiMo7-6 cementados para los cilindros de trabajo. Cualquier posición con cargas de choque, fuerzas radiales y axiales combinadas o riesgo de atasco de banda requiere la estructura de capa dura y núcleo dúctil que solo proporciona el acero cementado.
- El material de la jaula importa tanto como el del aro. Especifique latón mecanizado (sufijo M/MA) para laminadores reversibles y cajas sometidas a vibraciones intensas; utilice jaulas de poliamida para laminadores en frío de alta velocidad.
- Cuando la corrosión sea la amenaza principal, evite sobredimensionar la solución. Considere el acero inoxidable AISI 316 o los recubrimientos protectores para entornos húmedos antes de sustituir todo el rodamiento por materiales especiales.
- Adapte el material a la posición del laminador, no a la disponibilidad del catálogo. Utilice la guía de selección anterior para adecuar el grado de acero del rodamiento, el tipo de jaula y el recubrimiento al perfil de carga real de cada posición.
Preguntas frecuentes
P: ¿Cuál es el mejor material de rodamiento para los cilindros de trabajo de un laminador?
El SAE 4320H y el 17CrNiMo7-6 cementados son los materiales recomendados para los rodamientos de los cilindros de trabajo. Estos grados de acero generan una capa exterior dura (58-63 HRC) sobre un núcleo dúctil, lo que les confiere la tenacidad a la fractura necesaria para soportar los impactos causados por atascos y roturas de banda que harían añicos alternativas de temple integral como el 52100.
P: ¿Por qué se utiliza el acero 52100 en la mayoría de los rodamientos industriales?
El AISI 52100 (100Cr6) contiene entre 0,98 y 1,10 % de carbono y entre 1,30 y 1,60 % de cromo según ASTM A295. Tras el tratamiento térmico, alcanza una dureza uniforme de 60-64 HRC en toda su sección (Bhadeshia, Progress in Materials Science 57). Esta composición genera partículas de carburo distribuidas uniformemente que resisten la fatiga por contacto de rodadura, por lo que resulta ideal para aplicaciones con carga constante, como los rodamientos de los cilindros de apoyo y los rodamientos de apoyo de los laminadores multicilindro.
P: ¿Cuál es la diferencia entre el acero para rodamientos de temple integral y el acero cementado?
El acero de temple integral, como el 52100, presenta una dureza uniforme en toda su sección transversal y ofrece una excelente resistencia a la fatiga bajo cargas constantes. El acero cementado, como el 4320H, tiene una capa exterior dura sobre un núcleo más blando y tenaz. La diferencia principal es que el acero cementado detiene las grietas en el límite entre la capa y el núcleo, mientras que el acero de temple integral permite que se propaguen por toda la sección.
P: ¿Cuánto cuesta el paro no planificado en un laminador?
El coste de una parada no planificada en un laminador conviene calcularlo línea por línea en lugar de tomarlo de una referencia del sector: las cifras por hora publicadas para plantas siderúrgicas varían más de un orden de magnitud según la fuente. Constrúyalo a partir de cuatro componentes: pérdida directa de producción, energía de los hornos inactivos, pérdidas de calidad por producto fuera de especificación y penalizaciones por plazos de entrega, con el ritmo de su propia línea y sus condiciones contractuales.
P: ¿Debería usar jaulas de latón o de acero en los rodamientos de laminadores?
Las jaulas de latón mecanizado (sufijo M o MA) son preferibles en rodamientos para laminadores sometidos a vibraciones intensas y cargas de choque. El latón aporta autolubricación en la interfaz entre el rodillo y la jaula, y absorbe la energía de los impactos durante las inversiones de carga. Las jaulas de acero solo son adecuadas en posiciones con carga constante y pocas vibraciones. En los laminadores en frío de alta velocidad, las jaulas de poliamida (PA66) son la mejor opción.
¿Necesita ayuda para seleccionar el material de rodamiento adecuado para la configuración concreta de su laminador? El equipo de ingeniería de ANDE Bearing ofrece asesoramiento técnico gratuito sobre la selección de rodamientos para laminadores, la verificación del grado del material y la optimización de la aplicación. Contacte con nosotros para recibir una cotización en menos de 24 horas.