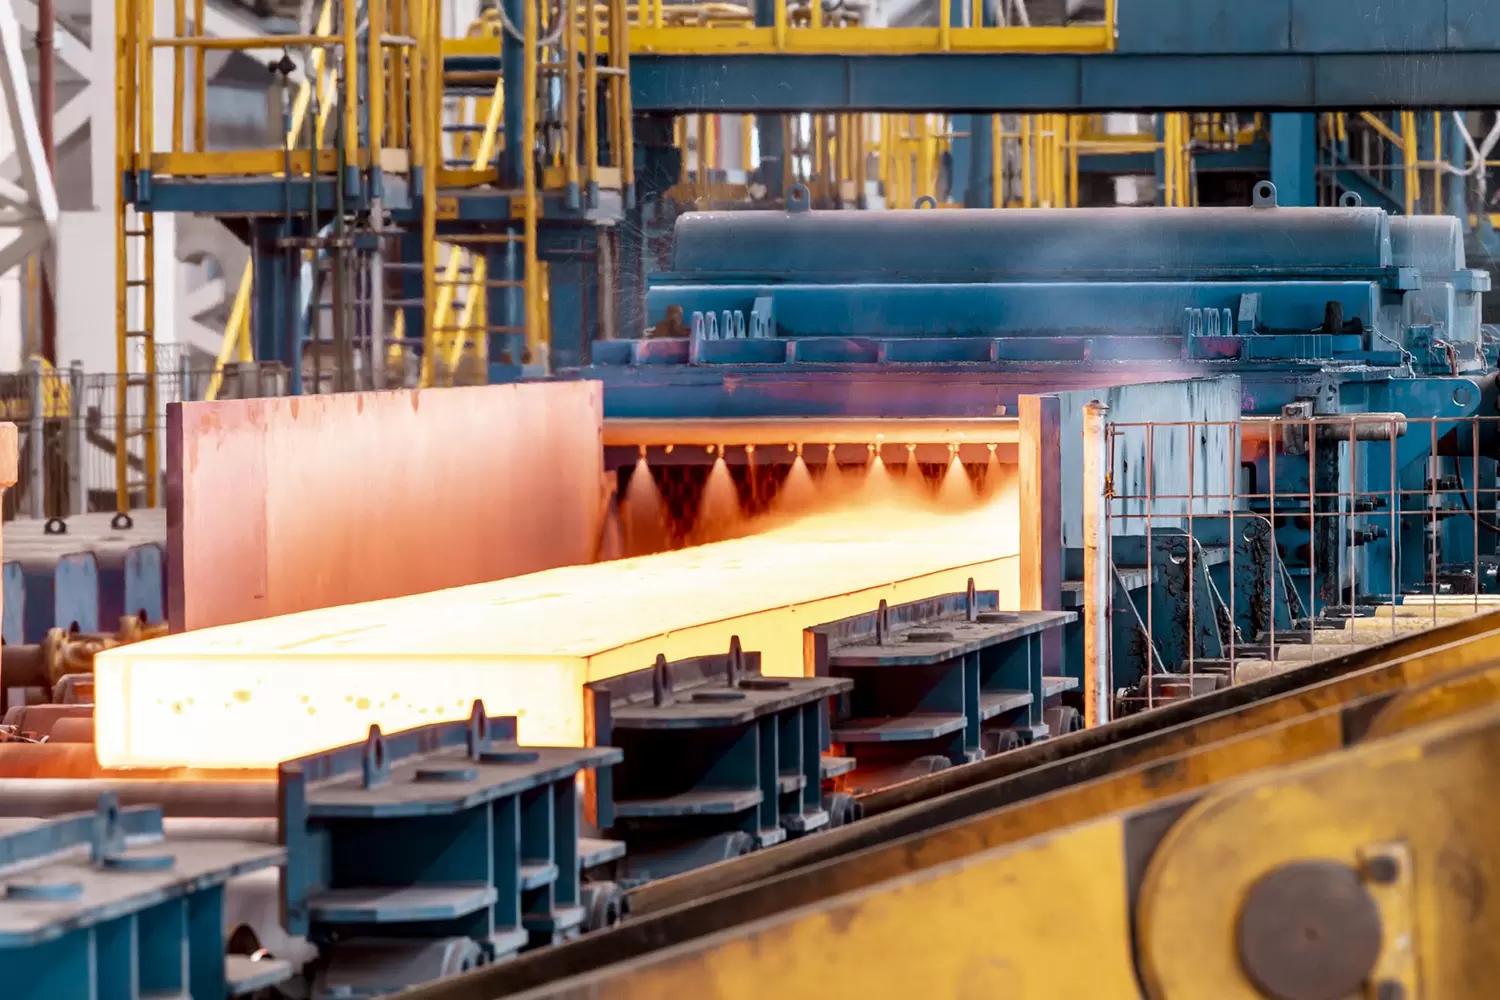
Un solo cambio de cilindro no planificado en un tren de bandas en caliente cuesta mucho más que el rodamiento que lo provocó: producción perdida mientras la caja está parada, mano de obra de emergencia, material desechado y retrasos en cadena en todos los procesos posteriores. Las cifras por hora publicadas para plantas siderúrgicas varían más de un orden de magnitud, así que calcule el coste con su propio ritmo de línea y sus condiciones contractuales en lugar de partir de una referencia. Ese cálculo es lo que convierte el análisis de fallos de los rodamientos de rodillos cónicos de cuatro hileras en una prioridad financiera, y no solo en una tarea de ingeniería.
Los rodamientos de rodillos cónicos de cuatro hileras son la solución estándar para los cuellos de cilindro de las cajas de desbaste e intermedias. Están diseñados para soportar las cargas radiales y axiales combinadas que se generan al reducir planchones de acero a banda a temperaturas extremas. Cuando funcionan según lo previsto, la producción continúa sin interrupciones. Cuando fallan, las consecuencias afectan a todo el programa del laminador.
Para los operadores del laminador, un cambio de cilindro no planificado provoca una pérdida inmediata de producción, trastorna el mantenimiento y somete a presión el programa de trabajo. Los planes habituales de mantenimiento preventivo se basan en condiciones normales de funcionamiento y suelen subestimar las cargas que soportan estos rodamientos durante ciclos térmicos extremos. La dilatación térmica, el enfriamiento rápido y el agua de refrigeración cargada de cascarilla deterioran incluso los conjuntos mejor mantenidos.
Conviene entender que el fallo de un rodamiento de cuello de cilindro en un tren de bandas en caliente rara vez obedece a una causa aislada. Suele ser una degradación sistémica originada por el deterioro de las obturaciones, la desalineación progresiva y una lubricación deficiente. El daño se desarrolla mucho antes de que aparezca cualquier indicio en los registros de vibración o en la tendencia de temperatura.
Puntos clave
- La lubricación es la principal causa individual en los datos publicados por ambos fabricantes: cerca de un tercio de los fallos según SKF y un 55 % según Schaeffler (SKF, Análisis de daños y fallos en rodamientos; Schaeffler, Rolling Bearing Damage WL 82 102/3, figura 11, con datos de 1979).
- La desalineación concentra la carga sobre una o dos hileras de un rodamiento de cuatro hileras, multiplicando la presión de contacto y acelerando la fatiga por contacto de rodadura.
- La entrada de agua a través de obturaciones deterioradas provoca un descascarillado lineal característico, sobre todo en cajas de acabado con agua de refrigeración agresiva.
- La clasificación de daños de la ISO 15243:2017 transforma los desmontajes reactivos en investigaciones estructuradas de causa raíz.
- La integridad de las obturaciones, la verificación de la alineación y la selección del lubricante en función de la temperatura son las tres medidas preventivas más eficaces.
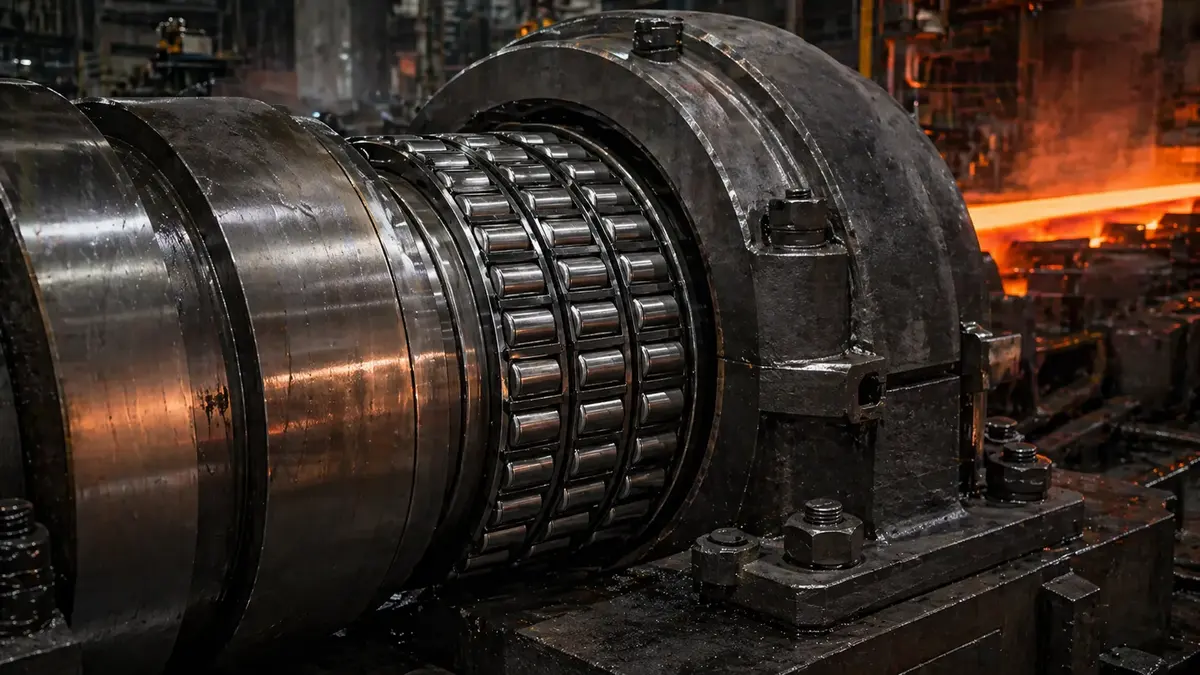
¿Cuáles son los modos de fallo más comunes en rodamientos de rodillos cónicos de cuatro hileras?
La lubricación es la principal causa individual en los datos publicados por ambos fabricantes, aunque sus porcentajes difieren. SKF le atribuye cerca de un tercio de los fallos (SKF). El gráfico de Schaeffler desglosa los problemas del lubricante en inadecuado (20 %), envejecido (20 %) e insuficiente (15 %), un total del 55 % para el conjunto de los rodamientos basado en datos de 1979 (Schaeffler, Rolling Bearing Damage WL 82 102/3, figura 11). La fatiga por contacto de rodadura, la desalineación, la entrada de agua y la contaminación explican la mayoría de los casos restantes. Los cinco modos de fallo siguientes abarcan los patrones que observamos con mayor frecuencia en los rodamientos de cuello de cilindro devueltos.
1. Fatiga por contacto de rodadura y descascarillado
En las investigaciones de fallos de rodamientos cónicos de cuatro hileras de trenes de bandas en caliente, la fatiga por contacto de rodadura (FCR) es uno de los modos de daño que más se observan en los rodamientos de cuello de cilindro sometidos a cargas elevadas.
¿Qué significa la fatiga por contacto de rodadura en la práctica? La FCR se produce cuando los ciclos repetidos de tensión entre los rodillos y las pistas superan el límite de resistencia del material. Cada revolución genera un pequeño ciclo de tensión. Bajo cargas radiales y axiales elevadas, se originan microgrietas subsuperficiales a lo largo de millones de ciclos. A menudo permanecen invisibles hasta que el daño está avanzado. En una configuración de cuatro hileras, el daño no se desarrolla de forma uniforme en todas ellas; esa asimetría dificulta la detección temprana.
La progresión sigue una trayectoria predecible. Las microgrietas se propagan bajo carga cíclica, terminan por unirse y alcanzan la superficie. El resultado es el descascarillado: se desprenden fragmentos de material de la pista, contaminan el lubricante y aceleran aún más el daño.
Los análisis de fallos del sector, incluida la clasificación de daños de SKF, sitúan sistemáticamente la FCR como el tipo de daño dominante en rodamientos de cuello de cilindro y de rodillos de arrastre (pinch rolls) sometidos a cargas elevadas en trenes de bandas en caliente (SKF).
2. Desalineación y carga desigual entre hileras
La desalineación acelera la fatiga normal hasta convertirla en un fallo prematuro. Cuando un cilindro de trabajo no está correctamente alineado, la carga se desplaza de forma desproporcionada hacia una o dos hileras del rodamiento. La causa puede ser la dilatación térmica, el desgaste de la caja de rodamiento (chock) o un montaje incorrecto. La carga que debería repartirse entre las cuatro hileras se concentra en una fracción de la superficie de contacto disponible.
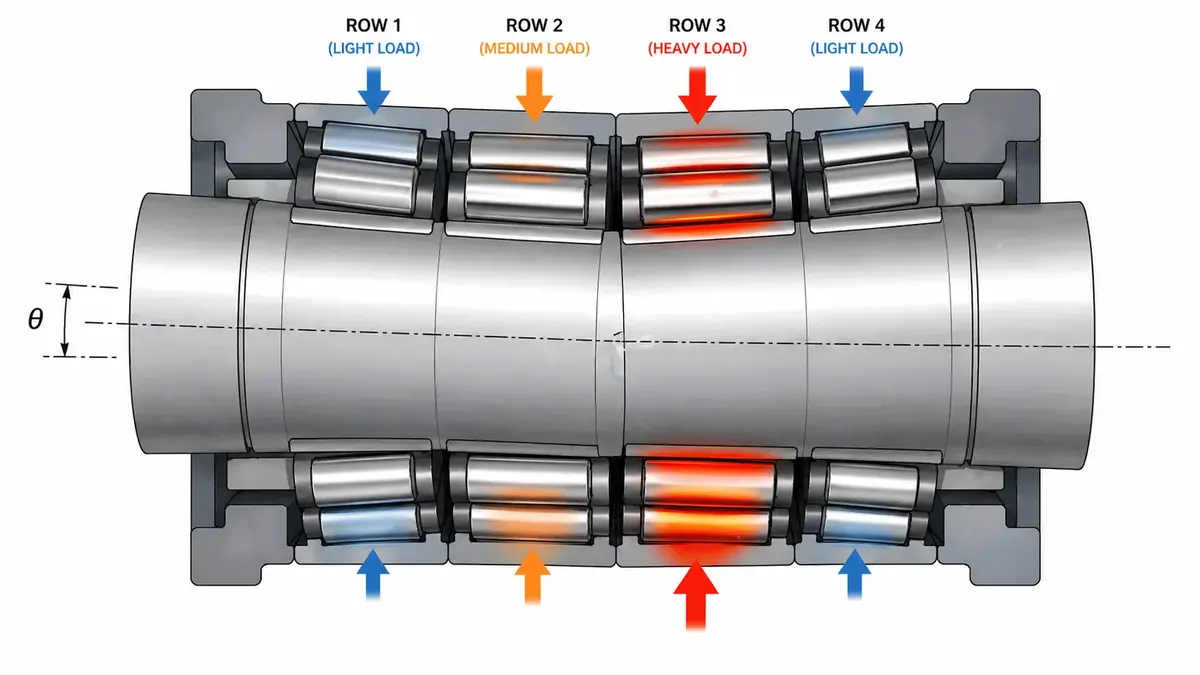
La distribución desigual de la carga no solo aumenta la tensión sobre los rodillos afectados. También puede multiplicar la presión de contacto y reducir drásticamente la vida útil del rodamiento. Para un fabricante, las fotografías de fallo más útiles muestran las marcas de carga en las cuatro hileras, no solo las zonas descascarilladas. Esas marcas desiguales permiten identificar la verdadera causa raíz: calidad del rodamiento, error de montaje, desgaste de la caja de rodamiento o desalineación durante el funcionamiento.
Los rodamientos de los rodillos de arrastre soportan una combinación especialmente severa: alta tensión de la banda, impactos cuando esta entra en la abertura entre cilindros y rápidas inversiones de carga. Estas fuerzas dinámicas aceleran el ciclo de la FCR.
3. Entrada de agua y picaduras por corrosión
De todos los mecanismos de fallo que amenazan a los rodamientos cónicos de cuatro hileras de un tren de bandas en caliente, la entrada de agua es quizá el más difícil de detectar. No se manifiesta de inmediato mediante ruido o vibración, sino que deteriora las superficies durante días o semanas antes de que el daño sea visible.
Las cajas de acabado están especialmente expuestas. El agua de refrigeración a alta presión se aplica directamente a los cilindros de trabajo para controlar la temperatura de la banda y mantener las tolerancias dimensionales. Este rociado intenso castiga las obturaciones de los cuellos de cilindro. Cuando se desgastan, se agrietan o asientan mal, el agua encuentra una vía de entrada al alojamiento del rodamiento.
¿Cómo se convierte la humedad en daño metálico? Una vez que el agua entra en el conjunto del rodamiento, comienzan casi simultáneamente dos procesos destructivos:
- Ataque corrosivo, una forma de picadura causada por la formación de óxido en las superficies de las pistas y los rodillos. Una oxidación microscópica inicial termina formando picaduras visibles que alteran la geometría de contacto lisa de la que depende el rodamiento.
- Rotura de la película lubricante: la contaminación por agua reduce la viscosidad y la capacidad de carga de la película de grasa o aceite que separa los elementos rodantes de las pistas. El análisis de Noria sobre la contaminación del aceite por agua indica que tan solo un 1 % de agua en el lubricante puede reducir hasta un 90 % la vida útil de un cojinete de fricción y que, en los rodamientos, el agua destruye la resistencia de la película de aceite mucho antes de alcanzar ese umbral (Noria).
El camino hacia el descascarillado lineal comienza en esas picaduras. Junto con el ataque corrosivo, crean concentraciones de tensión a lo largo de la pista. Bajo los ciclos repetidos de carga del funcionamiento normal, esos puntos evolucionan hasta formar patrones lineales característicos de descascarillado. A menudo se atribuyen por error a la fatiga como causa primaria, cuando su verdadero origen es la contaminación por agua. Los análisis del sector señalan que la entrada de agua a través de obturaciones dañadas es una de las principales causas de reducción de vida en los conjuntos cónicos de cuatro hileras de las cajas de acabado.
Para evitar fallos reiterados de rodamientos cónicos de cuatro hileras en acerías, la vigilancia del estado de las obturaciones debe recibir la misma atención que la inspección del propio rodamiento. Una obturación averiada indica que el fallo del rodamiento ya está en curso.
4. Degradación de la lubricación y daño térmico
Entre las causas habituales de fallo de los rodamientos cónicos en trenes de bandas en caliente, la lubricación inadecuada es la que más suelen subestimar los equipos de mantenimiento. SKF atribuye cerca de un tercio de los fallos a la lubricación, mientras que el gráfico de Schaeffler alcanza el 55 % al sumar lubricante inadecuado (20 %), envejecido (20 %) e insuficiente (15 %) (SKF; Schaeffler, Rolling Bearing Damage WL 82 102/3, figura 11, con datos de 1979). En cualquier caso, al menos una avería de cada tres se debe a factores tan controlables como la selección, la cantidad o el momento de aplicación del lubricante. Nuestra guía de lubricación de rodamientos analiza en detalle la elección entre grasa y aceite, las cantidades de llenado y los intervalos de relubricación.
¿Por qué es el calor el verdadero enemigo de la película lubricante? La temperatura de los rodamientos aumenta durante la laminación continua y puede elevarse bruscamente en las cajas de acabado. A medida que aumenta, disminuye la viscosidad del lubricante. Una película más fina ofrece menor capacidad de carga entre los elementos rodantes y las pistas. Comienza entonces un contacto intermitente entre metales, que genera calor por fricción y degrada aún más el lubricante. El ciclo se acelera por sí solo.
La reducción del espesor de la película es el precursor directo de un agarrotamiento catastrófico. Una vez superado ese umbral térmico, la recuperación sin intervención es prácticamente imposible.
Confundir el desgaste adhesivo con el desgaste abrasivo es uno de los errores de diagnóstico más costosos que puede cometer un equipo de mantenimiento de un laminador: orienta la respuesta hacia mejoras de filtración cuando el problema real es la falta de lubricación.
Medidas que funcionan en la práctica:
- Grasas de alta viscosidad y para altas temperaturas específicamente homologadas para acerías (grasas EP con espesantes de complejo de litio o poliurea)
- Sistemas automáticos de relubricación que aportan volúmenes precisos a intervalos programados y eliminan la variabilidad humana
- Selección de la viscosidad en función de la temperatura: elegir el lubricante según la temperatura real de funcionamiento, no según las condiciones ambientales
- Ciclos de purga y reposición para retirar la grasa contaminada antes de que la degradación se agrave
Una observación práctica basada en nuestra experiencia de fabricación: el sobreengrase también causa problemas, pues genera pérdidas por batido y calor. La precisión importa tanto como la constancia.
5. Contaminación por cascarilla y residuos
La cascarilla de laminación, formada por finas partículas de óxido de hierro propias de la laminación en caliente, supone una amenaza abrasiva constante. Cuando entra en el alojamiento, produce desgaste abrasivo y deja microrayaduras en las caras de los rodillos y las superficies de las pistas. El daño presenta un acabado mate con rayas orientadas en una misma dirección.
Este patrón es distinto del desgaste adhesivo provocado por agarrotamiento. El desgaste adhesivo presenta transferencia de material entre las superficies en contacto, emborronamiento y decoloración localizada por calor. Confundir ambos mecanismos conduce a una medida correctiva totalmente equivocada. Insistimos en esta distinción al examinar los rodamientos averiados que devuelven los clientes de acerías.
Cómo identificar la causa raíz a partir de los patrones de daño
Determinar con exactitud cómo falló un rodamiento es tan importante como evitar el siguiente fallo. El análisis estructurado de daños en trenes de bandas en caliente se apoya en sistemas de clasificación normalizados, como la ISO 15243:2017, que organiza los daños en categorías sistemáticas y permite a los ingenieros de mantenimiento remontarse hasta la causa raíz. La guía general de fallos de rodamientos explica los seis modos de la ISO con sus números de apartado y los relaciona con la terminología de Koyo/JTEKT y la utilizada en el taller.
Patrones de descascarillado
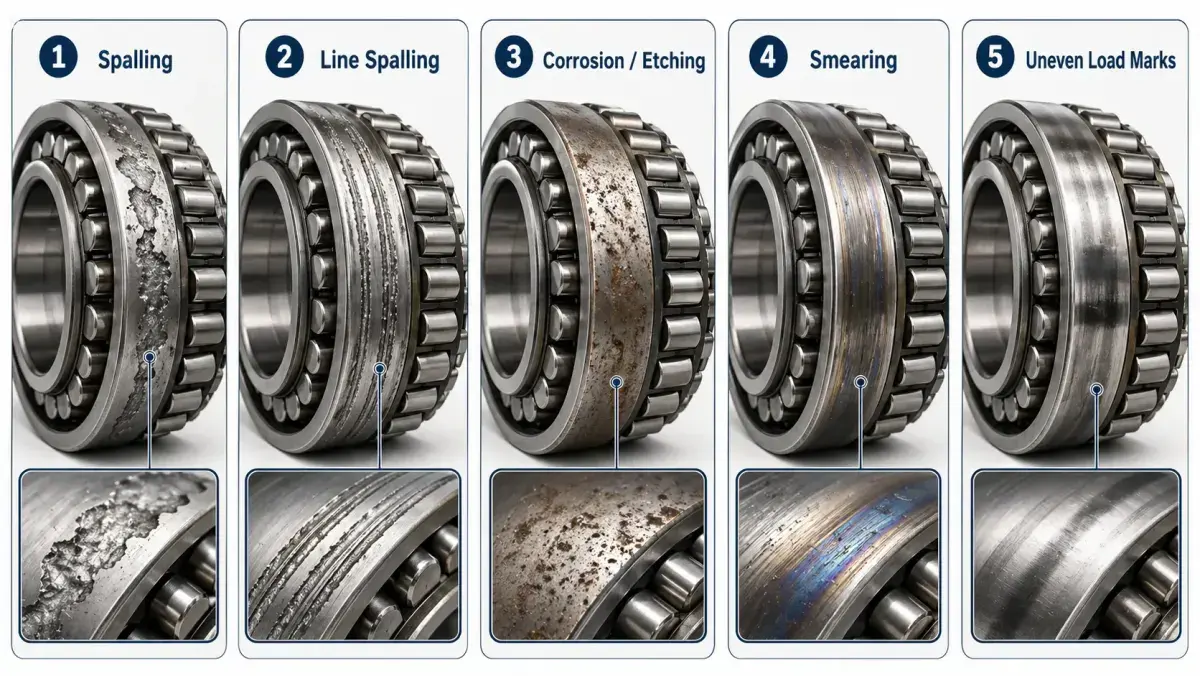
El descascarillado clásico iniciado bajo la superficie por fatiga por contacto de rodadura se manifiesta como una pérdida irregular de material, con forma de cráter, en las pistas. Su profundidad y distribución entre las cuatro hileras indican si la carga se repartió de manera uniforme o se concentró por desalineación.
Descascarillado lineal
Los patrones de descascarillado lineal paralelos a la dirección de rodadura son característicos del daño por agua. Las picaduras causadas por el ataque corrosivo actúan como concentradores de tensión y, bajo carga cíclica, se propagan hasta formar estos surcos lineales distintivos.
Corrosión y ataque químico
Las manchas de óxido, las picaduras superficiales y las zonas grises mate en las pistas y los rodillos indican exposición a la humedad. En los rodamientos de las cajas de acabado, este patrón casi siempre se debe al fallo de una obturación y a la entrada de agua de refrigeración.
Emborronamiento y desgaste adhesivo
La transferencia de material entre las superficies de los rodillos y las pistas, acompañada de decoloración térmica en tonos azulados o color paja, indica contacto entre metales por fallo de la película lubricante. Es el indicio característico de una lubricación insuficiente o una degradación térmica.
Marcas de carga desiguales
El desgaste asimétrico entre las cuatro hileras es el indicador más claro de desalineación o desgaste de la caja de rodamiento. Busque marcas de contacto más intensas en una o dos hileras y apenas perceptibles en las demás. Si el fallo se repite en la misma caja de laminación, deben revisarse el estado de las obturaciones, los registros de lubricación, la geometría del cuello del cilindro y el desgaste de la caja de rodamiento antes de sustituir el rodamiento.
¿Cómo prevenir los fallos de los rodamientos de rodillos cónicos de cuatro hileras?
Los patrones identificados mediante un análisis estructurado no solo sirven para diagnosticar problemas, sino que indican qué medidas correctivas resultan eficaces. Los trenes de bandas en caliente modernos adoptan una estrategia de protección por capas que actúa sobre las causas raíz, en lugar de limitarse a sustituir los rodamientos con mayor frecuencia.
Mejorar la integridad de las obturaciones
El cambio de diseño más importante es la adopción de rodamientos cónicos de cuatro hileras de tipo sealed-clean. Las obturaciones instaladas en fábrica eliminan la principal vía de entrada de agua y atajan la contaminación en su origen, no en sus consecuencias. En los laminadores expuestos a entornos agresivos de agua de refrigeración, el estado de las obturaciones debe inspeccionarse en cada cambio de cilindro, no solo después de un fallo.
Verificar la alineación del cuello del cilindro y de la caja de rodamiento
La desalineación es el factor que con mayor frecuencia acelera el fallo prematuro de los rodamientos. La verificación debe incluir:
- Medición del salto del cuello del cilindro antes de instalar el rodamiento
- Inspección del agujero de la caja de rodamiento para detectar desgaste o daños
- Comprobación de la alineación del alojamiento respecto de las superficies de referencia del bastidor
- Verificación de la holgura prevista para la dilatación térmica en esa posición de la caja
Utilizar lubricantes para alta temperatura
La selección del lubricante debe basarse en la temperatura real de funcionamiento en la posición del rodamiento, no en la temperatura ambiente del laminador. Combinada con sistemas automáticos de relubricación que mantienen un espesor de película constante durante las campañas de laminación continua, una selección correcta actúa sobre la principal categoría de fallos de rodamientos evitables.
Vigilar la vibración y la temperatura
En el análisis de vibraciones, las frecuencias características de defecto de la pista exterior, la pista interior, los elementos rodantes y la jaula pueden aparecer antes de que el desmontaje revele daños visibles. El seguimiento continuo de las vibraciones en las cajas de desbaste y las primeras cajas de acabado permite detectar defectos en evolución antes de un fallo catastrófico. Esta alerta temprana proporciona el margen necesario para programar la intervención y evitar paradas imprevistas.
El seguimiento de la tendencia térmica detecta fallos de lubricación antes de que evolucionen hasta un descascarillado catastrófico. Una subida brusca de temperatura en una posición de rodamiento suele ser la primera señal detectable de rotura de la película.
Auditar los rodamientos durante los cambios de cilindro
Cada cambio de cilindro es una oportunidad de inspección. Los equipos de mantenimiento deben documentar:
- Estado visual de las obturaciones y sus superficies de apoyo
- Color, consistencia y nivel de contaminación del lubricante
- Patrones de desgaste visibles en las superficies accesibles de las pistas de rodadura
- Estado de la superficie del cuello del cilindro (rayado, corrosión de contacto y corrosión)
Estos datos, acumulados durante varios cambios de cilindro, permiten crear el historial de tendencias necesario para transformar el mantenimiento reactivo en una estrategia predictiva.
Qué verificar antes de seleccionar rodamientos de rodillos cónicos de cuatro hileras de recambio
Antes de sustituir un rodamiento de cuello de cilindro averiado, los equipos de mantenimiento y compras deben revisar todos los parámetros siguientes. El objetivo es asegurar que el recambio corrija la causa raíz del fallo anterior, no solo el síntoma.
| Parámetro | Qué verificar | Por qué importa |
|---|---|---|
| Referencia del rodamiento | Coincidencia con el plano del OEM o el catálogo | Asegura la compatibilidad dimensional y de capacidad de carga |
| Diámetro y tolerancia del cuello del cilindro | Clase de ajuste medida | El ajuste agujero/eje determina la precarga inicial |
| Diseño de la caja de rodamiento y estado del agujero | Inspección superficial y dimensional | Las cajas desgastadas aceleran la desalineación |
| Condiciones de carga radial y axial | Cargas operativas específicas de la caja | Permite elegir entre arquitecturas cilíndrica y cónica |
| Intervalo de velocidad de laminación | Datos del programa de producción | Afecta al régimen de lubricación y al diseño de la jaula |
| Temperatura de funcionamiento | Termografía de la posición del rodamiento | Determina la elección del grado de viscosidad del lubricante |
| Método de lubricación | Grasa, aceite-aire o aceite circulante | Determina el tipo de obturación y los intervalos de relubricación |
| Diseño y estado de la obturación | Inspección del labio y de su superficie de apoyo | Defensa principal contra la entrada de agua |
| Patrón del fallo anterior | Fotos de los daños en las cuatro hileras | Revela si la causa raíz está en el rodamiento o en el sistema |
| Intervalo de servicio requerido | Objetivo del programa de cambio de cilindro | Establece el cálculo de vida L10 objetivo |
| Clase de precisión | Estándar de aplicación (P0/P6/P5) | Afecta a la vibración y a la precisión dimensional |
| Material y tratamiento térmico | Temple integral o cementación | Crítico para entornos con fuertes impactos |
Un rodamiento que haya fallado por desalineación volverá a hacerlo si se sustituye sin corregir la alineación. La misma lógica se aplica a todos los parámetros de la tabla.
Para comparar en detalle los rodamientos de rodillos cónicos de cuatro hileras frente a los cilíndricos en distintas posiciones de las cajas de laminación, consulte nuestra guía de comparación de arquitecturas de rodamientos. Para obtener orientación completa sobre selección, lubricación y mantenimiento, consulte nuestra guía definitiva de rodamientos para laminadores.
Preguntas frecuentes
P: ¿Cuál es el modo de fallo más común en rodamientos de rodillos cónicos de cuatro hileras?
La fatiga por contacto de rodadura (FCR) se identifica de forma sistemática como el modo principal de daño en las investigaciones de rodamientos de cuello de cilindro, especialmente en cajas de desbaste e intermedias que soportan cargas radiales y axiales pesadas. La FCR se acelera cuando la desalineación concentra la carga en una o dos hileras en lugar de distribuirla uniformemente entre las cuatro.
P: ¿Cómo daña la entrada de agua a los rodamientos de un tren de bandas en caliente?
El agua de refrigeración a alta presión de las cajas de acabado atraviesa las obturaciones deterioradas y entra en el alojamiento. Una vez dentro, causa picaduras por corrosión en las pistas y los rodillos, además de romper la película lubricante. Las picaduras concentran las tensiones y, bajo ciclos repetidos de carga, evolucionan hasta formar el descascarillado lineal característico.
P: ¿Qué porcentaje de fallos de rodamientos se debe a problemas de lubricación?
SKF atribuye cerca de un tercio de los fallos de rodamientos a la lubricación. El gráfico de Schaeffler alcanza el 55 % al sumar lubricante inadecuado (20 %), envejecido (20 %) e insuficiente (15 %). Entre las causas concretas figuran un grado de grasa incorrecto, un volumen insuficiente, la contaminación y el incumplimiento de los intervalos de relubricación. La lubricación es, por tanto, la principal categoría individual de fallos evitables.
P: ¿Cómo distingo el desgaste adhesivo del desgaste abrasivo en un rodamiento devuelto?
El desgaste abrasivo, provocado por la cascarilla de laminación y otros residuos, deja superficies mates con microrayaduras orientadas. El desgaste adhesivo, causado por el fallo de la lubricación o el agarrotamiento, presenta transferencia de material entre los rodillos y las pistas, emborronamiento y decoloración térmica en tonos azulados o color paja. Confundir ambos conduce a una medida correctiva equivocada.
P: ¿Qué es la ISO 15243 y por qué importa en el análisis de fallos de rodamientos?
La ISO 15243 es la norma internacional que clasifica los daños en rodamientos en categorías sistemáticas: fatiga, desgaste, corrosión, erosión eléctrica, deformación plástica y fractura. Utilizar sus códigos durante el desmontaje convierte las sustituciones reactivas en investigaciones de causa raíz y permite a los equipos de mantenimiento analizar las tendencias de fallo entre las distintas cajas del laminador.
P: ¿Con qué frecuencia deben inspeccionarse los rodamientos de rodillos cónicos de cuatro hileras en un tren de bandas en caliente?
Cada cambio de cilindro ofrece una oportunidad de inspección. Deben documentarse el estado de las obturaciones y del lubricante, así como el desgaste visible, cada vez que se extrae la caja de rodamiento. La vigilancia continua de la vibración y la temperatura en las cajas críticas puede detectar defectos en evolución entre las inspecciones programadas, a menudo semanas antes de que el fallo se haga visible.
Puntos clave para prevenir fallos de rodamientos de cuello de cilindro
- La fatiga por contacto de rodadura es el modo de daño más comúnmente observado, acelerado por la desalineación que concentra la carga en una o dos hileras.
- La entrada de agua a través de obturaciones deterioradas provoca picaduras por corrosión y descascarillado lineal, sobre todo en cajas de acabado con agua de refrigeración agresiva.
- Los fallos de lubricación representan más de un tercio de todos los fallos de rodamientos industriales. La relubricación automática y la selección de la viscosidad en función de la temperatura son las medidas más eficaces.
- El análisis de patrones de daño con una clasificación normalizada (ISO 15243) transforma los desmontajes reactivos en investigaciones de causa raíz.
- La integridad de las obturaciones y la alineación precisa son las dos variables que diferencian con mayor constancia a los laminadores de alto rendimiento de aquellos que trabajan de forma reactiva.
¿Por dónde empezar para reducir los cambios de cilindro no planificados?
Los fallos de rodamientos en trenes de bandas en caliente pueden evitarse en gran medida cuando los equipos comprenden los mecanismos que los originan. El siguiente paso es realizar una auditoría de causa raíz del parque de rodamientos instalado. Examine los patrones de desgaste, los registros de lubricación y los datos sobre el estado de las obturaciones mientras el coste todavía se mida en horas de trabajo y no en producción perdida.
El análisis estructurado de daños convierte los fallos de rodamientos en problemas de ingeniería gestionables y basados en datos, en lugar de emergencias impredecibles.
Si su tren de bandas en caliente presenta fallos reiterados en los rodamientos de cuello de cilindro, ANDE Bearing puede ayudarle a revisar la referencia del rodamiento, las condiciones de funcionamiento, las fotografías de los daños y los requisitos del recambio.
Envíenos:
- Modelo o plano del rodamiento
- Fotos del rodamiento averiado (superficies de las pistas de rodadura y marcas de carga en las cuatro hileras)
- Posición de la caja de aplicación
- Temperatura de funcionamiento y método de lubricación
- Intervalo entre fallos y patrón de daños anterior
- Cantidad requerida
Nuestro equipo de ingeniería determina si el problema está relacionado con la selección del rodamiento, las obturaciones, la lubricación, la alineación o las condiciones de funcionamiento, y recomienda la especificación de recambio adecuada para el laminador.
Explore nuestra serie de rodamientos de rodillos cónicos de cuatro hileras, consulte la gama completa de rodamientos para laminadores o contacte con nuestro equipo de ingeniería para recibir asesoramiento técnico.
Sobre el autor
Jeff Li escribe sobre ingeniería y aplicaciones de rodamientos para ANDE Bearing. Conecte en LinkedIn.
Fuentes y lecturas adicionales
- SKF, Análisis de daños y fallos en rodamientos (skf.com/group/support/bearings/bearing-damage-and-failure-analysis)
- Schaeffler / FAG, Daños en rodamientos (publicación WL 82 102/3, Schaeffler Technologies); distribución de causas de la figura 11, tomada de antriebstechnik 18 (1979) n.º 3, pp. 71-74
- ISO 15243:2017, Rodamientos — Daños y fallos — Términos, características y causas (ISO)
- Noria Corporation, Contaminación del aceite por agua (Machinery Lubrication)
- Informes de desmontaje del sector y estudios de contaminación de lubricantes sobre rodamientos de cuello de cilindro y de rodillos de arrastre en trenes de bandas en caliente