圧延機軸受材料が設備稼働率を左右する理由
圧延機では、強度不足の軸受は通用しません。熱間帯鋼圧延機や厚板圧延機のロールネック軸受には、数百トン規模のラジアル荷重、150 °Cを超える運転温度、ビレットかみ込み時の繰返し衝撃荷重が作用します。
重要ポイント
- ずぶ焼入れ52100(60〜64 HRC)は、衝撃が少なく荷重が安定したバックアップロール用途に適します。
- 靭性の高い心部を持つ浸炭焼入れ4320Hは亀裂伝播を抑え、衝撃荷重下でワークロール軸受の寿命を延ばします。
- 接尾記号M/MAの機械加工黄銅保持器は、振動の大きい可逆圧延機で打抜き鋼板保持器より長寿命です。
- 在庫品から選ぶのではなく、取付部位の荷重条件に合わせて材料を選ぶことが軸受寿命を大きく左右します。
- 材料予算は設備停止コストに基づいて設定すべきです。ラインごとに試算してください。製鉄所について公表されている1時間当たりの停止コスト推計値には、10倍を超える開きがあります。
この環境で材料を誤ると、摩耗が早まるだけでなく、軌道輪が破断するおそれがあります。圧延機用軸受の材料は、カタログ在庫ではなく実際の荷重条件から選定します。
一般産業用軸受の多くは、安定した荷重と予測可能な運転条件を前提とします。これに対しロールネック軸受は、周期的な過負荷、内外輪間の温度差、潤滑膜を破壊して鋼材内部に疲労亀裂を生じさせる衝撃力にさらされます。
これに対するエンジニアリング上の答えは、二つの異なる冶金学的アプローチに分かれます。
- ずぶ焼入れ(全体焼入れ):軸受断面全体をほぼ均一な硬さにします。
- 浸炭焼入れ:靭性の高い心部を残し、表層だけを硬化します。
材料選定では、転がり接触疲労に耐える表面硬さと、脆性破壊を防ぐ心部靭性の両立が課題です。まず標準材料である52100の特性と適用限界を把握します。
なぜ52100(100Cr6)は圧延機軸受の標準鋼種なのか
AISI 52100は、ASTM A295およびSAE J403規格により0.98〜1.10%の炭素と1.30〜1.60%のクロムを含有します(Bhadeshia, Progress in Materials Science 57)。この組成によって52100は世界で最も広く使われる軸受鋼となっており、あらゆる代替材料が比較される基準合金になっています。
52100の組成が疲労強度を生む仕組み
高い炭素含有量が強度の基礎です。熱処理時に炭素とクロムから微細な炭化物が生成され、母相中に分散します。ずぶ焼入れ後は断面全体が60〜64 HRCとなり、円筒ころ軸受やバッキング軸受で問題となる転がり接触疲労に耐えます。
52100の破壊靭性は15〜20 MPa·m^(1/2)の範囲です(Bhadeshia, Progress in Materials Science 57)。参考までに、これは持続的な圧縮荷重には十分ですが、突発的な衝撃には限界があります。
ずぶ焼入れ52100が適する用途
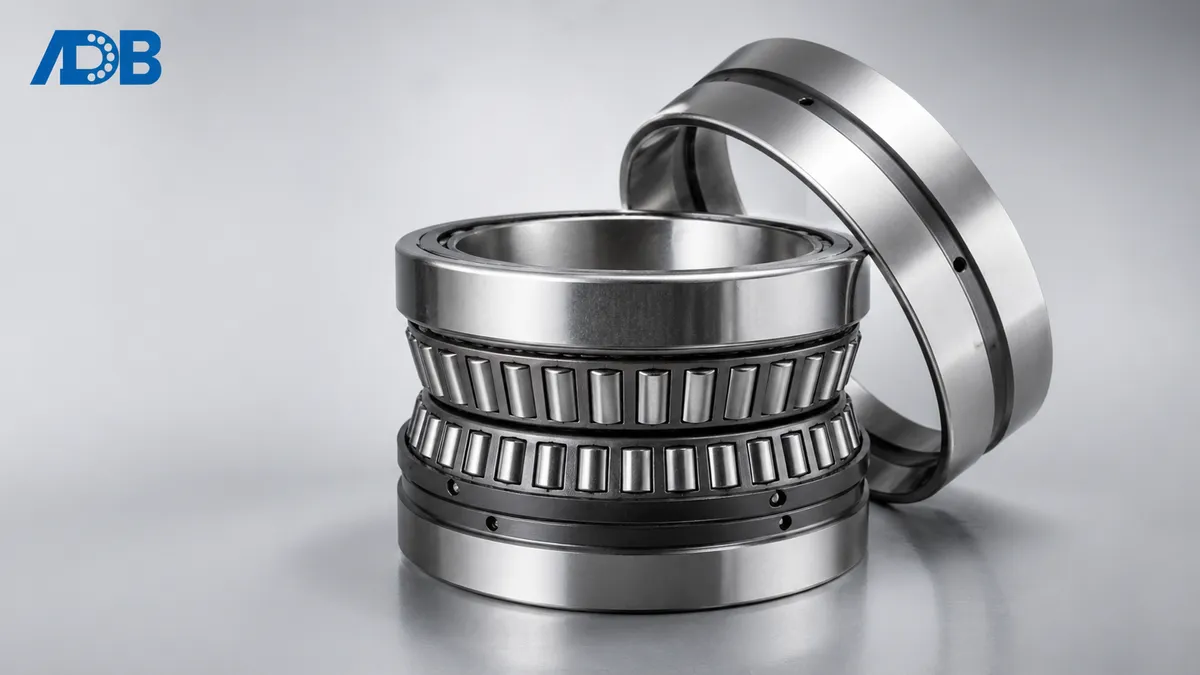
ワークロールを支持する円筒ころ軸受、そしてクラスターミルのバッキング軸受において、52100は安定した高ラジアル荷重下で一貫した性能を発揮します。予測可能な疲労挙動と優れた寸法安定性により、荷重が連続的かつ均等に分布する用途で信頼性の高い選択肢となります。保持器材質は仕様書の一行にすぎません。4列円筒ころ軸受の仕様全体では、すきま等級、精度等級、潤滑仕様も指定する必要があります。
ずぶ焼入れ鋼の制約
ただし、ずぶ焼入れ鋼は断面全体が硬いため、突発的な衝撃エネルギーを吸収しにくい材料です。ビレット圧延機の入口やコブル発生時には、塑性変形によって衝撃を逃がせず、脆性破断することがあります。
高清浄度52100を指定すべき場合
疲労寿命を最大化する場合は、真空脱ガスした高清浄度52100を指定し、亀裂の起点となる非金属介在物を減らします。SKFの軸受鋼清浄度に関する研究では、介在物の管理が疲労耐久性を左右する最重要因子とされています(SKF Evolution)。調質圧延機などの高負荷用途では、この材料変更によってL10寿命を延ばせます。
この脆さのため、衝撃の大きい取付部位には、硬い表層と靭性の高い心部を持つ浸炭焼入れ鋼が必要です。
衝撃荷重下で4320Hは52100とどう違うのか
転がり接触疲労に関する研究によれば、浸炭焼入れ軸受鋼の破壊靭性は、ずぶ焼入れ52100の2〜3倍です(Chalmers University / SKF)。この差により、ずぶ焼入れ軌道輪では破断しかねないコブル発生時にも、ワークロール軸受の破損を抑えられます。
浸炭はどのように二層構造をつくるのか
浸炭は、低炭素鋼の表面から炭素を拡散させる熱処理です。浸炭焼入れ後は、硬く耐摩耗性の高い表層(通常58〜63 HRC)と、比較的軟らかく靭性の高い心部からなる二層構造になります。
衝撃荷重を受けると、靭性の高い心部が衝撃エネルギーを吸収・分散し、亀裂が軌道輪を貫通するのを抑えます。52100のようなずぶ焼入れ鋼では、表面亀裂が内径または外径まで進展して軌道輪が破断するおそれがあります。浸炭焼入れ鋼では、硬化表層と心部の境界で亀裂の進展を抑制できます。
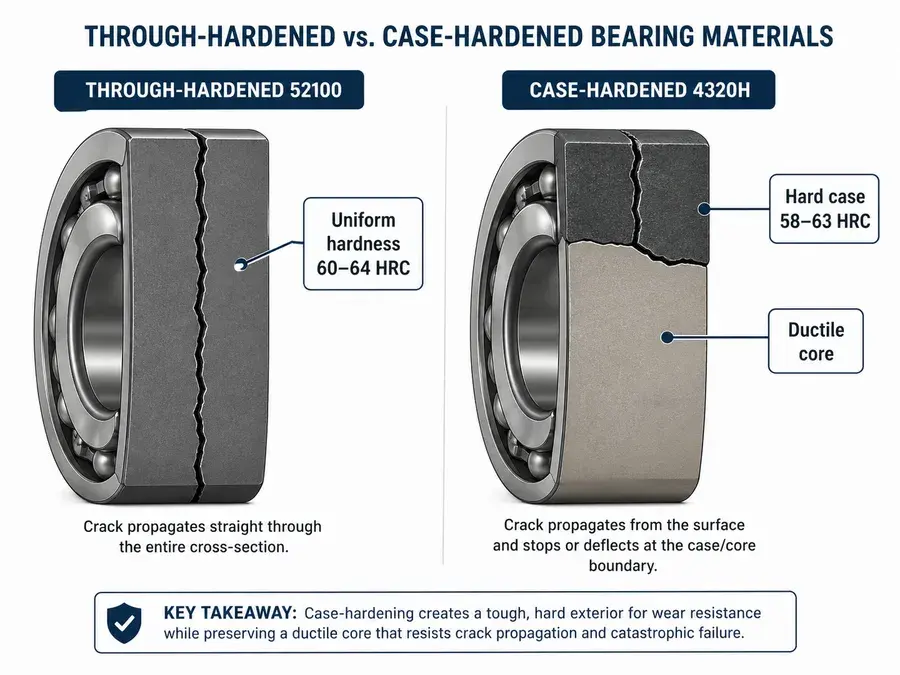
大きな衝撃荷重や軸心ずれが生じる用途では、浸炭焼入れ鋼はずぶ焼入れ鋼より使用寿命を延ばせます。破壊靭性が高く、はく離などの表面損傷を起点とする亀裂の進展を抑えられるためです。
浸炭焼入れ軸受でよく使われる鋼種
この分野では二つの鋼種が主流です。
- SAE 4320H:ニッケル・クロム・モリブデン合金で、安定した浸炭処理性と優れた心部靭性を備えます。北米のミル仕様で広く採用されています。
- 17CrNiMo7-6:欧州標準の同等品で、大型ギアボックスや大口径軸受用途で幅広く使われます。合金含有量がやや高く、厚肉断面での焼入性に優れます。
いずれも、表面の最大疲労寿命よりも耐衝撃性が重視される用途を狙って設計された鋼種です。
4列円すいころ軸受に浸炭焼入れが必要な理由
ワークロールおよびバックアップロールに使われる4列円すいころ軸受には、ラジアル荷重、アキシアル荷重、衝撃荷重が同時に作用します。Timkenの金属産業向け技術資料は、こうした部位に浸炭焼入れ軌道輪を指定しています。ずぶ焼入れ品では、繰返し衝撃に安定して耐えられないためです(Timken Engineering Manual)。
ただし、鋼種選定は話の半分でしかありません。同じ過酷な条件下でころを所定位置に保持する保持器の材料も、同じくらい重要です。
4列円すいころ軸受の性能を保持器材料はどう左右するか
ここまでは軌道輪と転動体の鋼材を中心に説明してきましたが、多くのミル軸受では保持器が最初に損傷します。圧延機軸受にどんな鋼が使われているかを理解するだけでは全体像の半分にすぎません。実際の運転条件で軸受がどれだけもつかは、保持器材料が決めます。
なぜミル環境では鋼板保持器が不利になるのか
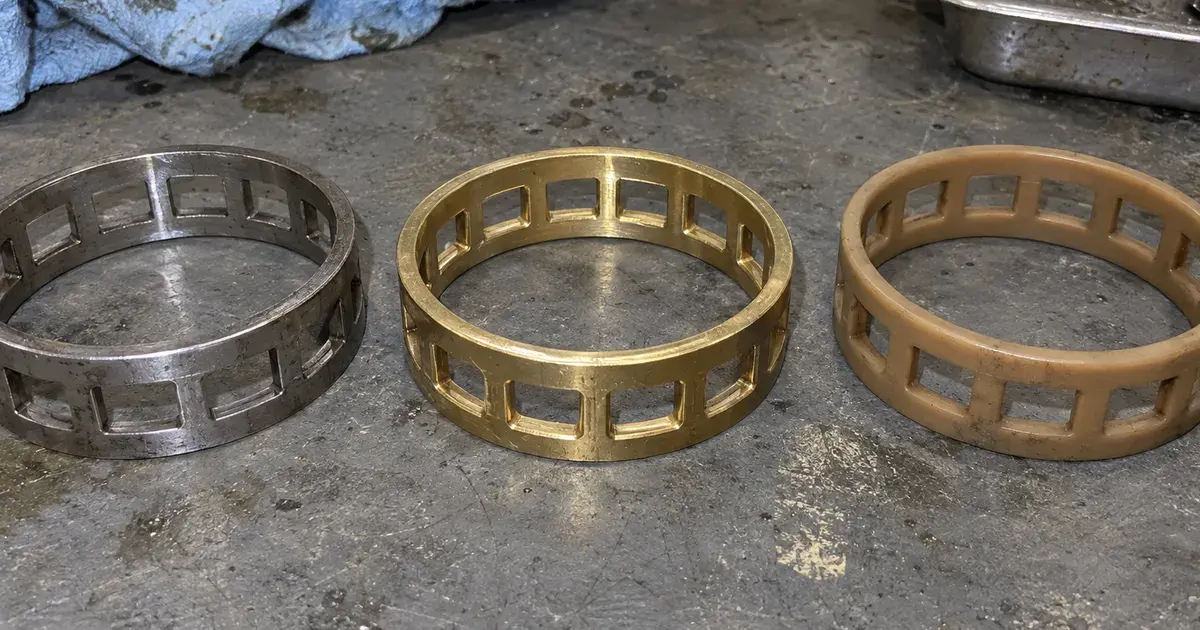
打ち抜き鋼板保持器はコスト効率に優れますが、振動の激しい圧延機環境では分が悪くなります。コイル交換、速度変化、通板操作で起こる急激な加減速サイクルは、鋼板保持器が吸収しきれない衝撃力を発生させます。その結果、疲労亀裂、ころのスキュー、保持器ポケットの加速摩耗が生じます。
接尾記号M/MAの機械加工黄銅保持器
接尾記号MまたはMAで表す機械加工黄銅保持器は、過酷な圧延機用途に適します。主な利点は二つです。
- 自己潤滑性:黄銅は鋼との摩擦係数がもともと低く、潤滑膜が一時的に薄くなった場合でも、ころと保持器の接触部での発熱を抑えます。
- 振動減衰性:黄銅は衝撃時にエネルギーを吸収し、鋼板保持器なら破損するような急激な荷重反転からころを守ります。
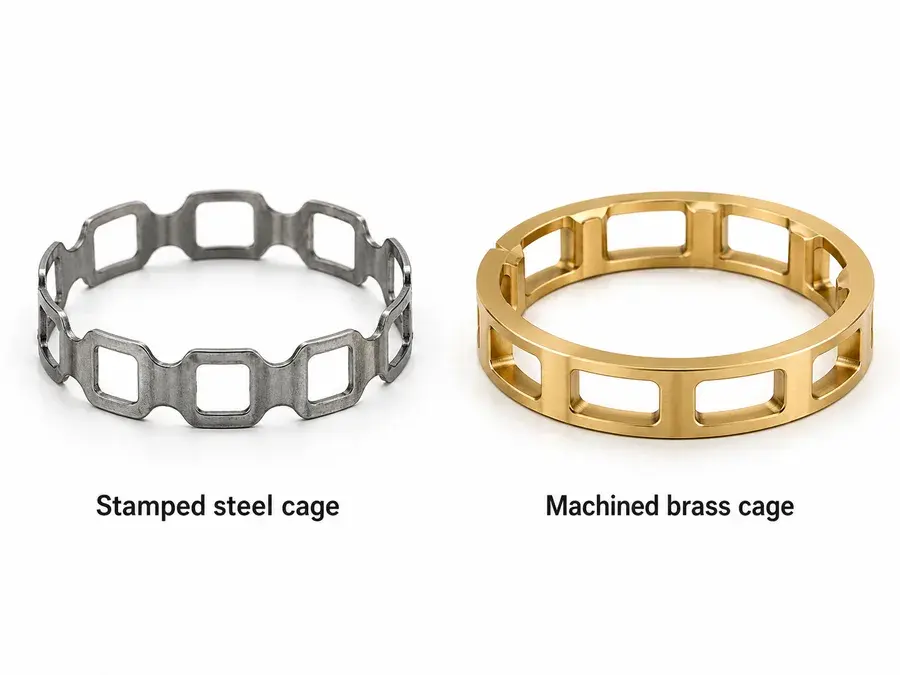
実務では、黄銅保持器付きの4列円すいころ軸受は、リバース圧延機スタンドにおいて鋼板保持器付き同等品を大きく上回る寿命を示します。これは、厚板ミルや熱間ストリップミルのお客様設備で一貫して確認している傾向です。
高速冷間ミル向けの代替保持器には何があるか
運転温度や回転速度が黄銅の実用限界を超える高速冷間圧延機では、ポリアミド(PA66)または繊維強化樹脂製保持器が適します。軽量で摩擦が小さく、タンデム冷間圧延機の高回転条件に対応できます。
保持器は、取付部位と荷重特性に応じて選びます。次に、部位別の材料選定を示します。
圧延機軸受にはどの鋼が使われるのか — 取付部位別選定ガイド
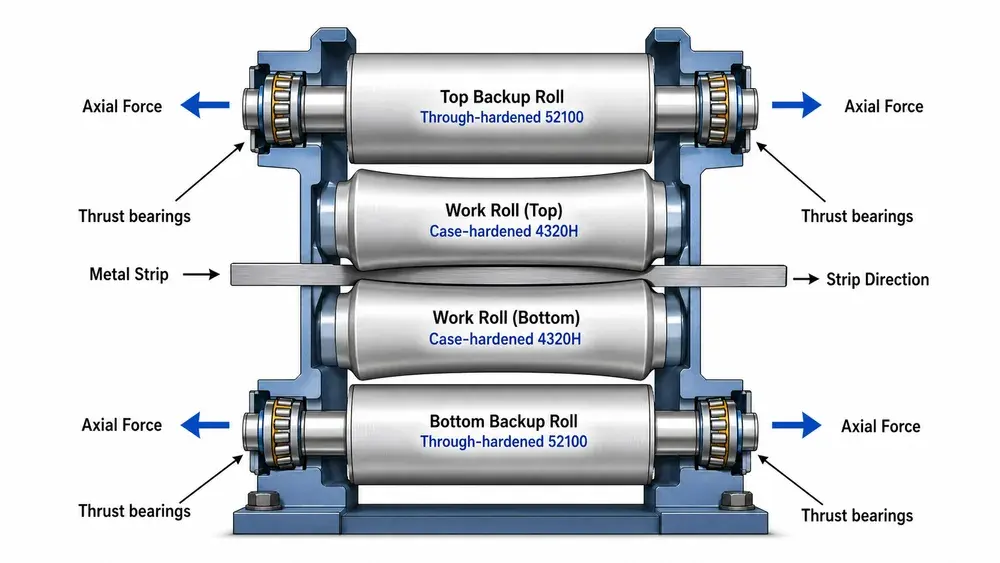
圧延機では、バックアップロール、ワークロール、スラスト支持部、センジミアミルで荷重特性が異なります。各部位の荷重に合う材料を割り当てることが、実機での寿命を左右します。
バックアップロールにずぶ焼入れ円筒ころ軸受を使う理由
バックアップロールは、比較的安定した大きなラジアル荷重を連続して受けます。荷重を予測しやすく広い接触面に分散でき、突発的な衝撃が少ないため、ずぶ焼入れ52100鋼が標準です。断面全体の均一な硬さにより、高荷重の定常運転で生じる表面下起点疲労に耐えます。
ワークロールに浸炭焼入れ4列円すいころ軸受を使う理由
ワークロール軸受は、ラジアル荷重とアキシアル荷重に加え、ストリップ交換時の衝撃や急激な荷重反転を受けます。この部位の4列円すいころ軸受には、破断せずに衝撃を吸収できる材料が必要です。浸炭焼入れ4320Hは、靭性の高い心部が衝撃を吸収し、硬化表層が潤滑剤の汚染による表面疲労と摩耗に耐えるため、ずぶ焼入れ品より適します。
スラスト軸受:ミルスタンドのアキシアル荷重をどう受けるか
タンデム圧延機のスラスト軸受は、ストリップ張力やロール荷重の不均衡によるアキシアル力を受けます。52100製のアンギュラ玉軸受や自動調心ころスラスト軸受が一般的ですが、荷重が一方向か反転するかによって材料要件が変わります。反転荷重には、より靭性の高い材料が必要です。
センジミアミル(Zミル)に精密ずぶ焼入れ軸受が必要な理由
センジミアミルは、クラスター状に支持した小径ワークロールを使うため、高い接触応力下でも優れた寸法安定性が必要です。厳しい公差で研削したずぶ焼入れ軸受鋼を使用します。材料のわずかな不均一がストリップ板厚のばらつきに直結するため、組織の均一性は硬さと同じくらい重要です。
取付部位別材料選定 — 早見表
| 取付部位 | 軸受形式 | 推奨材料 | 主な理由 |
|---|---|---|---|
| バックアップロール | 4列円筒ころ軸受 | ずぶ焼入れ52100 | 安定した高ラジアル荷重、衝撃なし |
| ワークロール | 4列円すいころ軸受 | 浸炭焼入れ4320H/17CrNiMo7-6 | 衝撃荷重、ラジアル+アキシアル複合 |
| スラスト支持部 | アンギュラ玉軸受/円すいころスラスト軸受 | ずぶ焼入れ52100 | アキシアルのみ、予測可能な荷重 |
| センジミアミル | バッキング軸受 | ずぶ焼入れ52100(高清浄度) | 極めて高い寸法精度が必要 |
取付部位ごとに、軸受鋼へ優先して求める特性が異なります。標準鋼では対応できない条件では、次の代替材料を検討します。
ANDE Bearingは、各取付部位向けの4列円すいころ軸受、4列円筒ころ軸受、バッキング軸受を製造し、硬さ測定結果、熱処理ロット記録、寸法検査成績書を含む材料トレーサビリティ資料を提供しています。
代替軸受材料を検討すべきタイミングはいつか
52100や浸炭焼入れ鋼は、圧延機用途の大半に対応します。ただし、耐食性、非磁性、大幅な摩擦低減が必要な環境では、標準的な高炭素クロム軸受鋼以外の材料を検討します。
腐食性の冷却環境でオーステナイト系ステンレス鋼はどう機能するか
水系冷却液やスケール抑制用薬剤による腐食が厳しい部位では、AISI 316オーステナイト系ステンレス鋼が候補になります。モリブデンを2〜3%含むため、湿潤環境で問題となる塩化物孔食への耐性があります。ただし、316は52100より硬さが低く、接触応力の高い用途には適しません。軽荷重で腐食が支配的な部位に限定して使います。
セラミックハイブリッド軸受の利点は
窒化ケイ素(Si3N4)製転動体と鋼製軌道輪を組み合わせたハイブリッドセラミック軸受は、高速・通電環境に適します。窒化ケイ素は軸受鋼より密度が約60%低く、高速時の遠心荷重を抑えます(ScienceDirect)。また電気絶縁性があるため、漏れ電流によるフルーティング(波状損傷)を防げます。発熱も小さく、厳しい運転サイクルで潤滑剤寿命を延ばせます。
保護コーティングは現実的な代替策になるか
セラミックやステンレスへ切り替える前に、標準鋼製軸受へ黒色酸化被膜やリン酸塩被膜を施せば、比較的低コストで実用的な耐食性と軽度の耐摩耗性を付加できます。これらのコーティングは初期なじみ運転時の潤滑剤保持を改善し、初期段階の表面疲労を抑えます。高価な材料を指定する前に検討できる現実的な対策です。
非磁性鋼が必要になるのはどんな場面か
電磁干渉や磁性粒子の蓄積が運転リスクとなる一部の特殊圧延用途では、非磁性軸受鋼によって磁性体の吸着を防ぎ、軸受の健全性と製品品質の両方を守ります。
材料選定では、荷重履歴、環境、速度、総保有コストを設備全体で評価します。材料特性を実際の運転条件に合わせ、圧延条件を変更したときは再評価してください。軸受材料は初回設計時だけでなく、設備の運用中も見直す必要があります。
主要ポイント
- 安定荷重部には52100を標準採用:バックアップロールとセンジミアミルでは、荷重が予測でき衝撃が小さい場合、ずぶ焼入れ高炭素クロム軸受鋼(ASTM A295準拠で60〜64 HRC)が適します。
- ワークロールには浸炭焼入れ4320Hまたは17CrNiMo7-6:衝撃荷重、ラジアル・アキシアル複合荷重、コブルのおそれがある部位には、硬い表層と靭性の高い心部が必要です。
- 保持器材料も軌道輪材料と同様に重視:可逆圧延機や振動の大きいスタンドには接尾記号M/MAの機械加工黄銅保持器を、高速冷間圧延機にはポリアミド保持器を指定します。
- 腐食が主因なら過剰設計を避ける:軸受全体を特殊材料へ変更する前に、湿潤環境ではAISI 316ステンレス鋼や保護被膜を検討します。
- カタログ在庫ではなく、取付部位に合わせて材料を選ぶ:上記の選定ガイドを使い、各ロール部の荷重特性に軸受鋼種、保持器形式、表面処理を合わせてください。
よくある質問
Q:圧延機のワークロールに最適な軸受材料は何ですか?
ワークロール軸受には、浸炭焼入れSAE 4320Hまたは17CrNiMo7-6を推奨します。硬い表層(58〜63 HRC)と靭性の高い心部を併せ持ち、52100のようなずぶ焼入れ品では破断しかねないコブルやストリップ破断時の衝撃荷重に耐えられます。
Q:なぜ52100鋼はほとんどの産業用軸受に使われているのですか?
AISI 52100(100Cr6)は、ASTM A295に基づき0.98〜1.10%の炭素と1.30〜1.60%のクロムを含み、熱処理後は断面全体が60〜64 HRCになります(Bhadeshia, Progress in Materials Science 57)。均一に分散した炭化物が転がり接触疲労に耐えるため、バックアップロールやクラスターミルのバッキング軸受など、荷重が安定した用途に適します。
Q:ずぶ焼入れ軸受鋼と浸炭焼入れ軸受鋼の違いは何ですか?
ずぶ焼入れ鋼(52100など)は断面全体が均一に硬く、安定荷重下で優れた疲労強度を示します。浸炭焼入れ鋼(4320Hなど)は、硬い表層と比較的軟らかく靭性の高い心部からなる構造です。浸炭焼入れ鋼は表層と心部の境界で亀裂進展を抑えますが、ずぶ焼入れ鋼では亀裂が断面を貫通することがあります。
Q:圧延機の計画外停止コストはどのくらいですか?
圧延機の計画外停止による損失は、業界のベンチマークを引用するのではなく、対象ラインごとに算定することが適切です。公表されている鉄鋼プラントの1時間あたり損失額は、出典によって一桁以上の差があります。直接的な生産損失、加熱炉の待機エネルギー、規格外材による品質損失、納期遅延の違約金という4項目を、自社ラインの生産能力と契約条件に基づいて積み上げてください。
Q:圧延機軸受には黄銅保持器と鋼板保持器のどちらを選ぶべきですか?
振動と衝撃荷重が大きい圧延機用途では、接尾記号M/MAの機械加工黄銅保持器が適します。黄銅はころと保持器の接触部で摩擦を抑え、荷重反転時の衝撃エネルギーを吸収します。鋼板保持器は、荷重が安定し振動の小さい部位に限って使用します。高速冷間圧延機にはポリアミド(PA66)保持器が適します。
お客様のミル構成に最適な軸受材料の選定にお困りですか? ANDE Bearingのエンジニアリングチームが、圧延機軸受の選定、材料鋼種の確認、用途の最適化について無償で技術相談を承ります。24時間以内のお見積りはお問い合わせまでご連絡ください。