Vòng bi máy cán làm việc tại vị trí khắc nghiệt nhất của ngành công nghiệp nặng. ISO 76 định nghĩa tải trọng tĩnh cơ bản của vòng bi con lăn là tải trọng gây ra ứng suất tiếp xúc tính toán 4.000 MPa tại con lăn chịu tải lớn nhất, tức điểm mà biến dạng dư đạt một phần mười nghìn đường kính con lăn (NSK, Rolling Bearings, §4.5.1). Cổ trục cán phải chịu được từng lượt cán mà không chạm tới giới hạn đó. Chọn sai vòng bi không chỉ làm giảm tuổi thọ; hậu quả là phải loại bỏ trục cán, làm hỏng gối đỡ, khiến dải thép sai dung sai và dừng toàn bộ dây chuyền.
Quy mô này thể hiện rõ qua sản lượng: năm 2023, thế giới sản xuất 1,89 tỷ tấn thép thô, và mỗi tấn sản phẩm dẹt đều đi qua một giá cán có các trục cán được đỡ bằng vài trăm kilôgam vòng bi cổ trục chế tạo chính xác (World Steel Association). Về bối cảnh thị trường, Mordor Intelligence ước tính thị trường vòng bi công nghiệp đạt 54,62 tỷ USD năm 2025 và tăng 9,23% mỗi năm lên 92,77 tỷ USD vào năm 2031, trong đó ô tô là phân khúc ứng dụng cuối lớn nhất, chiếm 29,63%, còn năng lượng tăng nhanh nhất (Mordor Intelligence).
Bài viết trình bày bảy họ ổ dùng trong máy cán, các tiêu chí lựa chọn thực tế, những hệ thống bôi trơn quyết định tuổi thọ, cùng quy trình lắp đặt và bảo trì quyết định việc vòng bi đạt tuổi thọ thiết kế hay chỉ đạt một phần nhỏ.
Điểm chính
- ISO 76 định nghĩa tải trọng tĩnh cơ bản của vòng bi con lăn là tải trọng gây ra ứng suất tiếp xúc 4.000 MPa tại con lăn chịu tải lớn nhất. Vòng bi cổ trục cán được tính chọn để không vượt giới hạn đó trong mọi lượt cán (NSK, §4.5.1).
- Vòng bi đũa trụ bốn dãy có khả năng chịu tải hướng tâm cao nhất trong cùng không gian lắp đặt và chiếm ưu thế ở vị trí trục cán làm việc của máy cán dải, tấm và dây thép (SKF Four-row cylindrical roller bearings).
- Ổ trượt thủy động màng dầu kiểu MORGOIL® chiếm ưu thế ở các vị trí trục cán tựa cỡ lớn trong máy cán dải nóng và máy cán dải nguội hiện đại; màng dầu toàn phần loại bỏ tiếp xúc kim loại với kim loại (Primetals Technologies).
- Dữ liệu kiểm tra của chính SKF cho thấy năm dạng hư hỏng ISO 15243 phổ biến nhất là mài mòn do hạt mài 26%, mỏi khởi phát từ bề mặt 16%, ăn mòn do ẩm 14%, mài mòn dính 7% và xói mòn do dòng điện rò 7%, tổng cộng khoảng 70% tất cả các dạng được ghi nhận. Mỏi dưới bề mặt, cơ chế mà L10 dự đoán, không nằm trong nhóm năm dạng này (SKF Bearing damage analysis: ISO 15243).
- Bảng ứng dụng của NSK xếp cổ trục cán ở hệ số tuổi thọ mỏi fh từ 4 đến 7. Theo chính quan hệ L10h = 500·fh³ của NSK, đó là tuổi thọ thiết kế hàng chục nghìn giờ (NSK, bảng 4.1).
Vòng bi máy cán là gì?
Vòng bi máy cán, còn gọi là vòng bi cổ trục cán, là linh kiện chính xác được thiết kế để lắp trong giá cán kim loại. Chúng đỡ cổ trục, truyền lực cán sang thân giá cán và duy trì hình học làm việc trong môi trường nhiễm bẩn và chu kỳ nhiệt, trên dải tốc độ từ cán thô chậm đến các cụm cán tinh của máy cán dây và cán hình nhỏ, nơi tốc độ cán đạt 100 m/s trở lên (Schaeffler).
Điều kiện vận hành đặc biệt khắc nghiệt:
- Tải hướng tâm và dọc trục cực lớn, thường đi kèm lực va đập đột ngột khi ăn phôi, trong lượt cán hoặc khi đứt dải
- Dải tốc độ rộng, từ cán thô chậm đến 40 m/s ở trục cán làm việc của máy cán hình nhỏ và cán dây, và trên 100 m/s ở cụm cán tinh dây một sợi
- Không gian lắp đặt hạn chế: gối đỡ (chock) phải nằm trong đường kính nhỏ hơn thân trục cán nên tải đơn vị rất cao
- Nhiễm bẩn và độ ẩm từ nước làm mát, vảy cán, lớp oxit và sản phẩm phân hủy chất bôi trơn
- Ứng suất nhiệt, với nhiệt độ cổ trục dao động hàng chục độ qua mỗi lượt cán nóng
- Tải trọng tĩnh làm ứng suất tiếp xúc tính toán tiến gần 4.000 MPa, mức ứng suất tham chiếu mà ISO 76 dùng để tính tải trọng tĩnh cơ bản của vòng bi con lăn (NSK, §4.5.1)
Trong những điều kiện đó, vòng bi máy cán không phải linh kiện tiêu chuẩn dùng chung. Chúng là sản phẩm chuyên dụng, được thiết kế cho một vị trí cụ thể trên một máy cán cụ thể; lựa chọn sai sẽ gây dừng máy ngoài kế hoạch, hư hỏng trục cán và gối đỡ, sản phẩm sai dung sai và rủi ro mất an toàn.
Kết quả kiểm tra vòng bi bị trả lại: Trong khoảng 80 vòng bi đũa trụ bốn dãy mà chúng tôi kiểm tra từ các khiếu nại bảo hành tại máy cán dải nóng trong ba năm qua, chưa đến một phần năm có dấu hiệu tróc mỏi dưới bề mặt điển hình. Các trường hợp còn lại gồm phớt hỏng làm nước xâm nhập, chất bôi trơn nhiễm bẩn do bộ lọc của hệ thống dầu-khí không được bảo dưỡng và hư hỏng khi lắp do gia nhiệt bằng ngọn lửa thay vì cảm ứng hoặc bể dầu. Tỷ lệ này phù hợp với những gì SKF công bố từ cơ sở dữ liệu kiểm tra của chính họ, nơi mài mòn, ăn mòn và hư hỏng khởi phát từ bề mặt lấn át mỏi dưới bề mặt (SKF Bearing damage analysis: ISO 15243). Kết luận mà chủ nhà máy không muốn nghe là: phần lớn trường hợp "hỏng vòng bi" thực chất bắt nguồn từ hệ thống làm kín, bôi trơn và quy trình lắp đặt.
Có những loại vòng bi máy cán nào?
Ổ dùng trong máy cán thuộc hai họ: ổ lăn và ổ trượt. Họ ổ trượt bao gồm ổ màng dầu thủy động và các thiết kế ma sát bán khô bằng nhựa, hợp kim đồng hoặc polyme; trong họ ổ lăn có nhiều loại chuyên dụng cho từng vị trí trên máy. Cơ cấu thị trường cho thấy vai trò của từng loại: vòng bi cầu dẫn đầu thị trường vòng bi công nghiệp với 38,24% doanh thu năm 2025, còn vòng bi con lăn chiếm các phân khúc tải nặng như trục xe tải khai khoáng và trục chính tuabin gió, nơi khả năng chịu tải hướng tâm trong không gian lắp đặt giới hạn là tiêu chí quyết định (Mordor Intelligence).
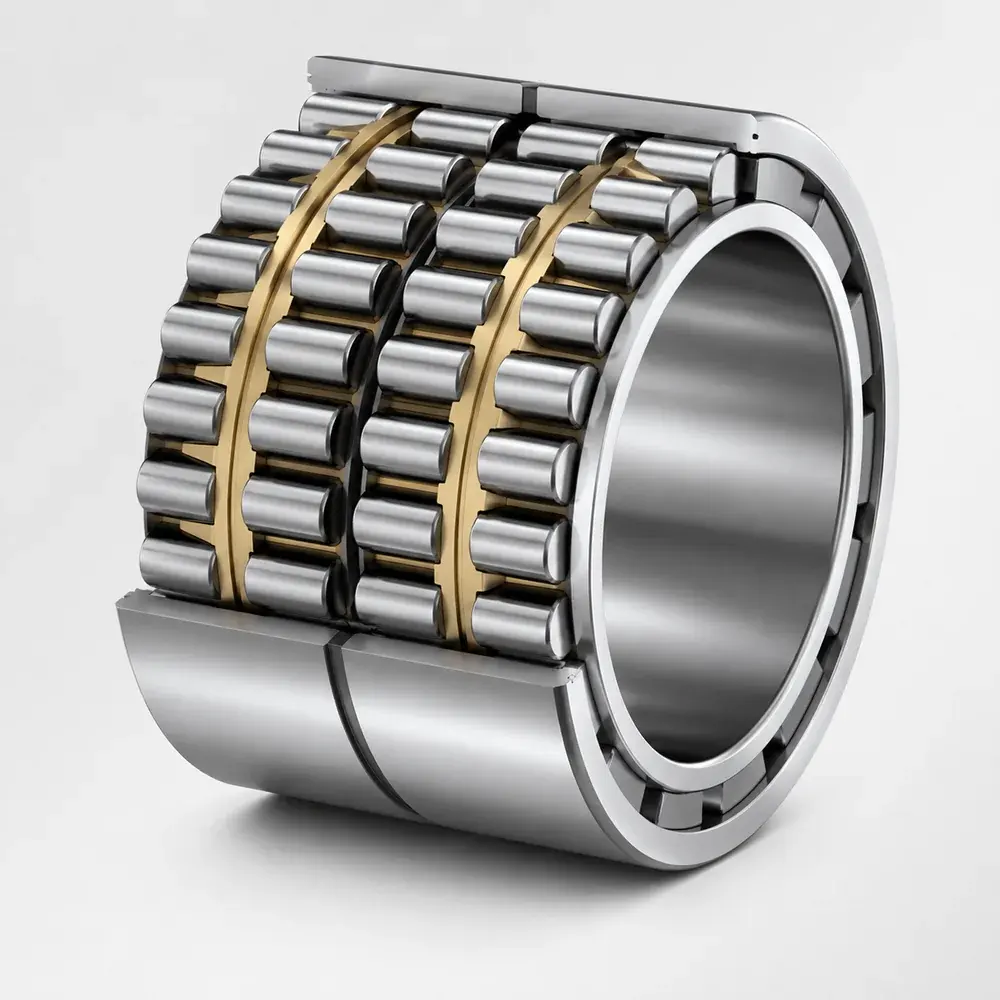
1. Vòng bi đũa trụ bốn dãy
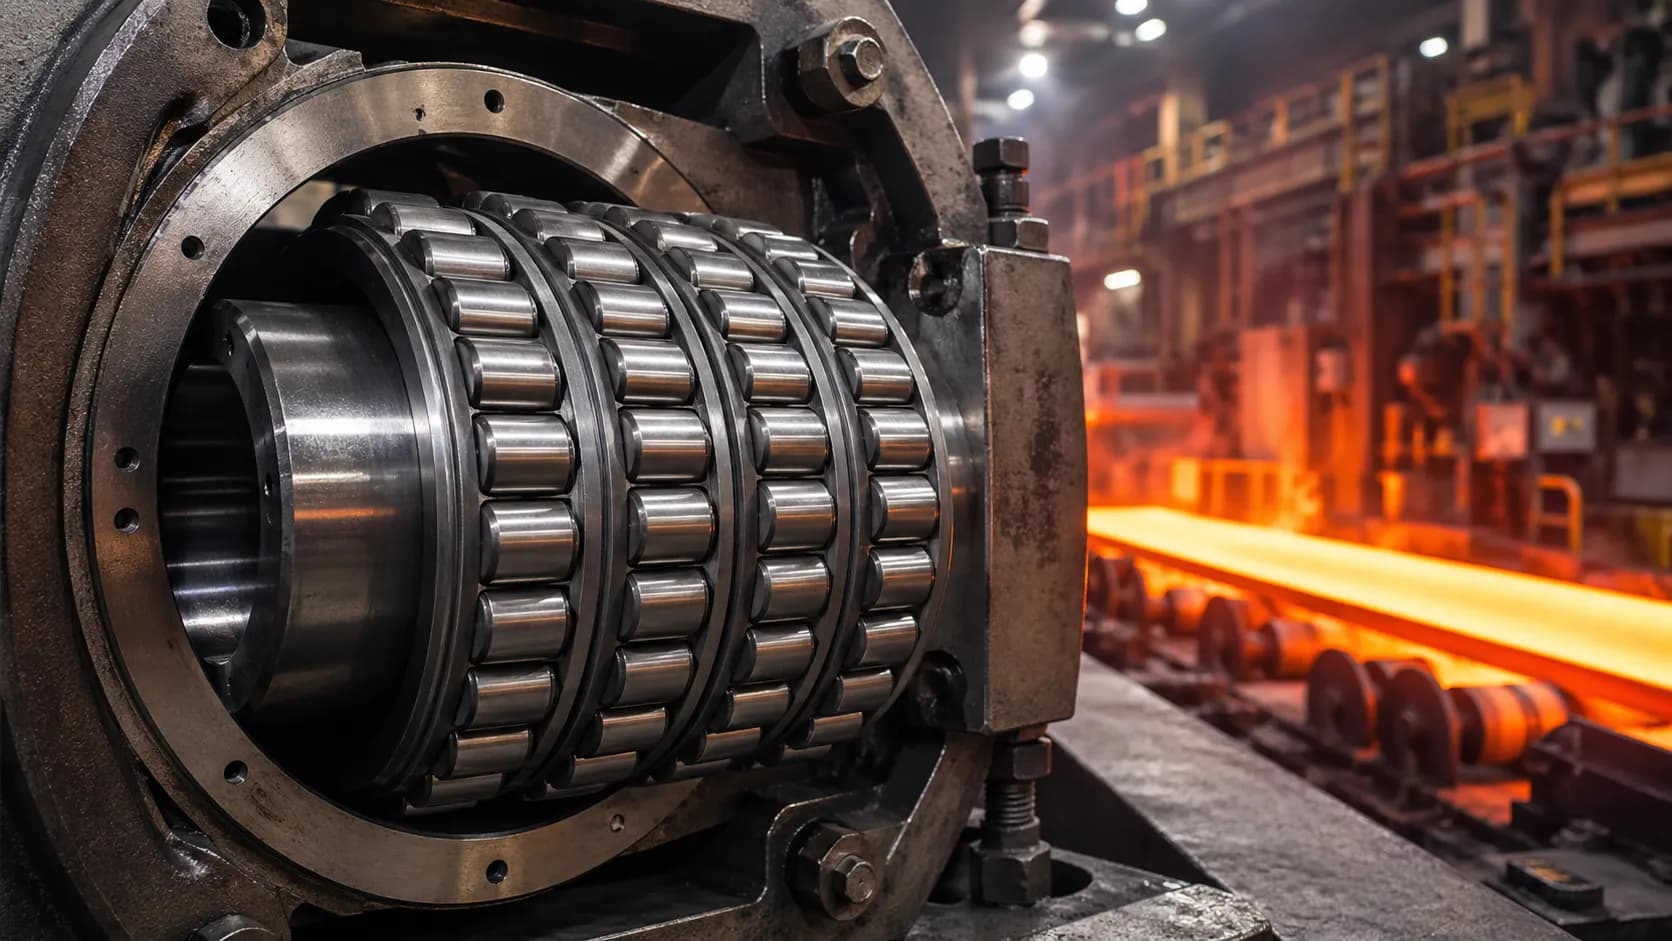
Vòng bi đũa trụ bốn dãy là loại vòng bi cổ trục chủ lực trong máy cán dải, tấm và dây thép hiện đại. Bốn dãy con lăn trụ làm việc trên các vòng trong và vòng ngoài kép, tạo tiếp xúc đường giữa con lăn với rãnh lăn. Nhờ đó, loại này có khả năng chịu tải hướng tâm cao nhất trong cùng không gian lắp đặt so với mọi kết cấu vòng bi máy cán khác (SKF).
Ưu điểm:
- Khả năng chịu tải hướng tâm cao nhất trong các loại vòng bi máy cán
- Chiều cao mặt cắt nhỏ, phù hợp với không gian hướng tâm hạn chế bên trong gối đỡ
- Cấu tạo tháo rời giúp lắp đặt, kiểm tra và thay trục cán dễ dàng
- Tốc độ giới hạn cao phù hợp cả giá cán thô lẫn giá cán tinh
- Cho phép dịch chuyển dọc trục để bù giãn nở nhiệt của trục cán
Hạn chế: Chỉ chịu được tải dọc trục rất nhỏ nên luôn phải kết hợp với vòng bi chặn chuyên dụng.
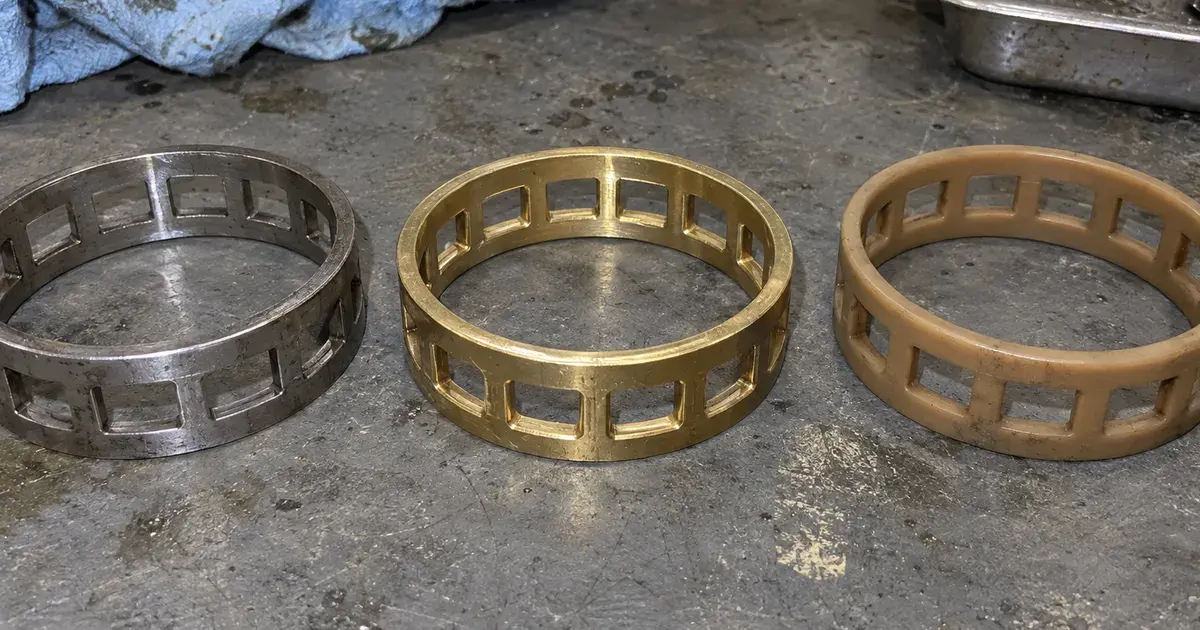
Vòng bi đũa trụ bốn dãy thường được lắp có độ dôi trên cổ trục cán. Vòng cách thường được gia công từ đồng thau cường độ cao, theo dạng ngón hoặc cửa sổ, hoặc từ thép tôi. Các thiết kế tiên tiến có thêm rãnh dầu xoắn trong lỗ vòng trong. Các rãnh này giữ dầu và bảo vệ rãnh lăn trước hạt kim loại sinh ra do cổ trục bị mài mòn. Các hậu tố chỉ những rãnh này, cùng với cấp khe hở và cấp dung sai tương ứng, được trình bày trong hướng dẫn đặc tính kỹ thuật vòng bi đũa trụ bốn dãy.
Ứng dụng điển hình: Máy cán dải nóng, máy cán tấm, máy cán dây thép, máy cán lá, máy cán nguội bốn trục và máy cán phôi vuông liên tục.
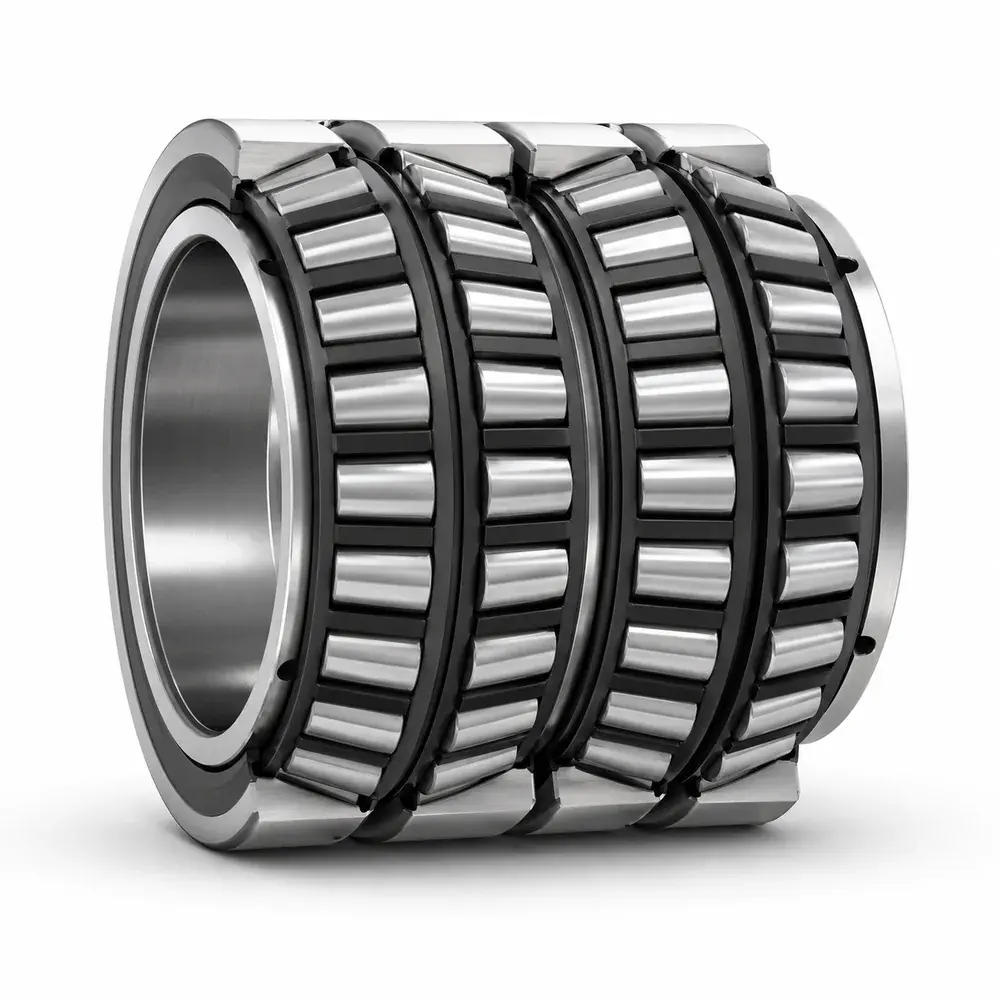
2. Vòng bi đũa côn bốn dãy
Khi vị trí chịu đồng thời tải hướng tâm và tải dọc trục lớn, vòng bi đũa côn bốn dãy là lựa chọn ưu tiên. Bốn dãy con lăn côn chịu tải dọc trục theo cả hai chiều mà không cần vòng bi chặn riêng; trong cùng kích thước lắp đặt, khe hở bên trong có thể được điều chỉnh để bù giãn nở nhiệt. Schaeffler cung cấp loại vòng bi này với các vòng đệm trung gian đã được ghép bộ để đạt khe hở dọc trục bên trong đúng yêu cầu, đồng thời ghi chiều rộng vòng và giá trị khe hở lên chính các vòng đó (Schaeffler).
Ưu điểm:
- Khả năng chịu tải kết hợp hướng tâm và dọc trục, phù hợp với giá cán có lực dọc trục đáng kể
- Thiết kế nhỏ gọn loại bỏ vòng bi chặn phụ, tiết kiệm không gian
- Khe hở bên trong có thể điều chỉnh để bù giãn nở nhiệt và hiệu chỉnh theo tải động
- Có các kiểu bố trí "X" và "O"
- Duy trì độ chính xác tốt trong suốt thời gian sử dụng
Ứng dụng điển hình: Máy cán nóng hạng nặng, máy cán dải nguội, máy cán tấm, máy cán lá nhôm, cổ trục của máy cán nguội chính xác cao và máy cán kim loại màu (đồng, nhôm).
Để xem so sánh chi tiết giữa hình học côn và trụ, hãy tham khảo vòng bi đũa côn so với vòng bi đũa trụ.
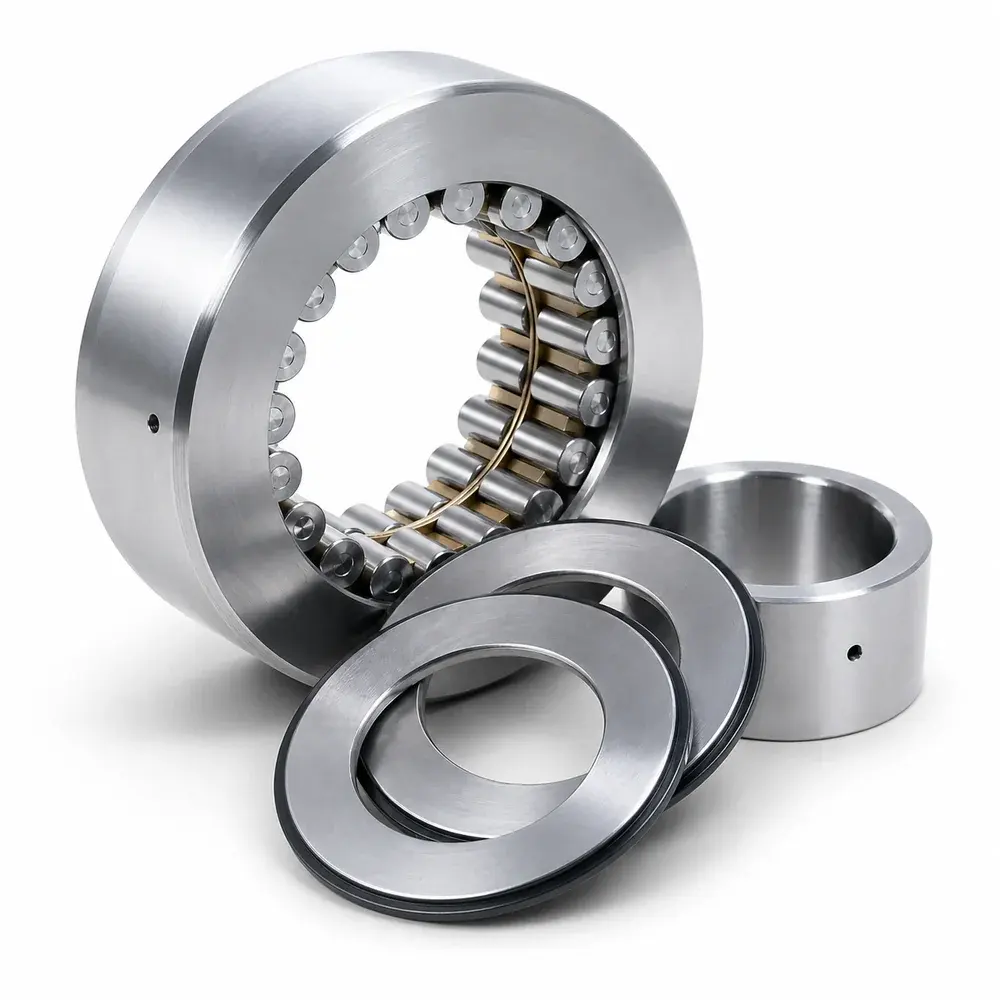
3. Vòng bi đỡ (vòng bi Sendzimir / Z-Mill)
Máy cán Sendzimir (Z-mill) dùng một cụm trục cán tựa bố trí trên giá đỡ dạng yên để đỡ các trục cán làm việc có đường kính rất nhỏ, nhờ đó có thể cán dải cực mỏng và hợp kim cứng. Vòng bi đỡ là vòng bi đũa trụ nhiều dãy chuyên dụng, được thiết kế theo giới hạn hình học của kết cấu này và chịu được áp suất tiếp xúc có thể phá hủy vòng bi tiêu chuẩn chỉ trong vài giờ.
Những vòng bi này chịu được áp suất tiếp xúc đặc biệt cao trong khi giữ hình học trục cán rất chính xác. Chúng dùng để cán dải thép không gỉ mỏng, thép silic và hợp kim đặc biệt, những sản phẩm đòi hỏi dung sai bề mặt và chiều dày dưới 10 micromet.
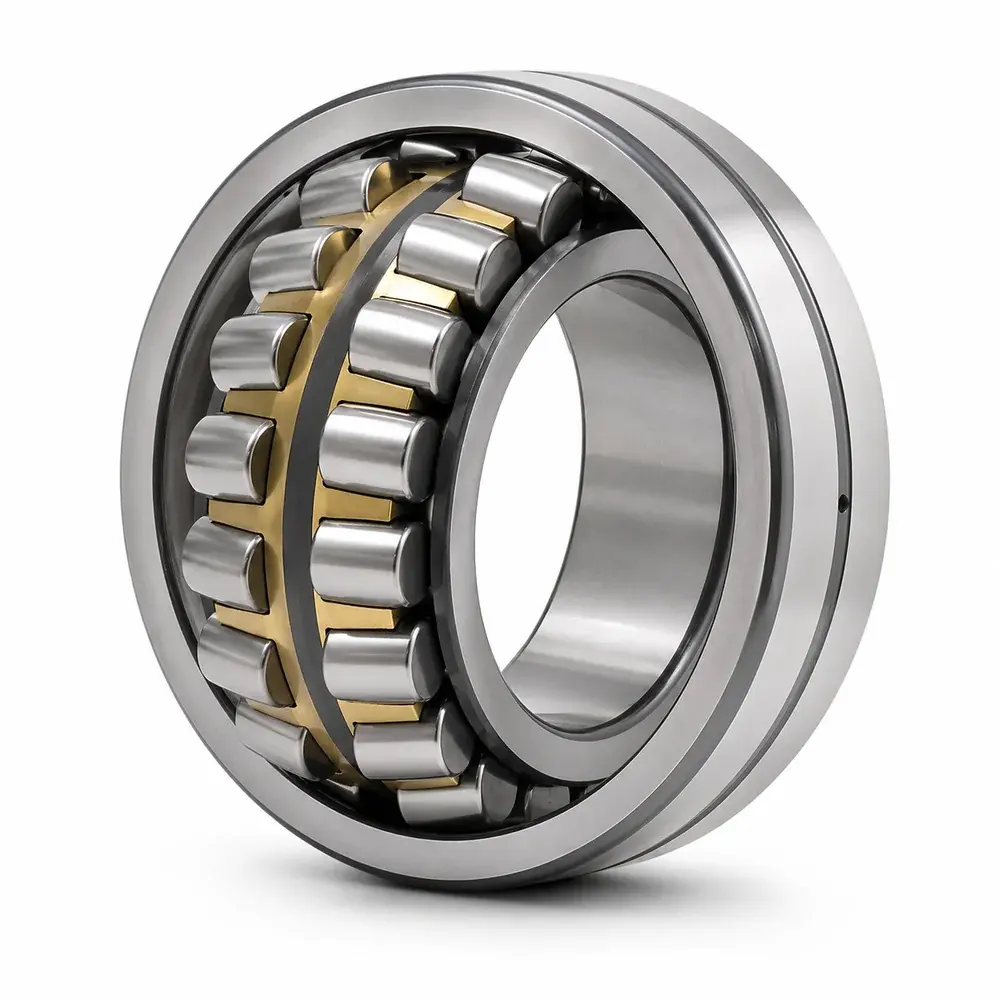
4. Vòng bi tang trống
Vòng bi tang trống là vòng bi tự lựa hai dãy, trong đó các con lăn dạng tang trống chạy trên một rãnh lăn cầu chung ở vòng ngoài. Kết cấu này chịu được sai lệch trục tĩnh và động đến 1,5°–2,5° tùy theo dòng sản phẩm và cấp khe hở, nên thường xuất hiện ở giá cán thô, máy cán hình và các vị trí phụ có độ võng trục hoặc sai lệch gối đỡ (SKF).
Đặc điểm:
- Khả năng bù sai lệch trục rất tốt (lên đến 2°)
- Khả năng chịu tải hướng tâm cao và tải dọc trục vừa phải
- Phù hợp tốc độ thấp đến trung bình
- Có sẵn kích thước lỗ lớn cho ứng dụng hạng nặng
Ứng dụng điển hình: Giá cán thô, máy cán hình, máy cán phôi vuông và các bộ phận truyền động của máy cán.
Với các trục dài mà sai lệch là đặc tính làm việc chứ không phải khuyết tật, nguyên lý tự lựa tương tự được trình bày trong bài viết vòng bi tang trống cho công nghiệp nặng có sai lệch trục.
5. Vòng bi chặn (vòng bi chịu tải dọc trục)
Trong hầu hết các cách bố trí ổ trên máy cán, gối đỡ ở phía thao tác truyền lực dọc trục từ trục cán vào thân giá cán. Vòng bi chặn chuyên dụng chịu tải này độc lập với vòng bi đũa trụ chịu tải hướng tâm, nhờ đó mỗi loại chỉ đảm nhiệm đúng chức năng của mình. Nguyên tắc thiết kế rất đơn giản: tách vòng bi chặn khỏi tải hướng tâm để đạt tuổi thọ cao.
Các loại phổ biến bao gồm:
- Vòng bi chặn đũa côn, cho tải dọc trục lớn ở tốc độ trung bình
- Vòng bi đũa côn hai dãy, cho tải kết hợp hướng tâm và dọc trục hai chiều
- Vòng bi cầu tiếp xúc góc, khi yêu cầu độ chính xác và tốc độ cao
Hãy chọn vòng bi chặn theo lực dọc trục mà giá cán thực sự sinh ra, không phải theo phần không gian còn lại trong gối đỡ. Một vòng bi chặn được chọn chỉ theo phần không gian còn lại trong gối đỡ thường sẽ phải chịu tải hướng tâm mà nó không được thiết kế để chịu.
6. Ổ trượt thủy động (màng dầu)
Đối với trục cán tựa trong máy cán dải nóng và máy cán dải nguội hiện đại, ổ trượt màng dầu thủy động, thường được biết đến qua dòng sản phẩm MORGOIL® của Primetals, mang lại mức hiệu năng cao nhất hiện nay. Không dùng phần tử lăn, loại ổ này đỡ tải bằng một màng dầu thủy động toàn phần giữa cổ trục cán và bạc lót. Màng dầu loại bỏ tiếp xúc kim loại với kim loại khi máy cán làm việc ổn định, đồng thời cho khả năng chịu tải và tốc độ cao hơn cùng tuổi thọ thiết bị dài hơn (Primetals Technologies).
Ưu điểm:
- Ma sát cực thấp khi bôi trơn bằng màng dầu toàn phần
- Khả năng chịu tải rất cao nhờ màng dầu phân bố tải trên diện tích tiếp xúc lớn
- Độ chính xác cán cao, đặc biệt quan trọng với máy cán dải và lá chính xác
- Khả năng làm việc ở tốc độ cao, phù hợp với trục cán tựa tốc độ cao
- Tuổi thọ dài khi được bảo trì đúng cách
Đổi lại, hệ thống phức tạp hơn. Ổ trượt màng dầu cần hệ thống bôi trơn có áp, cơ cấu làm kín tin cậy và nguồn dầu sạch. Loại ổ này phát huy hiệu quả ở các máy cán sản phẩm dẹt sản lượng cao được bảo trì tốt, nhưng nhanh chóng xuống cấp nếu bị lơ là.
Ứng dụng điển hình: Trục cán tựa trong máy cán nguội liên tục, máy cán nguội đảo chiều và giá cán tinh của máy cán dải nóng.
7. Ổ trượt ma sát bán khô
Ở các vị trí ít khắc nghiệt hơn như máy cán hình, máy cán phôi vuông và giá cán thô, ổ trượt composite nền nhựa là phương án chi phí thấp, ít bảo trì. Chúng chỉ cần lượng bôi trơn tối thiểu, chịu được mức nhiễm bẩn có thể phá hủy ổ lăn trong vài giờ và có thể thay nhanh trong kỳ dừng máy. Ổ trượt bằng hợp kim đồng hoặc polyme đảm nhiệm vai trò tương tự khi nhiệt độ trục cán đòi hỏi hệ vật liệu khác.
So sánh các loại
| Loại ổ | Đặc tính tải | Khả năng chịu tải dọc trục | Ứng dụng phù hợp |
|---|---|---|---|
| Vòng bi đũa trụ bốn dãy | Tải hướng tâm cực lớn | Rất thấp (cần vòng bi chặn) | Trục cán làm việc và trục cán tựa trong máy cán dải và dây thép |
| Vòng bi đũa côn bốn dãy | Tải hướng tâm lớn + tải dọc trục hai chiều | Tích hợp | Máy cán hạng nặng, cán nguội chính xác cao, cán lá nhôm |
| Vòng bi đỡ (Sendzimir) | Áp suất tiếp xúc rất cao | Rất thấp | Trục trung gian và trục cán tựa trong máy cán cụm |
| Vòng bi tang trống | Tải hướng tâm lớn, tải dọc trục vừa phải | Vừa phải | Giá cán thô, thiết bị phụ có sai lệch trục |
| Vòng bi chặn | Chỉ dọc trục | Chuyên dụng | Kết hợp với vòng bi đũa trụ để cân bằng lực dọc trục |
| Ổ trượt màng dầu thủy động | Tải hướng tâm rất lớn | Rất thấp | Trục cán tựa trong máy cán sản phẩm dẹt sản lượng cao |
| Ổ trượt (nhựa / đồng / polyme) | Tải hướng tâm thấp đến vừa | Rất thấp | Máy cán hình, máy cán phôi, giá cán thô, vị trí phụ |
Vòng bi máy cán có những đặc tính kỹ thuật nào?
Vòng bi máy cán chịu tải cực lớn và nhiệt độ cao như thế nào?
Vòng bi máy cán được thiết kế cho điều kiện vận hành khắc nghiệt hơn nhiều so với thiết bị công nghiệp thông thường. ISO 76 định nghĩa tải trọng tĩnh cơ bản của vòng bi con lăn là tải trọng tĩnh tạo ra ứng suất tiếp xúc tính toán 4.000 MPa tại tâm vùng tiếp xúc chịu tải lớn nhất giữa phần tử lăn và rãnh lăn. Ở tải trọng đó, tổng biến dạng dư của phần tử lăn và rãnh lăn xấp xỉ 0,0001 lần đường kính phần tử lăn (NSK, Rolling Bearings, §4.5.1). Ràng buộc tại vị trí cổ trục cán là không gian bao cố định: gối đỡ phải nằm trong đường kính nhỏ hơn thân trục cán, nên người thiết kế không thể đáp ứng tải lớn hơn bằng cách chọn vòng bi lớn hơn.
Cụ thể:
- Tải trọng cao: lựa chọn theo tải trọng tĩnh cơ bản ISO 76, tức tải trọng tạo ra ứng suất tiếp xúc tính toán 4.000 MPa đối với vòng bi con lăn
- Khả năng chịu va đập: Chịu được va đập và rung động thường xuyên trong quá trình cán, đặc biệt khi đầu dải ăn vào khe cán và khi đuôi dải đi ra
- Chịu nhiệt độ cao: Vận hành trong môi trường cán nóng với bôi trơn và làm mát hiệu quả
- Khả năng chống nhiễm bẩn: Kết cấu làm kín đặc biệt ngăn nước, vảy cán, bụi và hạt oxit xâm nhập
Làm kín và bảo vệ
Khả năng làm kín ảnh hưởng đến tuổi thọ vòng bi không kém gì thông số tải. Mục tiêu cốt lõi rất đơn giản: không để nước, vảy cán và bụi lọt vào vòng bi. Phần khó nằm ở thiết kế kỹ thuật của hệ thống làm kín. Hầu hết các vị trí trên máy cán dùng phớt dầu khung xương kiểu tiếp xúc kết hợp với phớt mê cung không tiếp xúc. Hai loại phớt này vừa bảo đảm hiệu quả làm kín vừa giữ lực cản quay ở mức thấp. Chúng phải được kiểm tra và thay theo chu kỳ cố định, vì khi phớt hỏng, tuổi thọ còn lại của vòng bi chỉ tính bằng tuần chứ không phải bằng tháng.
- Mục tiêu cốt lõi: Ngăn nước, vảy cán và bụi xâm nhập bên trong vòng bi
- Kết cấu thường dùng: Phớt dầu khung xương kiểu tiếp xúc kết hợp với phớt mê cung không tiếp xúc
- Bảo trì: Thường xuyên kiểm tra tình trạng phớt. Thay ngay nếu thấy nứt, phồng hoặc mòn
Lựa chọn vòng bi máy cán phù hợp như thế nào?
Lựa chọn vòng bi máy cán là một quyết định kỹ thuật dựa trên đặc tính tải, tốc độ, không gian lắp đặt, cấp chính xác, phương thức bôi trơn, môi trường và khả năng tiếp cận để bảo trì. Theo ISO 281, tải trọng động cơ bản (C) và tuổi thọ danh định (L10) là các thông số nền tảng về khả năng chịu tải và tuổi thọ, còn hệ số điều chỉnh tuổi thọ aISO trong chính tiêu chuẩn này là nơi màng dầu bôi trơn và mức nhiễm bẩn được đưa vào tính toán (ISO 281:2007). Khi lựa chọn thực tế còn phải xét đến giãn nở nhiệt, nhiễm bẩn và va đập; tất cả đều làm tuổi thọ đạt được lệch khỏi con số trong danh mục, theo cả hai hướng.
Tám thông số dưới đây không phải một danh sách để đọc lướt, mà là ma trận lựa chọn được các nhà sản xuất lớn sử dụng. Mỗi thông số tương ứng trực tiếp với dữ liệu sẵn có về hình học gối đỡ, chế độ vận hành máy cán và hệ thống bôi trơn. Chỉ cần xác định sai một thông số, phép tính L10 sẽ dùng sai đầu vào; vì vậy một vòng bi có vẻ phù hợp theo danh mục vẫn có thể hỏng khi vận hành. Loại tải và không gian lắp đặt là hai điều kiện không thể thay đổi. Sáu thông số còn lại có thể được điều chỉnh thông qua cấp vòng bi, khe hở trong và hệ thống bôi trơn.
| Thông số | Nội dung xem xét |
|---|---|
| Loại tải | Chỉ hướng kính, chỉ dọc trục, hoặc kết hợp. Vòng bi đũa trụ cho tải hướng kính thuần; vòng bi đũa côn cho tải kết hợp |
| Độ lớn của tải | Tải trọng tĩnh cơ bản theo ISO 76; tải trọng động cơ bản và tuổi thọ danh định theo ISO 281; hệ số tải va đập khi đầu dải ăn vào khe cán và khi đuôi dải đi ra |
| Tốc độ | Tốc độ giới hạn của từng loại vòng bi so với tốc độ vận hành của máy cán. Ưu tiên vòng bi đũa trụ cho giá cán tinh tốc độ cao |
| Không gian lắp đặt | Đường kính lỗ, đường kính ngoài và chiều rộng tối đa trong gối đỡ. Vòng bi đũa côn tiết kiệm không gian vì không cần vòng bi chặn riêng |
| Độ chính xác | Cấp chính xác: P4 / P2 cho cán nguội chính xác cao; P5 cho cán nóng tiêu chuẩn |
| Bôi trơn | Dầu-khí, sương dầu, mỡ hoặc màng dầu thủy động |
| Môi trường | Nước, vảy cán, nhiệt độ khắc nghiệt, mức độ nhiễm bẩn |
| Khả năng tiếp cận bảo trì | Dễ kiểm tra, tháo lắp và thay thế |
Để tìm hiểu cơ sở vật liệu của các lựa chọn này, từ thép tôi thấu và thép thấm cacbon đến vật liệu vòng cách và phương án gốm lai, hãy xem hướng dẫn vật liệu vòng bi máy cán.
Vòng bi máy cán nên sử dụng hệ thống bôi trơn nào?
Lựa chọn phương thức bôi trơn quan trọng không kém lựa chọn vòng bi. Sổ tay máy cán của Schaeffler mô tả phương pháp dầu-khí, mà họ gọi là bôi trơn dầu bằng khí nén, như một dạng bôi trơn lượng tối thiểu: bộ định lượng cấp dầu theo chu kỳ vào ống bôi trơn của vòng bi, rồi luồng khí đưa dầu vào trong. Vì dầu không bị phun sương, có thể dùng dầu truyền động độ nhớt cao pha phụ gia EP; lượng dầu định lượng này được cấp bổ sung cho lượng dầu dự trữ ở đáy gối đỡ mà sổ tay coi là tuyệt đối cần thiết, nhờ đó vòng bi vẫn được bôi trơn khi khởi động và khi việc cấp dầu bị ngắt trong thời gian ngắn (Schaeffler, FAG Rolling Bearings in Rolling Mills, WL 17 200). Để hiểu các nguyên tắc đằng sau những lựa chọn này, gồm mỡ so với dầu, lượng nạp và tỷ số màng dầu quyết định tuổi thọ vòng bi, hãy xem hướng dẫn bôi trơn vòng bi của chúng tôi.
- Bôi trơn dầu-khí: Cấp lượng dầu định trước bằng một dòng khí liên tục. Rất phù hợp với ứng dụng tốc độ và nhiệt độ cao, đồng thời phân phối dầu đều hơn và làm mát tốt hơn mỡ.
- Bôi trơn sương dầu: Phân phối sương dầu mịn đến nhiều vị trí vòng bi. Phương pháp này được dùng rộng rãi trong máy cán thanh và dây, tiêu thụ ít dầu và dễ trang bị bổ sung cho nhiều vị trí.
- Bôi trơn bằng mỡ: Dễ triển khai nhất, phù hợp với các vị trí tốc độ thấp và ít khắc nghiệt hơn như bàn con lăn, cơ cấu dẫn hướng và truyền động phụ.
- Màng dầu thủy động (tuần hoàn dầu): Dùng cho ổ trượt màng dầu trên trục cán tựa. Hệ thống cần nguồn dầu có áp chuyên dụng, kèm bộ lọc và kiểm soát nhiệt độ.
Có một lưu ý mà chính sổ tay nêu rõ nhưng tài liệu của nhà cung cấp thường bỏ qua: luồng khí thoát ra từ hệ thống khí nén vẫn cuốn theo một tỷ lệ nhỏ dầu dạng sương, tạo ra tác động nhất định đến môi trường; đồng thời, một phần hiệu quả làm kín phụ thuộc vào việc duy trì áp suất dư của không khí bên trong gối đỡ (Schaeffler, WL 17 200). Phải chọn độ nhớt, hệ phụ gia và phương pháp cấp chất bôi trơn theo loại vòng bi, tốc độ vận hành và đặc tính nhiệt của từng ứng dụng. Không dùng một quy cách chung cho nhiều giá cán.
Lắp đặt và bảo trì vòng bi máy cán như thế nào?
Lắp đặt vòng bi máy cán đúng cách như thế nào?
Phần lớn sự cố vòng bi máy cán không bắt nguồn từ mỏi, mà từ lắp đặt, làm kín và bôi trơn, dù dấu vết cuối cùng có thể giống hư hỏng mỏi. Trong dữ liệu kiểm tra vòng bi của SKF, năm dạng hư hỏng theo ISO 15243 được xác định nhiều nhất là mài mòn do hạt mài (26%), mỏi khởi phát từ bề mặt (16%), ăn mòn do ẩm (14%), mài mòn dính (7%) và xói mòn do dòng điện rò (7%); tổng cộng chiếm khoảng 70% tất cả các dạng được xác định. Mỏi dưới bề mặt điển hình, cơ chế được L10 dự báo, không nằm trong năm dạng hư hỏng này (SKF Bearing damage analysis: ISO 15243). Bài hướng dẫn về hư hỏng vòng bi đối chiếu dữ liệu dạng hư hỏng này với các thống kê nguyên nhân khác và giải thích quần thể mẫu áp dụng cho từng tỷ lệ.
Tiêu chuẩn lắp đặt
- Lắp vòng trong lên cổ trục cán bằng mối ghép dôi. Dùng gia nhiệt cảm ứng hoặc bể dầu ở 80-90°C. Tuyệt đối không gia nhiệt bằng ngọn lửa vì sẽ tạo điểm nóng cục bộ, làm hỏng vi cấu trúc của thép vòng bi.
- Giữ môi trường lắp đặt sạch. Chỉ một hạt vảy cán kẹt giữa vòng trong và cổ trục cán cũng tạo ra tập trung ứng suất, dẫn đến tróc rỗ rãnh lăn sau vài tuần.
- Siết bu lông cố định theo trình tự đường chéo để tránh làm vòng bi lệch tâm.
Giám sát định kỳ
- Thường xuyên kiểm tra tình trạng chất bôi trơn và bổ sung hoặc thay kịp thời. Tuyệt đối không trộn chất bôi trơn khác nhãn hiệu. Các phụ gia không tương thích phá vỡ hệ chất làm đặc và khiến vòng bi nhanh chóng hư hỏng.
- Theo dõi nhiệt độ vòng bi (bình thường ≤70°C) và độ rung. Dừng máy ngay khi các giá trị tăng bất thường. Mức tăng đột ngột 10°C là dấu hiệu cảnh báo sớm, không phải ngưỡng báo động.
- Kiểm tra tình trạng phớt. Thay ngay nếu thấy nứt, phồng hoặc biến dạng.
Quản lý vòng đời
- Duy trì tải trọng và tốc độ trong giới hạn danh định. Vận hành quá tải là cách nhanh nhất làm hỏng vòng bi cổ trục cán.
- Vệ sinh vỏ gối đỡ và đường dầu định kỳ để cặn bùn không làm tắc hệ thống dầu-khí hoặc tuần hoàn dầu.
- Áp dụng chiến lược bảo trì "dự báo trước, thay thế sau". Phần tiếp theo lượng hóa cách thực hiện.
Vòng bi máy cán đang phát triển theo những xu hướng nào?
Ngành vòng bi máy cán đang phát triển theo năm hướng rõ ràng và đây không chỉ là lý thuyết: trong 24 tháng qua, mỗi hướng đều đã có sản phẩm được đưa ra thị trường bởi ít nhất một trong bốn hãng lớn (SKF, Schaeffler, NSK, Timken) hoặc chương trình MORGOIL® của Primetals. Về bối cảnh thị trường, Mordor Intelligence dự báo thị trường vòng bi công nghiệp tăng 9,23% mỗi năm đến năm 2031, với ô tô là phân khúc ứng dụng cuối lớn nhất và năng lượng tăng nhanh nhất (Mordor Intelligence).
Điều thay đổi trong năm năm qua không phải là hình học. Nhìn bên ngoài, vòng bi đũa trụ bốn dãy dùng cho trục cán làm việc của máy cán dải nóng vẫn giống sản phẩm năm 2015. Những yếu tố đã thay đổi là độ sạch của thép, vật liệu vòng cách, tùy chọn cảm biến tích hợp và hợp đồng dịch vụ đi kèm vòng bi. Đây là những yếu tố mà chủ máy cán thực sự đưa vào quy cách vòng bi thay thế. Mỗi hướng đều đã đủ độ chín để nhận định "chưa được kiểm chứng" không còn là lý do phản đối hợp lý.
- Nâng cấp vật liệu: Thép vòng bi độ tinh khiết cao và phần tử lăn bằng gốm Si₃N₄ cho độ cứng và khả năng chống mài mòn cao hơn. Các công nghệ xử lý bề mặt, thấm cacbon, thấm nitơ và phủ PVD kéo dài độ bền rãnh lăn trong những giai đoạn bôi trơn không đầy đủ.
- Tối ưu hóa kết cấu: Thiết kế nhỏ gọn hơn, mật độ tải cao hơn để phù hợp với không gian máy cán nhỏ hơn và các gối đỡ được cải tạo, hiện đại hóa.
- Giám sát thông minh: Cảm biến nhiệt độ và độ rung tích hợp cho phép giám sát tình trạng theo thời gian thực và bảo trì dự báo. Phân tích xu hướng bằng AI giúp lên lịch thay vòng bi theo tình trạng thực tế thay vì theo chu kỳ cố định.
- Sản xuất xanh: Thiết kế ma sát thấp, tuổi thọ cao giúp giảm tiêu thụ năng lượng. Chất bôi trơn có khả năng phân hủy sinh học và hệ thống thu hồi sương dầu giúp giảm tác động đến môi trường.
- Giải pháp tùy chỉnh: Thiết kế vòng bi và dịch vụ toàn vòng đời được điều chỉnh theo điều kiện vận hành của từng máy cán, ngày càng được tích hợp vào cùng gói cung cấp vòng bi.
Để xem một nghiên cứu điển hình truy tìm dạng hư hỏng từ triệu chứng đến nguyên nhân gốc, hãy đọc bài phân tích hư hỏng vòng bi máy cán dải nóng.
Câu hỏi thường gặp
H: Tuổi thọ điển hình của vòng bi trục cán làm việc là bao lâu?
ISO 281 đưa ra phương pháp, không đưa ra con số: L10 phụ thuộc vào tỷ số C/P của vòng bi và tốc độ, nên kết quả là riêng cho từng giá cán (ISO 281:2007). Về mục tiêu thiết kế, bảng ứng dụng của NSK xếp cổ trục cán ở hệ số tuổi thọ mỏi fh từ 4 đến 7, và quan hệ L10h = 500·fh³ của chính NSK quy đổi thành khoảng 32.000 đến 170.000 giờ (NSK, bảng 4.1). Tuổi thọ thực tế đạt tới dải này khi phớt được duy trì nguyên vẹn, bôi trơn đúng cách và tuân thủ quy trình lắp đặt; nếu không, tuổi thọ sẽ thấp hơn nhiều.
H: Tại sao vòng bi đũa trụ bốn dãy phổ biến trong máy cán?
So với mọi kết cấu vòng bi máy cán khác, chúng có khả năng chịu tải hướng tâm cao nhất trên mỗi đơn vị mặt cắt. Điều này rất quan trọng vì không gian gối đỡ bị giới hạn bởi đường kính thân trục cán (SKF Four-row cylindrical roller bearings). Cấu tạo tháo rời còn cho phép kỹ sư thay trục cán mà không phải tháo hoặc điều chỉnh lại vòng bi, qua đó rút ngắn thời gian thay trục trên dây chuyền.
H: Khi nào nên dùng ổ trượt màng dầu thủy động thay cho ổ lăn?
Ổ trượt màng dầu thủy động kiểu MORGOIL® chiếm ưu thế ở vị trí trục cán tựa trong máy cán dải nóng và máy cán dải nguội hiện đại, nơi đồng thời đòi hỏi khả năng chịu tải rất cao, độ chính xác cao và khả năng duy trì tốc độ cao (Primetals Technologies). Khi yêu cầu thấp hơn phạm vi này, ổ lăn đơn giản hơn, rẻ hơn và dễ bảo trì hơn, nên phần lớn máy cán tấm, phôi và thép hình vẫn dùng vòng bi đũa trụ hoặc đũa côn.
H: Nên chọn khe hở trong bằng bao nhiêu cho máy cán dải nóng?
Thực hành với vòng bi cổ trục cán khác với việc chọn vòng bi thông dụng, nên đừng bắt đầu từ cấp khe hở hướng tâm theo ISO. Schaeffler cung cấp vòng bi đũa côn bốn dãy với các vòng đệm trung gian đã ghép bộ để đạt khe hở dọc trục bên trong đúng yêu cầu, và ghi chiều rộng vòng cùng giá trị khe hở lên chính các vòng đó (Schaeffler, FAG Rolling Bearings in Rolling Mills, WL 17 200). Giá trị có ý nghĩa là khe hở ở nhiệt độ vận hành, không phải ở nhiệt độ môi trường: khe hở không đủ khi cổ trục đã nóng là một trong những nguyên nhân gốc phổ biến nhất gây tróc rỗ sớm, ngay cả khi vòng bi được lựa chọn đúng. Hãy xác nhận con số với nhà sản xuất theo đặc tính nhiệt thực tế của giá cán.
H: Hầu hết hỏng hóc vòng bi máy cán có thực sự do mỏi không?
Không. Dữ liệu kiểm tra của SKF cho thấy năm dạng hư hỏng ISO 15243 được ghi nhận nhiều nhất là mài mòn do hạt mài (26%), mỏi khởi phát từ bề mặt (16%), ăn mòn do ẩm (14%), mài mòn dính (7%) và xói mòn do dòng điện rò (7%), tổng cộng khoảng 70% tất cả các dạng được ghi nhận, còn mỏi khởi phát dưới bề mặt, cơ chế mà L10 dự đoán, không nằm trong số đó (SKF Bearing damage analysis: ISO 15243). Cần lưu ý nguồn số liệu: ISO 15243 cung cấp cách phân loại, còn các tần suất này đến từ cơ sở dữ liệu kiểm tra của SKF, không phải từ bản thân tiêu chuẩn. Vì vậy, một chương trình bảo trì khắc phục vấn đề về phớt, bôi trơn và quy trình lắp đặt hầu như luôn hoàn vốn nhanh hơn so với chuyển sang cấp vòng bi cao hơn.
H: Những họ mỡ nào tuyệt đối không được trộn trong vòng bi máy cán?
Không trộn mỡ lithium phức hợp với mỡ canxi sulfonat phức hợp, mỡ polyurea hoặc mỡ nhôm phức hợp khi chưa xác nhận khả năng tương thích. Các họ mỡ này sử dụng hệ chất làm đặc khác nhau và có thể không tương thích, làm dầu gốc bị tách, hình thành cặn cứng và khiến chất bôi trơn suy giảm đến mức phá hủy vòng bi chỉ sau vài giờ vận hành. Nguyên tắc chung còn rộng hơn: không trộn các loại mỡ trừ khi đã xác nhận khả năng tương thích của đúng các sản phẩm cụ thể. Phải xả hết mỡ cũ và súc rửa trước khi chuyển sang họ mỡ khác.
Tổng kết
Vòng bi máy cán là linh kiện chính xác cốt lõi trong một trong những quy trình công nghiệp khắc nghiệt nhất thế giới. Việc lựa chọn đúng quyết định năng suất máy cán, chất lượng sản phẩm và chi phí bảo trì nhiều hơn bất kỳ bộ phận nào khác trên giá cán. Vòng bi đũa trụ bốn dãy đáp ứng phần lớn vị trí trục cán làm việc. Vòng bi đũa côn bốn dãy đảm nhiệm các vị trí chịu tải kết hợp. Vòng bi đỡ dùng cho cụm Sendzimir. Ổ trượt màng dầu thủy động đỡ trục cán tựa trong máy cán sản phẩm dẹt sản lượng cao.
Khâu lựa chọn là phần dễ hơn. Phần khó hơn bắt đầu sau khi vòng bi được lắp vào gối đỡ: lắp đặt theo tiêu chuẩn, tuân thủ yêu cầu làm kín và bôi trơn, giám sát theo tình trạng, đồng thời coi tình trạng chất bôi trơn và độ nguyên vẹn của phớt là thông số sản xuất chứ không phải hạng mục bảo trì phụ trợ. Thực hiện đúng, vòng bi đạt cận trên của dải tuổi thọ thiết kế. Thực hiện sai, vòng bi sẽ rơi vào các dạng mài mòn, ăn mòn và lỗi lắp đặt chiếm phần lớn những gì SKF thực sự tìm thấy khi mở một vòng bi hỏng, và không dạng nào liên quan đến chất lượng vòng bi.
Để so sánh trực tiếp vòng bi đũa côn bốn dãy với vòng bi đũa trụ bốn dãy, hãy xem hướng dẫn so sánh kết cấu vòng bi. Tham khảo toàn bộ dòng sản phẩm vòng bi máy cán, hoặc liên hệ đội ngũ kỹ thuật để được hỗ trợ lựa chọn theo cấu hình máy cán của bạn.