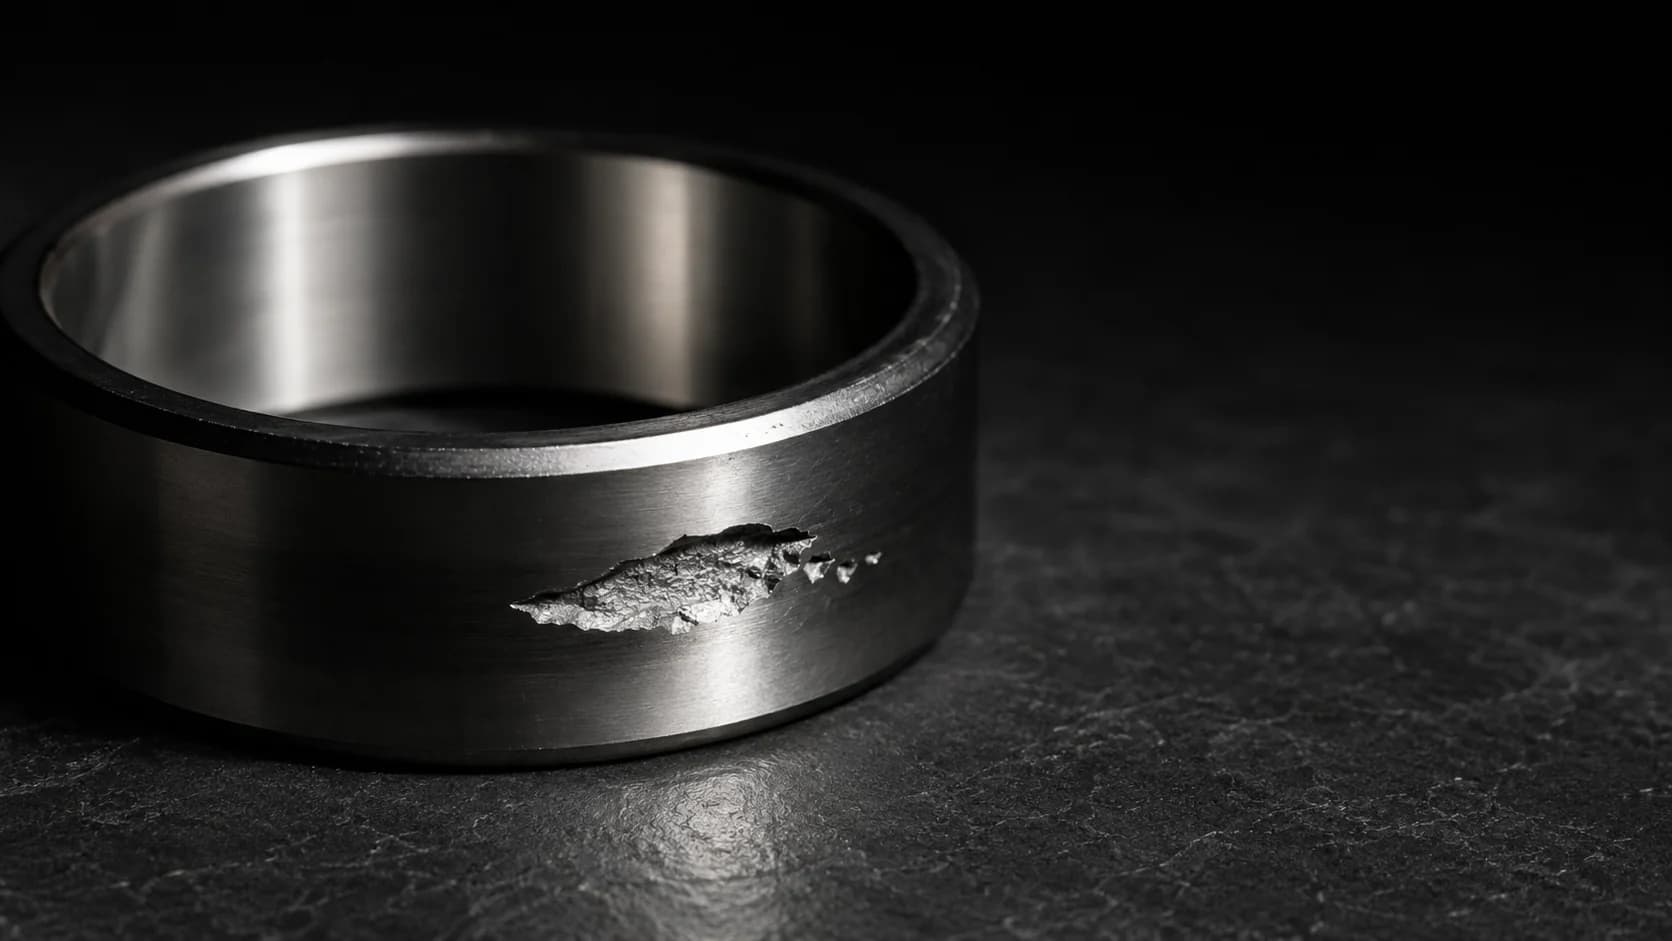
Một vòng bi nằm trên bàn kiểm tra với dấu vết trên rãnh lăn; đến thứ Hai, vòng bi thay thế sẽ được lắp vào chính thiết bị đó. Gọi đúng tên dấu vết này là yếu tố quyết định sự cố chỉ xảy ra một lần hay sẽ lặp lại.
Hãy bắt đầu bằng con số làm thay đổi cách nhìn về vấn đề. Khoảng 0,5% vòng bi được thay do hư hỏng hoặc mất khả năng làm việc, trong khi khoảng 90% có tuổi thọ dài hơn thiết bị mà chúng được lắp vào (SKF, PUB 14219/3). Hỏng vòng bi là trường hợp ngoại lệ. Một vòng bi hỏng thường phản ánh vấn đề của ứng dụng hơn là của bản thân chi tiết.
Có hai trở ngại khi diễn giải dấu vết đó. Các thống kê thường được trích dẫn có vẻ mâu thuẫn vì chúng dùng những mẫu số khác nhau. Hư hỏng cũng được mô tả bằng nhiều hệ thuật ngữ, nên cùng một dấu vết có thể được gọi là tróc rỗ, bong vảy hoặc rỗ tùy theo bảng phân loại đang dùng.
Bài viết trình bày sáu dạng hỏng theo ISO 15243 cùng số điều khoản chính xác, đối chiếu các thống kê theo mẫu số, quy đổi giữa các hệ thuật ngữ và chuyển từng biểu hiện thành yêu cầu khắc phục cụ thể trong thông số kỹ thuật hoặc quy trình lắp đặt.
Điểm chính
- Phần lớn vòng bi không bao giờ bị hỏng. Theo SKF, khoảng 90% có tuổi thọ dài hơn thiết bị, 9,5% được thay phòng ngừa và khoảng 0,5% được thay do hư hỏng hoặc mất khả năng làm việc.
- Hãy hỏi mẫu số là gì trước khi dẫn một tỷ lệ phần trăm. "36% do bôi trơn" đếm nguyên nhân trong những vòng bi mà SKF đã kiểm tra. "0,5%" đếm toàn bộ vòng bi đang vận hành. Hai con số này không so sánh được với nhau.
- ISO 15243:2017 phân loại sáu dạng hỏng theo biểu hiện bề ngoài, không theo nguyên nhân: mỏi tiếp xúc lăn (5.1), mài mòn (5.2), ăn mòn (5.3), xói mòn điện (5.4), biến dạng dẻo (5.5), nứt và vỡ (5.6).
- Trong dữ liệu kiểm tra của SKF, mỏi cổ điển chỉ chiếm 2% nguyên nhân hư hỏng. Bôi trơn, nhiễm bẩn, thao tác và lắp đặt cộng lại chiếm khoảng ba phần tư.
- Tải vượt mức thiết kế 10% làm mất khoảng 25% tuổi thọ tính toán, vì theo ISO 281, L₁₀ của vòng bi cầu tỷ lệ với (C/P)³.
- Một số trường hợp hỏng sớm nằm ngoài sáu dạng này. Theo quan điểm đã công bố của SKF, vết nứt tẩm thực trắng là hệ quả chứ không phải nguyên nhân gốc rễ.
Tỷ lệ vòng bi thực sự bị hỏng là bao nhiêu?
Phần lớn vòng bi có tuổi thọ dài hơn máy. Sổ tay phân tích hư hỏng của SKF chia toàn bộ quần thể vòng bi đang vận hành thành ba nhóm (SKF, PUB 14219/3):
- Khoảng 90% có tuổi thọ dài hơn thiết bị mà chúng được lắp vào.
- Khoảng 9,5% được thay trước khi hỏng, vì lý do phòng ngừa.
- Khoảng 0,5% được thay do hư hỏng hoặc mất khả năng làm việc.
Schaeffler/FAG đưa ra tỷ lệ cùng mức từ một tập dữ liệu khác. Ấn phẩm về hư hỏng của hãng nêu rằng "chỉ khoảng 0,35% toàn bộ ổ lăn không đạt tuổi thọ kỳ vọng" (Schaeffler/FAG, Rolling Bearing Damage, WL 82 102/3). Biểu đồ làm cơ sở cho con số này dẫn nguồn antriebstechnik 18 (1979), vì vậy nên xem đây là mốc tham chiếu lâu năm của ngành, không phải dữ liệu hiện hành.
Việc hai nhà sản xuất khác nhau cùng đưa ra tỷ lệ hỏng thấp hơn nhiều so với 1% làm thay đổi cách nhìn nhận một sự cố. Đây là trường hợp ngoại lệ, và những trường hợp như vậy có nguyên nhân cụ thể có thể xác định.
Vấn đề mẫu số
Đây là điểm gần như mọi bài viết về chủ đề này đều nhầm. Có ít nhất bốn tỷ lệ phần trăm được trích dẫn như thể cùng trả lời một câu hỏi, nhưng thực tế không phải vậy.
Toàn bộ vòng bi đang vận hành. Khoảng 0,5% được thay do hư hỏng hoặc mất khả năng làm việc (SKF). Con số này cho thấy hư hỏng là trường hợp hiếm gặp.
Nguyên nhân hư hỏng trong số vòng bi đã được kiểm tra. SKF ghi nhận các đợt kiểm tra bằng công cụ BART. Phân bố nguyên nhân gồm bôi trơn 36%, nhiễm bẩn 23%, ứng dụng 18%, mối lắp 8%, thao tác 8%, điện 5% và mỏi 2% (SKF Evolution). Đây là số liệu cho biết cần khắc phục yếu tố nào.
Các dạng hư hỏng theo ISO được nhận diện trong chính các đợt kiểm tra đó. Năm dạng phổ biến nhất là mài mòn do hạt mài (26%), mỏi khởi phát từ bề mặt (16%), ăn mòn do ẩm (14%), mài mòn dính (7%) và xói mòn do dòng điện rò (7%). Cộng lại, chúng chiếm khoảng 70% tổng số dạng được nhận diện (SKF Evolution, 2022). Đây là số liệu cho biết hư hỏng biểu hiện như thế nào.
Lý do vòng bi bị tháo khỏi máy. Cũng theo BART: rung quá mức 32%, ồn quá mức 23%, tháo để bảo trì 12%, nhiệt độ quá cao 11%, bó kẹt 9% và một số lý do ít gặp hơn (SKF Evolution, 2022). Đây là số liệu cho biết người vận hành đã nhận thấy triệu chứng nào. Do hơn một nửa số trường hợp tháo vòng bi bắt đầu từ triệu chứng mà người vận hành có thể nghe hoặc cảm nhận, hướng dẫn về tiếng ồn vòng bi trình bày cách xác định nguyên nhân trước khi tháo vòng bi.
Phần B và C cho thấy từ "mỏi" mang ý nghĩa khác nhau tùy cách thống kê. Xét theo nguyên nhân, mỏi chiếm 2%; xét theo dạng hỏng, mỏi khởi phát từ bề mặt chiếm 16%. Cả hai số liệu đều đến từ cùng một tập dữ liệu kiểm tra. Chênh lệch xuất hiện vì mỏi khởi phát từ bề mặt thường là trạng thái cuối cùng nhìn thấy được của vấn đề bôi trơn hoặc nhiễm bẩn. Cùng một vòng bi được xếp vào nhóm nguyên nhân liên quan đến bôi trơn và đồng thời vào dạng hỏng do mỏi. Sự khác biệt này cho thấy phải tách biệt dạng hỏng với nguyên nhân.
Ngay cả các quy tắc kinh nghiệm về nguyên nhân do SKF công bố cũng không hoàn toàn thống nhất, điều cần lưu ý trước khi trích dẫn. Sổ tay hiện hành nêu khoảng 1/3 bôi trơn, 1/3 nhiễm bẩn, 1/4 ứng dụng và lắp đặt, không có hạng mục mỏi (PUB 14219/3, 2025). Trong khi đó, một bản ghi đào tạo của SKF đưa ra 1/3 mỏi, 1/3 bôi trơn, 1/6 nhiễm bẩn, 1/6 khác (bản ghi SKF Aptitude R32). Cả hai tài liệu đều lưu ý tỷ lệ thay đổi theo ngành; ngành bột giấy và giấy là ví dụ trong đó nhiễm bẩn và bôi trơn không đủ chiếm ưu thế hơn mỏi.
Cần ghi nhớ hai hạn chế. SKF không công bố quy mô mẫu hoặc thời gian thu thập của các tỷ lệ BART, nên chỉ nên xem đây là kinh nghiệm kiểm tra của một nhà sản xuất lớn, không phải nghiên cứu có kiểm soát. Ngoài ra, "những vòng bi SKF đã kiểm tra" vốn là mẫu thiên lệch vì không ai gửi kiểm tra một vòng bi đang hoạt động bình thường.
Để phân tích sâu hơn tỷ trọng của bôi trơn, bao gồm cả lý do con số thường được nhắc lại "80% hư hỏng là do bôi trơn" thực ra trả lời một câu hỏi khác, xem hướng dẫn về bôi trơn.
Sáu dạng hỏng theo ISO 15243
ISO 15243:2017 phân loại hư hỏng ổ lăn phát sinh trong vận hành thành sáu dạng theo biểu hiện, mỗi dạng có số điều khoản riêng: mỏi tiếp xúc lăn (5.1), mài mòn (5.2), ăn mòn (5.3), xói mòn điện (5.4), biến dạng dẻo (5.5), nứt và vỡ (5.6). Sáu dạng này gồm 14 dạng con; ghi số điều khoản của dạng con là cách chính xác nhất để ghi nhận kết quả kiểm tra.
5.1 Mỏi tiếp xúc lăn gồm mỏi khởi phát dưới bề mặt (5.1.2) và mỏi khởi phát từ bề mặt (5.1.3). Mỏi khởi phát dưới bề mặt là cơ chế được tuổi thọ danh định L₁₀ dự báo, do ứng suất chu kỳ bên dưới bề mặt gây ra và thường bắt đầu tại một tạp chất phi kim. Khi xảy ra quá tải tạm thời hoặc sự kiện khác làm suy yếu vật liệu, tuổi thọ đó giảm xuống còn 5% đến 10% của L₁₀mh (SKF Evolution). Mỏi khởi phát từ bề mặt (5.1.3) bắt đầu ngay tại bề mặt lăn do hư hại bề mặt khi màng bôi trơn không đủ hoặc độ sạch kém.
5.2 Mài mòn gồm mài mòn do hạt mài (5.2.2) và mài mòn dính (5.2.3). Mài mòn do hạt mài làm vật liệu mất dần, thường khi có hạt tạp chất hoặc bôi trơn không đủ, khiến bề mặt trở nên xỉn mờ. Mài mòn dính làm vật liệu chuyển từ bề mặt trượt này sang bề mặt kia, tạo vết miết hoặc xước dính. Dạng này thường xuất hiện khi tải vòng bi quá thấp hoặc phần tử lăn tăng tốc mạnh lúc đi vào vùng chịu tải.
5.3 Ăn mòn gồm ăn mòn do ẩm (5.3.2), ăn mòn fretting (5.3.3.2) và lõm Brinell giả (5.3.3.3). Ăn mòn fretting phát sinh do vi chuyển động tại mối lắp, biểu hiện bằng oxit đỏ hoặc đen ở lỗ vòng trong hay bệ lắp trong vỏ ổ. Lõm Brinell giả là mài mòn tại các vị trí cách nhau theo bước phần tử lăn do dao động nhỏ hoặc rung, làm mất vân gia công ban đầu.
5.4 Xói mòn điện gồm hai mức độ. Xói mòn do dòng điện quá mức (5.4.2) có biểu hiện giống hàn hồ quang, để lại các hố bị ram, tôi lại hoặc nóng chảy lại. Xói mòn do dòng điện rò (5.4.3) tạo các hố nhỏ liền nhau và theo thời gian hình thành vệt xám đều kiểu gợn sóng (fluting).
5.5 Biến dạng dẻo bao gồm biến dạng do quá tải (5.5.2), tức lõm Brinell thật do quá tải tĩnh, va đập bằng búa hoặc đánh rơi vòng bi, và vết lõm do hạt tạp chất (5.5.3). SKF lưu ý rằng việc tiếp tục lăn qua một vết lõm do hạt tạp chất có thể dẫn tới mỏi khởi phát từ bề mặt ở điều 5.1.3, và đó chính là cách một sự cố nhiễm bẩn trở thành một dạng hư hỏng do mỏi.
5.6 Nứt và vỡ gồm ba cơ chế. Vỡ cưỡng bức (5.6.2) thường do độ dôi quá lớn hoặc do đẩy vòng bi lỗ côn quá sâu lên bệ lắp. Vỡ do mỏi (5.6.3) bắt nguồn từ uốn theo chu kỳ, còn nứt do nhiệt (5.6.4) do nhiệt ma sát tại vùng tiếp xúc trượt.
Phạm vi áp dụng quan trọng không kém nội dung tiêu chuẩn. ISO 15243 phân loại dạng hỏng xảy ra trong vận hành và nhằm giúp nhận diện chúng theo biểu hiện. Đây là hệ thống thuật ngữ và mô tả, không phải quy trình phân tích nguyên nhân gốc rễ, đồng thời không bao gồm khuyết tật chế tạo.
Đối chiếu: một vết, nhiều cách gọi
Kỹ sư thường phải đối chiếu số điều khoản ISO, bảng tra trong danh mục của nhà sản xuất Nhật và cách gọi tại xưởng mà không có sẵn bản đồ thuật ngữ. Bảng dưới đây thực hiện việc đối chiếu đó. Cột ISO và Koyo/JTEKT dùng thuật ngữ chính thức của từng hệ thống; cột cuối ghi cách gọi tại hiện trường vì đây là cách thường xuất hiện trên phiếu công việc.
| Điều khoản ISO 15243 | Thuật ngữ ISO / SKF | Thuật ngữ Koyo/JTEKT | Thường được gọi là |
|---|---|---|---|
| 5.1.2 | Mỏi khởi phát dưới bề mặt | Bong vảy (tróc rỗ) | Tróc rỗ, rỗ |
| 5.1.3 | Mỏi khởi phát từ bề mặt | Bong vảy (tróc rỗ) | Vi rỗ, mờ sương, bong bề mặt |
| 5.2.2 | Mài mòn do hạt mài | Mài mòn | Rãnh lăn xỉn hoặc như bị chà nhám |
| 5.2.3 | Mài mòn dính | Vết miết, xước xát | Vết miết, xước dính, trượt lết |
| 5.3.2 | Ăn mòn do ẩm | Gỉ, ăn mòn | Gỉ, nước xâm nhập |
| 5.3.3.2 | Ăn mòn fretting | Fretting, trượt vòng | Oxit đỏ tại mối lắp, fretting ở lỗ |
| 5.3.3.3 | Lõm Brinell giả | Vết Brinell | Vết do vận chuyển, vệt gợn khi dừng máy |
| 5.4.2 | Xói mòn do dòng điện quá mức | Rỗ điện | Vết hồ quang, hố hàn |
| 5.4.3 | Xói mòn do dòng điện rò | Rỗ điện | Rãnh sọc, vệt gợn đều |
| 5.5.2 | Biến dạng do quá tải | Vết Brinell, vết đập | Lõm Brinell thật, rãnh lăn bị lõm |
| 5.5.3 | Vết lõm do hạt tạp chất | Vết đập, vết xước | Vết lõm do mảnh vụn |
| 5.6.2 | Vỡ cưỡng bức | Nứt, sứt | Vòng bị nứt hoặc tách |
| 5.6.3 | Vỡ do mỏi | Nứt | Vòng bị nứt |
| 5.6.4 | Nứt do nhiệt | Nứt, biến màu | Nứt do nóng |
Hệ thống riêng của Koyo/JTEKT gồm 12 loại được đánh số và có cả những hạng mục mà ISO xếp ở nhóm khác, như trượt vòng, bề mặt sần vỏ lê, bó kẹt và hỏng vòng cách (Koyo/JTEKT). Nên xem hỏng vòng cách là triệu chứng thay vì một dạng hỏng độc lập; hướng dẫn về vòng cách vòng bi phân tích ma trận biểu hiện-nguyên nhân của NSK cho trường hợp này. Timken còn công bố một hệ thuật ngữ thứ ba trên áp phích phân tích hư hỏng. Không hệ thống nào sai; chúng chỉ phân loại theo cách khác nhau. Vì vậy, dẫn số điều khoản sẽ ít gây nhầm lẫn hơn chỉ dẫn tên dạng hỏng. Để xem ISO 15243 được áp dụng từ đầu đến cuối trên một thiết bị cụ thể, tham khảo phân tích hỏng vòng bi cổ trục cán trong máy cán dải nóng.
Phân tích dấu vết hư hỏng: từ hình thái đến nguyên nhân gốc
Hình thái hư hỏng cho biết dạng hư hỏng; dạng hư hỏng kết hợp với bối cảnh vận hành mới chỉ ra nguyên nhân. SKF nêu rõ thứ tự ưu tiên: "Hiểu nguyên nhân gây hỏng cũng quan trọng, thậm chí có lẽ còn quan trọng hơn việc xác định bản thân dạng hư hỏng" (SKF Evolution). Bỏ qua bước thứ hai là lý do vòng bi thay thế tiếp tục hỏng theo cùng một cách.
Hãy làm theo thứ tự này.
1. Kiểm tra chất bôi trơn trước khi làm sạch bất kỳ thứ gì. Ghi nhận màu, mùi, nước tự do và hàm lượng kim loại. Lấy mẫu để so với chất bôi trơn mới. Rửa vòng bi trước khi chẩn đoán sẽ phá hủy bằng chứng.
2. Xác định vị trí hư hỏng so với vùng chịu tải. Một dải liên tục quanh chu vi vòng trong kết hợp với vùng cục bộ trên vòng ngoài là dạng vệt tải bình thường khi vòng trong quay. Hư hỏng cách đều theo bước phần tử lăn cho thấy lõm Brinell thật hoặc giả. Các vệt đồng đều chạy hết chiều rộng rãnh lăn cho thấy tác động của dòng điện.
3. Quan sát vân gia công bên trong dấu hư hỏng. Đây là cách phân biệt hai dạng thường bị nhầm nhất. Lõm Brinell thật (5.5.2) là biến dạng dẻo: vật liệu bị dồn sang bên chứ không mất đi, nên vân mài ban đầu thường vẫn nhìn thấy trong vết lõm. Lõm Brinell giả (5.3.3.3) là mài mòn; SKF lưu ý dạng này "xóa đi vết gia công ban đầu của các bề mặt" và thường để lại oxit đỏ hoặc đen. Một dạng liên quan đến tải và lắp đặt, dạng kia liên quan đến rung và lưu kho; biện pháp khắc phục hoàn toàn khác nhau.
4. Kiểm tra các bệ lắp. Bột oxit đỏ hoặc đen tại mối lắp của lỗ vòng trong hay vỏ ổ cho thấy ăn mòn fretting và mối lắp quá lỏng so với chế độ tải và điều kiện quay. SKF lưu ý ăn mòn fretting xuất hiện ở một mức độ nào đó trên phần lớn vòng bi, vì vậy cần đánh giá mức độ nghiêm trọng thay vì chỉ ghi nhận có hay không.
5. Kiểm tra hệ dẫn động. Các rãnh xám đều kiểu gợn sóng (fluting) trên vòng bi của động cơ chạy bằng biến tần là dấu hiệu xói mòn do dòng điện rò, không phải mài mòn cơ học.
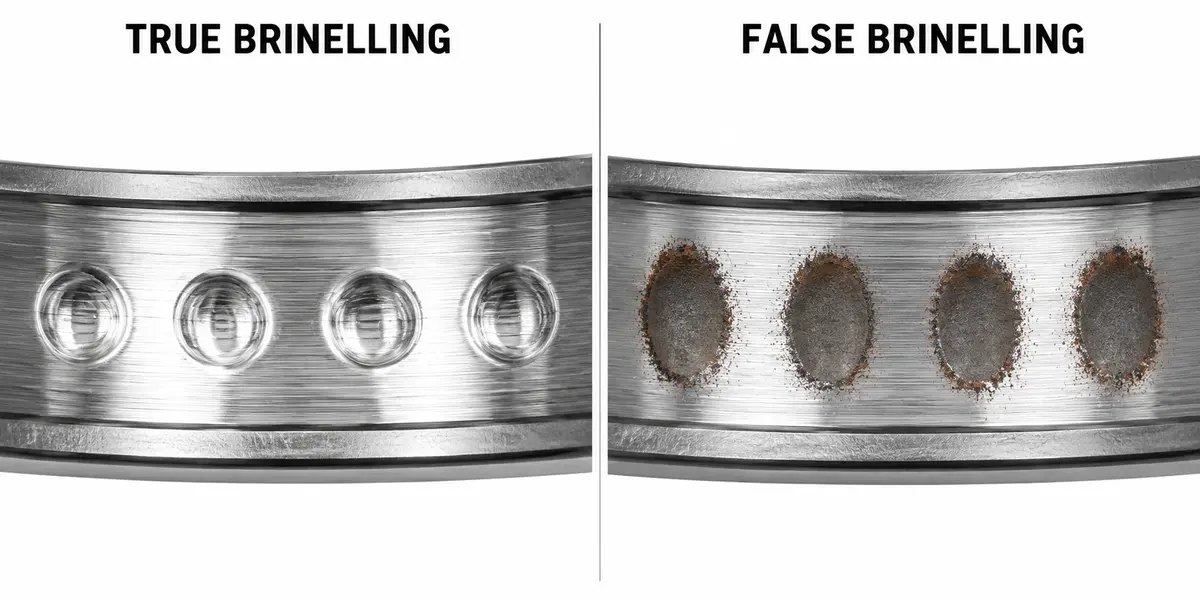
Hình minh họa cho thấy rõ hơn nội dung ở bước 3. Cả hai nhóm dấu vết đều cách nhau theo bước phần tử lăn, nên khoảng cách không phải đặc điểm phân biệt. Điểm cần quan sát là bề mặt bên trong: bên trái, vân mài vẫn chạy qua vết lõm; bên phải, vân gia công đã bị mài mất và xuất hiện oxit ở mép.
| Biểu hiện | Dạng ISO khả dĩ | Nguyên nhân điển hình | Điều cần đổi trước tiên |
|---|---|---|---|
| Rãnh lăn xỉn mờ, biên dạng bị biến đổi | Mài mòn do hạt mài (5.2.2) | Hạt tạp chất xâm nhập hoặc thiếu bôi trơn | Làm kín, lọc và khoảng thời gian bôi trơn lại |
| Vết lõm cách đều, vân mài vẫn thấy được | Biến dạng do quá tải (5.5.2) | Quá tải tĩnh, rơi, gõ búa, ép sai vòng | Hệ số an toàn tĩnh, phương pháp lắp |
| Vệt xỉn cách đều, mất vân gia công, có oxit | Lõm Brinell giả (5.3.3.3) | Rung khi đứng yên, trong vận chuyển hoặc khi máy ở trạng thái chờ | Cố định khi vận chuyển, tải đặt trước, chất bôi trơn |
| Bột oxit đỏ đen ở lỗ trong hoặc bệ lắp trong vỏ | Ăn mòn fretting (5.3.3.2) | Mối lắp quá lỏng so với chế độ tải | Chọn mối lắp theo tải và điều kiện quay |
| Các rãnh xám đều đặn ngang rãnh lăn | Xói mòn do dòng điện rò (5.4.3) | Dòng điện trục ký sinh trên hệ dẫn động biến tần | Tiếp địa trục, vòng bi cách điện hoặc vòng bi lai |
| Các hố nóng chảy lại, biến màu không đều | Xói mòn do dòng điện quá mức (5.4.2) | Hàn không tiếp địa đúng cách, sét đánh | Quy trình tiếp địa khi sửa chữa |
| Một vùng tróc rỗ đơn lẻ, khởi phát dưới bề mặt | Mỏi khởi phát dưới bề mặt (5.1.2) | Đã đạt tuổi thọ danh định, hoặc có biến cố làm suy yếu vật liệu | Tính lại L₁₀ theo chế độ làm việc thực tế |
| Vi rỗ lan rộng thành tróc rỗ | Mỏi khởi phát từ bề mặt (5.1.3) | Màng bôi trơn mỏng, tiếp xúc đỉnh nhám, vết lõm do mảnh vụn | Độ nhớt ở nhiệt độ làm việc, độ sạch |
| Các vệt miết hoặc bóng láng | Mài mòn dính (5.2.3) | Tải quá thấp, gia tốc cao, trượt lết | Tải tối thiểu, tải đặt trước và khe hở |
| Vòng bị nứt hoặc tách | Vỡ cưỡng bức (5.6.2) | Độ dôi quá lớn, đẩy vòng bi quá sâu trên bệ côn | Kiểm soát mối lắp, đo độ dịch chuyển khi lắp |
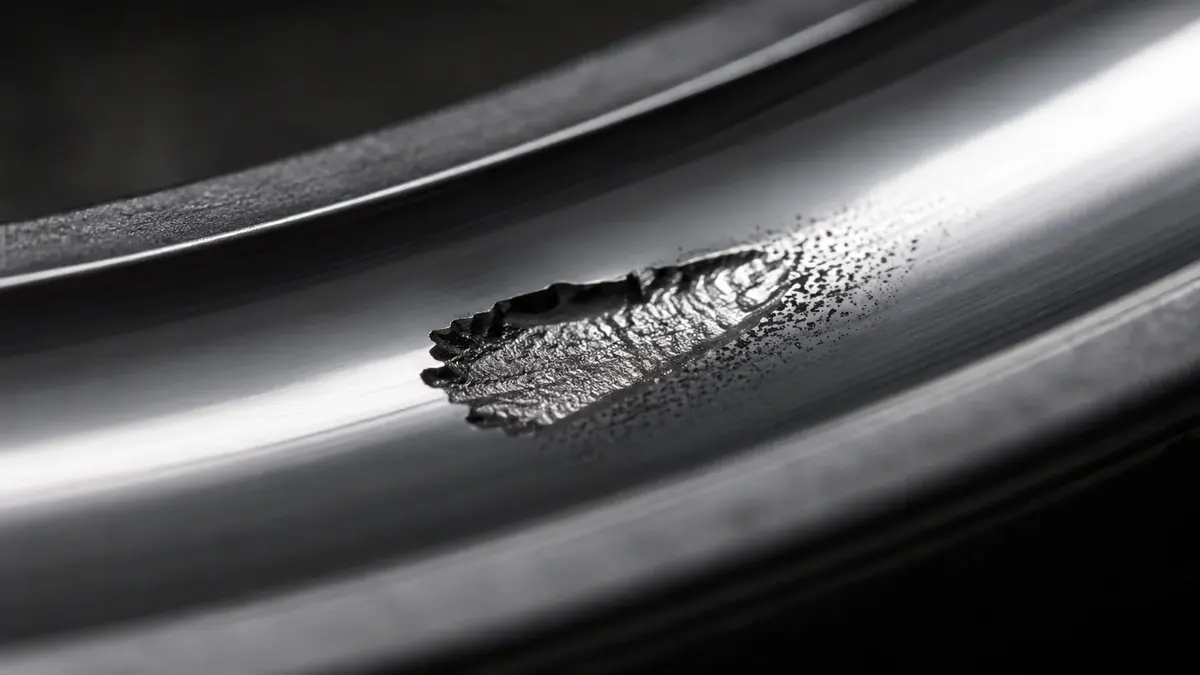
Cần biết giới hạn của chẩn đoán bằng mắt. Nếu vòng bi đã chạy đến khi bó kẹt, hư hỏng thứ cấp có thể xóa mất dạng khởi phát. Các vấn đề về tạp chất phi kim, cháy do mài hoặc độ cứng đòi hỏi cắt mẫu, tẩm thực bằng nital và phân tích trong phòng thí nghiệm kim tương, nằm ngoài phạm vi quan sát của ISO 15243. Nên kiểm tra hình học vòng và bệ lắp trước khi loại bỏ chi tiết; hướng dẫn cách đo vòng bi nêu các kích thước cần thiết. Nếu nghi ngờ khe hở bị triệt tiêu, ví dụ tính toán trong bài khe hở trong của vòng bi cho thấy mối lắp có độ dôi và chênh lệch nhiệt độ có thể làm giảm khe hở nhanh đến mức nào.
Bôi trơn và nhiễm bẩn: phần lớn có thể phòng ngừa
Bôi trơn và nhiễm bẩn là hai nguyên nhân đội bảo trì có thể kiểm soát hằng ngày. Trong dữ liệu kiểm tra của SKF, chúng cộng lại chiếm 59% nguyên nhân hư hỏng (36% và 23%). Cộng thêm thao tác và mối lắp, mỗi nhóm 8%, tổng tỷ lệ đạt khoảng ba phần tư số trường hợp SKF xác định được nguyên nhân.
Hai nguyên nhân này còn dẫn đến cùng một dạng hỏng theo hai cơ chế khác nhau. Màng bôi trơn không đủ làm các đỉnh nhám tiếp xúc, gây hư hại rồi phát triển thành mỏi khởi phát từ bề mặt (5.1.3). Hạt tạp chất bị phần tử lăn cán qua tạo vết lõm trên rãnh lăn (5.5.3); điểm tập trung ứng suất tại vết lõm cũng khởi phát mỏi bề mặt. Dạng hỏng ghi trong báo cáo giống nhau nhưng biện pháp khắc phục khác nhau.
Mài mòn do hạt mài (5.2.2) là một trạng thái cuối khác và, với tỷ lệ 26%, là dạng phổ biến nhất trong dữ liệu kiểm tra của SKF. Dấu hiệu của nó là vân gia công bị mòn mất trên một vùng rộng, không phải một vết riêng lẻ.
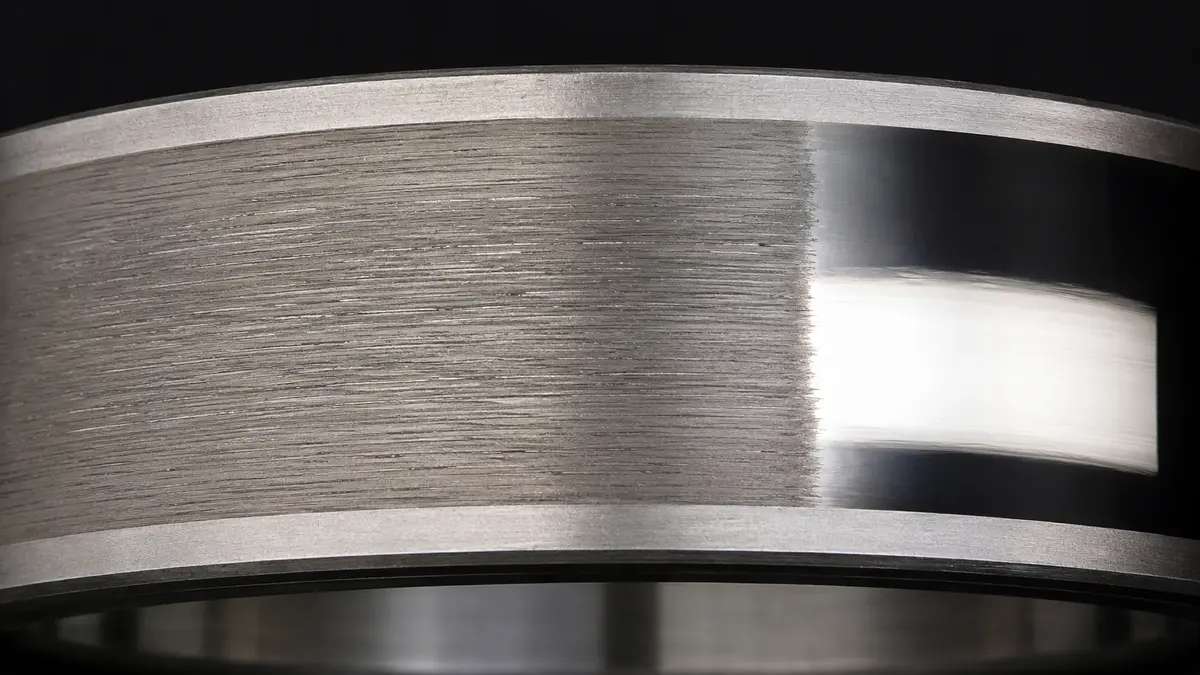
Có hai yếu tố khuếch đại thường bị bỏ qua:
- Nước. Hàm lượng nước 100 đến 400 ppm trong chất bôi trơn làm giảm tuổi thọ mỏi của ổ lăn ở mức có thể đo được. Trong dải 100 đến 300 ppm, tuổi thọ có thể giảm khoảng một nửa so với chất bôi trơn khô (Cantley, ASLE Transactions 20(3)). Không thể nhận biết mức này bằng mắt.
- Nhiệt độ. Cứ mỗi 15 °C cao hơn 70 °C, cần giảm một nửa khoảng thời gian giữa các lần bôi trơn lại (NSK). Nhiệt độ có thể âm thầm biến một lịch bôi trơn vốn phù hợp thành tình trạng thiếu bôi trơn.
Hai yếu tố này không phải những khuyến nghị định tính nằm ngoài tiêu chuẩn. Công thức tuổi thọ danh định hiệu chỉnh theo ISO 281 sử dụng hệ số nhiễm bẩn và tỷ số độ nhớt κ, nghĩa là độ sạch và chiều dày màng bôi trơn là các hệ số nhân tuổi thọ ngay trong phép tính.
Phân tích đầy đủ về mỡ so với dầu, lượng nạp, khoảng thời gian bôi trơn lại và tỷ số màng có trong hướng dẫn bôi trơn. Về khả năng ngăn chất bẩn xâm nhập, bài vòng bi có phớt và vòng bi có nắp chắn giải thích từng kết cấu che kín thực sự ngăn được gì.
Tải, mối lắp và khe hở: sai ngay từ khâu xác định yêu cầu kỹ thuật
Ba quyết định về thông số kỹ thuật có thể gây hỏng trước khi máy vận hành: tải vượt khả năng chịu tải danh định, mối lắp không phù hợp và cấp khe hở không phù hợp với nhiệt độ làm việc.
Vượt tải là bài toán số học
Theo ISO 281, L₁₀ tỷ lệ với (C/P) lũy thừa 3 đối với vòng bi cầu và 10/3 đối với vòng bi đũa. Áp dụng số mũ này cho thấy hậu quả của việc ước lượng tải thấp hơn thực tế là kết quả số học, không phải nhận định chủ quan:
Tải vượt mức thiết kế 10% làm tuổi thọ tính toán còn khoảng 75% với vòng bi cầu và 73% với vòng bi đũa. Khi tải vượt mức thiết kế 25%, tuổi thọ giảm xấp xỉ một nửa. Các tỷ lệ này là kết quả số học từ số mũ trong tiêu chuẩn, không phải kết quả đo; chính vì vậy, không cần tập dữ liệu thực nghiệm vẫn có thể khẳng định đánh giá thiếu tải sẽ gây tổn thất lớn. Để xem định nghĩa C, C₀ và toàn bộ đường cong tuổi thọ theo C/P, tham khảo tải trọng động so với tải trọng tĩnh.
Lõm Brinell thật có một ngưỡng xác định
Tải trọng tĩnh cơ bản C₀ không phải một giới hạn tùy ý. Nó tương ứng với ứng suất tiếp xúc tính toán tại điểm chịu tải lớn nhất: 4 200 MPa với vòng bi cầu, 4 600 MPa với vòng bi cầu tự lựa, 4 000 MPa với vòng bi đũa. Các ứng suất này tạo ra tổng biến dạng dư bằng khoảng 0,0001 lần đường kính phần tử lăn (ISO 76:2006, giá trị theo SKF).
Đây là cơ sở của mọi chỉ dẫn không được gõ búa vào vòng bi, không được ép qua sai vòng và không được làm rơi. Nếu vượt ngưỡng khi vòng bi đứng yên, vết lõm sẽ là hệ quả tất yếu của lựa chọn thiết kế hoặc thao tác lắp.
Mối lắp và khe hở
Mối lắp quá lỏng làm phát sinh vi chuyển động tại bệ lắp, dẫn đến ăn mòn fretting (5.3.3.2), trượt vòng và cuối cùng là nứt vòng khi oxit tích tụ. Mối lắp quá chặt làm tăng ứng suất vòng và giảm khe hở hướng kính, gây tải đặt trước, sinh nhiệt và trong trường hợp nghiêm trọng dẫn đến vỡ cưỡng bức (5.6.2).
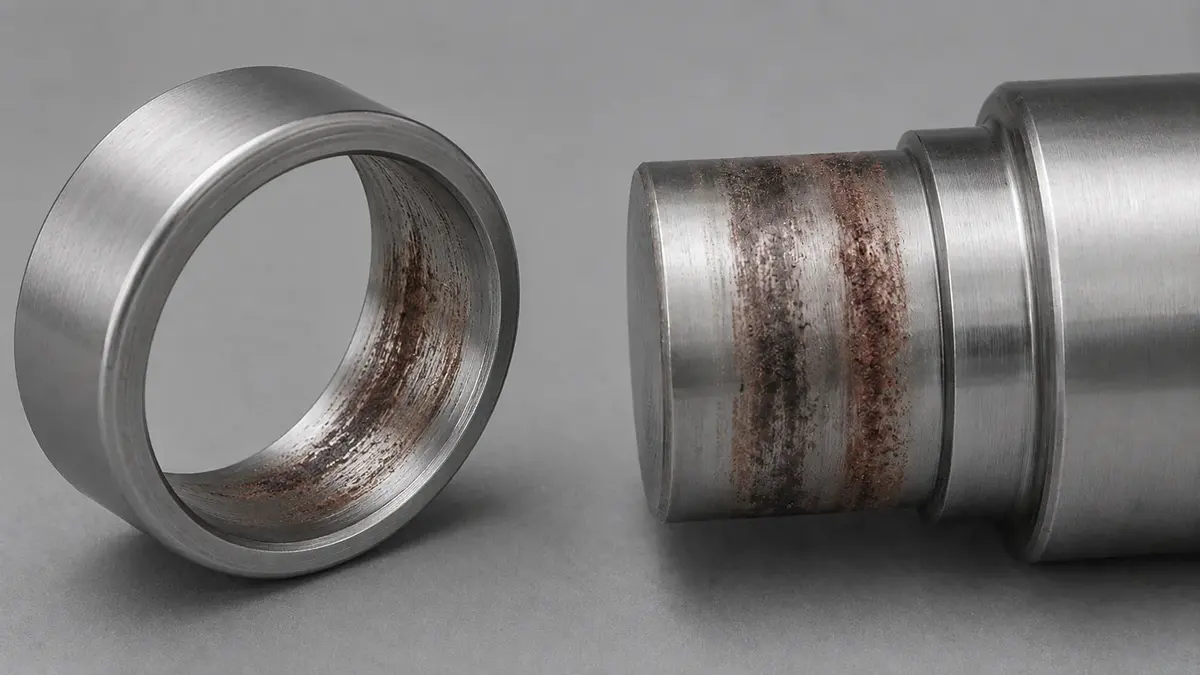
Trong trường hợp này, vị trí hư hỏng quyết định chẩn đoán. Dấu vết nằm trên bệ lắp chứ không phải rãnh lăn; vì vậy, rãnh lăn sạch nhưng lỗ vòng trong có oxit cho thấy vấn đề ở mối lắp, không phải ở tải mà vòng bi chịu.
Khe hở thường được đánh giá khi vòng bi còn nguội trên bàn kiểm tra, nhưng hậu quả lại xuất hiện trong vận hành. Mối lắp có độ dôi làm giảm một phần khe hở ban đầu; chênh lệch nhiệt độ giữa vòng trong và vòng ngoài tiếp tục làm khe hở giảm. Vì vậy, vòng bi có khe hở CN khi đo nguội có thể chuyển sang trạng thái có tải đặt trước khi nóng. Bài tính khe hở làm việc trình bày cách xác định giá trị này, còn hậu tố ký hiệu cho biết cách đặt hàng đúng cấp. Khi có độ võng trục hoặc lệch trục của vỏ ổ, bài lệch trục và tải mép giải thích ảnh hưởng đến phân bố tải.
Xói mòn điện: dạng hư hỏng gia tăng theo sự phổ biến của biến tần
Dòng điện đi qua vòng bi gây xói mòn rãnh lăn do phóng điện. Dạng hư hỏng này ngày càng phổ biến trong các hệ thống dùng bộ truyền động biến tần và động cơ kéo được cấp nguồn qua bộ nghịch lưu. Hai dạng con theo ISO có dấu hiệu nhận biết và nguồn gốc khác nhau.
Xói mòn do dòng điện quá mức (5.4.2) nung vật liệu đến nhiệt độ ram hoặc nóng chảy, để lại các hố đổi màu. Nguyên nhân thường là sét đánh hoặc thao tác hàn trên máy khi tiếp địa không đúng.
Xói mòn do dòng điện rò (5.4.3) xảy ra ở cường độ thấp hơn. Các hố nhỏ sát nhau phát triển thành rãnh xám đều kiểu gợn sóng (fluting), đi kèm phần tử lăn xám xỉn và chất bôi trơn đổi màu. SKF lưu ý rằng dạng này thường gặp ở động cơ điện chạy bằng biến tần khi xuất hiện dòng điện trục ký sinh.
Dấu hiệu nhận biết then chốt là tính đều đặn. Khoảng cách giữa các vệt gợn sóng (fluting) được quyết định bởi thời điểm phóng điện và hình học lăn, nên chúng phân bố rất đều. Hư hỏng cơ học không tạo ra quy luật đều như vậy.
SKF đã nghiên cứu trực tiếp trường hợp xe điện. Trong thực tế, động cơ xe điện chịu dòng điện xoay chiều tần số cao trên 10 kHz. SKF đã tái tạo điều kiện này ở 12,5 kHz trên thiết bị thử bi trên đĩa cải tiến, trong chế độ bôi trơn đàn hồi thủy động. Các phép thử tạo ra bề mặt mờ sương, rỗ và các vệt gợn sóng (fluting), làm suy giảm đặc tính NVH (độ ồn, rung và xóc), đồng thời khiến chất bôi trơn xuống cấp (SKF Evolution).
Nghiên cứu này cũng cho một kết quả đáng chú ý vì trái với trực giác. Phóng điện luôn bắt đầu ở vùng mà màng bôi trơn mỏng nhất, nơi cường độ điện trường cao nhất. Khi chiều dày màng tối thiểu giảm, năng lượng phóng điện và mức độ hư hỏng quan sát được cũng giảm. Màng dày hơn làm tăng điện áp đánh thủng, đồng thời làm tăng năng lượng của mỗi lần phóng điện. Tuy nhiên, nếu màng quá mỏng, hư hỏng do điện sẽ nhường chỗ cho mài mòn cơ học; SKF nêu rõ vẫn cần nghiên cứu thêm để xác định dải tối ưu. Do đó, lựa chọn chất bôi trơn ở đây là bài toán cân bằng, không phải cứ tăng một chỉ tiêu là sẽ tốt hơn.
Giải pháp lâu dài phải được quy định ngay trong thông số kỹ thuật: tiếp địa trục, chỉ định vòng bi cách điện hoặc ngắt mạch bằng vòng bi lai. Trong vòng bi lai, phần tử lăn bằng silic nitrua có điện trở cao, ngăn dòng điện đi qua và nhờ đó ngăn xói mòn điện (Schaeffler). Để tìm hiểu sâu hơn về ứng dụng ô tô và xe điện, xem hư hỏng vòng bi do nghịch lưu gây ra trong động cơ kéo xe điện. Vị trí của gốm lai trong các phương án lựa chọn được trình bày tại các loại vòng bi.
Vết nứt tẩm thực trắng: dạng hư hỏng ngoài sáu nhóm ISO
Một số trường hợp hư hỏng sớm tạo ra mạng vết nứt rộng dưới bề mặt, hiện màu trắng sau khi tẩm thực. Chúng không thuộc sáu nhóm biểu hiện bề ngoài của tiêu chuẩn và cũng không phù hợp với cách diễn giải trực tiếp tuổi thọ danh định. Trong một số ứng dụng, vòng bi có thể hỏng khi mới đạt 5% đến 10% tuổi thọ danh định tính toán; đặc điểm chung của nhiều trường hợp như vậy là vết nứt tẩm thực trắng (WEC) (SKF Evolution).
Hộp số tuabin gió là trường hợp điển hình. Tuổi thọ vận hành thực tế của hộp số thường thấp hơn nhiều so với mục tiêu 20 năm. Hiện tượng bong vảy tổ chức trắng đã được ghi nhận chỉ sau 6 đến 24 tháng, hình thành qua các vết nứt dọc trục và vết nứt tẩm thực trắng (Evans, Materials Science and Technology). Dạng hư hỏng này cũng xuất hiện trong hệ thống truyền lực ô tô, máy phát điện xoay chiều, nhà máy giấy và hệ thống đẩy tàu thủy.
Ngành vẫn chưa thống nhất về cơ chế. Evans lưu ý rằng sau hai thập kỷ quan sát, các yếu tố chi phối và cơ chế vẫn "còn gây tranh cãi gay gắt". Năm 2018, SKF mô tả khoảng 15 năm tranh luận và tình trạng "các bên chủ chốt chưa đạt đồng thuận về nguyên nhân gốc rễ và cơ chế hư hỏng". Những yếu tố được cho là có liên quan gồm tạp chất phi kim, trượt nghiêm trọng, hydro xâm nhập, tải quá độ và dòng điện ký sinh.
Quan điểm đã công bố của SKF là nguồn tham chiếu rõ ràng và cụ thể. WEC "xuất hiện ở cuối chuỗi hư hỏng và là hệ quả tự nhiên của các mạng vết nứt trong những vòng bi đã hỏng sớm". Do đó, WEC là triệu chứng chứ không phải nguyên nhân gốc rễ của hư hỏng do mỏi. SKF lý giải hư hỏng sớm theo nguyên lý mắt xích yếu nhất, khi ứng suất cục bộ vượt quá độ bền cục bộ. Hãng cũng lưu ý rằng tạp chất phi kim "hiện diện tự nhiên trong mọi loại thép vòng bi". Kết luận rất dứt khoát: "Không tồn tại một nguyên nhân gốc rễ duy nhất; từng trường hợp hư hỏng phải được xem xét theo các điều kiện vận hành tương ứng".
Điểm này đặc biệt quan trọng tại bàn kiểm tra vì biểu đồ sáu dạng sẽ không nhận diện được WEC. Nếu vòng bi hỏng khi mới đạt một phần rất nhỏ tuổi thọ thiết kế và rãnh lăn xuất hiện vết nứt dọc trục thay vì một vùng tróc rỗ điển hình đơn lẻ, mẫu cần được phân tích kim tương trong phòng thí nghiệm.
Điều này cũng cho thấy giới hạn của cụm từ "đạt tiêu chuẩn". Tải trọng cơ bản tính theo ISO 281 giả định rằng mắt xích yếu nhất của vật liệu chưa bị suy yếu đáng kể. Giả định đó liên quan đến độ sạch của thép và quy trình nhiệt luyện, không phải logo trên sản phẩm. Hãy yêu cầu hồ sơ chứng minh: cấp đánh giá tạp chất phi kim, độ cứng, chiều sâu lớp thấm và quy trình nhiệt luyện. Vật liệu vòng bi máy cán giải thích ý nghĩa của các chỉ tiêu này, còn bài nhà sản xuất vòng bi cho biết những hãng nào công bố tài liệu phân tích hư hỏng đáng tham khảo.
Phát hiện sớm và xây dựng yêu cầu kỹ thuật để ngăn tái diễn
Quá trình xuống cấp của vòng bi có thể được phát hiện từ lâu trước khi con người nghe thấy tiếng ồn. Mỗi kỹ thuật cung cấp một khoảng thời gian cảnh báo khác nhau.
Trong thực hành giám sát tình trạng, quá trình xuống cấp thường được mô tả qua bốn giai đoạn. Giai đoạn 1 chỉ xuất hiện trong dải siêu âm, từ khoảng 20 kHz, khi phần tuổi thọ L₁₀ còn lại vượt ngưỡng 10–20%. Để phát hiện cần dùng kỹ thuật giải điều chế tần số cao, năng lượng xung hoặc xung va đập. Giai đoạn 2 kích thích các tần số riêng của vòng bi, thường được nêu trong dải 2 đến 6 kHz, khi phần tuổi thọ còn lại dưới ngưỡng 5–10%. Ở giai đoạn 3, các tần số đặc trưng của khuyết tật xuất hiện rõ trong phổ: BPFO, BPFI, BSF và tần số vòng cách, cùng các bội hài và dải biên quanh tần số quay. Lúc này, phần tuổi thọ còn lại dưới ngưỡng 1–5%. Sang giai đoạn 4, các tần số rời rạc được thay bằng nền nhiễu dải rộng khi khe hở tăng lên, và hư hỏng nghiêm trọng có thể xảy ra bất cứ lúc nào (CBM Connect).
Những con số này phản ánh thực hành giám sát tình trạng, không phải giá trị tiêu chuẩn. Chúng xuất phát từ các chuyên gia bảo trì độ tin cậy và nhà cung cấp thiết bị, không phải từ một văn bản ISO. Các nguồn cũng không thống nhất về dải cụ thể. Tài liệu bốn giai đoạn của Ludeca xếp tần số riêng của vòng bi vào khoảng 30 000 đến 90 000 CPM, khác với dải 2 đến 6 kHz nêu trên (Ludeca).
Dù số liệu khác nhau, nguyên tắc ra quyết định vẫn không đổi. Khi đã xác nhận giai đoạn 3, hãy lên kế hoạch dừng máy và thay vòng bi sớm nhất có thể; nếu máy chưa thể dừng, cần tăng tần suất kiểm tra. Ở giai đoạn 4, chi phí còn phải cộng thêm hư hỏng lan sang trục, vỏ ổ và khớp nối.
Từ dạng hư hỏng đến yêu cầu kỹ thuật
Chẩn đoán chỉ mang lại giá trị khi kết quả làm thay đổi quyết định kỹ thuật. Mỗi dạng hư hỏng đều có biện pháp kiểm soát, và phần lớn các biện pháp ấy đã được quyết định từ lâu trước khi bộ phận bảo trì tiếp cận máy.
| Dạng hư hỏng (điều ISO) | Biện pháp kiểm soát | Giai đoạn quyết định |
|---|---|---|
| Mài mòn do hạt mài (5.2.2) | Chọn phớt, lọc và ngăn tạp chất xâm nhập khi lắp | Thiết kế và lắp đặt |
| Mài mòn dính (5.2.3) | Kiểm tra tải tối thiểu, khe hở và tải đặt trước | Thiết kế |
| Ăn mòn do ẩm (5.3.2) | Khả năng bảo vệ của nắp chắn/phớt, khả năng thoát nước, chất bôi trơn chịu nước | Thiết kế và bảo trì |
| Ăn mòn fretting (5.3.3.2) | Chọn cấp mối lắp theo tải và vòng nào quay | Thiết kế |
| Lõm Brinell giả (5.3.3.3) | Cố định khi vận chuyển, đóng gói riêng từng vòng, tải đặt trước | Lưu kho và vận chuyển |
| Xói mòn điện (5.4.2, 5.4.3) | Tiếp địa trục, vòng bi cách điện hoặc vòng bi lai | Thiết kế |
| Biến dạng do quá tải (5.5.2) | Hệ số an toàn tĩnh s₀, chỉ tác dụng lực ép lên vòng lắp ghép | Thiết kế và lắp đặt |
| Vết lõm do hạt tạp chất (5.5.3) | Đảm bảo độ sạch khi lắp ráp, lọc | Lắp đặt và bảo trì |
| Mỏi khởi phát từ bề mặt (5.1.3) | Độ nhớt tại nhiệt độ vận hành thực tế, κ và tỷ số màng bôi trơn | Thiết kế và bảo trì |
| Vỡ cưỡng bức (5.6.2) | Kiểm soát độ dôi, đo độ dịch chuyển dọc trục khi lắp lên bệ côn | Lắp đặt |
Từ bảng này cũng có thể rút ra yêu cầu cho khâu thu mua: trọng tâm là khả năng kiểm chứng, không phải thương hiệu. Trong dữ liệu kiểm tra của SKF, mỏi chiếm 2% nguyên nhân hư hỏng. Khi đánh giá bất kỳ nhà cung cấp nào, hãy hỏi bốn câu:
- Tải trọng cơ bản được tính theo tiêu chuẩn nào và phiên bản nào?
- Cấp khe hở mặc định khi giao hàng là cấp nào?
- Nắp chắn/phớt được đánh giá có khả năng ngăn những tác nhân nào?
- Nhà cung cấp có bằng chứng nào về độ sạch của thép và quy trình nhiệt luyện?
Bốn câu trả lời này cho phép dự báo nguy cơ hư hỏng tốt hơn nhiều so với tên quốc gia in trên hộp. Bài cách mua vòng bi Trung Quốc từ nước ngoài trình bày cách yêu cầu nhà cung cấp xác nhận bằng văn bản.
Vòng bi máy cán và vòng bi cầu rãnh sâu của ANDE được giao với cấp khe hở và cơ sở tính tải trọng cơ bản nêu rõ ngay từ đầu. Nếu đang có một vòng bi hỏng trên bàn kiểm tra, bạn có thể gửi bộ ảnh và điều kiện vận hành để bộ phận kỹ thuật cùng đánh giá. Liên hệ bộ phận kỹ thuật.
Câu hỏi thường gặp
Nguyên nhân nào gây ra phần lớn hư hỏng vòng bi?
Trong tập dữ liệu kiểm tra của SKF, hai nguyên nhân lớn nhất là bôi trơn (36%) và nhiễm bẩn (23%). Tiếp theo là ứng dụng (18%), mối lắp (8%), thao tác (8%), điện (5%) và mỏi (2%) (SKF Evolution). Cần lưu ý tổng thể được thống kê: đây là những vòng bi được gửi đến SKF để kiểm tra, không phải toàn bộ vòng bi đang vận hành. SKF cũng công bố các quy tắc kinh nghiệm rút gọn và số liệu khác nhau giữa các ấn phẩm, nên khi trích dẫn phải nêu cả tài liệu, không chỉ nêu con số.
Bao nhiêu phần trăm vòng bi bị hỏng?
Khoảng 0,5%. SKF báo cáo rằng khoảng 90% vòng bi có tuổi thọ dài hơn thiết bị mà chúng được lắp vào. Khoảng 9,5% được thay phòng ngừa trước khi hỏng, còn khoảng 0,5% được thay do hư hỏng hoặc mất khả năng làm việc (SKF, PUB 14219/3). Schaeffler/FAG cũng nêu độc lập rằng chỉ khoảng 0,35% tổng số ổ lăn không đạt tuổi thọ kỳ vọng.
Các dạng hỏng trong ISO 15243 là gì?
Có sáu dạng, được phân loại theo biểu hiện bề ngoài: mỏi tiếp xúc lăn (điều 5.1), mài mòn (5.2), ăn mòn (5.3), xói mòn điện (5.4), biến dạng dẻo (5.5), nứt và vỡ (5.6). Sáu dạng này gồm 14 dạng con. Một số nguồn đánh số lại thành "Loại 1" đến "Loại 6" hoặc tương tự; các số điều khoản nêu trên là số được dùng trong ISO 15243:2017.
Lõm Brinell thật và lõm Brinell giả khác nhau thế nào?
Lõm Brinell thật là biến dạng do quá tải (5.5.2): vết lõm vĩnh viễn do quá tải tĩnh hoặc va đập. Vật liệu bị dịch chuyển chứ không bị lấy đi, nên vân mài ban đầu thường vẫn nhìn thấy bên trong vết lõm.
Lõm Brinell giả là một dạng con của ăn mòn (5.3.3.3): mài mòn tại các vị trí tương ứng với bước phần tử lăn, do rung hoặc dao động biên độ nhỏ khi vòng bi đứng yên. Dạng này xóa vân gia công ban đầu và thường để lại oxit màu đỏ hoặc đen sẫm.
Một dạng liên quan đến tải và lắp đặt; dạng còn lại liên quan đến rung, vận chuyển và lưu kho. Các biện pháp NSK khuyến nghị gồm cố định trục và vỏ ổ khi vận chuyển, đồng thời đóng gói riêng từng vòng.
Có thể chẩn đoán hỏng vòng bi chỉ bằng cách nhìn không?
Thông thường, có thể xác định dạng hư hỏng bằng quan sát; đó chính là mục đích của ISO 15243. Tuy nhiên, muốn tìm nguyên nhân gốc rễ còn phải xét bối cảnh vận hành: tải, tốc độ, mối lắp, tình trạng phớt, chất bôi trơn và kiểu dẫn động. SKF nhấn mạnh rằng hiểu điều gì gây ra hư hỏng "có lẽ còn quan trọng hơn" việc gọi tên dạng hư hỏng. Nếu vòng bi đã làm việc đến khi bó kẹt hoặc vấn đề nằm dưới bề mặt, cần tiến hành phân tích kim tương.
Kết luận
Phần lớn vòng bi có tuổi thọ dài hơn máy mà chúng được lắp vào. Vì vậy, một trường hợp hư hỏng là tín hiệu về điều kiện ứng dụng, không đồng nghĩa bản thân chi tiết có lỗi. Một số nguyên tắc mang lại phần lớn giá trị chẩn đoán:
- Luôn nêu mẫu số cho mọi tỷ lệ phần trăm. 0,5% tính trên toàn bộ vòng bi đang vận hành. 36% tính trên các nguyên nhân ở những vòng bi đã được kiểm tra. 26% tính trên các dạng hư hỏng trong chính các đợt kiểm tra đó. Dùng số liệu của nhóm này như thể thuộc nhóm khác là lỗi phổ biến nhất khi bàn về chủ đề này.
- Sáu dạng trong ISO 15243 tương ứng với các điều 5.1 đến 5.6 và phân loại biểu hiện bề ngoài, không phải nguyên nhân. Gọi tên dạng hư hỏng mới là bước đầu, chưa phải câu trả lời cuối cùng.
- Biểu hiện cho biết dạng hư hỏng; bối cảnh cho biết nguyên nhân. Vân mài còn lại bên trong vết lõm giúp phân biệt lõm Brinell thật với lõm Brinell giả. Khoảng cách đều giữa các vệt gợn sóng (fluting) giúp phân biệt hư hỏng do dòng điện với mài mòn.
- Phần lớn nguyên nhân có thể phòng ngừa liên quan đến bôi trơn, nhiễm bẩn, thao tác và mối lắp, chiếm khoảng ba phần tư số trường hợp SKF xác định được nguyên nhân. Mỏi cổ điển chỉ chiếm 2%.
- Một số trường hợp hư hỏng sớm nằm ngoài bảng phân loại. Theo quan điểm đã công bố của SKF, WEC là hệ quả chứ không phải nguyên nhân gốc rễ, và ngành vẫn chưa thống nhất về một nguyên nhân gốc rễ duy nhất.
Giá trị thực tiễn cuối cùng nằm ở thói quen lập yêu cầu kỹ thuật. Hãy hỏi tải trọng cơ bản được tính theo tiêu chuẩn nào, sản phẩm được giao với cấp khe hở nào, nắp chắn/phớt ngăn được những tác nhân gì và có bằng chứng nào về độ sạch của thép cũng như quy trình nhiệt luyện. Sau đó, kiểm tra mối lắp, màng bôi trơn và hệ dẫn động trước khi lắp vòng bi thay thế. Với nguyên nhân có thể kiểm soát lớn nhất, hãy đọc tiếp hướng dẫn bôi trơn vòng bi, hoặc gửi bộ ảnh và điều kiện vận hành đến bộ phận kỹ thuật của ANDE qua trang liên hệ.
Về tác giả
Jeff Li viết về kỹ thuật vòng bi và tìm nguồn cung ứng toàn cầu cho ANDE Bearing. Anh làm việc trực tiếp với người mua trong khối OEM và thị trường hậu mãi ở các ngành ô tô, công nghiệp nặng và năng lượng tái tạo. Kết nối với anh trên LinkedIn.