Vì sao vật liệu vòng bi máy cán quyết định thời gian hoạt động của thiết bị?
Vòng bi không phù hợp sẽ nhanh chóng gây sự cố trong máy cán. Khi máy cán dải nóng hoặc máy cán tấm vận hành hết công suất, tải tác dụng lên vòng bi cổ trục cán là cực kỳ lớn: tải hướng kính tính bằng hàng trăm tấn, nhiệt độ vận hành trên 150 °C và tải va đập liên tục khi phôi đi vào giá cán.
Tóm tắt chính
- Thép 52100 tôi thấu (60-64 HRC) phù hợp cho vị trí trục cán tựa với tải ổn định, ít va đập.
- Thép 4320H tôi thấm có lõi dẻo dai giúp chặn vết nứt lan truyền, kéo dài tuổi thọ vòng bi trục cán làm việc dưới tải va đập.
- Vòng cách đồng thau gia công (hậu tố M/MA) bền hơn vòng cách thép dập trong máy cán đảo chiều có rung động lớn.
- Lựa chọn vật liệu theo vị trí máy cán, không phải theo hàng có sẵn trong danh mục, là yếu tố tác động lớn nhất đến tuổi thọ vòng bi.
- Lấy chi phí dừng máy làm cơ sở xác định ngân sách vật liệu và tính riêng cho từng dây chuyền: số liệu công bố về chi phí dừng máy theo giờ tại các nhà máy thép chênh lệch hơn mười lần giữa các nguồn.
Trong môi trường này, chọn sai vật liệu không chỉ làm vòng bi mòn nhanh hơn mà còn có thể gây phá hủy đột ngột. Vì vậy, vật liệu vòng bi máy cán là một quyết định kỹ thuật chiến lược, không đơn thuần là chọn sản phẩm có sẵn trong danh mục.
Vòng bi công nghiệp tiêu chuẩn làm việc tốt dưới tải ổn định và điều kiện có thể dự đoán. Ứng dụng cổ trục cán thì ngược lại: quá tải theo chu kỳ, gradien nhiệt và lực va đập liên tục phá vỡ màng bôi trơn rồi khởi phát vết nứt mỏi sâu trong thép.
Giải pháp kỹ thuật đi theo hai hướng luyện kim riêng biệt:
- Tôi thấu tạo độ cứng đồng đều xuyên suốt tiết diện vòng bi
- Tôi thấm tạo lớp bề mặt cứng trên lõi dẻo dai
Thách thức cốt lõi là cân bằng độ cứng bề mặt, giúp chống mỏi tiếp xúc, với độ dai của lõi, giúp hấp thụ va đập mà không phá hủy giòn. Muốn đạt sự cân bằng đó, trước hết phải hiểu vật liệu chuẩn của ngành và các giới hạn của nó.
Điều gì khiến 52100 (100Cr6) trở thành thép tiêu chuẩn cho vòng bi máy cán?
Thép AISI 52100 chứa 0,98-1,10% cacbon và 1,30-1,60% crôm theo tiêu chuẩn ASTM A295 và SAE J403 (Bhadeshia, Progress in Materials Science 57). Nhờ thành phần này, 52100 là thép vòng bi được sử dụng rộng rãi nhất toàn cầu và là chuẩn so sánh cho mọi giải pháp thay thế.
Thành phần của 52100 quyết định độ bền mỏi như thế nào?
Hàm lượng cacbon cao là yếu tố then chốt. Trong quá trình xử lý nhiệt, cacbon kết hợp với crôm để tạo thành các hạt cacbua mịn phân bố khắp nền thép, tạo độ cứng 60-64 HRC trên toàn bộ tiết diện. Tôi thấu mang lại cho 52100 cấu trúc cứng đồng đều, đủ sức chống mỏi tiếp xúc lăn, cơ chế hỏng chủ đạo trong các ứng dụng vòng bi đũa trụ và trục cán tựa.
Độ dai phá hủy của 52100 nằm trong khoảng 15 đến 20 MPa·m^(1/2) (Bhadeshia, Progress in Materials Science 57). Mức này đủ cho tải nén liên tục nhưng còn hạn chế khi chịu va đập đột ngột.
Thép 52100 tôi thấu phát huy ưu thế ở đâu?
Đối với vòng bi đũa trụ đỡ trục cán làm việc và vòng bi đỡ trong máy cán cụm, 52100 làm việc ổn định dưới tải hướng kính lớn, liên tục. Đặc tính mỏi có thể dự đoán và độ ổn định kích thước cao khiến đây là lựa chọn đáng tin cậy khi tải liên tục và phân bố đều. Vật liệu vòng cách chỉ là một dòng trong bản đặc tính; bản đặc tính đầy đủ của vòng bi đũa trụ bốn dãy còn phải nêu cấp khe hở, cấp dung sai và các đặc tính bôi trơn.
Hạn chế quan trọng của thép tôi thấu là gì?
Tuy nhiên, tôi thấu có một nhược điểm đáng kể. Vi cấu trúc cứng đồng đều hấp thụ năng lượng va đập đột ngột rất kém. Dưới tải va đập, thường gặp khi phôi đi vào máy cán phôi hoặc khi xảy ra sự cố rối thép (cobble), thép tôi thấu có thể phá hủy giòn thay vì biến dạng để hấp thụ năng lượng.
Khi nào cần quy định 52100 "siêu sạch"?
Khi cần tối đa hóa tuổi thọ mỏi, quy định 52100 đã khử khí chân không hoặc loại siêu sạch giúp giảm tạp chất phi kim loại, vốn là các vị trí khởi phát vết nứt. Nghiên cứu của SKF về độ sạch của thép vòng bi cho thấy kiểm soát tạp chất là yếu tố quan trọng nhất quyết định độ bền mỏi (SKF Evolution). Trong thực tế, nâng cấp này có thể kéo dài đáng kể tuổi thọ L10 của vòng bi trong các ứng dụng máy cán temper khắt khe.
Hạn chế về độ giòn này chính là lý do một số vị trí cán chịu va đập nặng đòi hỏi phương pháp luyện kim hoàn toàn khác, dựa trên các mác thép tôi thấm được thiết kế để hấp thụ va đập mà không vỡ.
Thép tôi thấm (4320H) so với 52100 như thế nào dưới tải va đập?
Thép vòng bi tôi thấm có độ dai phá hủy cao gấp hai đến ba lần thép 52100 tôi thấu, theo nghiên cứu về mỏi tiếp xúc lăn của thép thấm cacbon (Chalmers University / SKF). Chênh lệch này giúp vòng bi trục cán làm việc giữ nguyên vẹn trong sự cố rối thép vốn có thể làm vỡ vòng thép tôi thấu.
Thấm cacbon tạo ra cấu trúc hai vùng như thế nào?
Thấm cacbon, nền tảng của các mác thép tôi thấm dùng cho vòng bi con lăn công nghiệp, là quá trình nhiệt luyện khuếch tán cacbon vào bề mặt ngoài của thép có hàm lượng cacbon thấp hơn. Kết quả là vòng bi có hai vùng riêng biệt cùng làm việc: lớp thấm cứng, chống mài mòn (thường 58-63 HRC) và lõi mềm hơn, dẻo dai bên dưới.
Lõi này làm thay đổi hoàn toàn khả năng chịu va đập. Lõi dẻo dai hấp thụ và phân bố lại năng lượng thay vì để vết nứt lan thẳng qua vòng bi. Thép tôi thấu như 52100 có cấu trúc đồng đều trên toàn tiết diện, nên vết nứt khởi phát trên bề mặt có thể lan trực tiếp đến lỗ trong hoặc đường kính ngoài và gây vỡ đột ngột. Thép tôi thấm chặn vết nứt tại ranh giới giữa lớp thấm cứng và lõi dai.
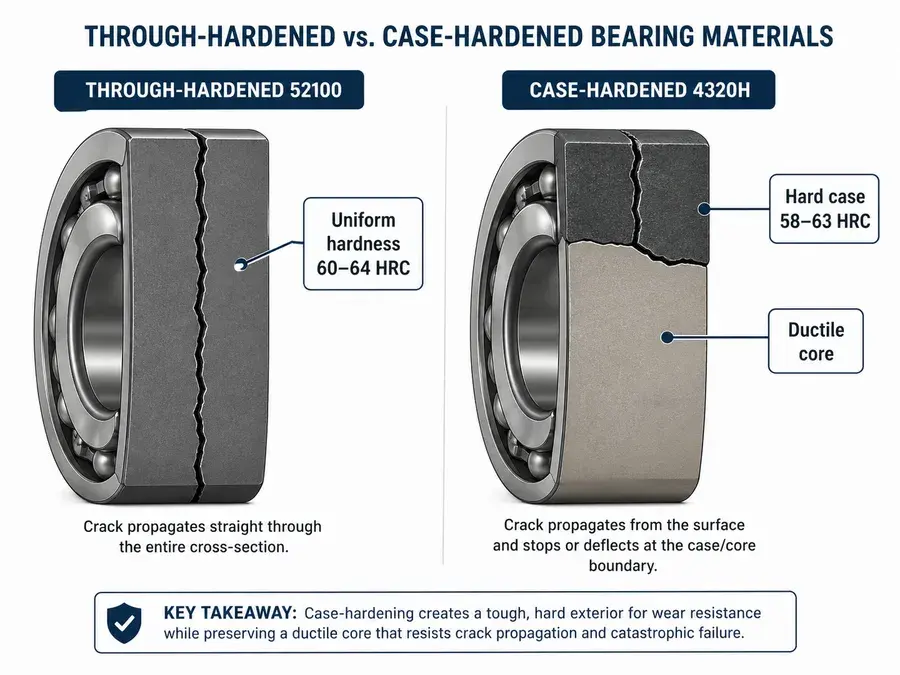
Trong các ứng dụng chịu tải va đập nặng và sai lệch trục, chi tiết bằng thép tôi thấm có thể đạt tuổi thọ cao hơn đáng kể so với chi tiết tương đương bằng thép tôi thấu. Lợi thế này đến từ độ dai phá hủy cao hơn và khả năng chống vết nứt lan truyền từ các khuyết tật bề mặt như vết tróc rỗ.
Mác thép nào chiếm ưu thế trong ứng dụng vòng bi tôi thấm?
Hai mác thép được dùng phổ biến nhất cho nhóm ứng dụng này:
- SAE 4320H là hợp kim niken-crôm-molypden, có quá trình thấm cacbon ổn định và tạo độ dai lõi rất cao. Mác này phổ biến trong các đặc tả kỹ thuật máy cán tại Bắc Mỹ.
- 17CrNiMo7-6 là mác tương đương theo hệ tiêu chuẩn châu Âu, được sử dụng rộng rãi trong hộp số hạng nặng và vòng bi lỗ lớn. Hàm lượng hợp kim cao hơn một chút giúp cải thiện độ thấm tôi ở các tiết diện dày.
Cả hai mác đều được thiết kế đặc biệt cho các ứng dụng mà khả năng chống va đập quan trọng hơn tuổi thọ mỏi bề mặt tối đa.
Vì sao vòng bi đũa côn bốn dãy đòi hỏi thép tôi thấm?
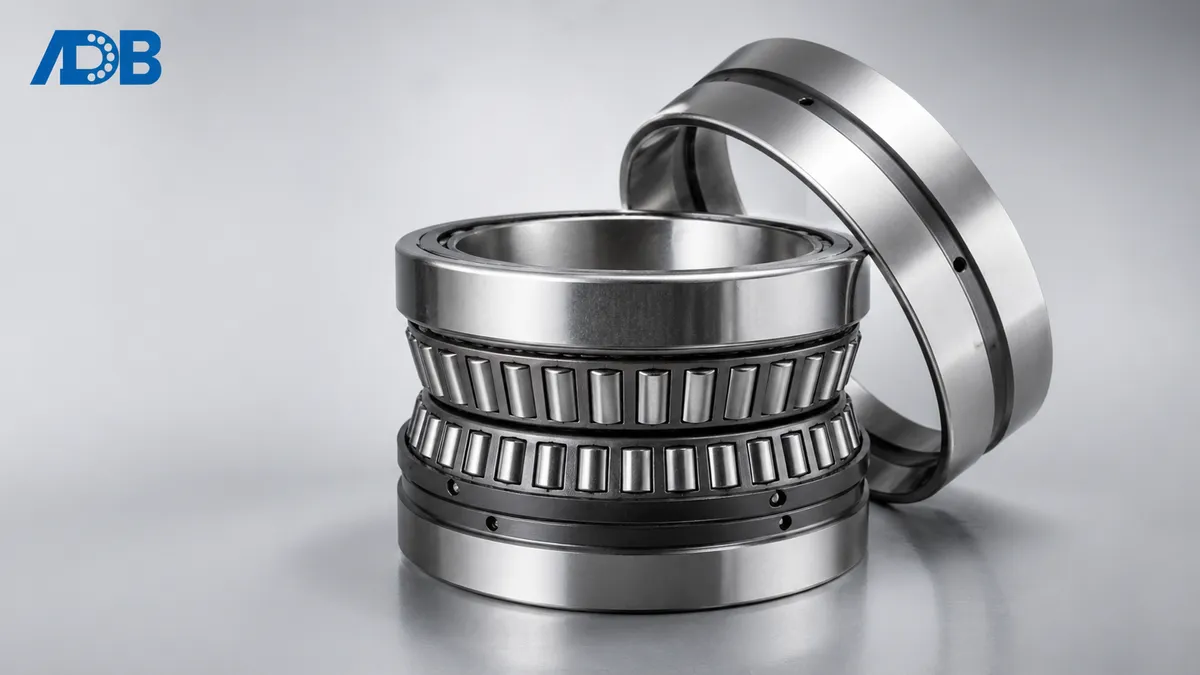
Vòng bi đũa côn bốn dãy ở vị trí trục cán làm việc và trục cán tựa chịu tổ hợp tải khắc nghiệt nhất trong giá cán: lực hướng kính, lực dọc trục và tải va đập cùng tác dụng. Sổ tay kỹ thuật ngành kim loại của Timken quy định vòng trong và vòng ngoài phải được tôi thấm tại những vị trí này vì loại tôi thấu không thể làm việc tin cậy qua các chu kỳ va đập lặp lại (Timken Engineering Manual).
Tuy nhiên, lựa chọn mác thép chỉ là một phần của vấn đề. Vật liệu vòng cách, bộ phận giữ các con lăn đúng vị trí trong chính những điều kiện khắc nghiệt đó, cũng quan trọng không kém.
Vật liệu vòng cách đóng vai trò gì đối với vòng bi đũa côn bốn dãy?
Trong khi các phần trước tập trung vào thép làm vòng và con lăn, vòng cách thường là bộ phận hỏng đầu tiên mà không có dấu hiệu rõ ràng. Biết loại thép dùng cho vòng bi máy cán mới chỉ giải quyết một phần vấn đề. Vật liệu vòng cách quyết định vòng bi làm việc được bao lâu trong điều kiện vận hành thực tế.
Vì sao vòng cách thép không đáp ứng tốt trong môi trường máy cán?
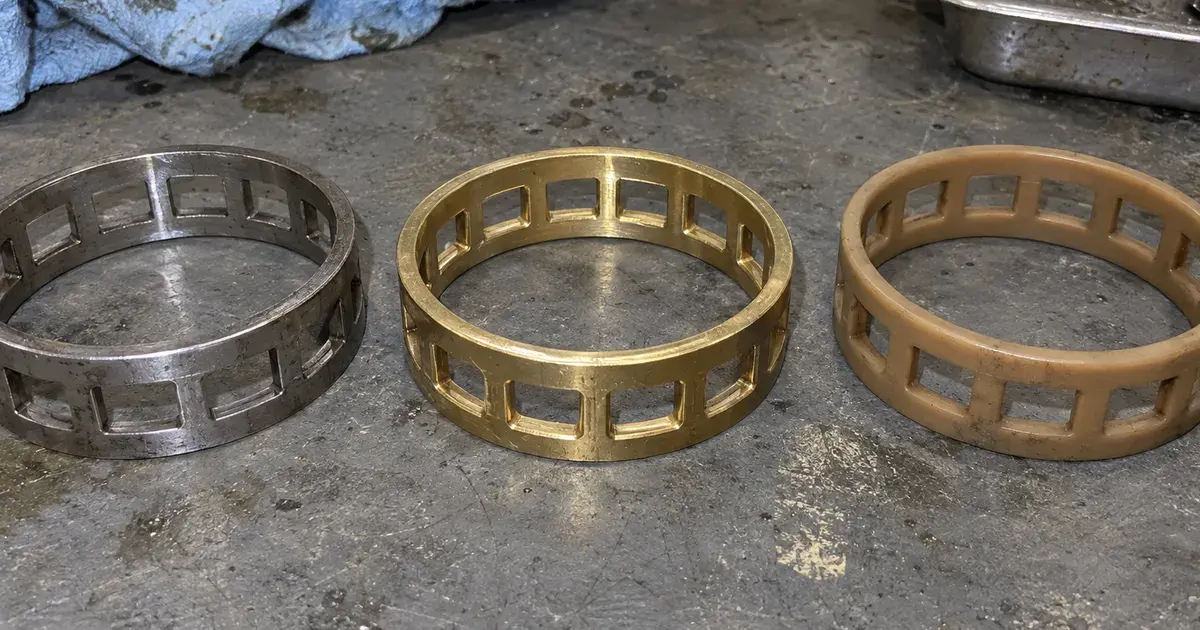
Vòng cách thép dập có chi phí hợp lý nhưng làm việc kém trong môi trường máy cán rung động cao. Các chu kỳ tăng tốc và giảm tốc nhanh, thường gặp khi thay cuộn, chuyển tốc độ và luồn dải, tạo ra lực va đập mà vòng cách thép hấp thụ kém. Hệ quả là nứt mỏi, con lăn nghiêng lệch và các hốc vòng cách mòn nhanh.
Vòng cách đồng thau gia công (hậu tố M/MA) có ưu điểm gì?
Vòng cách đồng thau gia công, được nhận biết bằng hậu tố M hoặc MA trên vòng bi, là giải pháp ưu tiên cho các ứng dụng máy cán khắc nghiệt. Đồng thau mang lại hai lợi thế chính:
- Tự bôi trơn: Đồng thau có hệ số ma sát thấp với thép, giúp giảm sinh nhiệt tại bề mặt tiếp xúc giữa con lăn và vòng cách ngay cả khi màng bôi trơn tạm thời mỏng đi.
- Giảm chấn rung động: Đồng thau hấp thụ năng lượng va đập, giảm xung lực lên con lăn khi tải đảo chiều đột ngột, vốn có thể làm gãy vòng cách thép.
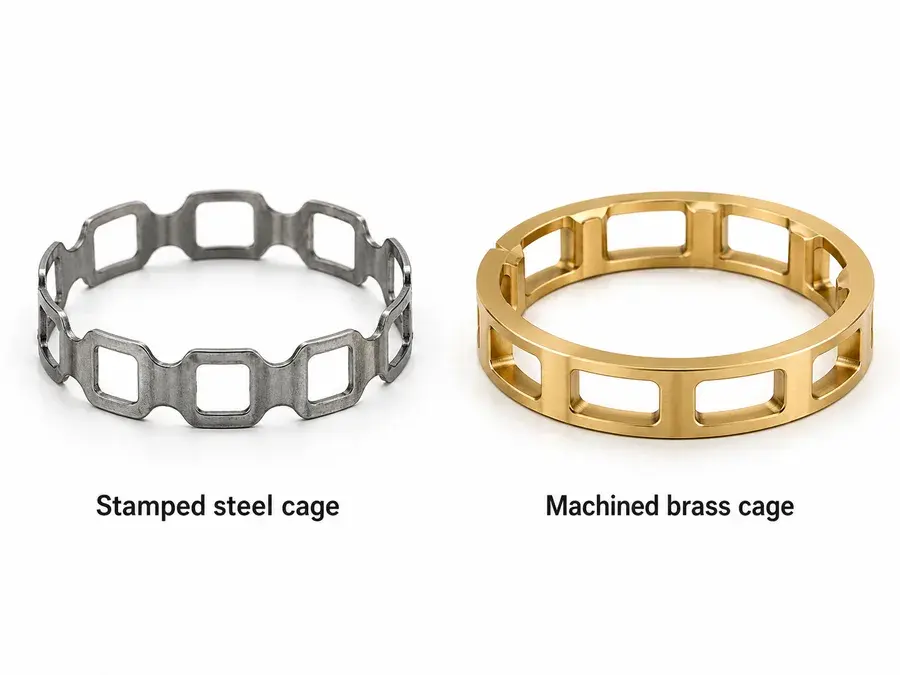
Trong thực tế, vòng bi đũa côn bốn dãy dùng vòng cách đồng thau có tuổi thọ cao hơn đáng kể loại dùng vòng cách thép trong các giá cán đảo chiều. Chúng tôi đã ghi nhận kết quả nhất quán này tại các máy cán tấm và máy cán dải nóng của khách hàng.
Có giải pháp nào cho máy cán nguội tốc độ cao?
Đối với máy cán nguội tốc độ cao, nơi nhiệt độ và tốc độ vận hành vượt quá giới hạn thực tế của đồng thau, vòng cách polyamide (PA66) hoặc polyme gia cường sợi cho hiệu quả tốt hơn. Các vật liệu này nhẹ hơn, tạo ít ma sát hơn và chịu được tốc độ cao thường gặp trong máy cán nguội liên tục.
Lựa chọn vòng cách phù hợp phụ thuộc nhiều vào vị trí máy cán và loại tải. Điều này dẫn đến hướng dẫn lựa chọn theo từng vị trí dưới đây.
Thép nào được dùng cho vòng bi máy cán? Hướng dẫn lựa chọn theo vị trí
Không phải vị trí nào trong máy cán cũng đặt ra cùng yêu cầu cho vòng bi. Trục cán tựa, trục cán làm việc, vị trí chặn và máy cán Sendzimir có phổ tải riêng. Ghép đúng vật liệu với từng vị trí là bước chuyển kiến thức lý thuyết thành quyết định kỹ thuật thực tế.
Vòng bi trục cán tựa: Vì sao dùng vòng bi đũa trụ tôi thấu?
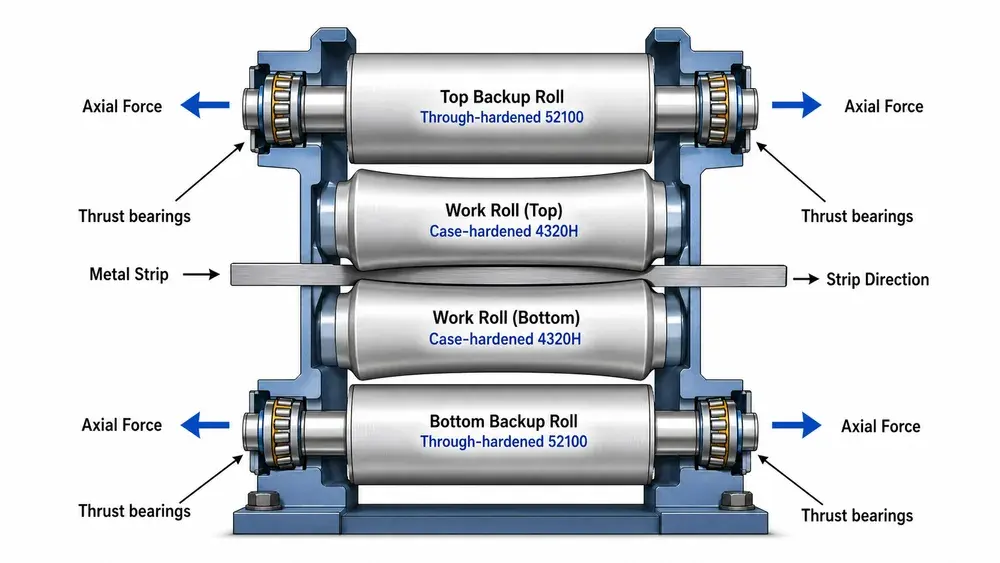
Trục cán tựa chịu tải hướng kính rất lớn và liên tục trong điều kiện tương đối ổn định. Thép 52100 tôi thấu là lựa chọn tiêu chuẩn ở đây vì tải có thể dự đoán, phân bố trên diện tích tiếp xúc lớn và hiếm khi có xung va đập đột ngột. Độ cứng đồng đều trên toàn tiết diện tạo cường độ nén cần thiết để chống mỏi dưới bề mặt qua hàng triệu chu kỳ tải. Đây chính là cơ chế hỏng chủ đạo trong các ứng dụng cán tải cao ở trạng thái ổn định.
Vòng bi trục cán làm việc: Vì sao dùng vòng bi đũa côn bốn dãy tôi thấm?
Trục cán làm việc có điều kiện hoàn toàn khác. Các vòng bi này chịu cả lực hướng kính và dọc trục, đồng thời phải chịu va đập khi thay dải và tải đảo chiều đột ngột. Vật liệu vòng bi đũa côn bốn dãy tại vị trí này phải hấp thụ va đập mà không gãy, vì vậy thép 4320H tôi thấm luôn hiệu quả hơn thép tôi thấu. Lõi dẻo dai hấp thụ năng lượng va đập, còn lớp thấm cứng chống mỏi bề mặt và mài mòn trong môi trường bôi trơn nhiễm bẩn.
Vòng bi chặn: Tải dọc trục trong giá cán được xử lý như thế nào?
Vòng bi chặn trong giá cán liên tục phải chịu lực dọc trục sinh ra do lực căng dải và mất cân bằng lực cán. Vòng bi cầu tiếp xúc góc và vòng bi tang trống chặn làm từ thép 52100 là các lựa chọn phổ biến, mặc dù phương án cụ thể phụ thuộc nhiều vào tải dọc trục một chiều hay đảo chiều. Tải đảo chiều thường đòi hỏi vật liệu có độ dai cao hơn.
Vòng bi máy cán Sendzimir (Z-Mill): Vì sao bắt buộc phải tôi thấu chính xác?
Máy cán Sendzimir sử dụng trục cán làm việc đường kính nhỏ được đỡ bằng một cụm nhiều trục, nên đòi hỏi độ ổn định kích thước đặc biệt dưới ứng suất tiếp xúc cao. Thép vòng bi tôi thấu, được mài đến dung sai cực chặt, là yêu cầu bắt buộc ở đây. Mọi điểm không đồng nhất của vật liệu đều trực tiếp gây biến thiên chiều dày dải, khiến độ đồng nhất luyện kim quan trọng không kém độ cứng.
Lựa chọn vật liệu theo vị trí máy cán: Bảng tham khảo nhanh
| Vị trí máy cán | Loại vòng bi | Vật liệu khuyến nghị | Lý do chính |
|---|---|---|---|
| Trục cán tựa | Vòng bi đũa trụ bốn dãy | 52100 tôi thấu | Tải hướng kính cao ổn định, không va đập |
| Trục cán làm việc | Vòng bi đũa côn bốn dãy | 4320H / 17CrNiMo7-6 tôi thấm | Tải va đập, kết hợp hướng kính + dọc trục |
| Vị trí chặn | Vòng bi cầu tiếp xúc góc / vòng bi đũa côn chặn | 52100 tôi thấu | Chỉ dọc trục, tải có thể dự đoán |
| Máy cán Sendzimir | Vòng bi đỡ | 52100 tôi thấu (siêu sạch) | Yêu cầu độ chính xác kích thước cực cao |
Mỗi vị trí xác định chức năng ưu tiên của thép vòng bi. Khi thép thông thường đạt giới hạn, cần đánh giá các vật liệu thay thế.
ANDE Bearing sản xuất vòng bi đũa côn bốn dãy, vòng bi đũa trụ bốn dãy và vòng bi đỡ cho từng vị trí máy cán này, kèm bộ tài liệu truy xuất nguồn gốc vật liệu đầy đủ, gồm kết quả xác minh độ cứng, hồ sơ mẻ luyện và báo cáo kiểm tra kích thước.
Khi nào nên cân nhắc vật liệu vòng bi thay thế?
Các loại thép vòng bi tiêu chuẩn như 52100 và các mác tôi thấm đáp ứng phần lớn yêu cầu của máy cán. Tuy nhiên, một số môi trường vượt quá khả năng của hệ hợp kim cacbon-crôm. Khi ứng dụng đòi hỏi khả năng chống ăn mòn, tính phi từ hoặc mức ma sát thấp hơn hẳn, cần xem xét vật liệu thay thế.
Thép không gỉ austenit làm việc thế nào trong môi trường làm mát có tính ăn mòn?
Tại các vị trí máy cán mà dung dịch làm mát gốc nước và hóa chất ức chế cáu cặn tạo ra môi trường ăn mòn mạnh, thép không gỉ austenit AISI 316 là một phương án đáng cân nhắc. Hàm lượng molypden cao (2-3%) giúp chống ăn mòn rỗ do clorua, dạng hỏng nhanh chóng làm suy yếu thép vòng bi tiêu chuẩn trong máy cán ướt. Tuy nhiên, 316 có độ cứng thấp hơn 52100 nên không phù hợp khi ứng suất tiếp xúc là yếu tố chi phối. Vật liệu này phù hợp nhất với vị trí tải nhẹ, mức ăn mòn cao.
Vòng bi gốm lai có ưu điểm gì?
Phần tử lăn bằng gốm silic nitrua (Si3N4) kết hợp với vòng thép là bước phát triển vật liệu thay thế quan trọng nhất trong thiết kế vòng bi chính xác. Khối lượng riêng của gốm thấp hơn khoảng 60% so với thép vòng bi, giúp giảm tải ly tâm ở tốc độ cao (ScienceDirect). Khả năng cách điện ngăn hư hỏng dạng vệt gợn sóng do dòng điện, một nguy cơ thực tế tại các vị trí máy cán có dòng điện đi qua vòng bi. Trong thực tế, vòng bi gốm lai cũng vận hành mát hơn, giúp kéo dài tuổi thọ chất bôi trơn trong các chu kỳ khắc nghiệt.
Lớp phủ bảo vệ có phải là giải pháp thay thế thực tế?
Đối với các nhà máy chưa sẵn sàng đầu tư vào gốm hoặc thép không gỉ, lớp phủ ôxit đen và phốt phát trên vòng bi thép tiêu chuẩn giúp tăng đáng kể khả năng chống ăn mòn và cải thiện nhẹ khả năng chống mài mòn với chi phí tương đối thấp. Các lớp phủ này giữ chất bôi trơn tốt hơn trong giai đoạn chạy rà ban đầu, qua đó giảm mỏi bề mặt sớm. Đây là bước nâng cấp thực tế trước khi quy định vật liệu cao cấp.
Khi nào cần thép phi từ?
Khi nhiễu điện từ hoặc sự tích tụ hạt từ tính gây rủi ro vận hành, chẳng hạn trong một số ứng dụng cán chuyên biệt, thép vòng bi phi từ loại bỏ lực hút sắt từ, qua đó bảo vệ cả vòng bi lẫn chất lượng sản phẩm.
Lựa chọn vật liệu phù hợp không đơn thuần là quyết định luyện kim mà là quyết định ở cấp hệ thống, đồng thời cân nhắc phổ tải, môi trường, tốc độ và tổng chi phí sở hữu. Cần đối chiếu khả năng của vật liệu với điều kiện vận hành thực tế, đánh giá lại khi chế độ máy cán thay đổi và coi lựa chọn vật liệu vòng bi là một công việc kỹ thuật liên tục, không phải lựa chọn đặc tả chỉ thực hiện một lần.
Những điểm chính
- Mặc định dùng 52100 cho các vị trí tải ổn định. Trục cán tựa và máy cán Sendzimir hoạt động tốt nhất với thép crôm cacbon cao tôi thấu (60-64 HRC theo ASTM A295) khi tải có thể dự đoán và va đập tối thiểu.
- Chuyển sang 4320H hoặc 17CrNiMo7-6 tôi thấm cho trục cán làm việc. Mọi vị trí có tải va đập, lực kết hợp hướng kính và dọc trục hoặc nguy cơ rối thép đều cần kết cấu lớp thấm cứng trên lõi dẻo dai mà chỉ thép thấm cacbon mới tạo được.
- Vật liệu vòng cách quan trọng không kém vật liệu vòng trong và vòng ngoài. Quy định vòng cách đồng thau gia công (hậu tố M/MA) cho máy cán đảo chiều và giá cán rung động cao; dùng vòng cách polyamide cho máy cán nguội tốc độ cao.
- Khi ăn mòn là mối đe doạ chính, đừng thiết kế quá mức. Cân nhắc thép không gỉ AISI 316 hoặc lớp phủ bảo vệ cho môi trường ướt trước khi nâng cấp toàn bộ vòng bi lên vật liệu đặc biệt.
- Ghép vật liệu theo vị trí máy cán, không theo hàng có sẵn trong danh mục. Sử dụng hướng dẫn lựa chọn ở trên để chọn mác thép vòng bi, loại vòng cách và lớp phủ theo đúng phổ tải tại mỗi vị trí trục.
Câu hỏi thường gặp
H: Vật liệu vòng bi nào tốt nhất cho trục cán làm việc của máy cán?
Thép SAE 4320H hoặc 17CrNiMo7-6 tôi thấm là vật liệu được khuyến nghị cho vòng bi trục cán làm việc. Các mác thép thấm cacbon này tạo lớp thấm cứng (58-63 HRC) trên lõi dẻo dai, mang lại độ dai phá hủy đủ để chịu tải va đập do sự cố rối thép và đứt dải, vốn có thể làm vỡ loại tôi thấu như 52100.
H: Vì sao thép 52100 được dùng cho hầu hết vòng bi công nghiệp?
Thép AISI 52100 (100Cr6) chứa 0,98-1,10% cacbon và 1,30-1,60% crôm theo ASTM A295, đạt độ cứng tôi thấu 60-64 HRC sau xử lý nhiệt (Bhadeshia, Progress in Materials Science 57). Thành phần này tạo ra các hạt cacbua phân bố đồng đều giúp chống mỏi tiếp xúc lăn, nên là lựa chọn lý tưởng cho các ứng dụng vòng bi tải ổn định như trục cán tựa và vòng bi đỡ của máy cán cụm.
H: Sự khác biệt giữa thép vòng bi tôi thấu và tôi thấm là gì?
Thép tôi thấu (như 52100) có độ cứng đồng đều trên toàn bộ tiết diện, mang lại khả năng chống mỏi cao dưới tải ổn định. Thép tôi thấm (như 4320H) có lớp thấm cứng trên lõi mềm hơn và dai hơn. Khác biệt then chốt là thép tôi thấm chặn vết nứt tại ranh giới giữa lớp thấm và lõi, trong khi ở thép tôi thấu, vết nứt có thể lan qua toàn bộ tiết diện.
H: Chi phí dừng máy ngoài kế hoạch của máy cán là bao nhiêu?
Nên tính chi phí dừng máy ngoài kế hoạch riêng cho từng dây chuyền thay vì dùng một mức tham chiếu chung, vì số liệu chi phí theo giờ được công bố cho nhà máy thép chênh lệch hơn mười lần giữa các nguồn. Hãy cộng bốn thành phần: tổn thất sản lượng trực tiếp, chi phí năng lượng khi lò chạy không tải, tổn thất chất lượng do sản phẩm không đạt đặc tả và các khoản phạt giao hàng, theo năng suất dây chuyền và điều khoản hợp đồng của bạn.
H: Nên dùng vòng cách đồng thau hay thép cho vòng bi máy cán?
Vòng cách đồng thau gia công (hậu tố M hoặc MA) được ưu tiên cho các ứng dụng máy cán có rung động và tải va đập lớn. Đồng thau có khả năng tự bôi trơn tại bề mặt tiếp xúc giữa con lăn và vòng cách, đồng thời hấp thụ năng lượng va đập khi tải đảo chiều. Vòng cách thép chỉ phù hợp ở các vị trí tải ổn định, ít rung động. Đối với máy cán nguội tốc độ cao, vòng cách polyamide (PA66) là lựa chọn tốt hơn.
Cần trợ giúp lựa chọn vật liệu vòng bi phù hợp cho cấu hình máy cán cụ thể của bạn? Đội ngũ kỹ thuật ANDE Bearing cung cấp tư vấn kỹ thuật miễn phí cho việc lựa chọn vòng bi máy cán, xác minh mác vật liệu và tối ưu hóa ứng dụng. Liên hệ với chúng tôi để nhận báo giá trong vòng 24 giờ.