Một vòng bi 6210 C3 xuất xưởng với khe hở trong hướng kính từ 18 đến 36 micromet. Khi lắp có độ dôi trên trục và nóng lên trong vận hành, phần lớn khe hở đó sẽ mất đi trước khi máy đạt nhiệt độ ổn định. Chênh lệch giữa khe hở đặt hàng và khe hở thực tế khi vòng bi làm việc chính là lý do tồn tại của các cấp khe hở trong, đồng thời là nơi phát sinh phần lớn sai sót lựa chọn.
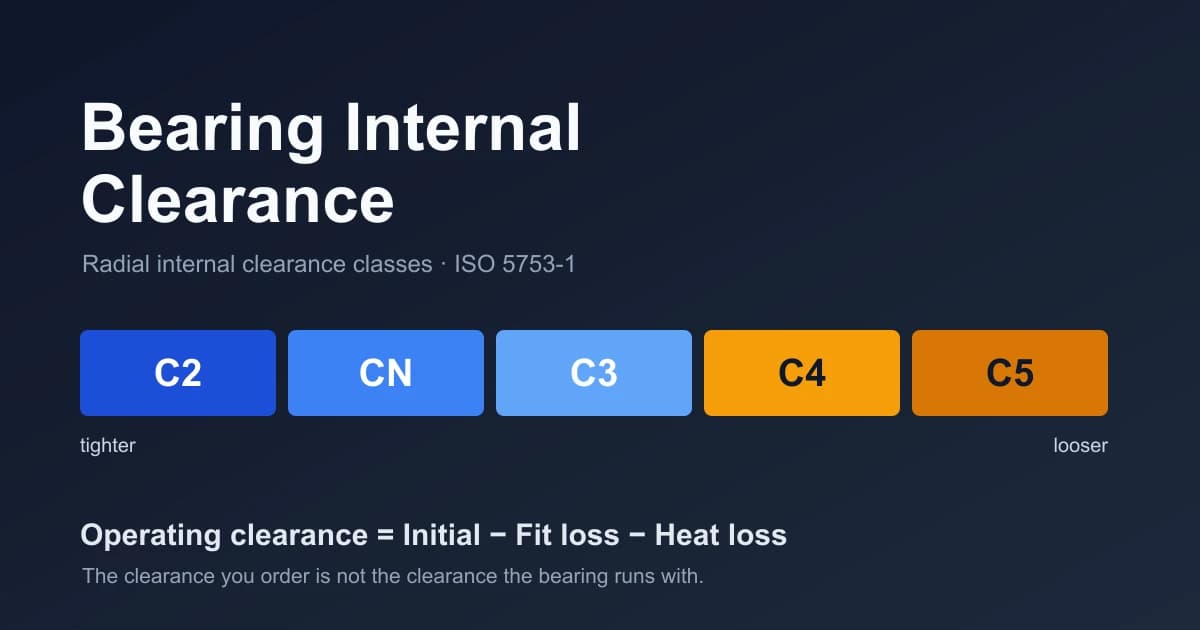
Khe hở trong hướng kính (RIC) là tổng khoảng dịch chuyển theo phương hướng kính của một vòng so với vòng còn lại trước khi lắp, khi không chịu tải. ISO 5753-1 phân loại đại lượng này thành các nhóm từ khe hở nhỏ đến lớn. Hướng dẫn này nêu các giá trị micromet thực tế cho một cỡ lỗ phổ biến, chỉ ra mức suy giảm do mối lắp có độ dôi và nhiệt độ vận hành, trình bày trọn vẹn một ví dụ tính toán và rút ra quy tắc chọn cấp. Nếu trước tiên bạn cần giải mã hậu tố C3 trên vòng bi, hãy bắt đầu với hướng dẫn cách đọc mã vòng bi.
Những điểm chính
- Khe hở trong hướng kính được ISO 5753-1 phân cấp C2 < CN (thông thường) < C3 < C4 < C5. Các nhóm này được quy định giống hệt trong DIN 620-4, nên ký hiệu có thể dùng chung giữa các tiêu chuẩn.
- CN là mặc định và không mang hậu tố. Mã chỉ xuất hiện với nhóm không phải CN (thông thường), chẳng hạn
6210 C3. Cấp khe hở cao hơn nghĩa là khe hở xuất xưởng lớn hơn, không phải chất lượng thấp hơn.- Khe hở làm việc nhỏ hơn khe hở đặt hàng. Mức giảm khe hở do lắp ghép bằng khoảng 70 đến 90% độ dôi hiệu dụng, còn vòng trong nóng hơn vòng ngoài khiến khe hở giảm thêm. Quan hệ tính toán là Δe = Δ0 − δf − δt.
- Hãy nhắm đến khe hở làm việc dương nhỏ. Tuổi thọ mỏi đạt cực đại ở một giá trị âm nhỏ, nhưng người thiết kế thường giữ khe hở ngay trên 0 vì khe hở âm tạo tải đặt trước, sinh nhiệt và có thể gây bó kẹt.
- Chọn cấp theo mối lắp và nhiệt độ, không theo thói quen. Mối lắp có độ dôi và nhiệt độ vận hành cao thường đòi hỏi cấp có khe hở lớn hơn (C3, C4 hoặc CM); mối lắp nhẹ và yêu cầu độ ồn thấp có thể phù hợp với C2.
Khe hở trong hướng kính là gì?
Khe hở trong hướng kính là tổng khoảng cách mà một vòng có thể dịch chuyển theo phương hướng kính so với vòng còn lại trước khi lắp vòng bi, khi không chịu tải. ISO 5753-1 xếp khe hở này theo các nhóm từ C2 (nhỏ), qua CN, C3, C4, đến C5 (lớn); ngoài ra còn có C1, một cấp ít dùng với khe hở nhỏ hơn C2. CN nằm ở giữa và là cấp mặc định khi vòng bi được đặt hàng mà không có hậu tố khe hở.
Hai điểm thường gây nhầm lẫn. Thứ nhất, CN không được ghi trên vòng ổ. Ký hiệu chỉ có mã khe hở khi nhóm không phải CN, nên 6210 là vòng bi CN, còn 6210 C3 là biến thể có khe hở lớn hơn của cùng một kiểu vòng bi. Điều này phù hợp với quy tắc hậu tố trong hướng dẫn mã vòng bi. Mã khe hở là một trong số ít ký hiệu giống nhau giữa SKF, NSK, NTN và FAG vì bắt nguồn từ ISO, không phải quy ước riêng của từng hãng. Thứ hai, toàn bộ thang này nói về khe hở hướng kính. Vòng bi tiếp xúc góc và vòng bi đũa côn được xác định theo khe hở trong dọc trục, được định nghĩa cho vòng bi tiếp xúc bốn điểm trong ISO 5753-2; các loại này được lắp thành cặp rồi điều chỉnh khe hở hoặc tạo tải đặt trước, thay vì chọn nhóm khe hở hướng kính.
Chính tính thông dụng đó khiến khe hở là lớp dễ đối chiếu nhất khi thay thế, còn các hậu tố phớt và vòng cách riêng của từng hãng là lớp khó nhất; hướng dẫn tra chéo mã vòng bi của chúng tôi đi qua cả ba lớp.
Một mã đặc biệt cần lưu ý là CM. Đây là dải khe hở hẹp dành cho vòng bi động cơ điện, nơi mối lắp và nhiệt độ đã được xác định rõ; khe hở làm việc nhỏ và ổn định hơn giúp động cơ chạy êm. Có thể xem CM là dải được nhà máy tinh chỉnh, nằm giữa CN và C3 cho riêng ứng dụng này.
Bảng khe hở C2 đến C5 (µm, lỗ 50 mm)
Mỗi nhóm khe hở là một dải giá trị, không phải một con số duy nhất, và các dải có thể chồng lấn. Với vòng bi cầu rãnh sâu 6210 (lỗ 50 mm, đường kính ngoài 90 mm), các dải khe hở trong hướng kính theo ISO 5753-1 được nêu dưới đây và được trích lại trong danh mục kỹ thuật NTN (NTN Catalog 2203, Bảng 8.8). Do phần dưới của dải C3 chồng lấn với phần trên của dải CN, nhận định "C3 có khe hở lớn hơn CN" chỉ đúng khi so sánh hai nhóm nói chung, không nhất thiết đúng với từng vòng bi cụ thể.
Dải giá trị thay đổi theo đường kính lỗ, nên luôn phải đọc đúng hàng tương ứng với cỡ lỗ thực tế. Bảng dưới đây đặt cỡ lỗ 50 mm cạnh dải kích thước kế tiếp để cho thấy mức thay đổi.
| Dải cỡ lỗ | C2 | CN (thông thường) | C3 | C4 | C5 |
|---|---|---|---|---|---|
| trên 40 đến 50 mm (ví dụ: 6210) | 1 đến 11 | 6 đến 23 | 18 đến 36 | 30 đến 51 | 45 đến 73 |
| trên 50 đến 65 mm | 1 đến 15 | 8 đến 28 | 23 đến 43 | 38 đến 61 | 55 đến 90 |
Giá trị tính bằng µm, khe hở trong hướng kính theo ISO 5753-1 (NTN Catalog 2203, Bảng 8.8).
Cấp khe hở không phải là cấp dung sai
Khe hở trong và độ chính xác là hai thông số kỹ thuật độc lập, do các tiêu chuẩn riêng biệt quy định; đánh đồng chúng là hiểu sai phổ biến nhất về chủ đề này. Khe hở trong (C2 đến C5, được định nghĩa trong ISO 5753-1) mô tả mức dịch chuyển tương đối giữa hai vòng. Độ chính xác, hay cấp dung sai (P0, P6, P5 và thang ABEC, được định nghĩa trong ISO 492 và ANSI/ABMA 20), quy định giới hạn sai lệch của đường kính lỗ, đường kính ngoài, chiều rộng và độ chính xác quay.
Ký hiệu C3 không cho biết cấp ABEC của vòng bi. Hai mã này biểu thị hai đặc tính độc lập và có thể kết hợp với nhau. Ký hiệu
6205 C3 P5, chẳng hạn, chỉ một vòng bi có khe hở trong hướng kính lớn hơn cấp thông thường đồng thời có độ chính xác quay cao. Đặt hàng C3 khi thực ra cần độ chính xác P5, hoặc trả thêm cho P5 khi ứng dụng chỉ cần thay đổi khe hở, đều bắt nguồn từ việc cho rằng thang này hàm ý thang kia.
Nếu cần xác định khe hở thực tế của một vòng bi đã qua sử dụng hoặc không còn ký hiệu, có thể kiểm tra khe hở dư bằng căn lá trên vòng bi đã lắp. Hướng dẫn cách đo vòng bi của chúng tôi trình bày cách làm đó. Để biết sự khác biệt thực tế giữa các cấp độ chính xác và khi nào thực sự cần P5 trở lên, hãy xem hướng dẫn của chúng tôi về tiêu chuẩn ABEC.
Vì sao khe hở làm việc nhỏ hơn giá trị đặt hàng?
Khe hở quyết định đặc tính vận hành của vòng bi không phải là giá trị trong danh mục. Đó là khe hở làm việc (hiệu dụng), tức phần khe hở còn lại sau khi vòng bi được lắp và đạt nhiệt độ vận hành. Cả lắp ghép lẫn chênh lệch nhiệt độ đều làm giảm khe hở theo quan hệ sau (NTN Catalog 2203, Công thức 8.1):
Δe = Δ0 − δf − δt
Trong đó, Δ0 là khe hở ban đầu theo danh mục, δf là mức giảm do mối lắp có độ dôi và δt là mức giảm do chênh lệch nhiệt độ giữa hai vòng. Có ba trạng thái riêng biệt: khe hở ban đầu trước khi lắp, khe hở dư sau khi lắp ghép và khe hở làm việc khi vòng bi nóng lên dưới tải. NSK cũng mô tả quá trình chuyển từ khe hở ban đầu sang khe hở dư rồi đến khe hở hiệu dụng.
Mức giảm do lắp ghép (δf). Lắp vòng trong lên trục với độ dôi làm vòng này giãn ra; ép vòng ngoài vào vỏ làm vòng này co lại. Cả hai đều làm giảm khe hở. NTN xác định mức giảm bằng khoảng 70 đến 90% độ dôi hiệu dụng (NTN, Công thức 8.2); đây là dạng chính xác của quy tắc kinh nghiệm "khoảng 80%" thường được nhắc đến nhưng không dẫn nguồn. Mối lắp chặt hơn giúp định vị tốt hơn và giảm hiện tượng trượt vòng, nhưng đổi lại làm giảm khe hở trong hướng kính.
Mức giảm do nhiệt (δt). Trong phần lớn máy móc, vòng trong nóng hơn vòng ngoài, thường từ 5 đến 10 °C, vì gần nguồn nhiệt hơn và khó tản nhiệt hơn. Vì vậy, vòng trong giãn nở nhiều hơn vòng ngoài và khe hở thu hẹp. SKF tính mức giảm theo δt = 0,012 × ΔT × dm, trong đó ΔT là chênh lệch nhiệt độ giữa hai vòng, tính bằng °C, còn dm là đường kính trung bình của vòng bi, (d + D) / 2, tính bằng milimét. Chênh lệch nhiệt độ càng lớn thì số hạng này càng đáng kể; vì thế, lựa chọn chất bôi trơn và nhiệt độ vận hành ảnh hưởng trực tiếp đến việc chọn khe hở. Hướng dẫn về bôi trơn vòng bi trình bày chi tiết hơn về màng dầu và nhiệt độ.
Ví dụ tính toán: Từ cấp CN đặt hàng đến khe hở làm việc
Thay số thực tế vào công thức sẽ cho thấy rõ vì sao cần các cấp khe hở. Xét một vòng bi 6210 cấp CN, lắp có độ dôi trên trục và vận hành khi vòng trong nóng hơn vòng ngoài 10 °C. Đường kính trung bình dm là (50 + 90) / 2 = 70 mm. Phép tính dưới đây dùng độ dôi hiệu dụng 15 µm để minh họa; hệ số lắp ghép và công thức nhiệt được lấy từ các danh mục kỹ thuật.
Δ0  (CN, giữa dải)                  = 15 µm
δf  (mức giảm do lắp có độ dôi)    = 0,80 × 15 ≈ 12 µm (0,70 đến 0,90 × độ dôi hiệu dụng)
δt  (mức giảm do chênh lệch 10 °C) = 0,012 × 10 × 70 ≈ 8,4 µm (dm = (50 + 90) / 2 = 70 mm)

Δe  = Δ0 − δf − δt = 15 − 12 − 8,4 ≈ −5,4 µm → ÂM: vòng bi đang chịu tải đặt trước
Kết quả âm nghĩa là các phần tử lăn đã bị ép chặt trước khi có tải ngoài. Ở giới hạn trên của dải CN (23 µm), khe hở làm việc cũng chỉ vừa lớn hơn 0; tại giới hạn dưới (6 µm), khe hở âm đáng kể. Với mối lắp và điều kiện nhiệt này, CN là lựa chọn sai. Biểu đồ thác nước dưới đây cho thấy từng nguyên nhân làm giảm khe hở.
Áp dụng cùng mối lắp và điều kiện nhiệt cho vòng bi C3:
Δ0  (C3, giữa dải) = 27 µm
Δe  = 27 − 12 − 8,4 ≈ +6,6 µm → dương nhẹ: đạt mục tiêu
Cùng một trục và điều kiện nhiệt nhưng kết quả hoàn toàn trái ngược. Vì vậy, "cứ dùng CN" là sai với ứng dụng lắp ép, vận hành nóng; "luôn chuyển lên C3" cũng sai tương tự với mối lắp nhẹ ở nhiệt độ vừa phải, vì C3 sẽ để lại quá nhiều khe hở làm việc. Cấp khe hở phải phù hợp với mối lắp và điều kiện nhiệt, theo nguyên tắc lựa chọn trong hai phần tiếp theo.
Khe hở quá lớn hoặc quá nhỏ ảnh hưởng thế nào đến tuổi thọ
Khe hở làm việc có một giá trị tối ưu; lệch về phía quá lớn hay quá nhỏ đều gây bất lợi. Mối quan hệ giữa khe hở làm việc và tuổi thọ vòng bi là lý do toàn bộ phép tính này quan trọng.
Khe hở quá lớn làm vùng không chịu tải rộng hơn, nên tại mỗi thời điểm có ít phần tử lăn cùng chia sẻ tải. Điều đó làm tăng rung động và độ ồn, đồng thời giảm tuổi thọ mỏi; vì vậy, khe hở là một trong các thông số được xem xét trong hướng dẫn về tiếng ồn vòng bi. Khe hở quá nhỏ hoặc âm tạo tải đặt trước lên các phần tử lăn trước khi có tải ngoài, làm ứng suất tiếp xúc tăng mạnh và phát sinh nhiệt; trong trường hợp xấu nhất, vòng bi có thể rơi vào trạng thái tăng nhiệt mất kiểm soát rồi bó kẹt. Về lý thuyết, tuổi thọ mỏi lớn nhất khi khe hở làm việc âm nhẹ. Tuy nhiên, người thiết kế vẫn nhắm đến một giá trị dương nhỏ vì duy trì khe hở âm trong toàn bộ miền phân tán thực tế của mối lắp và nhiệt độ là rủi ro, như ví dụ tính toán đã cho thấy.
Hiệu ứng vùng chịu tải liên hệ trực tiếp với cơ sở xác lập tải trọng định mức của vòng bi. Cung không chịu tải càng rộng, tải làm việc càng dồn lên ít phần tử lăn hơn; đây là lý do thực tế khiến khe hở làm việc tác động đến tuổi thọ mỏi như trình bày trong bài tải trọng động và tải trọng tĩnh. Khi khe hở được chọn sai và hư hỏng xảy ra ngoài hiện trường, dấu hiệu thường là rãnh lăn bị hư hại và nhiệt độ tăng bất thường. Bài phân tích hỏng vòng bi đặt các triệu chứng này trong hệ phân loại đầy đủ của ISO 15243, còn bài phân tích hỏng vòng bi máy cán dải nóng minh họa chúng trong một trường hợp thực tế.
Cách chọn cấp khe hở
Hãy bắt đầu từ mục tiêu: khe hở làm việc dương nhỏ sau khi vòng bi được lắp và đạt nhiệt độ vận hành. Sau đó tính ngược từ mối lắp và chênh lệch nhiệt độ để chọn cấp xuất xưởng cho kết quả đó. Sơ đồ quyết định dưới đây bao quát các trường hợp phổ biến.
Khe hở âm không phải lúc nào cũng là khuyết tật. Khi được tạo ra có chủ đích và kiểm soát, một giá trị âm nhỏ được gọi là tải đặt trước. Vòng bi tiếp xúc góc và vòng bi đũa côn dùng tải đặt trước để tăng độ cứng vững của trục và loại bỏ độ rơ. Các loại vòng bi này được điều chỉnh bằng tải đặt trước dọc trục thay vì chọn nhóm khe hở hướng kính. Vì vậy, các hướng dẫn về vòng bi tiếp xúc góc và vòng bi đũa côn so với vòng bi đũa trụ xem tải đặt trước là thông số điều chỉnh khi lắp, không phải hậu tố trong danh mục.
Cuối cùng, tên các nhóm được dùng chung giữa các tiêu chuẩn, nên có thể đối chiếu trực tiếp một yêu cầu kỹ thuật từ hệ thống này sang hệ thống khác.
| ISO 5753-1 | ANSI/ABMA 20 | DIN 620-4 | JIS B 1520 |
|---|---|---|---|
| C2 | Nhóm 2 | C2 | C2 |
| CN (thông thường) | Thông thường | CN | CN |
| C3 | Nhóm 3 | C3 | C3 |
| C4 | Nhóm 4 | C4 | C4 |
| C5 | Nhóm 5 | C5 | C5 |
Các nhóm khe hở trong hướng kính được định nghĩa giống hệt trong ISO 5753-1 và DIN 620-4; các giá trị theo tiêu chuẩn Bắc Mỹ được nêu trong ANSI/ABMA 20.
Câu hỏi thường gặp
Hỏi: Khe hở trong của vòng bi là gì?
Khe hở trong là tổng khoảng cách mà một vòng có thể dịch chuyển so với vòng còn lại. Khe hở trong hướng kính là khoảng dịch chuyển đó đo theo phương hướng kính, trước khi lắp và khi không chịu tải. ISO 5753-1 phân loại thành các nhóm C2 < CN (thông thường) < C3 < C4 < C5, từ khe hở nhỏ đến lớn.
Hỏi: Khe hở C3 khác khe hở thông thường (CN) thế nào?
C3 là nhóm có khe hở trong hướng kính lớn hơn CN. Với vòng bi 6210 (lỗ 50 mm), dải CN là 6 đến 23 µm và dải C3 là 18 đến 36 µm theo ISO 5753-1, nên hai dải có phần chồng lấn. C3 được chọn khi mối lắp có độ dôi hoặc chênh lệch nhiệt độ vận hành có thể làm khe hở giảm quá nhiều, không phải vì đó là vòng bi có chất lượng cao hơn.
Hỏi: Khe hở C3 có luôn tốt hơn CN không?
Không. Với mối lắp nhẹ và nhiệt độ vừa phải, C3 có thể để lại quá nhiều khe hở làm việc, khiến vùng không chịu tải rộng hơn, độ ồn và rung động tăng, còn tuổi thọ mỏi giảm. C3 chỉ phù hợp khi lắp ghép và nhiệt làm giảm đủ nhiều khe hở để cần một giá trị ban đầu lớn hơn. Hãy chọn cấp theo ứng dụng, không theo thói quen luôn chuyển lên cấp cao hơn.
Hỏi: Khe hở C4 nghĩa là gì và khi nào bạn cần nó?
C4 là nhóm có khe hở lớn hơn C3. Với vòng bi 6210, dải C4 là 30 đến 51 µm theo ISO 5753-1. Cấp này cần thiết khi điều kiện vận hành làm giảm nhiều khe hở, chẳng hạn nhiệt độ rất cao, chênh lệch nhiệt độ lớn giữa vòng trong và vòng ngoài hoặc mối lắp có độ dôi lớn, khiến khe hở ban đầu của cấp CN hoặc C3 có thể trở thành âm.
Hỏi: Mối lắp có độ dôi và nhiệt độ làm việc làm giảm khe hở như thế nào?
Cả hai đều làm giảm giá trị ban đầu theo công thức Δe = Δ0 − δf − δt. Mối lắp có độ dôi làm giảm khe hở một lượng bằng khoảng 70 đến 90% độ dôi hiệu dụng (δf). Chênh lệch nhiệt độ giữa hai vòng gây mức giảm δt = 0,012 × ΔT × dm, trong đó dm là đường kính trung bình của vòng bi. Vì vậy, khe hở thực tế khi vận hành luôn nhỏ hơn giá trị trong danh mục.
Kết luận
Khe hở trong là một giá trị nhỏ nhưng có thể quyết định vòng bi vận hành êm đến hết tuổi thọ định mức hay quá nhiệt và bó kẹt. Những nguyên tắc chính gồm:
- Giá trị đặt hàng, từ C2 đến C5 theo ISO 5753-1, là khe hở ban đầu. Khe hở làm việc nhỏ hơn sau khi mối lắp và nhiệt làm giảm giá trị ban đầu.
- Chọn cấp theo mối lắp và nhiệt độ; dùng Δe = Δ0 − δf − δt để kiểm tra kết quả. Mục tiêu là một giá trị dương nhỏ.
- CN là cấp mặc định. Chọn C3, C4 hoặc CM cho mối lắp ép và điều kiện vận hành nóng; chỉ chọn C2 cho mối lắp nhẹ khi độ ồn thấp hoặc định vị chính xác là ưu tiên.
- Cấp khe hở và cấp chính xác là các đặc tính riêng biệt. Một vòng bi C3 có thể ở bất kỳ cấp ABEC nào.
Nếu bạn đang chỉ định vòng bi cho các mối lắp với trục và vỏ ổ, tốc độ cùng nhiệt độ đã xác định, đồng thời muốn kiểm tra cấp khe hở bằng phép tính khe hở dư trước khi phát hành đơn hàng, hãy gửi dữ liệu ứng dụng cho đội ngũ kỹ thuật của ANDE Bearing; chúng tôi sẽ đề xuất cấp phù hợp và khe hở làm việc dự kiến. Bạn cũng có thể bắt đầu từ kích thước cần dùng trong danh mục vòng bi cầu rãnh sâu.
Về tác giả
Jeff Li viết về kỹ thuật vòng bi và tìm nguồn cung ứng toàn cầu cho ANDE Bearing. Anh làm việc trực tiếp với bộ phận thu mua của các OEM và khách hàng trên thị trường phụ tùng thay thế trong ngành ô tô, công nghiệp nặng và năng lượng tái tạo. Kết nối với anh trên LinkedIn.