Một lần thay trục cán ngoài kế hoạch tại máy cán dải nóng tốn kém hơn rất nhiều so với chính vòng bi gây ra sự cố: sản lượng mất đi khi giá cán dừng, nhân công xử lý khẩn cấp, vật liệu phải loại bỏ và các chậm trễ lan sang mọi công đoạn sau. Các con số chi phí dừng máy theo giờ được công bố cho nhà máy thép chênh nhau hơn một bậc độ lớn, vì vậy hãy tính chi phí theo năng suất dây chuyền và điều khoản hợp đồng của chính bạn thay vì lấy một mốc chung. Phép tính đó là lý do phân tích hỏng vòng bi đũa côn bốn dãy là một ưu tiên tài chính, không chỉ là công việc kỹ thuật.
Vòng bi đũa côn bốn dãy là lựa chọn tiêu chuẩn cho cổ trục cán tại giá cán thô và giá cán trung gian. Chúng được thiết kế để chịu tải kết hợp hướng kính và dọc trục phát sinh khi phôi thép được cán thành dải ở nhiệt độ cực cao. Khi vòng bi làm việc đúng thiết kế, sản xuất diễn ra liên tục. Khi vòng bi hỏng, hậu quả ảnh hưởng đến toàn bộ kế hoạch sản xuất của dây chuyền.
Đối với đơn vị vận hành máy cán, một lần thay trục cán ngoài kế hoạch lập tức gây mất sản lượng, xáo trộn công việc bảo trì và tạo áp lực điều chỉnh lịch sản xuất. Lịch bảo trì phòng ngừa tiêu chuẩn thường được xây dựng theo điều kiện vận hành bình thường nên dễ đánh giá thấp tác động khắc nghiệt mà vòng bi phải chịu trong các chu kỳ nhiệt cực đoan. Giãn nở nhiệt, làm nguội nhanh và nước làm mát xâm thực mang theo nhiều vảy cán đều có thể làm suy giảm ngay cả cụm vòng bi được bảo dưỡng tốt.
Điều then chốt cần hiểu là hỏng vòng bi cổ trục cán trong máy cán dải nóng hiếm khi bắt nguồn từ một nguyên nhân đơn lẻ. Đây thường là hư hỏng mang tính hệ thống, bắt nguồn từ phớt xuống cấp, độ lệch trục tăng dần và chất lượng bôi trơn suy giảm. Hư hỏng đã phát triển từ lâu trước khi xuất hiện triệu chứng trên hệ thống giám sát rung hoặc đồ thị xu hướng nhiệt độ.
Điểm chính
- Bôi trơn là nguyên nhân đơn lẻ lớn nhất trong dữ liệu công bố của cả hai nhà sản xuất: khoảng một phần ba theo SKF và 55% theo Schaeffler (SKF — Phân tích hư hỏng vòng bi; Schaeffler Hư hỏng ổ lăn WL 82 102/3, hình 11, dựa trên dữ liệu năm 1979).
- Lệch trục làm tải tập trung lên một hoặc hai dãy của vòng bi bốn dãy, tăng mạnh áp suất tiếp xúc và đẩy nhanh mỏi tiếp xúc lăn.
- Nước xâm nhập qua phớt xuống cấp gây ra tróc rỗ tuyến tính đặc trưng, đặc biệt ở giá cán tinh có môi trường phun nước làm mát khắc nghiệt.
- Phân loại hư hỏng theo ISO 15243:2017 biến các ca tháo kiểm tra sau sự cố thành quy trình điều tra nguyên nhân gốc có cấu trúc.
- Độ kín của phớt, kiểm tra độ đồng trục và lựa chọn chất bôi trơn theo nhiệt độ vận hành là ba biện pháp phòng ngừa hiệu quả nhất.
Các dạng hỏng phổ biến nhất ở vòng bi đũa côn bốn dãy là gì?
Bôi trơn là nguyên nhân đơn lẻ lớn nhất trong dữ liệu công bố của cả hai nhà sản xuất, dù tỷ lệ khác nhau. SKF quy khoảng một phần ba số vụ hỏng cho bôi trơn (SKF). Biểu đồ nguyên nhân của Schaeffler chia vấn đề chất bôi trơn thành không phù hợp (20%), lão hóa (20%) và không đủ (15%), tổng cộng 55% trên toàn bộ ổ lăn theo bộ dữ liệu năm 1979 (Schaeffler Hư hỏng ổ lăn, WL 82 102/3, hình 11). Mỏi tiếp xúc lăn, lệch trục, nước xâm nhập và nhiễm bẩn chiếm phần lớn các trường hợp còn lại. Năm dạng hỏng dưới đây là những dạng chúng tôi thường gặp ở vòng bi cổ trục cán được trả về.
1. Mỏi tiếp xúc lăn và tróc rỗ
Khi các kỹ sư điều tra hỏng vòng bi đũa côn bốn dãy tại máy cán dải nóng, mỏi tiếp xúc lăn (RCF) là một trong những dạng hư hỏng phổ biến nhất ở vòng bi cổ trục cán chịu tải lớn.
Trong thực tế, mỏi tiếp xúc lăn diễn ra như thế nào? RCF xảy ra khi các chu kỳ ứng suất lặp lại giữa con lăn và rãnh lăn vượt quá giới hạn mỏi của vật liệu. Mỗi vòng quay tạo một xung ứng suất vi mô. Dưới tải hướng kính và dọc trục lớn, các vết nứt vi mô dưới bề mặt khởi phát sau hàng triệu chu kỳ. Chúng thường không thể nhìn thấy cho đến khi hư hỏng đã tiến triển. Trong cấu hình bốn dãy, hư hỏng không phát triển đồng đều trên mọi dãy. Chính sự bất đối xứng này khiến việc phát hiện sớm trở nên khó khăn.
Quá trình hư hỏng diễn ra theo quy luật có thể dự đoán. Các vết nứt vi mô lan rộng dưới tải tuần hoàn, cuối cùng nối với nhau và phá vỡ bề mặt. Kết quả là tróc rỗ: các mảnh vật liệu rãnh lăn bong ra, làm nhiễm bẩn chất bôi trơn và đẩy nhanh hư hỏng trong một vòng lặp phá hủy tự gia tốc.
Các phân tích hỏng trong ngành, bao gồm hệ thống phân loại hư hỏng của SKF, đều xác định RCF là dạng hư hỏng chủ đạo ở vòng bi cổ trục cán và trục kẹp chịu tải lớn trong máy cán dải nóng (SKF).
2. Lệch trục và phân bố tải không đều giữa các dãy
Lệch trục là yếu tố biến quá trình mỏi bình thường thành hỏng sớm. Khi trục cán làm việc không được căn chỉnh đúng, tải sẽ dồn không cân xứng lên một hoặc hai dãy của vòng bi. Nguyên nhân có thể là giãn nở nhiệt, hộp gối bị mòn hoặc lắp đặt sai. Phần tải lẽ ra được chia đều trên bốn dãy lại tập trung vào một phần nhỏ diện tích tiếp xúc.
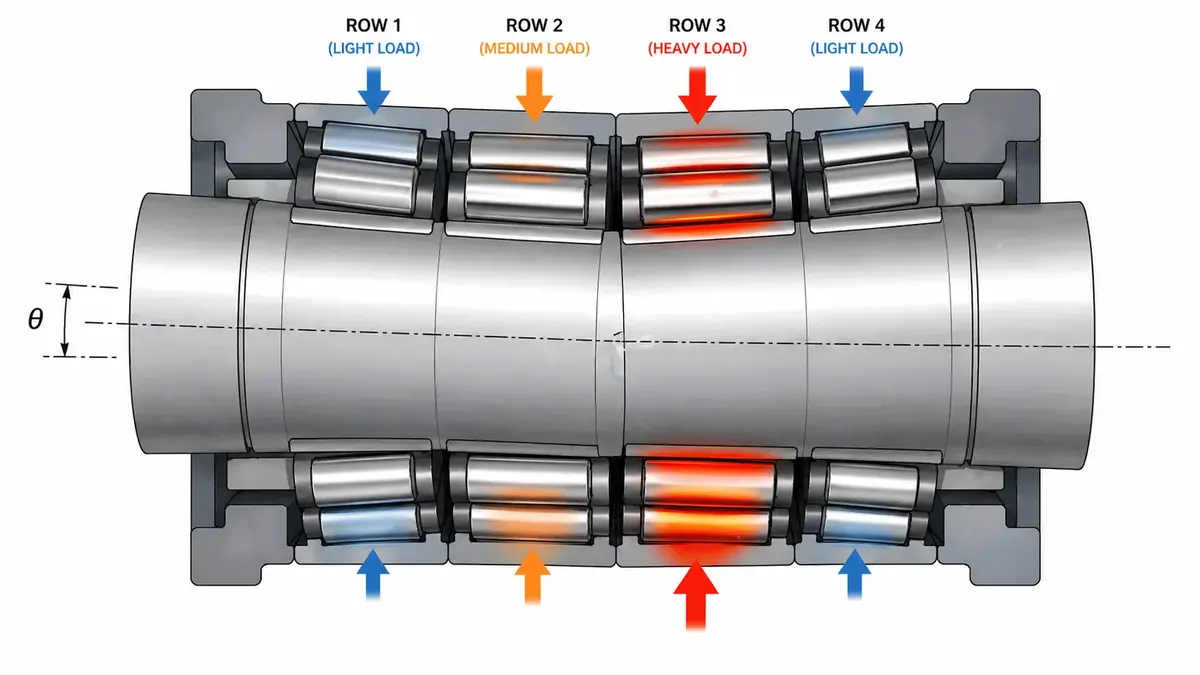
Phân bố tải không đều không chỉ làm tăng ứng suất trên các con lăn chịu ảnh hưởng mà còn có thể làm áp suất tiếp xúc tăng lên nhiều lần, khiến tuổi thọ vòng bi giảm mạnh. Từ góc nhìn của nhà sản xuất, ảnh phân tích hỏng hữu ích nhất phải cho thấy dấu vết tải trên cả bốn dãy, không chỉ vùng tróc rỗ. Dấu vết không đều giúp xác định nguyên nhân gốc thực sự: chất lượng vòng bi, lỗi lắp đặt, hộp gối bị mòn hay sai lệch trong vận hành.
Vòng bi trục kẹp phải chịu tổ hợp điều kiện đặc biệt khắc nghiệt: lực căng dải lớn, tải va đập khi dải đi vào khe kẹp và tải đảo chiều nhanh. Những lực động này đẩy nhanh chu kỳ RCF.
3. Nước xâm nhập và rỗ ăn mòn
Trong các cơ chế đe dọa vòng bi đũa côn bốn dãy tại máy cán dải nóng, nước xâm nhập có lẽ là dạng khó phát hiện nhất. Nó không tạo cảnh báo rõ ràng bằng tiếng ồn hay rung động mà âm thầm làm suy giảm bề mặt vòng bi trong nhiều ngày hoặc nhiều tuần trước khi hư hỏng lộ rõ.
Giá cán tinh đặc biệt dễ bị ảnh hưởng. Nước làm mát áp suất cao được phun trực tiếp lên trục cán làm việc để kiểm soát nhiệt độ dải và duy trì dung sai kích thước. Môi trường phun khắc nghiệt này gây áp lực rất lớn lên phớt cổ trục cán. Khi phớt bị mòn, nứt hoặc lắp không đúng vị trí, nước sẽ lọt vào vỏ ổ.
Nước gây hư hỏng kim loại như thế nào? Khi nước đã xâm nhập vào cụm vòng bi, hai quá trình phá hủy bắt đầu gần như đồng thời:
- Ăn mòn khắc (etching), một dạng rỗ ăn mòn do gỉ hình thành trên bề mặt rãnh lăn và con lăn. Quá trình oxy hóa bề mặt ở mức vi mô dần phát triển thành các hố rỗ nhìn thấy được, phá hỏng hình học tiếp xúc nhẵn mà vòng bi cần để làm việc.
- Phá hủy màng bôi trơn: nước nhiễm vào làm giảm độ nhớt và khả năng chịu tải của màng mỡ hoặc dầu ngăn cách phần tử lăn với rãnh lăn. Phân tích của Noria về nước nhiễm trong dầu cho biết chỉ cần 1% nước trong chất bôi trơn cũng có thể làm giảm tới 90% tuổi thọ của ổ trượt, còn ở ổ lăn, nước phá hủy độ bền màng dầu ngay ở hàm lượng thấp hơn nhiều so với ngưỡng đó (Noria).
Quá trình này dẫn đến tróc rỗ tuyến tính. Các hố rỗ và vùng ăn mòn khắc tạo điểm tập trung ứng suất dọc theo rãnh lăn. Dưới chu kỳ tải lặp lại trong vận hành bình thường, các điểm này phát triển thành dạng tróc rỗ tuyến tính đặc trưng. Dạng hư hỏng đó thường bị nhận diện nhầm là mỏi thuần túy, trong khi nguyên nhân gốc là nước nhiễm vào. Theo các phân tích trong ngành vòng bi, nước xâm nhập qua phớt hỏng là một trong những nguyên nhân chính làm giảm tuổi thọ vòng bi đũa côn bốn dãy tại giá cán tinh.
Để ngăn chặn các vụ hỏng vòng bi đũa côn bốn dãy lặp lại trong nhà máy thép, việc giám sát tình trạng phớt phải được coi trọng với cùng mức độ cấp bách như chính việc kiểm tra vòng bi. Một phớt bị hỏng là một vụ hỏng vòng bi đang diễn ra.
4. Phân hủy bôi trơn và hư hỏng do nhiệt
Trong số các nguyên nhân phổ biến gây hỏng vòng bi đũa côn tại máy cán dải nóng, bôi trơn không đầy đủ là nguyên nhân thường bị đội bảo trì đánh giá thấp nhất. SKF quy khoảng một phần ba số vụ hỏng cho bôi trơn, còn biểu đồ của Schaeffler đạt 55% khi cộng ba nhóm chất bôi trơn không phù hợp, lão hóa và không đủ (SKF; Schaeffler Hư hỏng ổ lăn WL 82 102/3, hình 11, dựa trên dữ liệu năm 1979). Dù theo nguồn nào, ít nhất một trong ba sự cố bắt nguồn từ những yếu tố có thể kiểm soát như lựa chọn chất bôi trơn, lượng cấp hoặc thời điểm cấp. Hướng dẫn bôi trơn vòng bi của chúng tôi trình bày chi tiết cách chọn mỡ hay dầu, lượng nạp và chu kỳ bôi trơn lại.
Vì sao nhiệt là kẻ thù thực sự của màng bôi trơn? Nhiệt độ vòng bi tăng trong quá trình cán liên tục và có thể tăng mạnh tại giá cán tinh. Khi nhiệt độ tăng, độ nhớt chất bôi trơn giảm. Màng dầu mỏng đi làm giảm khả năng chịu tải giữa phần tử lăn và rãnh lăn. Tiếp xúc kim loại với kim loại bắt đầu xảy ra gián đoạn, sinh nhiệt ma sát và tiếp tục làm chất bôi trơn xuống cấp. Đây là một chu kỳ tự gia tốc.
Màng bôi trơn quá mỏng là tiền đề trực tiếp dẫn đến bó kẹt nghiêm trọng. Một khi vượt ngưỡng nhiệt này, hệ thống gần như không thể tự phục hồi nếu không can thiệp.
Nhận diện nhầm mài mòn dính thành mài mòn do hạt là một trong những lỗi chẩn đoán tốn kém nhất của đội bảo trì máy cán: biện pháp xử lý sẽ đi theo hướng nâng cấp hệ thống lọc, trong khi vấn đề thực sự là thiếu bôi trơn.
Các biện pháp đã chứng minh hiệu quả trong thực tế:
- Mỡ độ nhớt cao, chịu nhiệt độ cao chuyên dùng cho nhà máy thép (mỡ EP với chất làm đặc phức liti hoặc polyurea)
- Hệ thống bôi trơn lại tự động cấp đúng lượng theo chu kỳ định sẵn, loại bỏ sai lệch do thao tác thủ công
- Chọn độ nhớt theo nhiệt độ: chọn chất bôi trơn dựa trên nhiệt độ vận hành thực tế, không phải nhiệt độ môi trường
- Chu kỳ xả rửa và nạp mới để loại bỏ mỡ nhiễm bẩn trước khi tình trạng xuống cấp trở nên trầm trọng hơn
Một lưu ý thực tế từ kinh nghiệm sản xuất của chúng tôi: bơm quá nhiều mỡ cũng gây tổn thất do khuấy và sinh nhiệt. Cấp đúng lượng quan trọng không kém việc cấp đều đặn.
5. Nhiễm bẩn do vảy cán và mảnh vụn
Vảy cán, tức các hạt ôxit sắt mịn luôn xuất hiện trong quá trình cán nóng, là nguồn gây mài mòn thường trực. Khi lọt vào vỏ ổ, các hạt này gây mài mòn do hạt, để lại vết xước vi mô trên bề mặt con lăn và rãnh lăn. Bề mặt hư hỏng trở nên mờ, nhám và có các vết cào xước theo hướng.
Dạng này khác với mài mòn dính do bó kẹt. Mài mòn dính thể hiện qua vật liệu chuyển từ bề mặt này sang bề mặt kia, các vết miết và đổi màu cục bộ do nhiệt. Nhầm lẫn hai dạng hỏng sẽ dẫn đến biện pháp khắc phục hoàn toàn sai. Chúng tôi đặc biệt lưu ý điểm này khi phân tích vòng bi hỏng do khách hàng nhà máy thép gửi trả.
Cách xác định nguyên nhân gốc từ dấu vết hư hỏng
Hiểu chính xác vòng bi hỏng theo cơ chế nào cũng quan trọng như ngăn lần hỏng tiếp theo. Phân tích hư hỏng có cấu trúc trong máy cán dải nóng dựa trên các hệ thống phân loại tiêu chuẩn, trong đó ISO 15243:2017 chia hư hỏng ổ lăn thành các mã có hệ thống để kỹ sư bảo trì truy ngược về nguyên nhân gốc. Bài hướng dẫn chung về hỏng vòng bi trình bày cả sáu dạng hư hỏng ISO cùng số điều khoản và đối chiếu với thuật ngữ của Koyo/JTEKT cũng như cách gọi tại xưởng.
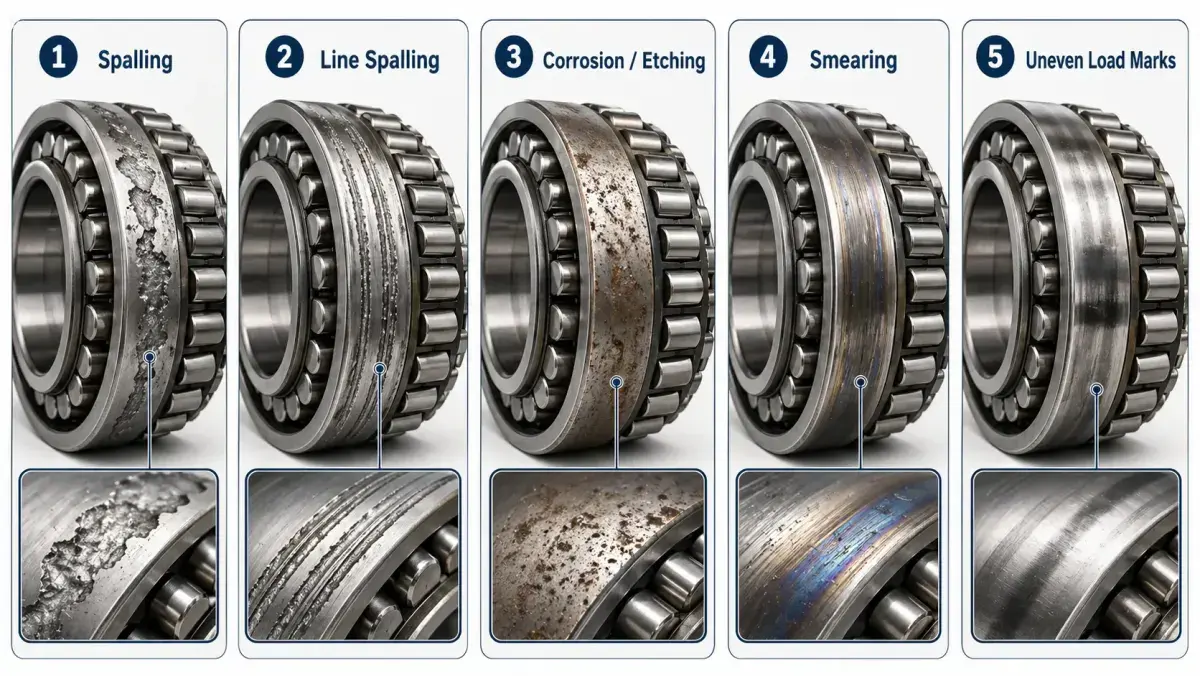
Dạng tróc rỗ
Tróc rỗ điển hình khởi phát dưới bề mặt do mỏi tiếp xúc lăn, tạo các vùng bong vật liệu không đều giống miệng hố trên rãnh lăn. Độ sâu và phân bố tróc rỗ trên bốn dãy cho biết tải được phân bố đều hay bị tập trung do lệch trục.
Tróc rỗ tuyến tính
Các vệt tróc rỗ chạy song song với hướng lăn là dấu hiệu đặc trưng của hư hỏng do nước nhiễm vào. Các hố do ăn mòn khắc tạo thành điểm tập trung ứng suất rồi phát triển dưới tải tuần hoàn thành những vệt tuyến tính đặc trưng này.
Ăn mòn và ăn mòn khắc
Vệt màu gỉ, rỗ bề mặt và các mảng xám mờ trên rãnh lăn và con lăn cho thấy đã tiếp xúc với hơi ẩm. Ở vòng bi giá cán tinh, dạng hư hỏng này hầu như luôn bắt nguồn từ phớt hỏng và nước làm mát xâm nhập.
Vết miết và mài mòn dính
Vật liệu chuyển giữa con lăn và bề mặt rãnh lăn, đi kèm đổi màu do nhiệt (xanh lam hoặc vàng rơm), cho thấy đã xảy ra tiếp xúc kim loại với kim loại do màng bôi trơn bị phá hủy. Đây là dấu hiệu của thiếu bôi trơn hoặc chất bôi trơn suy giảm do nhiệt.
Dấu vết tải không đều
Mài mòn không đối xứng trên bốn dãy là dấu hiệu rõ ràng nhất của lệch trục hoặc hộp gối bị mòn. Hãy tìm dấu tiếp xúc đậm hơn trên một hoặc hai dãy và dấu rất nhẹ trên các dãy còn lại. Đối với các nhà máy thép, nếu vòng bi liên tục hỏng tại cùng một giá cán, cần xem xét tình trạng phớt, hồ sơ bôi trơn, hình học cổ trục cán và độ mòn hộp gối trước khi thay vòng bi.
Làm thế nào để ngăn ngừa hỏng vòng bi đũa côn bốn dãy?
Những dạng hư hỏng được nhận diện qua quy trình phân tích có hệ thống không chỉ giúp chẩn đoán vấn đề mà còn chỉ ra trực tiếp biện pháp khắc phục nào thực sự hiệu quả. Các nhà máy cán dải nóng hiện đại đang áp dụng nhiều lớp bảo vệ, tập trung xử lý nguyên nhân gốc thay vì chỉ rút ngắn thời gian thay vòng bi.
Cải thiện độ kín của phớt
Thay đổi quan trọng nhất về phần cứng là chuyển sang vòng bi đũa côn bốn dãy loại Sealed-Clean. Phớt lắp sẵn tại nhà máy loại bỏ đường xâm nhập chủ yếu của nước, qua đó xử lý ngay từ nguồn dạng hư hỏng do nhiễm bẩn thay vì xử lý hậu quả. Với các nhà máy vận hành trong môi trường nước làm mát khắc nghiệt, cần kiểm tra tình trạng phớt sau mỗi lần thay trục cán, không chỉ khi xảy ra hư hỏng.
Kiểm tra độ đồng trục của cổ trục cán và hộp gối trục cán
Lệch trục là yếu tố phổ biến nhất làm vòng bi hỏng sớm. Các hạng mục kiểm tra gồm:
- Đo độ đảo cổ trục cán trước khi lắp vòng bi
- Kiểm tra lỗ hộp gối trục cán để phát hiện mòn hoặc hư hỏng
- Kiểm tra độ đồng trục của vỏ ổ theo các bề mặt chuẩn trên giá cán
- Xác nhận đã chừa đủ lượng bù giãn nở nhiệt cho vị trí cụ thể trên giá cán
Sử dụng chất bôi trơn chịu nhiệt độ cao
Phải lựa chọn chất bôi trơn theo nhiệt độ vận hành thực tế tại vị trí vòng bi, không phải nhiệt độ môi trường trong xưởng cán. Khi kết hợp với hệ thống bôi trơn lại tự động để duy trì ổn định chiều dày màng bôi trơn trong suốt các đợt cán liên tục, việc lựa chọn đúng chất bôi trơn sẽ giải quyết nhóm nguyên nhân lớn nhất trong số các trường hợp hỏng vòng bi có thể phòng ngừa.
Giám sát rung và nhiệt độ
Trong phân tích rung, tần số khuyết tật đặc trưng của vòng ngoài, vòng trong, phần tử lăn và vòng cách có thể xuất hiện trước khi quan sát thấy hư hỏng lúc tháo kiểm tra. Các nhà máy giám sát rung liên tục tại giá cán thô và những giá cán đầu của công đoạn cán tinh có thể phát hiện khuyết tật đang phát triển trước khi xảy ra hư hỏng nghiêm trọng. Cảnh báo sớm này tạo ra khoảng thời gian cần thiết để bố trí bảo trì và tránh dừng máy ngoài kế hoạch.
Theo dõi xu hướng nhiệt độ giúp phát hiện sự cố bôi trơn trước khi phát triển thành tróc rỗ nghiêm trọng. Nhiệt độ tại vị trí vòng bi tăng đột ngột thường là dấu hiệu đầu tiên có thể phát hiện khi màng bôi trơn bị phá hủy.
Kiểm tra vòng bi trong các lần thay trục cán
Mỗi lần thay trục cán là một cơ hội kiểm tra. Đội bảo trì nên ghi lại:
- Tình trạng quan sát được của phớt và bề mặt lắp phớt
- Màu sắc, độ đặc và mức độ nhiễm bẩn của chất bôi trơn
- Dạng mài mòn quan sát được trên các bề mặt rãnh lăn có thể tiếp cận
- Tình trạng bề mặt cổ trục cán (xước rãnh, mòn fretting, ăn mòn)
Dữ liệu tích lũy qua nhiều lần thay trục cán sẽ hình thành lịch sử xu hướng, giúp chuyển từ bảo trì bị động sang chiến lược bảo trì dự đoán.
Cần kiểm tra gì trước khi lựa chọn vòng bi đũa côn bốn dãy thay thế
Trước khi thay một vòng bi cổ trục cán bị hỏng, các đội bảo trì và mua sắm nên xem xét từng tham số dưới đây. Mục tiêu là đảm bảo việc thay thế giải quyết nguyên nhân gốc của lần hỏng trước, không chỉ triệu chứng.
| Tham số | Cần xác minh điều gì | Tại sao quan trọng |
|---|---|---|
| Mã hiệu vòng bi | Khớp với bản vẽ OEM hoặc danh mục | Đảm bảo tương thích về kích thước và khả năng chịu tải |
| Đường kính cổ trục cán và dung sai | Cấp lắp ghép theo kết quả đo | Mối lắp giữa lỗ vòng bi và trục quyết định tải đặt trước ban đầu |
| Thiết kế hộp gối trục cán và tình trạng lỗ | Kiểm tra bề mặt và kích thước | Hộp gối bị mòn làm tăng độ lệch trục |
| Điều kiện tải hướng kính và dọc trục | Tải vận hành cụ thể của giá cán | Lựa chọn kết cấu vòng bi đũa trụ hay đũa côn |
| Dải tốc độ quay | Dữ liệu kế hoạch sản xuất | Ảnh hưởng đến chế độ bôi trơn và thiết kế vòng cách |
| Nhiệt độ vận hành | Ảnh nhiệt tại vị trí vòng bi | Là cơ sở chọn cấp độ nhớt của chất bôi trơn |
| Phương pháp bôi trơn | Mỡ, dầu-khí hoặc dầu tuần hoàn | Quyết định loại phớt và chu kỳ bôi trơn lại |
| Kết cấu và tình trạng phớt | Kiểm tra môi phớt và bề mặt lắp phớt | Tuyến bảo vệ chính chống nước xâm nhập |
| Dạng hư hỏng trước đó | Ảnh hư hỏng trên cả bốn dãy | Cho biết nguyên nhân gốc nằm ở vòng bi hay hệ thống |
| Chu kỳ vận hành yêu cầu | Mục tiêu theo lịch thay trục cán | Làm cơ sở tính tuổi thọ L10 mục tiêu |
| Cấp chính xác | Tiêu chuẩn ứng dụng (P0/P6/P5) | Ảnh hưởng đến rung và độ chính xác kích thước |
| Vật liệu và xử lý nhiệt | Tôi thấu hoặc thấm cacbon | Đặc biệt quan trọng trong môi trường có tải va đập lớn |
Vòng bi đã hỏng do lệch trục sẽ tiếp tục hỏng nếu chỉ thay vòng bi mà không căn chỉnh lại hệ thống. Nguyên tắc này áp dụng cho mọi tham số trong danh sách trên.
Để có so sánh chi tiết giữa vòng bi đũa côn bốn dãy và vòng bi đũa trụ cho các vị trí giá cán khác nhau, xem hướng dẫn so sánh kiến trúc vòng bi của chúng tôi. Để có hướng dẫn lựa chọn, bôi trơn và bảo trì đầy đủ, xem hướng dẫn toàn diện về vòng bi máy cán.
Câu hỏi thường gặp
H: Dạng hỏng phổ biến nhất ở vòng bi đũa côn bốn dãy là gì?
Các cuộc điều tra về vòng bi cổ trục cán đều xác định mỏi tiếp xúc lăn (RCF) là dạng hư hỏng chính, đặc biệt ở các giá cán thô và giá cán trung gian chịu tải hướng kính và dọc trục lớn. RCF tiến triển nhanh hơn khi lệch trục làm tải tập trung lên một hoặc hai dãy thay vì phân bố đều trên cả bốn dãy.
H: Nước xâm nhập gây hư hỏng vòng bi máy cán dải nóng như thế nào?
Nước làm mát áp suất cao tại các giá cán tinh xâm nhập qua phớt đã xuống cấp vào hộp gối vòng bi. Khi lọt vào bên trong, nước gây ăn mòn khắc (rỗ ăn mòn trên rãnh lăn và con lăn) và phá hủy màng bôi trơn. Các vết rỗ trở thành điểm tập trung ứng suất rồi phát triển thành dạng tróc rỗ tuyến tính đặc trưng sau nhiều chu kỳ tải lặp lại.
H: Tỷ lệ phần trăm hỏng vòng bi do vấn đề bôi trơn là bao nhiêu?
SKF cho rằng khoảng một phần ba số trường hợp hỏng vòng bi liên quan đến bôi trơn; biểu đồ của Schaeffler cho thấy tỷ lệ tới 55% khi gộp các trường hợp chất bôi trơn không phù hợp, bị lão hóa và không đủ: dùng sai cấp mỡ, lượng bôi trơn không đủ, nhiễm bẩn hoặc bỏ lỡ chu kỳ bôi trơn lại. Vì vậy, bôi trơn là nhóm nguyên nhân đơn lẻ có thể phòng ngừa lớn nhất, vượt xa từng nguyên nhân độc lập như mỏi hoặc lệch trục.
H: Làm thế nào để phân biệt mài mòn dính với mài mòn do hạt trên vòng bi được trả về?
Mài mòn do hạt, do vảy cán và mảnh vụn gây ra, biểu hiện qua bề mặt xỉn, không bóng và các vết xước vi mô có hướng. Mài mòn dính, do sự cố bôi trơn hoặc bó kẹt gây ra, để lại dấu vết chuyển vật liệu giữa con lăn và rãnh lăn, vết miết cùng màu xanh lam hoặc vàng rơm do nhiệt. Nhầm lẫn hai loại này sẽ dẫn đến biện pháp khắc phục không phù hợp.
H: ISO 15243 là gì và tại sao nó quan trọng đối với phân tích hỏng vòng bi?
ISO 15243 là tiêu chuẩn quốc tế phân loại hư hỏng vòng bi lăn theo các nhóm có hệ thống: mỏi, mài mòn, ăn mòn, xói mòn điện, biến dạng dẻo và đứt gãy. Áp dụng mã ISO 15243 khi tháo kiểm tra giúp chuyển việc thay vòng bi bị động thành điều tra nguyên nhân gốc, đồng thời cho phép đội bảo trì theo dõi xu hướng hư hỏng giữa các giá cán.
H: Vòng bi đũa côn bốn dãy nên được kiểm tra bao lâu một lần trong máy cán dải nóng?
Mỗi lần thay trục cán là một cơ hội kiểm tra; cần ghi lại tình trạng phớt, chất bôi trơn và dấu hiệu mài mòn quan sát được mỗi khi hộp gối trục cán được tháo ra. Giám sát rung và nhiệt độ liên tục tại các giá cán quan trọng có thể phát hiện khuyết tật đang phát triển giữa hai kỳ kiểm tra, thường sớm hơn vài tuần so với thời điểm hư hỏng có thể quan sát được.
Những điểm chính để phòng ngừa hỏng vòng bi cổ trục cán
- Mỏi tiếp xúc lăn là dạng hư hỏng được quan sát phổ biến nhất và tiến triển nhanh hơn khi lệch trục làm tải tập trung lên một hoặc hai dãy.
- Nước xâm nhập qua phớt xuống cấp gây rỗ ăn mòn và tróc rỗ tuyến tính, đặc biệt ở các giá cán tinh có môi trường nước làm mát khắc nghiệt.
- Sự cố bôi trơn chiếm hơn một phần ba tổng số trường hợp hỏng vòng bi công nghiệp. Bôi trơn lại tự động và lựa chọn cấp độ nhớt theo nhiệt độ vận hành là những biện pháp khắc phục hiệu quả nhất.
- Phân tích dạng hư hỏng theo hệ thống phân loại tiêu chuẩn (ISO 15243) giúp chuyển các lần tháo kiểm tra bị động thành điều tra nguyên nhân gốc.
- Độ kín của phớt và căn chỉnh chính xác là hai yếu tố phân biệt rõ nhất giữa nhà máy vận hành hiệu quả và nhà máy thường xuyên phải xử lý sự cố.
Bắt đầu từ đâu để giảm các lần thay trục cán ngoài kế hoạch?
Phần lớn hư hỏng vòng bi trong máy cán dải nóng có thể phòng ngừa nếu đội ngũ vận hành hiểu rõ cơ chế gây hỏng. Bước tiếp theo rõ ràng nhất là rà soát nguyên nhân gốc đối với toàn bộ vòng bi hiện có. Hãy kiểm tra dạng mài mòn, hồ sơ bôi trơn và dữ liệu tình trạng phớt khi chi phí vẫn mới được tính bằng giờ công, chưa phải sản lượng bị mất.
Phân tích hư hỏng có cấu trúc biến các sự cố vòng bi bất ngờ thành những bài toán kỹ thuật có thể quản lý dựa trên dữ liệu.
Nếu máy cán dải nóng của bạn liên tục hỏng vòng bi cổ trục cán, ANDE Bearing có thể hỗ trợ rà soát mã hiệu vòng bi, điều kiện vận hành, ảnh hư hỏng và yêu cầu thay thế.
Gửi cho chúng tôi:
- Mã hiệu vòng bi hoặc bản vẽ
- Ảnh vòng bi bị hỏng (bề mặt rãnh lăn và dấu vết tải trên cả bốn dãy)
- Vị trí giá cán sử dụng vòng bi
- Nhiệt độ vận hành và phương pháp bôi trơn
- Chu kỳ hỏng và dạng hư hỏng trước đó
- Số lượng yêu cầu
Đội ngũ kỹ thuật của chúng tôi đánh giá xem vấn đề liên quan đến lựa chọn vòng bi, làm kín, bôi trơn, căn chỉnh hay điều kiện vận hành, sau đó đề xuất thông số vòng bi thay thế phù hợp cho nhà máy.
Tham khảo dòng sản phẩm vòng bi đũa côn bốn dãy, xem toàn bộ dòng sản phẩm vòng bi máy cán, hoặc liên hệ đội ngũ kỹ thuật của chúng tôi để được tư vấn kỹ thuật.
Về tác giả
Jeff Li viết về kỹ thuật và ứng dụng vòng bi cho ANDE Bearing. Kết nối qua LinkedIn.
Nguồn và tài liệu đọc thêm
- SKF, Phân tích hư hỏng và sự cố vòng bi (SKF)
- Schaeffler / FAG, Hư hỏng ổ lăn (Ấn phẩm WL 82 102/3, Schaeffler Technologies); phân bố nguyên nhân ở hình 11, lấy từ antriebstechnik 18 (1979) No. 3, tr. 71-74
- ISO 15243:2017, Ổ lăn — Hư hỏng và sự cố — Thuật ngữ, đặc điểm và nguyên nhân (ISO)
- Noria Corporation, Nước nhiễm trong dầu (Machinery Lubrication)
- Các báo cáo tháo kiểm tra trong ngành và nghiên cứu về nhiễm bẩn chất bôi trơn đối với vòng bi cổ trục cán và trục kẹp trong máy cán dải nóng