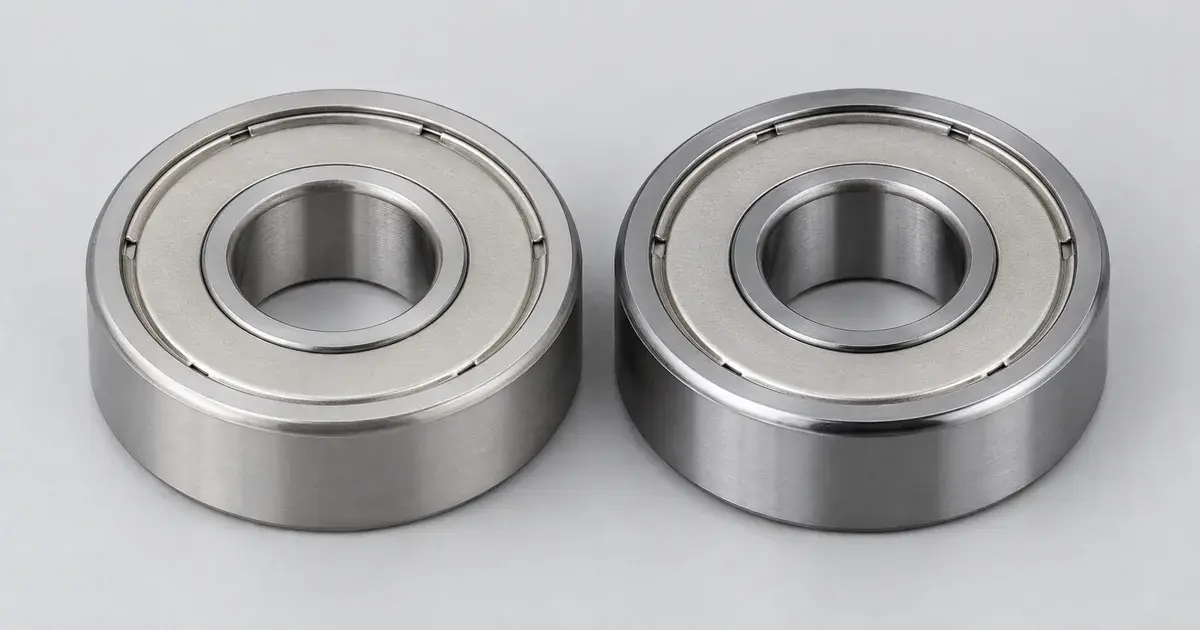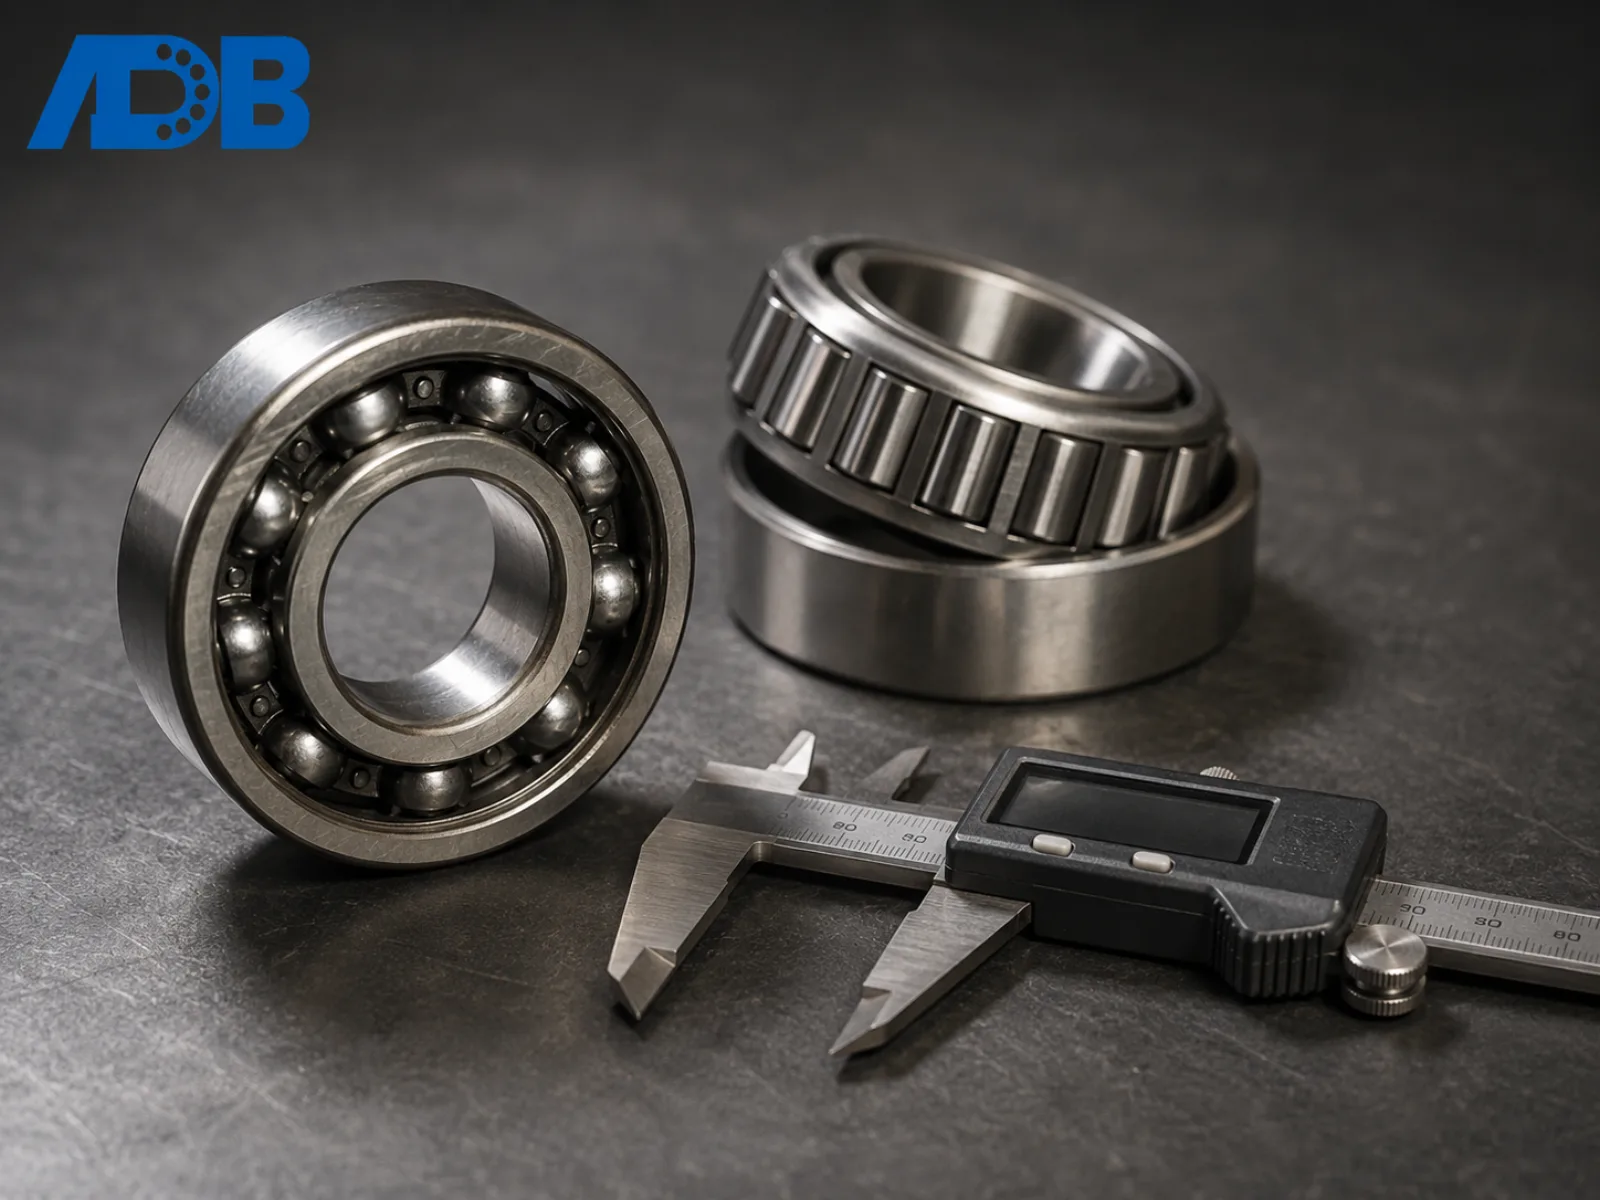
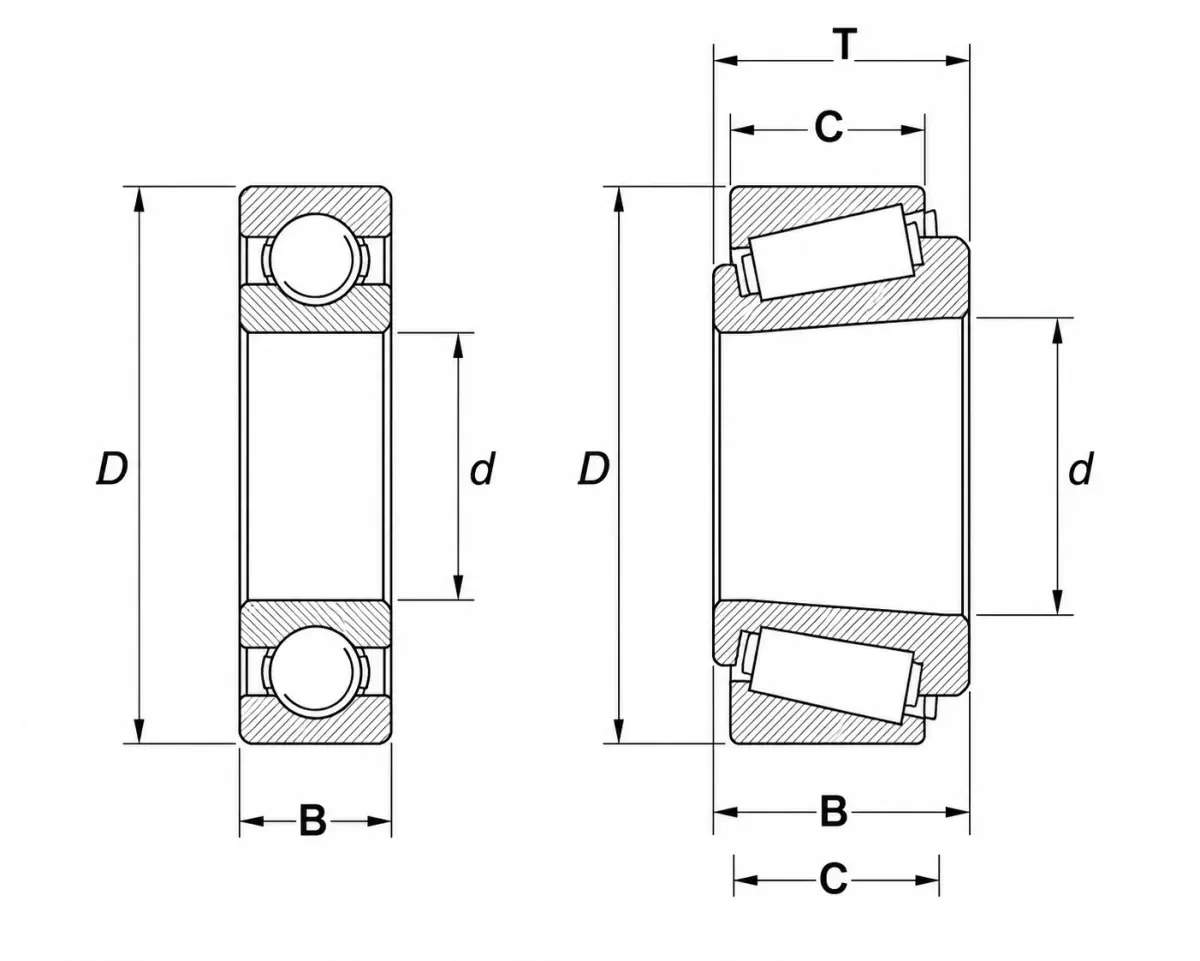
Để đo vòng bi, cần ghi lại ba kích thước tính bằng milimét: đường kính trong (đường kính lỗ, d), đường kính ngoài (D) và chiều rộng (B đối với vòng bi hướng kính hoặc T đối với vòng bi đũa côn). Ba con số này, cùng loại vòng bi, đủ để nhận diện gần như mọi vòng bi lăn tiêu chuẩn hiện đang được sản xuất. Kích thước bao được quy định bởi ISO 15 đối với vòng bi hướng kính và ISO 355 đối với vòng bi đũa côn hệ mét.
Hướng dẫn này trình bày quy trình đo, các dụng cụ cần dùng, những lỗi phổ biến khiến người mua đặt nhầm phụ tùng thay thế và cách đối chiếu số liệu đo với ký hiệu in trên vòng bi.
Những điểm chính
- Mọi vòng bi tiêu chuẩn đều được xác định bởi ba kích thước: đường kính lỗ (d), đường kính ngoài (D) và chiều rộng (B hoặc T).
- Dùng thước cặp điện tử cho kích thước danh nghĩa; dùng panme khi cần độ chính xác cao (dung sai đường kính lỗ của vòng bi cấp P0 thường chỉ vài micromét theo ISO 492).
- Hai chữ số cuối của hầu hết mã vòng bi mã hóa đường kính lỗ tính bằng milimét theo hệ mã đường kính lỗ ISO 15 — một cách nhanh để xác minh phép đo thực tế.
- Luôn đo ở nhiệt độ phòng; sự giãn nở nhiệt của thép vòng bi vào khoảng 11–12 μm trên mỗi mét trên mỗi °C, đủ để đẩy một vòng bi chính xác ra khỏi dung sai nếu được đo khi còn nóng.
- Vòng bi đũa côn dùng T (chiều rộng tổng thể khi lắp), không dùng B, vì chén (cup, vòng ngoài) và côn (cone, vòng trong) có thể tách rời.
Ba kích thước của vòng bi là gì?
Mọi vòng bi lăn tiêu chuẩn đều được xác định bởi ba kích thước bao tính bằng milimét: đường kính lỗ, đường kính ngoài và chiều rộng. Đây là ba kích thước được tiêu chuẩn hóa trong ISO 15 và được mọi nhà sản xuất lớn (SKF, NSK, Schaeffler/FAG, NTN, Timken) liệt kê ở đầu mỗi trang danh mục.
- Đường kính trong (đường kính lỗ, d): đường kính của lỗ lắp trên trục. Đây là kích thước quan trọng nhất vì nó quyết định mối lắp với trục.
- Đường kính ngoài (D): đường kính bề mặt ngoài của vòng bi, lắp vào lỗ vỏ ổ.
- Chiều rộng (B): đối với vòng bi hướng kính, là độ dày dọc trục của vòng bi đo giữa hai mặt bên.
Đối với vòng bi đũa côn, hình học khác biệt và các ký hiệu thay đổi tương ứng:
- T là chiều rộng tổng thể khi lắp (chén + côn + bộ con lăn).
- B chỉ là chiều rộng của côn (cone, vòng trong).
- C chỉ là chiều rộng của chén (cup, vòng ngoài).
Sự phân biệt này rất quan trọng vì chén và côn của vòng bi đũa côn được cung cấp dưới dạng các chi tiết tách rời. Chỉ đo côn rồi báo đó là chiều rộng của cả vòng bi là một trong những lỗi đặt hàng phổ biến nhất. Để hiểu thêm về kết cấu này, xem hướng dẫn về vòng bi đũa côn và vòng bi đũa trụ.
Bạn cần những dụng cụ gì để đo vòng bi?
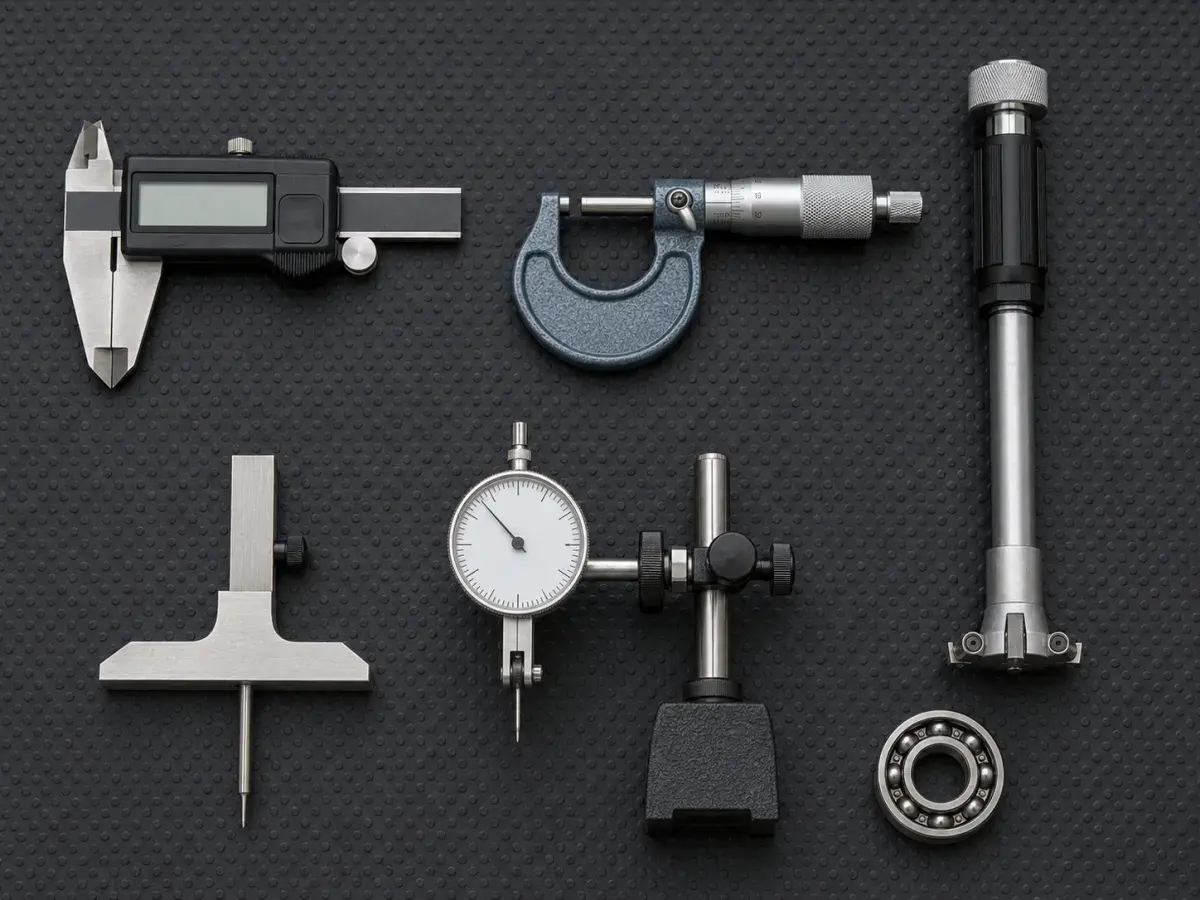
Đối với hầu hết công việc thay thế và kiểm tra, ba dụng cụ đo bao quát khoảng 95% trường hợp. Lựa chọn phụ thuộc vào mức dung sai cần đáp ứng và kích thước vòng bi.
| Dụng cụ | Khi nào dùng | Độ phân giải điển hình |
|---|---|---|
| Thước cặp điện tử (0–150 mm) | Vòng bi hướng kính tiêu chuẩn có đường kính ngoài đến ~140 mm | 0.01 mm |
| Thước cặp điện tử (0–300 mm) | Vòng bi lớn hơn, cụm vòng bi lắp sẵn, gối đỡ | 0.01 mm |
| Panme đo ngoài / đo trong | Vòng bi chính xác (cấp 5, 4 và 2 theo ISO 492) | 0.001 mm |
| Đồng hồ đo lỗ hoặc panme đo trong ba điểm | Lỗ vòng trong lớn hơn 50 mm, nơi độ chính xác của thước cặp giảm | 0.001 mm |
| Thước đo sâu hoặc thanh đo sâu của thước cặp | Chiều rộng B và các kích thước vòng bi côn T, B, C | 0.01 mm |
Thước cặp điện tử tiêu chuẩn đủ để xác định kích thước danh nghĩa. Nếu đang kiểm tra vòng bi chính xác dùng cho trục chính hoặc tìm nguyên nhân của vấn đề về mối lắp, thước cặp sẽ không đáp ứng: dải dung sai đường kính lỗ của vòng bi cấp Thường (P0) chỉ ở mức vài μm đến hơn mười μm tùy đường kính lỗ, thấp hơn nhiều so với độ phân giải của thước cặp. Hãy tra sai lệch cho phép của đúng cỡ vòng bi trong bảng dung sai của nhà sản xuất.
Luôn đo ở nhiệt độ phòng (20 °C / 68 °F), là nhiệt độ tham chiếu cho dung sai vòng bi theo ISO và ABMA. Thép vòng bi giãn nở khoảng 11–12 μm trên mỗi mét trên mỗi °C; hệ số giãn nở nhiệt tuyến tính ≈ 11,5 × 10⁻⁶ /°C đối với thép vòng bi tôi thấu như AISI 52100 / GCr15 (AZoM). Đường kính lỗ 100 mm đo ở 30 °C sẽ lớn hơn khoảng 12 μm so với chính vòng bi đó ở 20 °C, đủ để làm sai lệch phép kiểm tra chính xác.
Cách đo vòng bi: từng bước
Quy trình dưới đây giả định bạn đã tháo vòng bi khỏi máy, làm sạch mỡ và bụi bẩn, và để nó trở về nhiệt độ phòng. Nếu vòng bi vẫn còn ép trên trục, bạn có thể đo đường kính ngoài và chiều rộng nhưng không đo được đường kính lỗ.
Bước 1 — Vệ sinh vòng bi
Lau sạch toàn bộ mỡ và mảnh vụn bằng vải không xơ. Hạt bẩn mắc dưới mỏ thước cặp hoặc giữa bề mặt lỗ và các đầu đo có thể gây sai số từ 50 μm trở lên. Với vòng bi nhiễm bẩn nặng, dùng chất tẩy dầu mỡ hoặc ngâm trong dầu hỏa rồi làm khô hoàn toàn. Không đo vòng bi khi vẫn còn nóng sau vận hành.
Bước 2 — Đo đường kính trong (d)
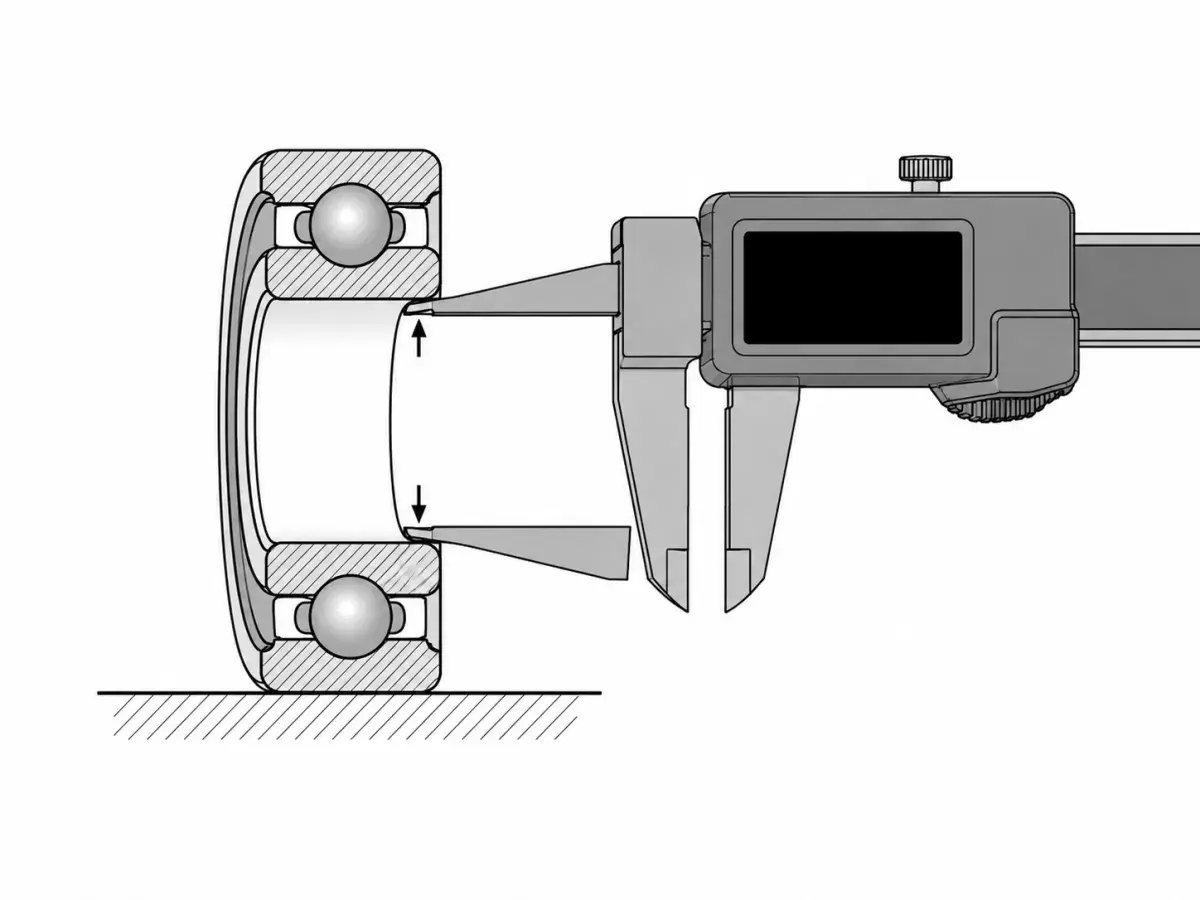
Mở thước cặp và đưa hai mỏ đo trong vào lỗ. Nghiêng nhẹ thước qua lại để tìm số đo lớn nhất; đó là đường kính thực theo hướng đang đo. Đo ba lần tại các vị trí cách nhau khoảng 120° để phát hiện sai lệch độ tròn và ghi lại cả số đo lớn nhất và nhỏ nhất.
Đối với lỗ vòng trong tiêu chuẩn, ISO 492 quy định sai lệch giới hạn trên bằng không và sai lệch giới hạn dưới mang giá trị âm. Nói cách khác, đường kính lỗ chỉ có thể nhỏ hơn kích thước danh nghĩa, không bao giờ lớn hơn. Khi kiểm tra nghiệm thu, đường kính đo được lớn nhất không được vượt quá đường kính lỗ danh nghĩa, còn đường kính đo được nhỏ nhất không được thấp hơn giới hạn dung sai dưới. Để kiểm tra nhanh giới hạn trên, hãy ghi lại số đo lớn nhất trong ba lần, không phải số nhỏ nhất.
Đối với vòng bi có đường kính lỗ lớn hơn khoảng 50 mm, độ chính xác của thước cặp điện tử bắt đầu giảm do mỏ đo bị võng. Hãy chuyển sang panme đo trong hoặc đồng hồ đo lỗ ba chấu khi đường kính lỗ lớn hơn mức này hoặc khi đo bất kỳ vòng bi cấp chính xác nào.
Bước 3 — Đo đường kính ngoài (D)
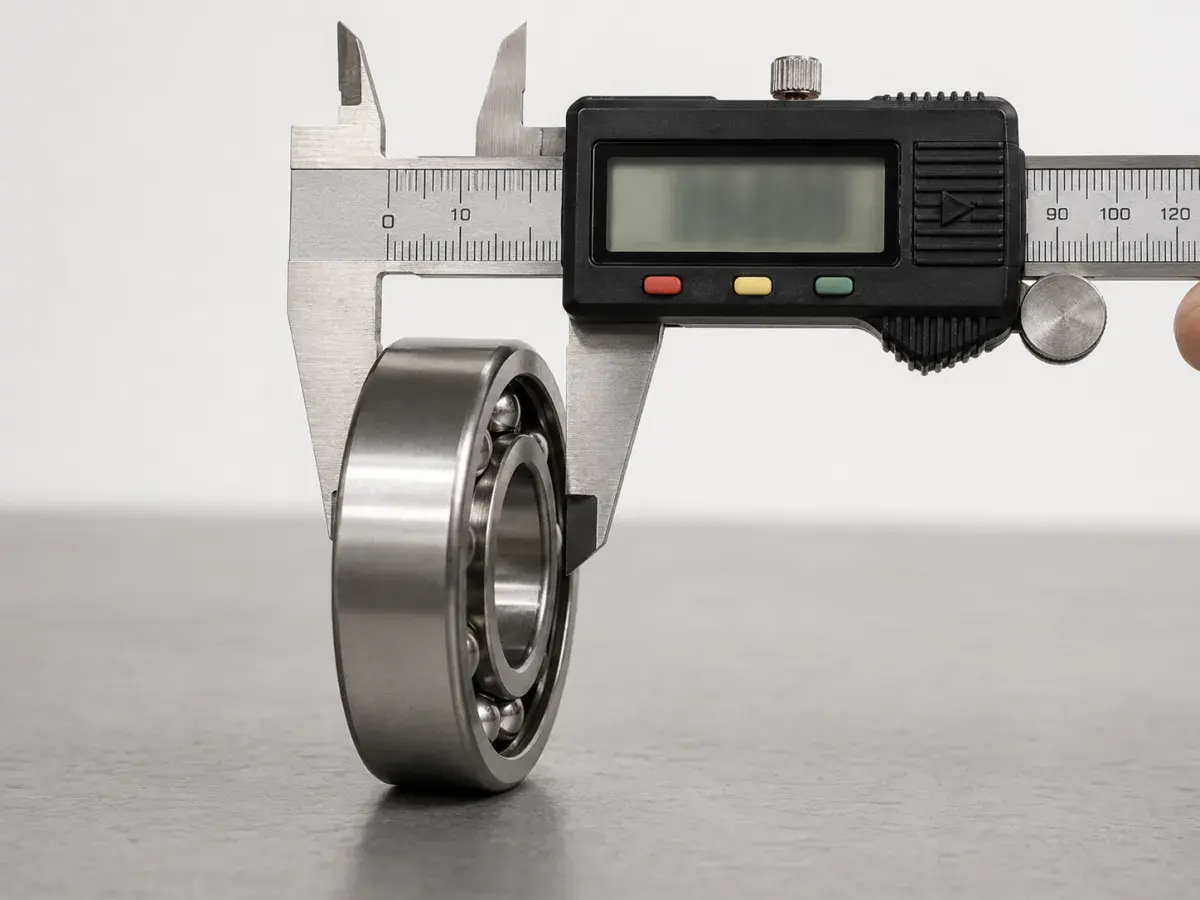
Dùng các mặt đo trên mỏ ngoài của thước cặp. Tương tự, đo ở ba điểm cách nhau 120° quanh chu vi và lấy trung bình. Đường kính ngoài thường là kích thước dễ đo chính xác nhất vì toàn bộ bề mặt đo đều dễ tiếp cận, không bị cản trở.
Bước 4 — Đo chiều rộng (B hoặc T)
Đặt vòng bi đứng trên một mặt phẳng và dùng thanh đo sâu hoặc các mặt đo của thước cặp đo qua hai mặt bên. Đối với vòng bi cầu rãnh sâu hoặc vòng bi đũa trụ, kết quả đo chính là B.
Đối với vòng bi đũa côn, bạn phải xác định mình đang đo chiều rộng nào:
- Nếu vòng ngoài và vòng trong vẫn được lắp cùng bộ con lăn, bạn đang đo chiều rộng tổng thể T.
- Nếu đo riêng vòng trong đã tách, bạn đang đo B.
- Nếu đo riêng vòng ngoài, bạn đang đo C.
Các trang danh mục liệt kê cả ba kích thước cho vòng bi côn; với mục đích thay thế, T (hoặc bộ kích thước bao d × D × T) là con số cần khớp.
Bước 5 — Đối chiếu với mã vòng bi
Trước khi đặt phụ tùng thay thế, hãy giải mã số vòng bi in trên vòng ngoài (chi tiết hơn ở mục tiếp theo). Hai chữ số cuối của hầu hết ký hiệu vòng bi hệ mét mã hóa kích thước đường kính lỗ, vì vậy chỉ cần tra cứu nhanh là có thể xác nhận phép đo thực tế. Nếu mã in cho biết đường kính lỗ là 30 mm nhưng thước cặp cho kết quả 29.7 mm thì có điều bất thường. Đó có thể là vòng bi phi tiêu chuẩn, vòng bi đã mòn nặng hoặc phép đo của bạn bị sai; hãy tìm nguyên nhân trước khi đặt hàng.
Cách đọc mã vòng bi để tìm kích thước?
Hầu hết vòng bi lăn hệ mét mã hóa kích thước đường kính lỗ trực tiếp trong hai chữ số cuối của mã vòng bi, theo hệ ký hiệu ISO 15. Đây là cách nhanh nhất để nhận diện một vòng bi mà hoàn toàn không cần dụng cụ — miễn là các ký hiệu vẫn còn đọc được.
Quy tắc đối với mã đường kính lỗ (hai chữ số cuối của ký hiệu cơ bản):
| Mã đường kính lỗ | Đường kính lỗ (mm) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04 trở lên | mã đường kính lỗ × 5 |
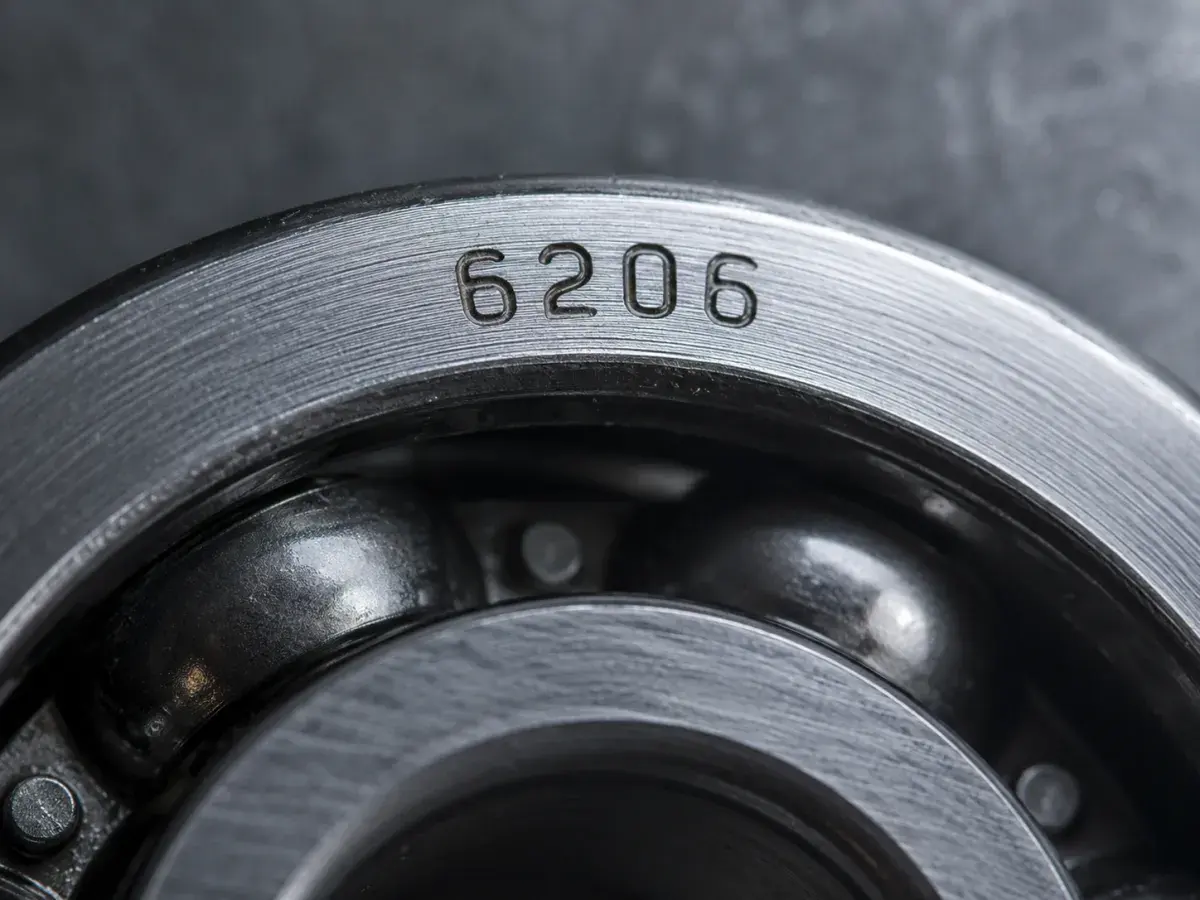
Vì vậy, vòng bi có ký hiệu 6204 có đường kính lỗ 20 mm (04 × 5). Vòng bi ký hiệu 6206 có đường kính lỗ 30 mm (06 × 5). Vòng bi ký hiệu 22220 là một vòng bi tang trống có đường kính lỗ 100 mm (20 × 5).
Các ngoại lệ của mã đường kính lỗ
Quy tắc có những ngoại lệ:
- Đường kính lỗ dưới 10 mm được ghi trực tiếp (ví dụ: 608 = đường kính lỗ 8 mm).
- Đường kính lỗ từ 500 mm trở lên được viết đầy đủ dưới dạng hậu tố sau dấu gạch chéo (ví dụ: 6/500 = đường kính lỗ 500 mm).
- Vòng bi hệ inch (phổ biến ở vòng bi đũa côn theo hệ ký hiệu Timken) sử dụng quy ước mã hóa hoàn toàn khác dựa trên số loạt cơ bản và không tuân theo quy tắc milimét ở trên.
Các chữ số khác của ký hiệu cho biết dãy và loại vòng bi. Ví dụ, trong 6206:
- 6 = loại vòng bi (vòng bi cầu rãnh sâu, một dãy).
- 2 = dãy kích thước (liên quan đến tỷ lệ giữa chiều rộng và đường kính ngoài theo ISO 15).
- 06 = mã đường kính lỗ → đường kính lỗ 30 mm.
Đó là lý do người mua có kinh nghiệm có thể đọc to mã vòng bi và biết ngay đó có phải đúng kích thước hay không, trước cả khi cầm vòng bi trên tay. Để tìm hiểu thêm về các loại vòng bi dùng những ký hiệu này, xem các loại vòng bi.
Những lỗi phổ biến khi đo vòng bi
Đây là những sai sót thường gặp nhất khi người mua gửi số liệu để tra mã tương đương. Mỗi lỗi dưới đây đều từng khiến khách hàng phải đặt lại hàng hoặc lắp sai thông số.
Những gì chúng tôi thấy trong hộp thư yêu cầu đối chiếu. Trong khoảng 200 yêu cầu đo gần nhất của khách hàng mà đội ngũ kỹ thuật chúng tôi xử lý vào đầu năm 2026, lỗi nhầm mép vát với bề mặt trụ (mục #6 bên dưới) là lỗi xuất hiện nhiều nhất trong các email báo "số đo sai": mỏ thước cặp tựa lên mép vát ở mặt vòng ngoài, khiến đường kính ngoài đo được lớn hơn giá trị thực 0,3 đến 0,6 mm trên các vòng bi có đường kính ngoài từ 50 đến 120 mm. Nhầm chiều rộng côn với chiều rộng tổng thể của vòng bi đũa côn (mục #2) là lỗi phổ biến tiếp theo, hầu như luôn xảy ra khi thay vòng bi moay-ơ ô tô: côn cũ vẫn nằm trong moay-ơ và chỉ chén được gửi đến để kiểm tra.
1. Dùng kích thước của vòng bi đã mòn làm kích thước danh nghĩa. Sau nhiều năm vận hành, đường kính lỗ có thể tăng 50–200 μm do mòn. Luôn đối chiếu với mã in trên vòng bi thay vì xem kích thước đã mòn là kích thước ban đầu.
2. Nhầm B với T trên vòng bi đũa côn. Báo chiều rộng côn B là chiều rộng tổng thể T sẽ dẫn đến việc đặt phụ tùng thay thế quá hẹp so với vỏ ổ. Luôn đo vòng bi khi chén và côn được lắp cùng nhau để có T, hoặc tra T trong danh mục khi đã biết ký hiệu cơ bản.
3. Đo khi còn nóng. Một vòng bi vừa được lấy ra từ máy đang chạy ở 70 °C sẽ cho số đo lớn hơn khoảng 50 μm đối với kích thước 100 mm so với chính vòng bi đó ở nhiệt độ phòng. Hãy đợi nó nguội trước khi đo các kích thước chính xác.
4. Dùng thước cặp đã mòn hoặc chưa được hiệu chuẩn. Hãy kiểm tra điểm 0 của thước cặp bằng khối căn mẫu hoặc chuẩn đã biết trước khi thực hiện công việc đòi hỏi độ chính xác cao. Thước cặp sai hiệu chuẩn có thể lệch từ 50 μm trở lên dù số đọc trên màn hình điện tử trông vẫn rất đáng tin cậy.
5. Bỏ qua cấp dung sai. Hai vòng bi có cùng kích thước danh nghĩa có thể có các cấp dung sai rất khác nhau theo ISO 492: Thường, 6, 5, 4, 2, theo thứ tự độ chính xác tăng dần. Trong danh mục, các cấp này thường xuất hiện dưới ký hiệu DIN 620 là P0, P6, P5, P4, P2. Không thể dùng vòng bi P0 cùng kích thước danh nghĩa để thay thế vòng bi cấp P4 trong một trục chính tốc độ cao. Hậu tố dung sai xuất hiện trong ký hiệu đầy đủ (ví dụ: 7008 CDGA/P4A là vòng bi cầu tiếp xúc góc cấp P4).
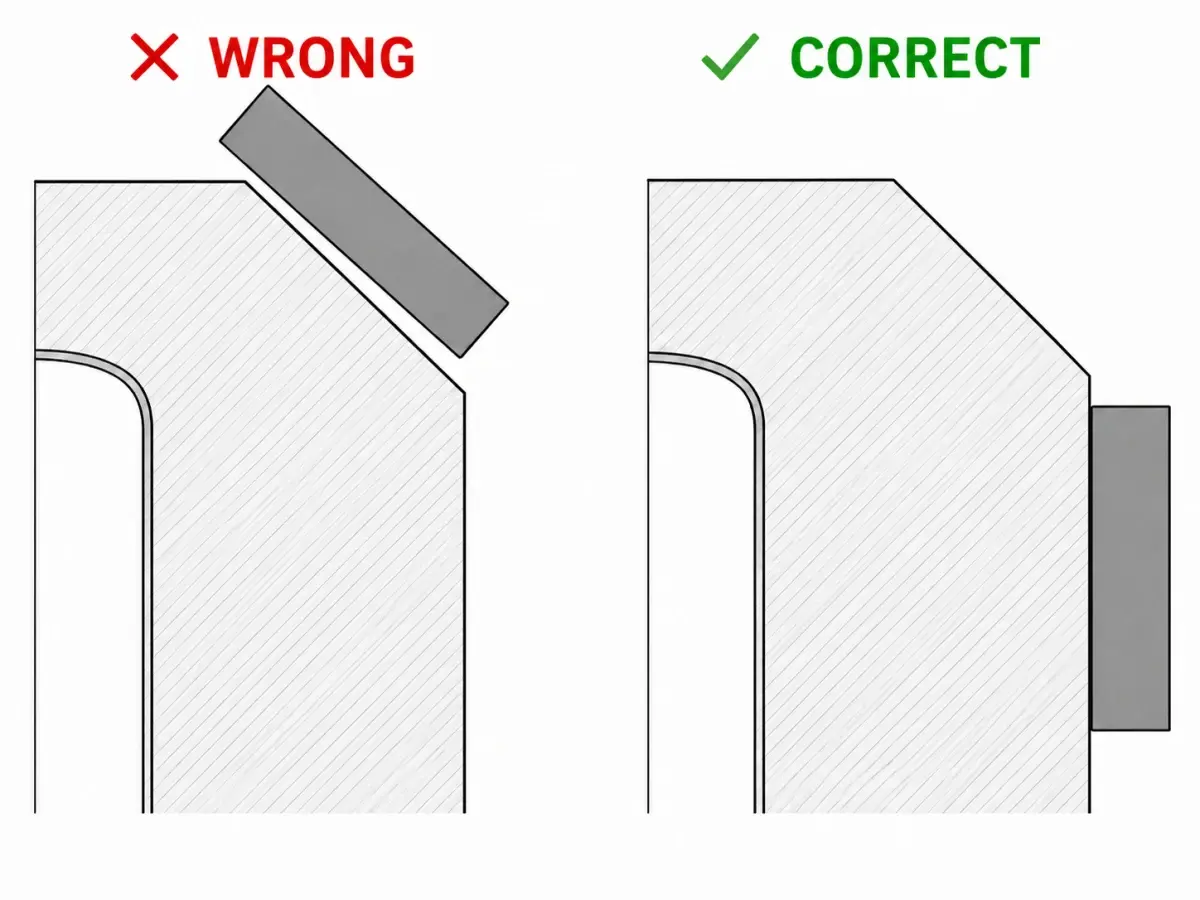
6. Đo mép vát thay vì đường kính lỗ hoặc đường kính ngoài. Các vòng của vòng bi có mép vát nhỏ ở mọi cạnh, được quy định trong ISO 582. Nếu mỏ thước cặp tựa lên mép vát thay vì bề mặt trụ, số đo sẽ lớn hơn đường kính lỗ thực do mép vát loe ra ở mặt, hoặc nhỏ hơn đường kính ngoài thực do mép vát thu hẹp vòng tại mặt, thường lệch 0.1 đến 1 mm tùy kích thước vòng bi. Luôn đặt mỏ đo áp vào bề mặt trụ phía rãnh lăn, không đặt trên cạnh vát.
7. Đo khe hở hướng kính bên trong bằng thước cặp. Khe hở hướng kính bên trong (độ tự do dịch chuyển hướng kính của vòng trong so với vòng ngoài) được đo bằng căn lá hoặc dụng cụ đo khe hở chuyên dụng, không phải thước cặp. Các giá trị khe hở tiêu chuẩn cho các loại vòng bi khác nhau được quy định trong ISO 5753-1.
Phải làm gì khi không đọc được mã vòng bi?
Nếu ký hiệu in đã mòn, bị ăn mòn hoặc bị phủ sơn, bạn phải dựa vào phép đo thực tế. Hãy lấy đủ ba kích thước bao (d, D, B hoặc T), xác định loại phần tử lăn nếu nhìn thấy được (bi cầu, đũa trụ, đũa côn, tang trống, đũa kim), đếm số dãy và ghi lại mọi đặc điểm rõ ràng (có phớt, có nắp chắn, có rãnh vòng hãm, vòng ngoài có bích). Cách này chỉ cho bạn mã cơ bản và không hơn, và đó là lúc việc tra chéo mã vòng bi phải tiếp nối: mã phớt, vòng cách, khe hở và dung sai không thể phục hồi bằng thước cặp.
Khi đội ngũ kỹ thuật của ANDE xử lý quy trình này cho khách hàng, các thông tin đầu vào đó thường thu hẹp danh sách ứng viên xuống còn vài ký hiệu, thường chỉ hai hoặc ba. Bối cảnh ứng dụng làm thu hẹp thêm: nếu vòng bi được tháo ra từ máy cán, máy giấy hoặc trục chính của tua-bin gió, gần như chắc chắn đó là vòng bi tang trống, vòng bi đũa trụ hoặc vòng bi đũa côn.
Đối với vòng bi rất cũ hoặc phi tiêu chuẩn (ký hiệu GOST cũ của Nga, loạt hệ inch đã ngừng dùng, cụm vòng bi mang mã OEM đặc biệt), bảng đối chiếu trong danh mục của nhà sản xuất đôi khi là cách duy nhất để xác nhận phụ tùng. ANDE Bearing duy trì công cụ tra cứu đối chiếu cho các ký hiệu của SKF, NSK, FAG, Timken và những thương hiệu lớn khác — nếu có số đo nhưng không đọc được mã, gửi kích thước cho bộ phận kỹ thuật thường nhanh hơn phỏng đoán.
Tổng quan các cấp dung sai vòng bi
Trong công việc thay thế, kích thước danh nghĩa chỉ là một nửa vấn đề; cấp dung sai quyết định vòng bi lắp chặt đến đâu với trục và vỏ ổ. Dải dung sai đường kính lỗ thu hẹp khoảng bốn lần từ P0 đến P2. Bảng và biểu đồ dưới đây tóm tắt các cấp ISO 492 cùng các cấp ABEC tương đương (bảng dung sai NSK). Cấp dung sai là một thông số độc lập với khe hở hướng kính bên trong: khe hở xác định các vòng có thể dịch chuyển bao nhiêu, chứ không phải mức độ khắt khe của dung sai kích thước. Hướng dẫn về khe hở bên trong vòng bi trình bày các cấp khe hở đó và cách đo khe hở còn lại.

| Cấp ISO 492 (mã DIN 620) | Cấp ABMA tương đương | Ứng dụng điển hình |
|---|---|---|
| Thường (P0) | ABEC 1 | Công nghiệp tổng quát, hộp số, động cơ điện |
| 6 (P6) | ABEC 3 | Hộp số chính xác, cơ cấu chạy dao máy công cụ |
| 5 (P5) | ABEC 5 | Trục chính máy công cụ, vòng bi thiết bị đo |
| 4 (P4) | ABEC 7 | Trục chính tốc độ cao, bơm chính xác |
| 2 (P2) | ABEC 9 | Trục chính siêu chính xác, con quay hồi chuyển |
Cấp chính xác cao hơn nghĩa là dung sai chặt hơn về đường kính lỗ, đường kính ngoài, chiều rộng, độ đảo và hình dạng rãnh lăn. Chi phí tăng đáng kể qua mỗi bậc: vòng bi trục chính P4 thường có giá gấp 3 đến 10 lần vòng bi P0 tương đương.
Câu hỏi thường gặp
H: Làm thế nào để đo vòng bi mà không cần tháo khỏi trục?
Bạn có thể đo đường kính ngoài và chiều rộng tổng thể bằng thước cặp khi vòng bi vẫn còn lắp trên trục, nhưng không thể đo trực tiếp đường kính lỗ. Cách thay thế đáng tin cậy nhất là đọc mã vòng bi in trên vòng ngoài và giải mã đường kính lỗ từ hai chữ số cuối theo ISO 15. Nếu ký hiệu không đọc được, có thể phải tháo vòng bi hoặc dùng camera nội soi để đọc ký hiệu trên vòng trong.
H: Làm thế nào để đo một vòng bi đũa côn?
Đo đường kính lỗ d của côn (vòng trong), đường kính ngoài D của chén (vòng ngoài) và chiều rộng tổng thể T khi chén và côn được lắp đúng như lúc vận hành. Danh mục luôn cung cấp riêng T, B (chiều rộng côn) và C (chiều rộng chén) vì các chi tiết có thể tách rời. Khi đặt hàng, thông thường cần đối chiếu T cùng với d và D.
H: Vòng bi được đo bằng đơn vị nào?
Vòng bi tiêu chuẩn ISO và DIN có kích thước tính bằng milimét. Vòng bi hệ inch — phổ biến nhất là vòng bi đũa côn mang ký hiệu Timken dùng trong ô tô và thiết bị hạng nặng ở Bắc Mỹ — có kích thước tính bằng inch. Luôn xác nhận hệ đơn vị trước khi đặt hàng, đặc biệt với vòng bi lấy từ phương tiện hoặc thiết bị vốn được thiết kế theo hệ inch.
H: Phép đo của tôi cần chính xác đến mức nào?
Để nhận diện một vòng bi cấp P0 tiêu chuẩn cho mục đích thay thế, ±0.1 mm thường là đủ — các bậc kích thước trong danh mục ISO 15 đủ rộng để sai số 0.1 mm hiếm khi khiến bạn nhận diện nhầm vòng bi. Để kiểm tra một vòng bi trục chính chính xác hoặc kiểm tra độ lắp ghép trục và vỏ ổ, bạn cần độ chính xác cấp panme (±1 μm) và môi trường được kiểm soát nhiệt độ.
H: Tôi có thể đo khả năng chịu tải hoặc tuổi thọ làm việc của vòng bi không?
Không. Các giá trị đó phải được tính toán chứ không thể đo trực tiếp. Tải trọng động cơ bản và tải trọng tĩnh cơ bản (C và C₀) được xác định từ hình học vòng bi và đặc tính vật liệu theo ISO 76 (tĩnh) và ISO 281 (động). Tuổi thọ làm việc được tính bằng công thức L₁₀: L₁₀ = (C/P)ᵖ triệu vòng quay, với p = 3 cho vòng bi cầu và p = 10/3 cho vòng bi con lăn. Phải dùng giá trị C trong danh mục; không thể xác định giá trị này bằng thước cặp.
Kết luận
Đo vòng bi chỉ mất khoảng năm phút khi đã biết ba kích thước cần lấy, gồm đường kính lỗ, đường kính ngoài và chiều rộng, cùng dụng cụ phù hợp. Với công việc thay thế thông thường, thước cặp điện tử và mã in trên vòng ngoài thường là đủ; quy tắc mã lỗ theo ISO 15 (hai chữ số cuối × 5 cho mã từ 04 trở lên) cho phép đối chiếu phép đo trong vài giây.
Điểm cần đặc biệt lưu ý là các công việc đòi hỏi độ chính xác cao, khi độ chính xác của thước cặp không đủ và cấp dung sai quyết định vòng bi mới có lắp vừa hay không. Với trục chính tốc độ cao, cơ cấu chạy dao chính xác hoặc bất kỳ vòng bi nào mang hậu tố cấp P trong ký hiệu, hãy chuyển sang panme, đo ở nhiệt độ phòng và xác minh cấp dung sai trước khi đặt hàng.
Nếu đang xác định kích thước phụ tùng thay thế và muốn đội ngũ kỹ thuật kiểm tra lại số đo trước khi đặt hàng, ANDE Bearing thực hiện việc nhận dạng đối chiếu và xác minh kích thước hằng ngày. Hãy gửi số đo cùng ảnh chụp các ký hiệu để chúng tôi xác nhận.
Về tác giả
Jeff Li viết về kỹ thuật và ứng dụng vòng bi cho ANDE Bearing. Kết nối trên LinkedIn.