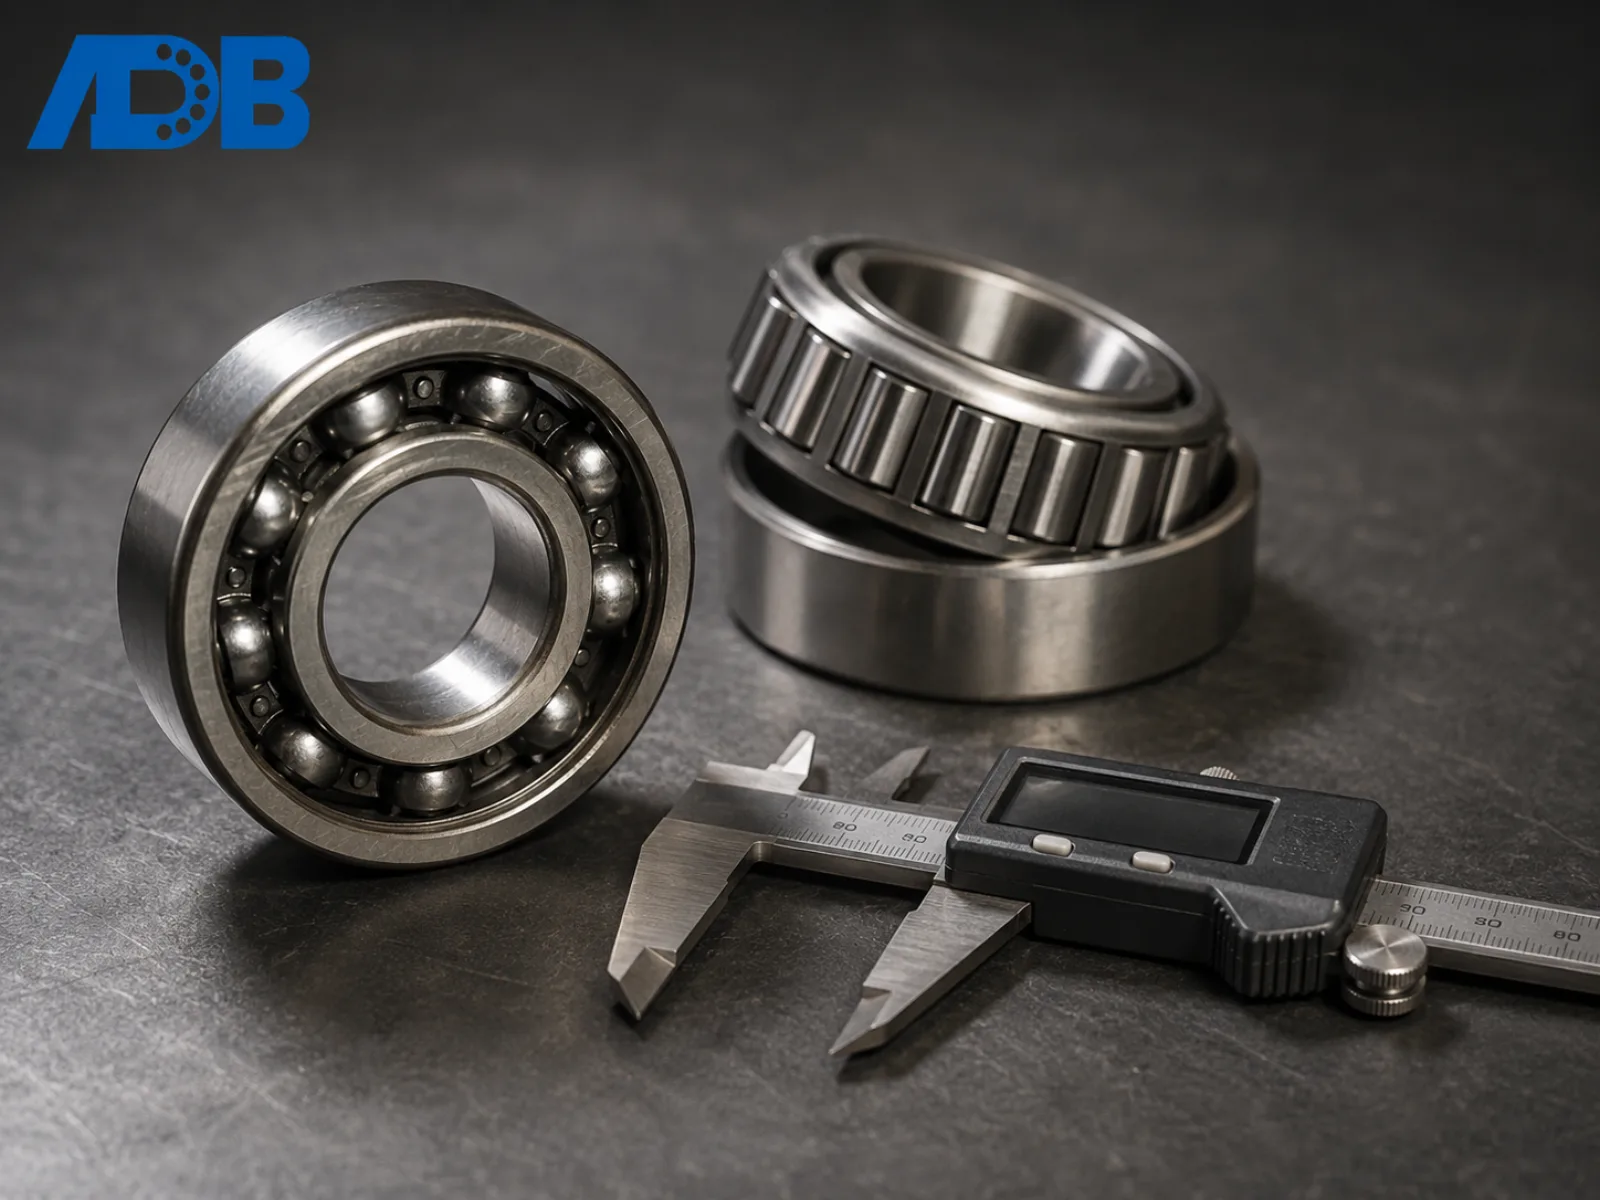
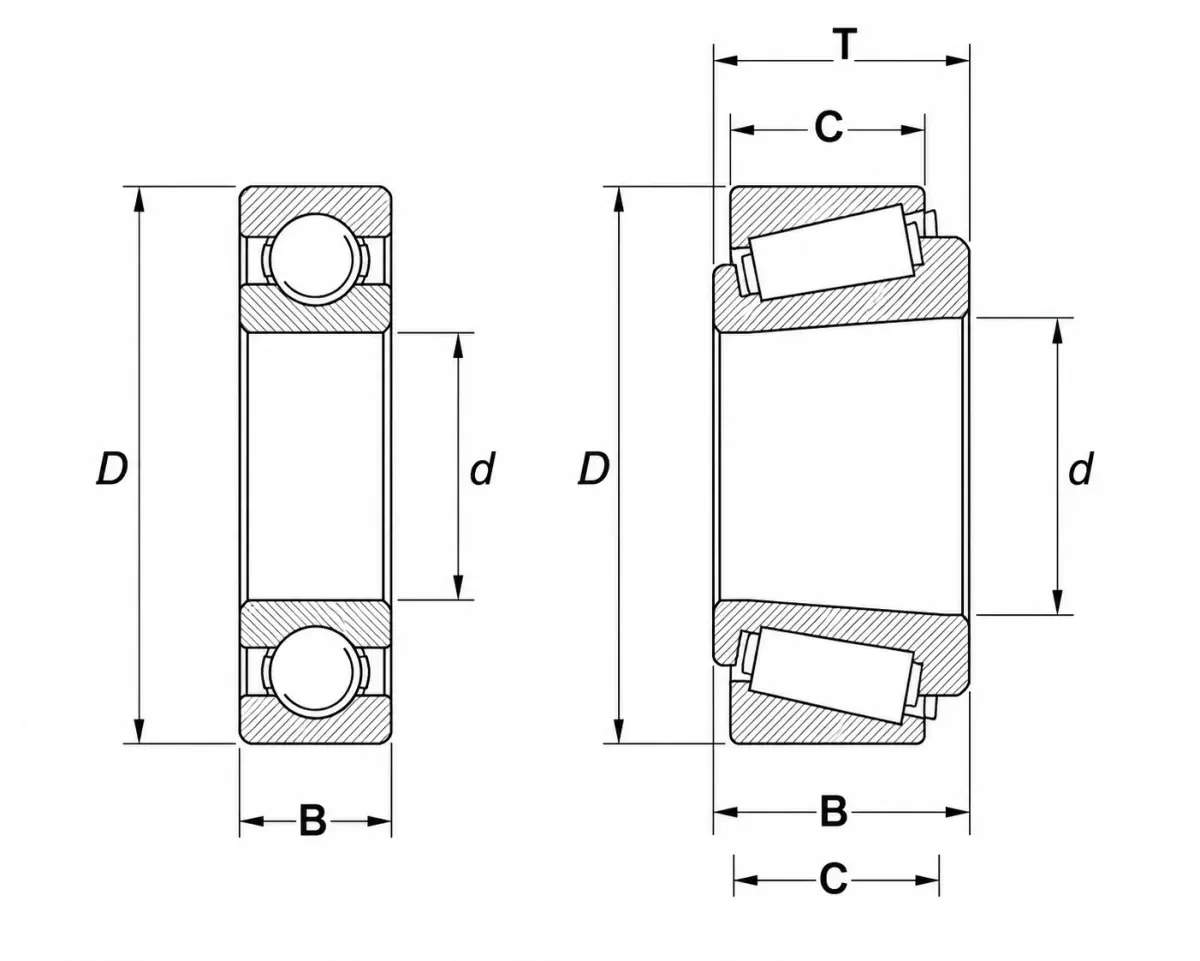
베어링을 측정할 때는 세 가지 치수를 mm 단위로 기록합니다. 내경(보어, d), 외경(D), 폭(레이디얼 베어링은 B, 테이퍼 베어링은 T)입니다. 이 세 치수와 베어링 형식을 알면 현재 생산되는 거의 모든 표준 구름 베어링을 식별할 수 있습니다. 주요 치수는 레이디얼 베어링의 경우 ISO 15, 미터법 테이퍼 롤러 베어링의 경우 ISO 355에서 규정합니다.
이 글에서는 측정 절차와 공구 선택, 잘못된 교체품 주문으로 이어지는 흔한 실수, 측정값을 베어링 호칭과 대조하는 방법을 단계별로 설명합니다.
핵심 요약
- 모든 표준 베어링은 내경(d), 외경(D), 폭(B 또는 T)의 세 치수로 정의됩니다.
- 공칭 치수 확인에는 디지털 캘리퍼스를 사용하고, 정밀 측정에는 마이크로미터를 사용합니다(ISO 492에 따른 P0급 베어링의 내경 공차도 일반적으로 수 μm에 불과합니다).
- 대부분의 베어링 호칭에서 끝 두 자리는 ISO 15 내경 번호에 따라 내경(mm)을 나타내므로 실측값을 빠르게 검증할 수 있습니다.
- 항상 실온에서 측정해야 합니다. 베어링강은 길이 1 m당 온도 1 °C당 약 11–12 μm씩 열팽창하므로 따뜻한 베어링을 측정하면 정밀 공차를 벗어난 값이 나올 수 있습니다.
- 테이퍼 롤러 베어링은 컵과 콘이 분리되므로 B가 아니라 전체 조립 폭인 T를 사용합니다.
베어링의 세 가지 치수란?
모든 표준 구름 베어링은 내경, 외경, 폭이라는 세 가지 주요 치수(mm)로 정의됩니다. ISO 15에서 이 치수 체계를 규정하며, 주요 제조사(SKF, NSK, Schaeffler/FAG, NTN, Timken)는 각 제품표 상단에 이를 표시합니다.
- 내경(보어, d): 축에 끼워지는 구멍의 지름입니다. 축과의 끼워맞춤을 결정하므로 가장 중요한 치수입니다.
- 외경(D): 하우징 내경에 끼워지는 베어링 외측 원통면의 지름입니다.
- 폭(B): 레이디얼 베어링의 양쪽 측면 사이에서 측정한 축방향 두께입니다.
테이퍼 롤러 베어링은 구조가 달라 다음 기호를 사용합니다.
- T는 컵, 콘, 롤러 조립체를 포함한 전체 폭입니다.
- B는 콘(내륜)의 폭입니다.
- C는 컵(외륜)의 폭입니다.
테이퍼 롤러 베어링의 컵과 콘은 분리 가능한 부품이므로 이 구분이 중요합니다. 콘만 측정한 뒤 그 값을 베어링 전체 폭으로 전달하는 것은 흔한 주문 오류입니다. 구조적 차이는 테이퍼 롤러 베어링과 원통 롤러 베어링 비교에서 자세히 설명합니다.
베어링 측정에 필요한 공구
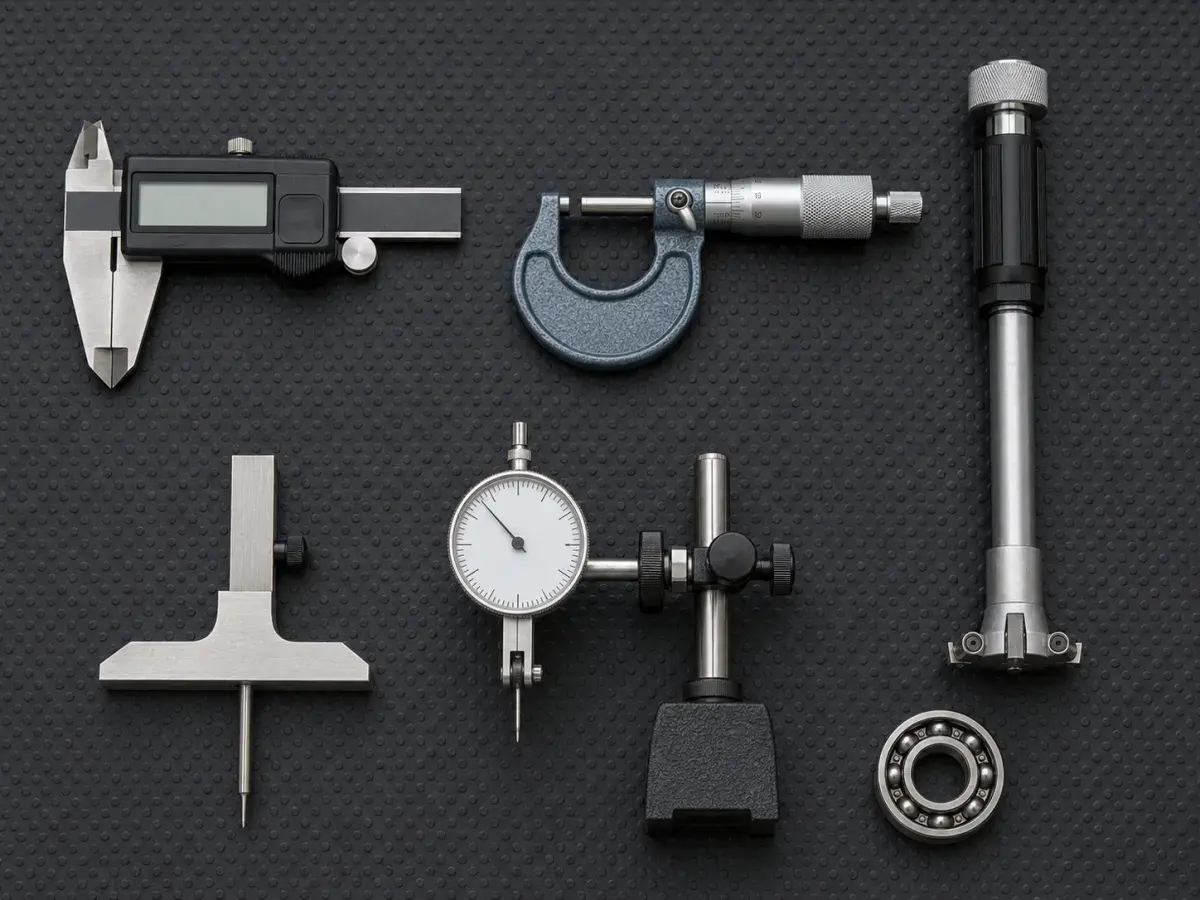
교체 및 검사 작업의 약 95%는 세 종류의 측정 공구로 처리할 수 있습니다. 공차 수준과 베어링 크기에 맞춰 공구를 선택해야 합니다.
| 공구 | 사용 시점 | 일반 분해능 |
|---|---|---|
| 디지털 캘리퍼스(0–150 mm) | 외경 약 140 mm 이하의 표준 레이디얼 베어링 | 0.01 mm |
| 디지털 캘리퍼스(0–300 mm) | 대형 베어링, 베어링 유닛, 필로 블록 | 0.01 mm |
| 외측 / 내측 마이크로미터 | 정밀 베어링(ISO 492 5급, 4급, 2급) | 0.001 mm |
| 보어 게이지 또는 3점식 내측 마이크로미터 | 캘리퍼스 정확도가 떨어지는 50 mm 초과 내륜 내경 | 0.001 mm |
| 깊이 게이지 또는 캘리퍼스 깊이 측정봉 | 폭 B 및 테이퍼 폭 T, B, C | 0.01 mm |
일반 디지털 캘리퍼스만으로도 공칭 치수는 식별할 수 있습니다. 그러나 정밀 스핀들 베어링을 검사하거나 끼워맞춤 문제를 확인할 때는 캘리퍼스로 부족합니다. 보통급(P0) 베어링의 내경 공차 범위는 내경 치수에 따라 수 μm에서 수십 μm 수준이며, 캘리퍼스의 분해능보다 훨씬 작습니다. 해당 치수의 허용 편차는 제조사 공차표에서 확인하십시오.
ISO와 ABMA 베어링 공차의 기준 온도인 실온(20 °C / 68 °F)에서 측정해야 합니다. 베어링강은 길이 1 m당 온도 1 °C당 약 11–12 μm 팽창합니다. AISI 52100/GCr15와 같은 전체 경화 베어링강의 선팽창계수는 약 11.5 × 10⁻⁶ /°C입니다(AZoM). 내경 100 mm인 베어링을 30 °C에서 측정하면 20 °C일 때보다 약 12 μm 크게 나오므로 정밀 검사 결과가 달라질 수 있습니다.
베어링 측정 방법: 단계별 절차
아래 절차는 베어링을 장비에서 분리해 그리스와 이물질을 제거하고 실온까지 식힌 상태를 전제로 합니다. 베어링이 축에 압입된 상태라면 외경과 폭은 측정할 수 있지만 내경은 측정할 수 없습니다.
단계 1 — 베어링 청소
보풀 없는 천으로 그리스와 이물질을 모두 닦아 냅니다. 캘리퍼스 측정 조나 내경과 게이지 측정면 사이에 낀 입자는 50 μm 이상의 오차를 일으킬 수 있습니다. 오염이 심하면 탈지제나 등유에 세척한 뒤 완전히 건조합니다. 운전 직후 뜨거운 베어링은 측정하지 마십시오.
단계 2 — 내경 측정(d)
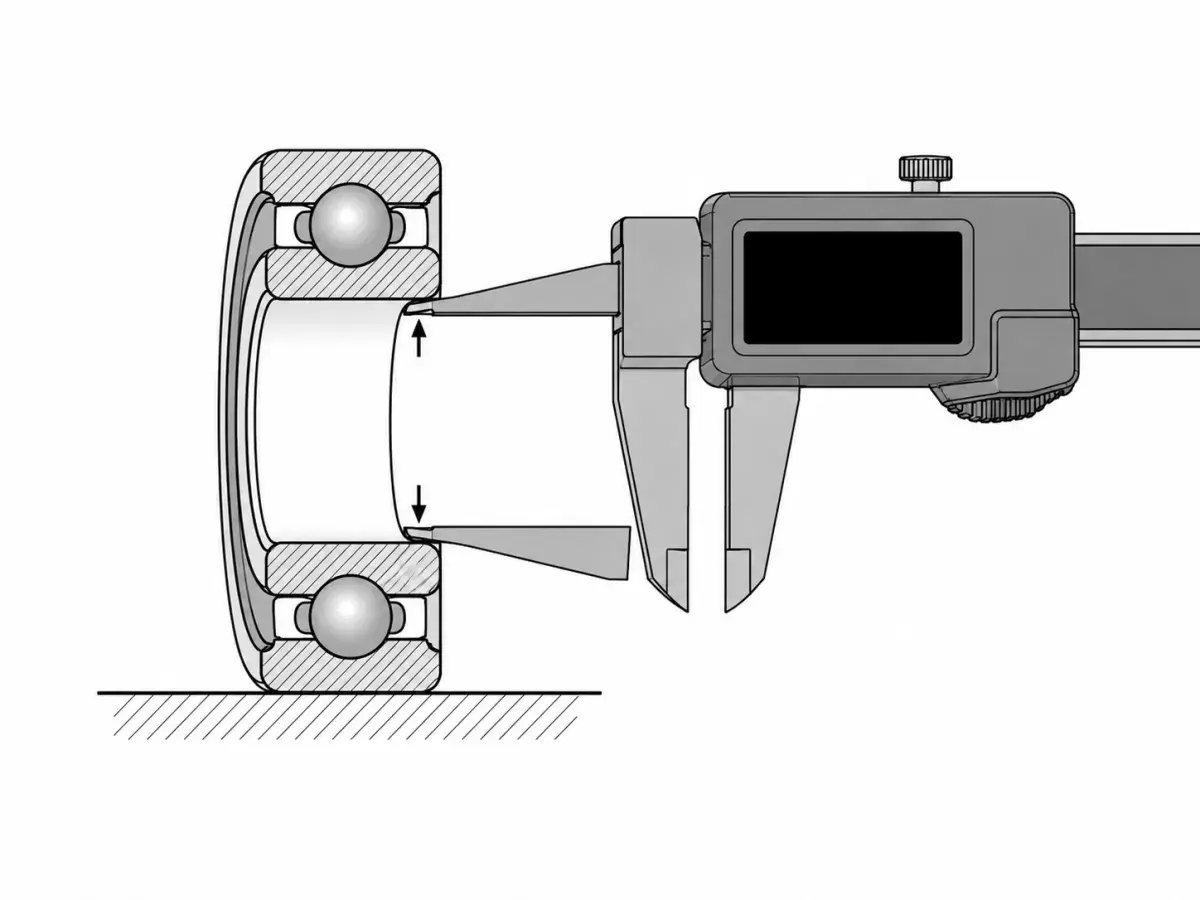
캘리퍼스의 내측 측정 조를 내경에 넣고 가볍게 흔들어 최댓값을 찾습니다. 이 값이 해당 방향의 실제 지름입니다. 진원도 편차를 확인하려면 약 120° 간격으로 세 번 측정하고 최댓값과 최솟값을 모두 기록합니다.
표준 내륜 내경의 경우 ISO 492는 상한 편차를 0, 하한 편차를 음수로 규정합니다. 즉 내경은 공칭 치수보다 작을 수는 있지만 클 수는 없습니다. 합격 여부를 판단하려면 측정한 최대 지름이 공칭 내경을 넘지 않아야 하고, 최소 지름은 하한 공차보다 작아서는 안 됩니다. 상한을 빠르게 확인할 때는 세 측정값 중 최솟값이 아니라 최댓값을 기록합니다.
내경이 약 50 mm를 넘으면 측정 조의 휨 때문에 디지털 캘리퍼스의 정확도가 떨어집니다. 이보다 큰 베어링이나 정밀급 베어링에는 내측 마이크로미터 또는 3점식 보어 게이지를 사용합니다.
단계 3 — 외경 측정(D)
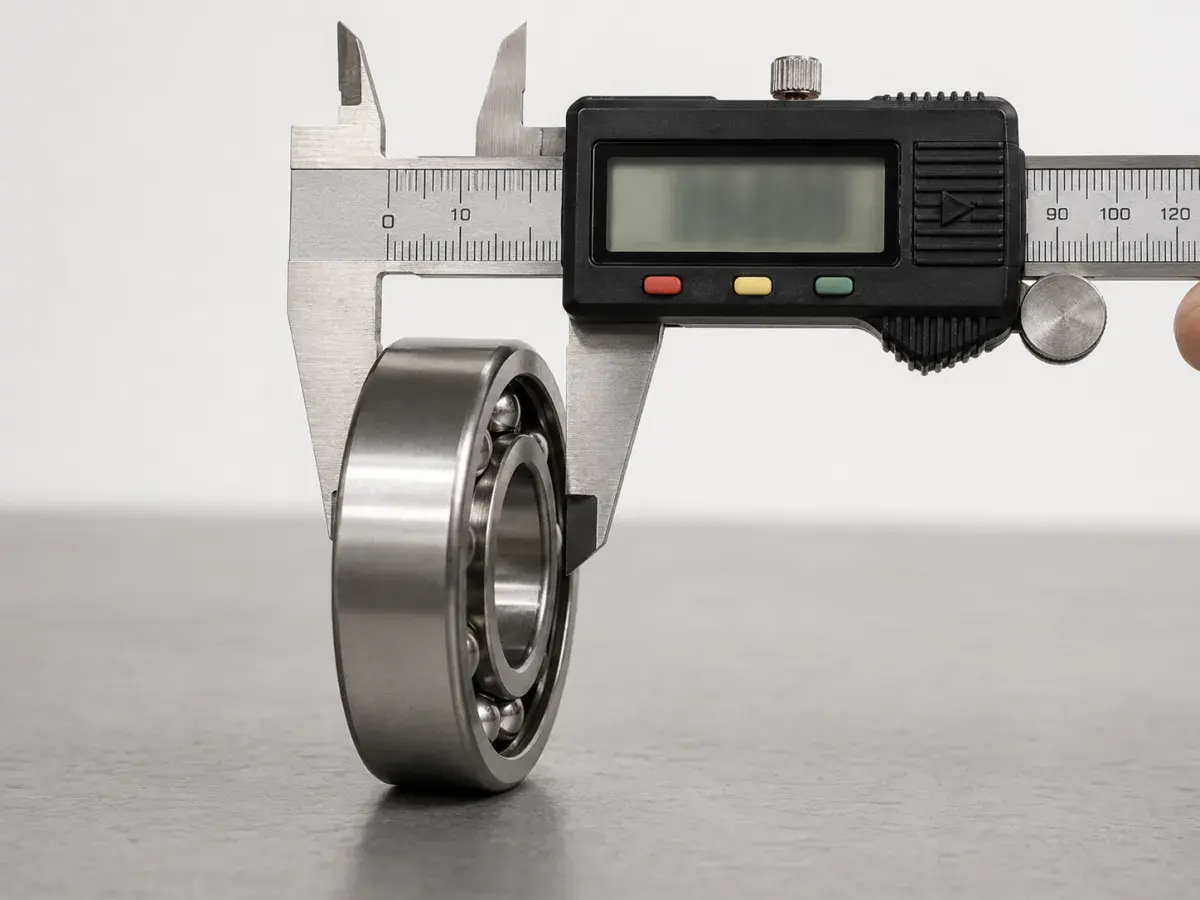
캘리퍼스의 외측 측정면을 사용합니다. 마찬가지로 원주 방향으로 120°씩 위치를 바꿔 세 번 측정한 뒤 평균을 냅니다. 외륜은 방해 없이 측정면을 댈 수 있어 일반적으로 가장 정확하게 측정하기 쉽습니다.
단계 4 — 폭 측정(B 또는 T)
베어링을 평평한 면에 세우고 캘리퍼스의 깊이 측정봉이나 측정면으로 양쪽 측면 사이를 잽니다. 깊은 홈 볼 베어링이나 원통 롤러 베어링에서는 이 값이 바로 B입니다.
테이퍼 롤러 베어링은 어떤 폭을 측정하는지 구분해야 합니다.
- 컵과 콘, 롤러가 조립된 상태에서는 전체 폭 T를 측정합니다.
- 분리된 콘만 측정하면 B입니다.
- 컵만 측정하면 C입니다.
테이퍼 베어링 카탈로그에는 세 치수가 모두 기재됩니다. 교체품을 선정할 때는 T, 즉 주요 치수 d × D × T가 일치해야 합니다.
단계 5 — 베어링 번호와 대조
교체품을 주문하기 전에 외륜에 표시된 베어링 호칭을 해독합니다(자세한 내용은 다음 절 참조). 대부분의 미터법 베어링 호칭에서 끝 두 자리는 내경을 나타내므로 실측값이 맞는지 빠르게 확인할 수 있습니다. 호칭상 내경이 30 mm인데 측정값이 29.7 mm라면 이상 원인을 확인해야 합니다. 비표준 베어링이거나 마모가 심할 수도 있고, 측정이 잘못되었을 수도 있습니다.
베어링 호칭으로 크기를 확인하는 방법
대부분의 미터법 구름 베어링은 ISO 15 호칭 체계에 따라 호칭의 끝 두 자리에 내경을 표시합니다. 각인이 판독 가능한 경우 공구 없이 베어링을 식별하는 가장 빠른 방법입니다.
기본 호칭 끝 두 자리인 내경 번호의 규칙은 다음과 같습니다.
| 내경 번호 | 내경 (mm) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04 이상 | 내경 번호 × 5 |
따라서 6204 베어링의 내경은 20 mm(04 × 5), 6206의 내경은 30 mm(06 × 5)입니다. 22220은 내경 100 mm(20 × 5)의 자동 조심 롤러 베어링입니다.
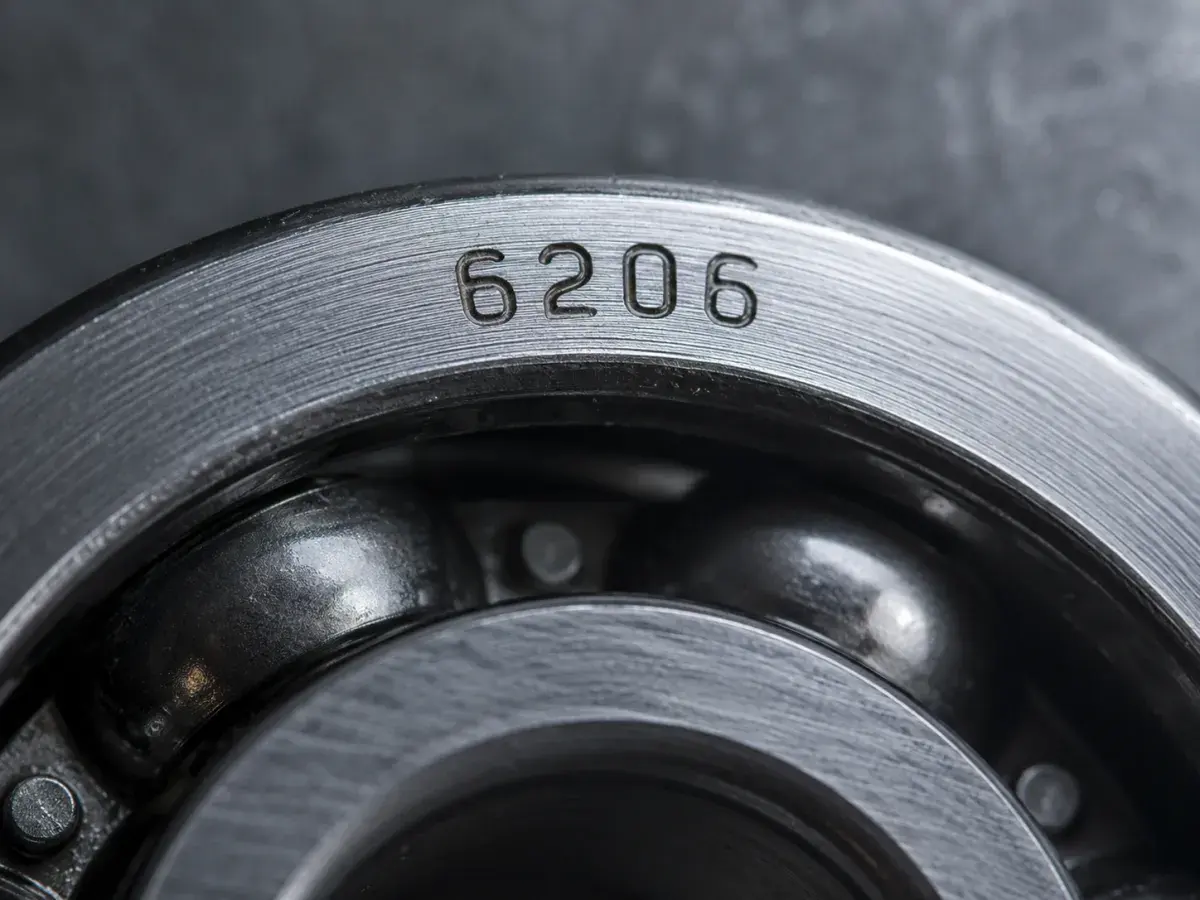
내경 번호의 예외
다음은 이 규칙의 예외입니다.
- 10 mm 미만 내경은 수치를 직접 표시합니다(예: 608 = 내경 8 mm).
- 500 mm 이상 내경은 슬래시 뒤에 전체 수치를 표시합니다(예: 6/500 = 내경 500 mm).
- 인치 계열 베어링은 기본 계열 번호에 기반한 별도 호칭 체계를 사용하므로 위의 mm 규칙을 따르지 않습니다. Timken 방식의 테이퍼 롤러 베어링이 대표적입니다.
호칭의 나머지 숫자는 베어링 형식과 치수 계열을 나타냅니다. 6206을 예로 들면 다음과 같습니다.
- 6 = 베어링 형식(단열 깊은 홈 볼 베어링).
- 2 = 치수 계열(ISO 15에 따른 폭과 외경 비율).
- 06 = 내경 번호 → 내경 30 mm.
숙련된 구매 담당자는 실물을 확인하기 전에도 베어링 호칭만 듣고 치수가 맞는지 대략 판단할 수 있습니다. 호칭에 사용되는 베어링 형식은 베어링 종류 안내를 참조하십시오.
베어링 측정 시 흔한 실수
다음은 고객이 호환품 확인을 위해 측정값을 보낼 때 자주 발견되는 오류입니다. 실제로 재주문이나 잘못된 사양의 장착으로 이어진 사례들입니다.
호환품 문의에서 자주 확인되는 사례. 당사 기술팀이 2026년 초에 처리한 최근 약 200건의 고객 측정 문의 가운데 가장 많은 오류는 모따기와 원통면을 혼동한 경우였습니다(아래 6번). 외경 50–120 mm인 베어링에서 캘리퍼스 측정 조가 외륜 측면의 모따기에 걸려 실제 외경보다 0.3–0.6 mm 크게 측정되었습니다. 그다음으로 많은 오류는 테이퍼 베어링의 콘 폭과 전체 폭을 혼동한 경우였습니다(아래 2번). 대부분 기존 콘은 자동차 휠 허브에 남아 있고 검사에는 컵만 보내진 사례였습니다.
1. 마모된 베어링의 실측값을 공칭 치수로 판단하기. 수년간 사용한 베어링은 마모로 내경이 50–200 μm 커질 수 있습니다. 마모된 치수를 원래 치수로 간주하지 말고 베어링 호칭과 반드시 대조해야 합니다.
2. 테이퍼 롤러 베어링에서 B와 T를 혼동하기. 콘 폭 B를 전체 폭 T로 전달하면 하우징에 맞지 않는 폭이 좁은 제품을 주문할 수 있습니다. 컵과 콘을 조립한 상태에서 T를 측정하거나, 기본 호칭을 확인한 뒤 카탈로그의 T 값을 조회해야 합니다.
3. 따뜻한 상태에서 측정하기. 70 °C로 운전하던 장비에서 분리한 베어링은 100 mm 치수 기준으로 실온일 때보다 약 50 μm 크게 측정됩니다. 정밀 측정 전에는 베어링이 실온까지 식기를 기다려야 합니다.
4. 마모되었거나 교정되지 않은 캘리퍼스 사용하기. 정밀 측정 전에는 게이지 블록이나 치수를 아는 기준물로 영점을 확인합니다. 디지털 표시가 안정적으로 보여도 교정이 틀어진 캘리퍼스는 50 μm 이상의 오차를 낼 수 있습니다.
5. 공차 등급 무시하기. 공칭 치수가 같은 베어링도 ISO 492에 따라 서로 다른 공차 등급을 가질 수 있습니다. 정밀도가 높아지는 순서는 보통급, 6급, 5급, 4급, 2급입니다. 카탈로그에서는 이를 DIN 620에서 유래한 P0, P6, P5, P4, P2 기호로 표기하는 경우가 많습니다. P4가 필요한 고속 스핀들에는 같은 공칭 치수의 P0 베어링을 사용할 수 없습니다. 공차 등급은 전체 호칭의 보조 기호에 표시됩니다(예: 7008 CDGA/P4A는 P4급 앵귤러 콘택트 볼 베어링).
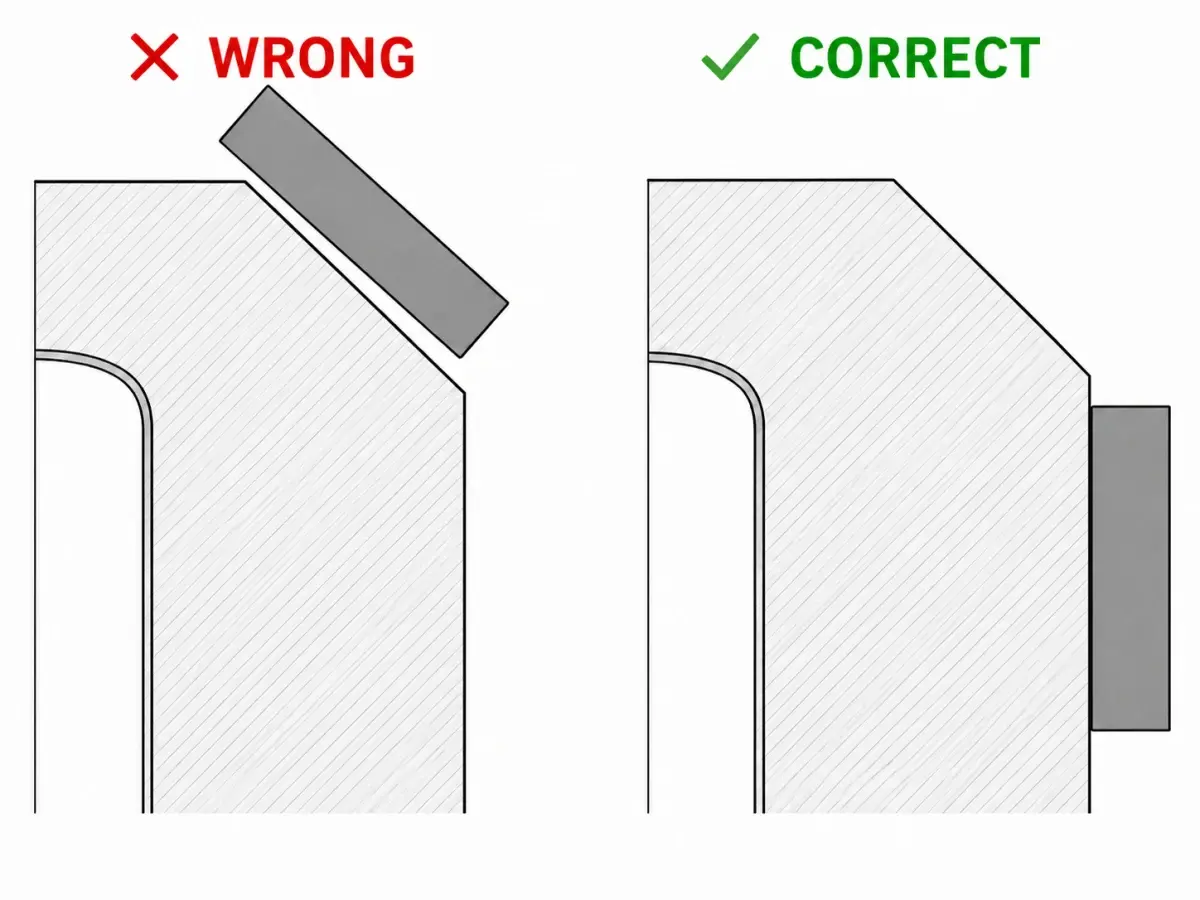
6. 내경이나 외경 대신 모따기 부분 측정하기. 베어링 링의 모든 모서리에는 ISO 582에서 규정한 작은 모따기가 있습니다. 캘리퍼스 측정 조가 원통면이 아니라 모따기에 닿으면 내경은 실제 내경보다 크게, 외경은 실제 외경보다 작게 측정됩니다. 베어링 크기에 따라 일반적으로 0.1–1 mm의 차이가 날 수 있습니다. 측정 조는 모따기 모서리가 아니라 모따기를 벗어난 원통면에 정확히 대야 합니다.
7. 캘리퍼스로 레이디얼 내부 틈새 측정하기. 레이디얼 내부 틈새는 외륜에 대해 내륜이 레이디얼 방향으로 움직일 수 있는 양이며, 캘리퍼스가 아니라 필러 게이지 또는 전용 틈새 게이지로 측정합니다. 베어링 형식별 표준 틈새 값은 ISO 5753-1에서 규정합니다.
베어링 번호를 읽을 수 없다면?
호칭이 마모되거나 부식되었거나 도료에 가려졌다면 실측값으로 식별해야 합니다. 주요 치수(d, D, B 또는 T)를 모두 측정하고, 확인 가능한 전동체 형식(볼, 원통 롤러, 테이퍼 롤러, 자동 조심 롤러, 니들)과 열 수를 기록합니다. 밀봉형, 실드형, 멈춤링 홈, 플랜지형 외륜 같은 특징도 확인해야 합니다. 이렇게 해서 알 수 있는 것은 기본 번호까지이며, 그 뒤는 베어링 호환 대조가 이어받아야 합니다. 씰, 케이지, 틈새, 공차 기호는 캘리퍼스로 되찾을 수 없습니다.
ANDE 기술팀이 이 방식으로 제품을 식별할 때는 이러한 정보만으로도 후보 호칭을 대개 두세 개까지 좁힐 수 있습니다. 사용 설비를 알면 범위가 더 줄어듭니다. 압연기, 제지 기계, 풍력 터빈 주축에서 분리한 베어링이라면 자동 조심 롤러 베어링, 원통 롤러 베어링, 테이퍼 롤러 베어링일 가능성이 높습니다.
구형 또는 비표준 베어링(러시아 구형 GOST 호칭, 단종된 인치 계열, OEM 전용 코드 제품)은 제조사 카탈로그의 호환표를 확인해야만 식별할 수 있는 경우가 있습니다. ANDE Bearing은 SKF, NSK, FAG, Timken 등 주요 브랜드 호칭의 호환 정보를 관리합니다. 치수는 알지만 호칭을 읽을 수 없다면 추측하기보다 기술 담당자에게 측정값을 보내 확인하는 편이 빠릅니다.
한눈에 보는 베어링 공차 등급
교체품을 선정할 때 공칭 치수만 확인해서는 충분하지 않습니다. 공차 등급이 축 및 하우징과의 끼워맞춤 정밀도를 결정합니다. 내경 공차 범위는 P0에서 P2로 갈수록 약 4분의 1로 줄어듭니다. 아래 표와 차트는 ISO 492 등급과 이에 대응하는 ABEC 등급을 정리한 것입니다(NSK 공차표). 공차 등급은 링 치수의 허용 편차를, 레이디얼 내부 틈새는 링 사이의 이동량을 나타내므로 서로 다른 항목입니다. 베어링 내부 틈새 가이드에서는 틈새 등급과 잔류 틈새 측정 방법을 설명합니다.

| ISO 492 등급(DIN 620 기호) | 등가 ABMA 등급 | 일반적인 적용 |
|---|---|---|
| 보통 (P0) | ABEC 1 | 일반 산업, 감속기, 전동기 |
| 6 (P6) | ABEC 3 | 정밀 감속기, 공작기계 이송부 |
| 5 (P5) | ABEC 5 | 공작기계 스핀들, 계기용 베어링 |
| 4 (P4) | ABEC 7 | 고속 스핀들, 정밀 펌프 |
| 2 (P2) | ABEC 9 | 초고정밀 스핀들, 자이로스코프 |
정밀 등급이 높을수록 내경, 외경, 폭, 런아웃, 궤도면 형상의 공차가 엄격해집니다. 등급이 올라갈수록 가격도 크게 상승하며, P4 스핀들 베어링은 일반적으로 동일 규격 P0 베어링의 3–10배입니다.
자주 묻는 질문
질문: 베어링을 축에서 분리하지 않고 측정할 수 있습니까?
베어링이 축에 장착된 상태에서도 캘리퍼스로 외경과 전체 폭은 측정할 수 있지만 내경은 직접 잴 수 없습니다. 가장 확실한 방법은 외륜의 베어링 호칭을 읽고 ISO 15에 따라 끝 두 자리로 내경을 확인하는 것입니다. 각인을 읽을 수 없다면 베어링을 분리하거나 보어스코프로 내륜 표시를 확인해야 할 수 있습니다.
질문: 테이퍼 롤러 베어링은 어떻게 측정합니까?
콘(내륜)의 내경 d, 컵(외륜)의 외경 D, 컵과 콘을 운전 상태처럼 조립했을 때의 전체 폭 T를 측정합니다. 부품이 분리되므로 카탈로그에는 T, B(콘 폭), C(컵 폭)가 각각 표시됩니다. 주문할 때는 일반적으로 d, D와 함께 T를 맞춰야 합니다.
질문: 베어링 치수는 어떤 단위로 측정됩니까?
표준 ISO 및 DIN 베어링의 치수 단위는 mm입니다. 북미 자동차와 중장비에 많이 쓰이는 Timken 호칭의 테이퍼 롤러 베어링 등 인치 계열 제품은 인치로 표시합니다. 특히 인치 단위로 설계된 차량이나 장비의 베어링을 조달할 때는 주문 전에 단위를 반드시 확인해야 합니다.
질문: 측정이 얼마나 정확해야 합니까?
교체용 표준 P0급 베어링을 식별하는 데는 일반적으로 ±0.1 mm 정확도면 충분합니다. ISO 15의 규격별 치수 차이가 커서 0.1 mm 오차만으로 다른 베어링을 선택할 가능성은 낮습니다. 정밀 스핀들 베어링을 검사하거나 축 및 하우징 끼워맞춤을 확인할 때는 마이크로미터급 정확도(±1 μm)와 온도 관리 환경이 필요합니다.
질문: 베어링의 하중 용량이나 수명을 측정할 수 있습니까?
아닙니다. 하중 용량과 수명은 측정값이 아니라 계산값입니다. 기본 동정격하중과 기본 정정격하중(C 및 C₀)은 ISO 76(정적)과 ISO 281(동적)에 따라 베어링 형상 및 재료 특성으로 산출합니다. 수명은 L₁₀ 식, 즉 L₁₀ = (C/P)ᵖ 백만 회전으로 계산하며, p는 볼 베어링에서 3, p는 롤러 베어링에서 10/3입니다. 계산에는 카탈로그의 C 값을 사용하며 캘리퍼스 측정만으로는 구할 수 없습니다.
결론
내경, 외경, 폭의 세 치수와 적절한 공구만 알면 베어링 측정은 5분이면 끝납니다. 일반적인 교체 작업에는 디지털 캘리퍼스와 외륜의 베어링 호칭만으로 충분합니다. ISO 15 내경 번호 규칙(04 이상은 끝 두 자리 × 5)을 사용하면 실측값을 몇 초 안에 대조할 수 있습니다.
정밀 용도에서는 캘리퍼스의 정확도가 부족하며 공차 등급이 실제 장착 가능 여부를 좌우합니다. 고속 스핀들, 정밀 이송 장치 또는 호칭에 P급 보조 기호가 있는 베어링은 마이크로미터로 실온에서 측정하고 주문 전에 공차 등급을 확인해야 합니다.
교체품 주문 전에 측정값을 재확인하려면 치수와 베어링 각인 사진을 보내 주십시오. ANDE Bearing 기술팀이 호환 규격과 치수를 확인해 드립니다.
저자 소개
Jeff Li는 ANDE Bearing에서 베어링 엔지니어링과 적용 기술에 관한 글을 작성합니다. LinkedIn에서 프로필을 확인할 수 있습니다.