산업용 깊은 홈 볼 베어링을 하이브리드 세라믹 버전으로 주문하면 카탈로그 수치 세 가지가 달라집니다. 그중 하나는 영업 상담 때마다 언급되지만, 나머지 두 가지는 거의 거론되지 않습니다. 더구나 그중 변화 폭이 큰 수치는 오히려 불리한 방향으로 움직입니다.
이 가이드는 검색 결과의 대부분을 차지하는 스포츠용 시장이 아니라, 정해진 설치 공간에 맞춰 베어링을 선정하는 엔지니어를 위해 작성했습니다. 두 가지 세라믹 구조의 차이와 각 부품에 적용되는 표준을 먼저 살펴봅니다. 이어 전동체 재료를 바꿀 때 정격하중과 정격 속도가 어떻게 달라지는지, 어떤 운전 조건에서는 여전히 강재가 올바른 선택인지 설명합니다.
핵심 요약
- "세라믹 베어링"은 서로 다른 두 제품을 가리킵니다. 하이브리드는 강재 궤도륜과 질화규소 전동체로 구성됩니다. 풀 세라믹 베어링은 궤도륜도 세라믹이며, 하이브리드와 거동이 전혀 다릅니다.
- ISO는 하이브리드의 정격만 규정하며 풀 세라믹 베어링은 규정하지 않습니다. ISO 20056-1:2017과 ISO 20056-2:2017은 강재 궤도륜과 질화규소 전동체를 사용한 베어링의 동정격하중과 정정격하중을 다룹니다. ISO 구름 베어링 표준 목록에는 풀 세라믹 베어링의 정격을 규정하는 표준이 없습니다.
- 하이브리드는 하중을 조금 낮추는 대신 실질적인 속도 향상을 얻는 선택입니다. SKF의 세 가지 동일 호칭 쌍을 비교하면 하이브리드는 C가 3.9%~5.5% 감소하고 C₀은 동일하며 한계 속도는 19%~27% 증가합니다.
- 거의 공개되지 않는 수치는 피로 한계 하중입니다. 같은 세 쌍에서 이 값은 약 27% 감소하며, 하이브리드가 주로 선정되는 경하중·고속 조건에서 ISO 281 수명 계산에 직접 들어갑니다.
- 하이브리드는 고온용 베어링이 아닙니다. SKF는 하이브리드 깊은 홈 베어링 궤도륜을 최소 120 °C까지 열 안정화하며, NBR 씰의 상한은 100 °C입니다. 질화규소에 인용되는 800 °C는 재료 자체의 수치이지 베어링 정격이 아닙니다.
어떤 베어링을 세라믹 베어링이라고 하는가?
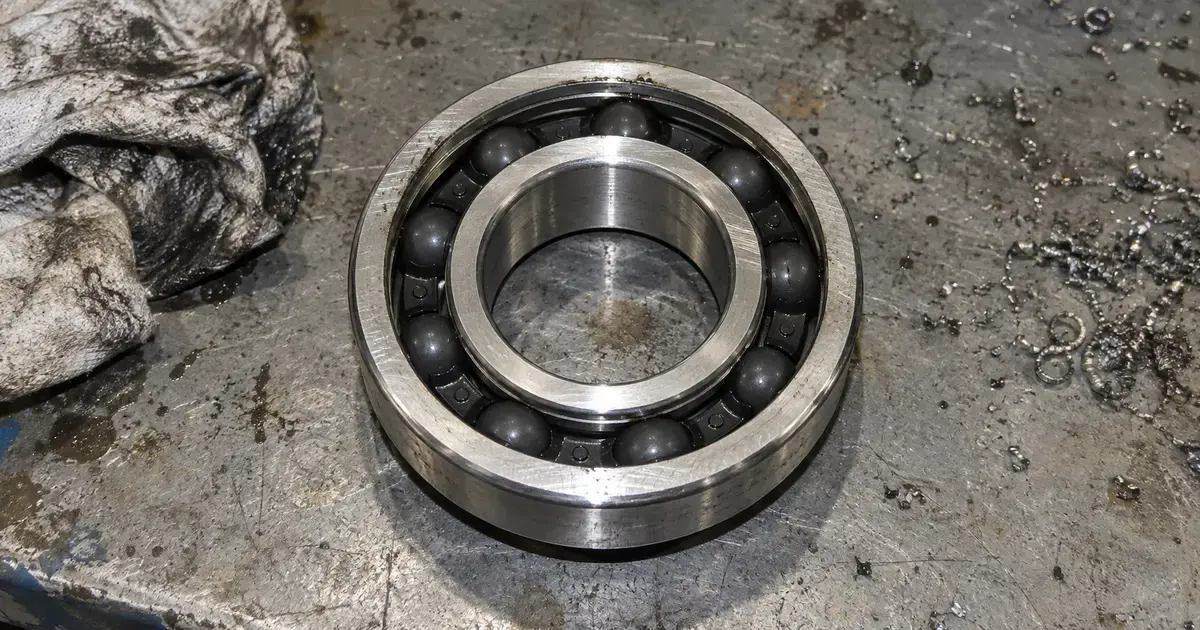
서로 다른 두 제품이 같은 이름으로 불리며, 차이는 어느 부품이 세라믹이냐에 있습니다. 하이브리드 베어링은 베어링 강재 궤도륜과 질화규소 전동체로 구성됩니다. 풀 세라믹 베어링은 궤도륜도 세라믹이며, 대개 폴리머 케이지를 사용합니다.
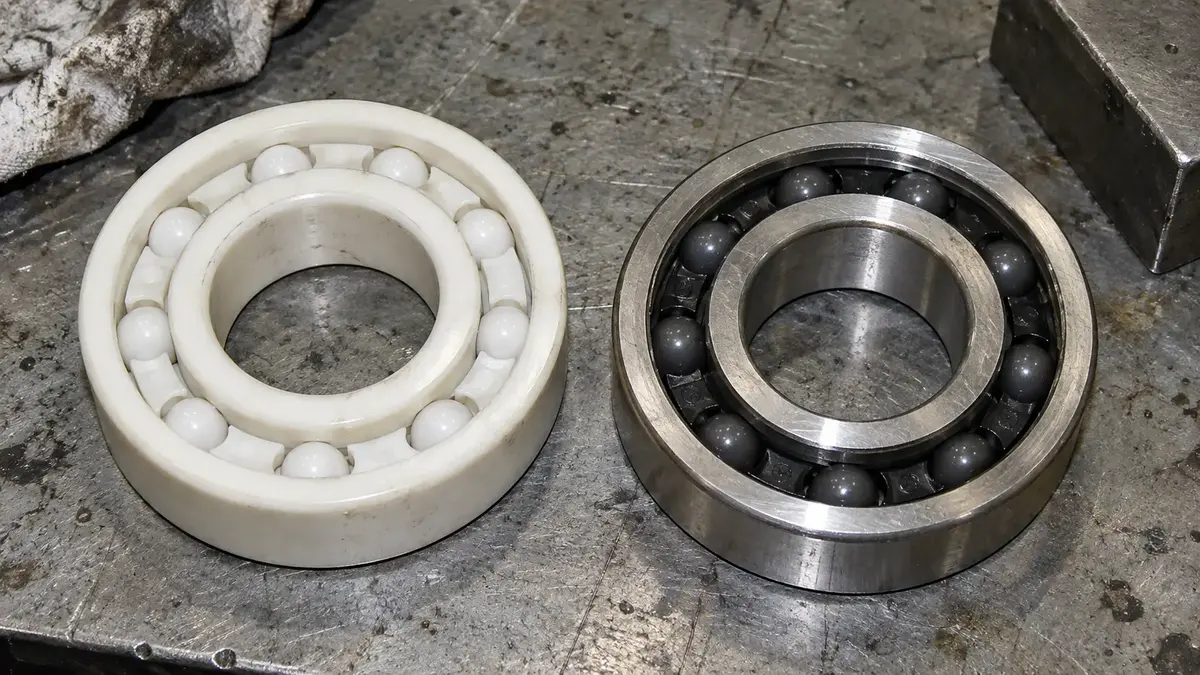
이 구분이 이후의 거의 모든 특성을 결정합니다. 하이브리드는 수십 년간 현장에서 검증된 설계의 하중 용량, 치수 안정성 및 충격 내성을 강재 궤도륜에서 그대로 유지하고 전동체 재료만 바꿉니다. 반면 풀 세라믹 베어링은 모든 하중 경로가 취성 재료를 지나므로 속도 한계, 하중 한계 및 파손 모드가 함께 달라집니다.
구름 베어링 표준이 전동체용으로 다루는 세라믹은 질화규소뿐입니다. 지르코니아, 알루미나 및 탄화규소는 풀 세라믹 궤도륜 세트와 공급사 자료에 등장하지만 아래 표준에는 포함되지 않습니다. 견적서에 "세라믹"이라고 적혀 있다면 첫 번째로 확인할 것은 두 제품 중 어느 것인지이고, 두 번째는 어떤 세라믹인지입니다.
두 제품이 전체 베어링 분류에서 어디에 속하는지는 주요 베어링 종류와 각각의 용도에서 확인할 수 있습니다.
세라믹 베어링에는 실제로 어떤 표준이 적용되는가?
네 가지 표준이 세라믹 부품을 다루고 두 가지 표준이 하이브리드 정격하중을 다루지만, 어느 표준도 풀 세라믹 베어링의 정격을 다루지 않습니다. 이 공백은 공표된 정격값을 얼마나 신뢰할 수 있는지 결정하므로 이 글에서 가장 유용한 사실입니다.
표준 체계는 재료에서 시작해 정격하중으로 끝납니다.
ISO 26602:2017은 재료를 규정합니다. 구름 베어링 볼과 롤러용 전처리 질화규소를 규정하고 이를 세 등급으로 구분합니다. 표 1은 단일 값이 아니라 범위를 제시하므로 데이터시트의 물성값을 인용하기 전에 알아둘 필요가 있습니다.
| 물성 | 최솟값 | 최댓값 |
|---|---|---|
| 밀도(g/cm³) | 3.0 | 3.6 |
| 탄성계수(GPa) | 270 | 330 |
| 푸아송비 | 0.23 | 0.29 |
| 열팽창률(× 10⁻⁶/°C, 실온~500 °C) | 2.0 | 3.7 |
ISO 26602:2017 표 1에 따른 전처리 질화규소의 물리적·기계적 특성.
이어서 ISO 3290-2:2014가 완성 볼을 다루며, 제6절은 재료가 ISO 26602에 적합해야 한다고 요구합니다. ISO 12297-2:2018은 세라믹 원통 롤러에 같은 역할을 하고, ISO 19843:2018은 지름 3 mm~50 mm의 완성 세라믹 볼 강도를 노치 볼 시험으로 측정하는 방법을 규정합니다.
정격하중은 이 체계의 마지막에 있으며, 여기서 적용 범위가 좁아집니다. ISO 20056-1은 "현재 일반적으로 사용되는 고품질 경화 베어링 강재"로 만든 궤도륜과 질화규소 전동체를 사용한 베어링의 동정격하중을 다루며, ISO 20056-2는 정정격하중을 다룹니다. 강재 궤도륜은 적용 사례가 아니라 표준의 적용 범위 자체입니다.
따라서 풀 세라믹 베어링에는 ISO 정격하중 산정법이 없습니다. 공급사는 여전히 정격을 공표하며 그 값이 충분히 타당할 수도 있지만, 조회하고 검증할 수 있는 표준이 아니라 공급사 자체 모델에 근거합니다. 이는 제품을 반대하는 주장이 아니라 구매 시 반드시 알아야 할 사실입니다.
관련 호칭 체계를 함께 확인하려면 하이브리드 보조 기호가 붙는 접두 기호, 계열 및 접미 기호 구조를 설명한 베어링 번호 읽는 방법을 참고하십시오.
하이브리드는 강재 베어링보다 하중 용량이 낮은가?
동정격하중은 조금 낮고 정정격하중은 같으며, 피로 한계 하중은 상당히 낮습니다. 원인은 강도가 아니라 강성입니다.
ISO 20056-1의 서문에 그 이유가 설명되어 있습니다. 질화규소는 베어링 강재보다 탄성계수가 높으므로 하이브리드는 같은 하중에서 "접촉 타원이 눈에 띄게 작아지며", 이론적으로 동정격하중이 감소합니다. 이 표준은 세라믹 전동체에 300,000 MPa를 적용하고, ISO 281은 베어링 강재에 207,000 MPa를 적용합니다.
표준은 이어 이를 상쇄하는 효과를 설명합니다. 접촉 타원이 작고 세라믹과 강재가 맞닿는 조합에서는 구름 접촉부의 "표면 전단응력이 눈에 띄게 낮아져" 하중 지지 능력이 높아집니다. ISO 20056-1은 이를 보정하기 위해 표 1의 모든 하이브리드 볼 베어링 형식에 정격계수 bm = 1.8을 적용합니다. ISO 281:2007은 레이디얼 및 앵귤러 콘택트 볼 베어링에 1.3을 적용합니다. 표준이 밝힌 결과는 이 공식이 내부 형상이 같고 강재 전동체를 사용한 베어링에 대해 "ISO 281에 따라 정의한 것과 동일한 동정격하중"을 산출한다는 것입니다.
그러나 공표된 카탈로그 값은 그 취지와 완전히 일치하지 않습니다. 같은 크기의 전체 강재 버전과 하이브리드 버전이 모두 제공되는 SKF 깊은 홈 베어링 세 가지 호칭을 비교하면 일관된 경향이 나타납니다.
| 호칭 | C | C₀ | 피로 한계 하중 | 기준 속도 | 한계 속도 |
|---|---|---|---|---|---|
| 6206 | 4,564 lbf | 2,518 lbf | 107 lbf | 24,000 r/min | 15,000 r/min |
| 6206/HC5C3 | 4,384 lbf | 2,518 lbf | 78 lbf | 28,000 r/min | 18,000 r/min |
| 6208 | 7,306 lbf | 4,271 lbf | 180 lbf | 18,000 r/min | 11,000 r/min |
| 6208/HC5C3 | 6,902 lbf | 4,271 lbf | 132 lbf | 22,000 r/min | 14,000 r/min |
| 6212 | 12,432 lbf | 8,093 lbf | 344 lbf | 13,000 r/min | 8,000 r/min |
| 6212/HC5C3 | 11,847 lbf | 8,093 lbf | 252 lbf | 15,000 r/min | 9,500 r/min |
SKF가 인치·파운드 단위로 공표한 제품 데이터입니다. 6206 및 6212 행은 해당 SKF 제품 페이지에서 가져왔습니다.
세 쌍의 동정격하중은 각각 3.9%, 5.5%, 4.7% 감소합니다. 기본 정정격하중 C₀은 세 쌍 모두 동일합니다. 정정격은 궤도면의 영구 변형 한계이며 궤도면 재료는 바뀌지 않았으므로 타당한 결과입니다.
선정할 때는 두 사실을 모두 고려해야 합니다. 표준의 산정법은 강재와 같은 정격을 내도록 보정되어 있지만, 제조사가 공표한 이 세 규격의 값은 그보다 몇 퍼센트 낮습니다. 어느 쪽도 오류는 아니며, 이 정도 차이만으로 선정 결과가 바뀌는 경우는 드뭅니다. 실제 선정을 좌우하는 것은 세 번째 열입니다.
두 정격의 차이는 동정격하중과 정정격하중 비교를, 복합 하중을 계산에 반영하는 방법은 축방향 하중과 레이디얼 하중을 참고하십시오.
피로 한계 하중은 숨은 비용이다
하이브리드의 피로 한계 하중은 동정격하중의 감소율보다 약 5~7배 큰 폭으로 감소하며, 하이브리드를 주로 구매하는 운전 조건에서 가장 중요한 입력값입니다.
피로 한계 하중은 윤활 상태가 양호하고 청정한 베어링에서 피로가 시작되지 않는 하중의 상한입니다. ISO 281은 이를 Cu로 표기하고, SKF 제품표는 Pu로 공표합니다. 실제 하중과 직접 비교하는 정격값은 아닙니다. ISO 281은 점도비, 오염계수 및 등가 베어링 하중에 대한 피로 한계 하중의 비를 이용해 수명 보정계수를 산출합니다.
위 세 쌍에서 이 수치는 각각 27.1%, 26.7%, 26.7% 감소합니다.
세 규격에서 일관되게 나타나는 이 경향은 특정 부품만의 우연이 아니라 정격 산정법에 의도적으로 반영된 계수임을 시사합니다. 동시에 하이브리드의 통상적인 판매 논리와도 배치됩니다. 핵심 판매 포인트는 속도이며, 하이브리드는 실제로 속도를 높여 줍니다. 고속 운전은 보통 경하중 조건이고, 바로 이 경하중 조건에서 피로 한계 하중이 수명 계산을 지배합니다.
이 글에서 단정하는 것은 영향의 방향뿐입니다. 영향의 크기는 등가 하중, 점도비 및 오염 등급에 따라 달라집니다. 따라서 제조사 선정 도구에서 두 부품을 각각 계산해 수정 정격 수명을 비교하십시오. 브로슈어의 수명 배수를 그대로 받아들이지 말고, 속도가 높다는 이유만으로 하이브리드의 수명도 더 길 것이라고 가정해서는 안 됩니다.
베어링이 고장 나는 이유 가이드에서는 이 계수가 모델링하려는 피로와 오염 메커니즘을 설명합니다.
세라믹은 실제로 속도를 얼마나 높여 주는가?
같은 호칭에서 한계 속도는 19%~27%, 기준 속도는 15%~22% 높아집니다. 그 이유는 경도가 아니라 질량입니다.
ISO 26602에 제시된 질화규소의 밀도 범위는 3.0~3.6 g/cm³이며, 베어링 강재는 약 7.8 g/cm³입니다. 볼이 가벼우면 고속 회전 시 외륜 궤도면에 작용하는 원심 하중과 접촉부에서 발생하는 열이 줄어듭니다. Schaeffler는 자사 하이브리드의 속도가 최대 20% 높고 운전 온도는 더 낮다고 설명하며, 이는 위 SKF 세 쌍에서 나타난 범위 안에 들어갑니다.
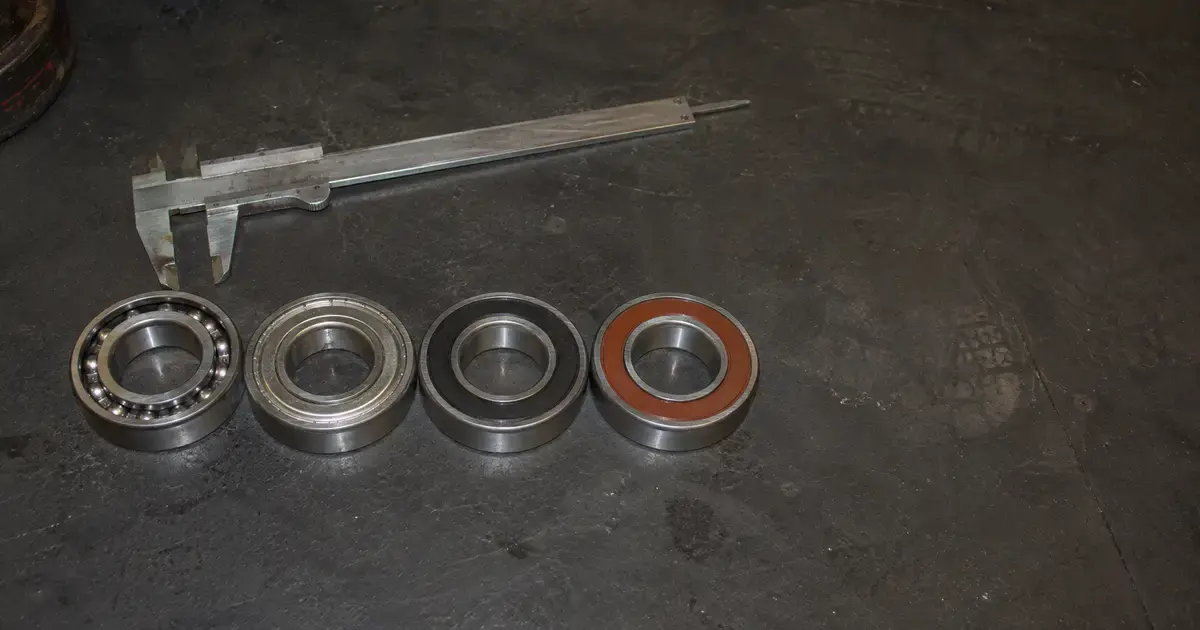
속도 수치는 두 가지이며 서로 바꿔 쓸 수 없습니다. SKF가 공표하는 기준 속도는 열적 기준점이고, 한계 속도는 베어링과 적용 장치를 별도로 조정하지 않는 한 초과해서는 안 되는 기계적 한계입니다. 이 주제에서 가장 흔한 속도 관련 오류는 두 수치를 혼용하는 것입니다.
속도 이점과 함께 따라오는 제약 조건 하나는 놓치기 쉽습니다. SKF는 ML 보조 기호가 붙는 링 안내 케이지형 하이브리드에 오일 윤활을 권장하며, 그리스 윤활 시에는 ndm 값을 250,000 mm/min으로 제한합니다. 적용 장치가 그리스 윤활 방식이고 이 상한이 하이브리드를 구매하려던 목표 속도보다 낮다면 추가 속도 여유를 활용할 수 없습니다.
정밀도 등급도 이 요소들과 맞물립니다. ABEC 및 ISO 정밀도 등급은 공차 등급과 속도 성능이 관련은 있지만 같은 개념은 아닌 이유를 설명합니다. 미니어처 베어링 가이드는 하이브리드가 가장 자주 사용되는 소구경 영역을 다룹니다.
온도, 부식 그리고 800 °C에 대한 오해
하이브리드에서는 세라믹이 온도 한계를 결정하지 않습니다. 궤도륜, 케이지, 씰 및 그리스가 한계를 정하며, 어느 부품이 먼저 한계에 도달하는지는 예상과 다른 경우가 많습니다.
SKF는 기본 설계 하이브리드 깊은 홈 볼 베어링의 궤도륜을 최소 120 °C까지 열 안정화합니다. 하이브리드 원통 롤러 베어링과 XL 하이브리드 깊은 홈 베어링은 150 °C이며, 300 °C까지 안정화한 궤도륜은 주문 사양으로 제공됩니다. 강재, 황동 및 PEEK 케이지도 해당 궤도륜과 같은 온도에서 사용할 수 있습니다. 그보다 낮은 온도에서 씰이 한계에 도달합니다. NBR의 사용 범위는 −40~+100 °C이고 단시간에는 120 °C를 견딥니다. FKM은 −30~+200 °C이며 단시간에는 230 °C를 견딥니다. 온도 피크는 씰 립에서 발생합니다.
이 분야에서 널리 인용되는 800 °C는 베어링급 질화규소의 재료 특성이며, 궤도륜도 세라믹인 경우에만 베어링에 적용할 수 있습니다. 세라믹 재료의 내열성만 보고 고온 용도에 하이브리드를 지정하는 것은 현장에서 반복되며 큰 비용을 초래하는 실수입니다. 부식에도 같은 논리가 적용됩니다. 강재 궤도륜은 여전히 부식되므로 습윤하거나 화학적으로 부식성이 강한 환경에서 사용하는 하이브리드는 전체 강재 베어링과 마찬가지로 적절한 밀봉 또는 스테인리스강 선정이 필요합니다.
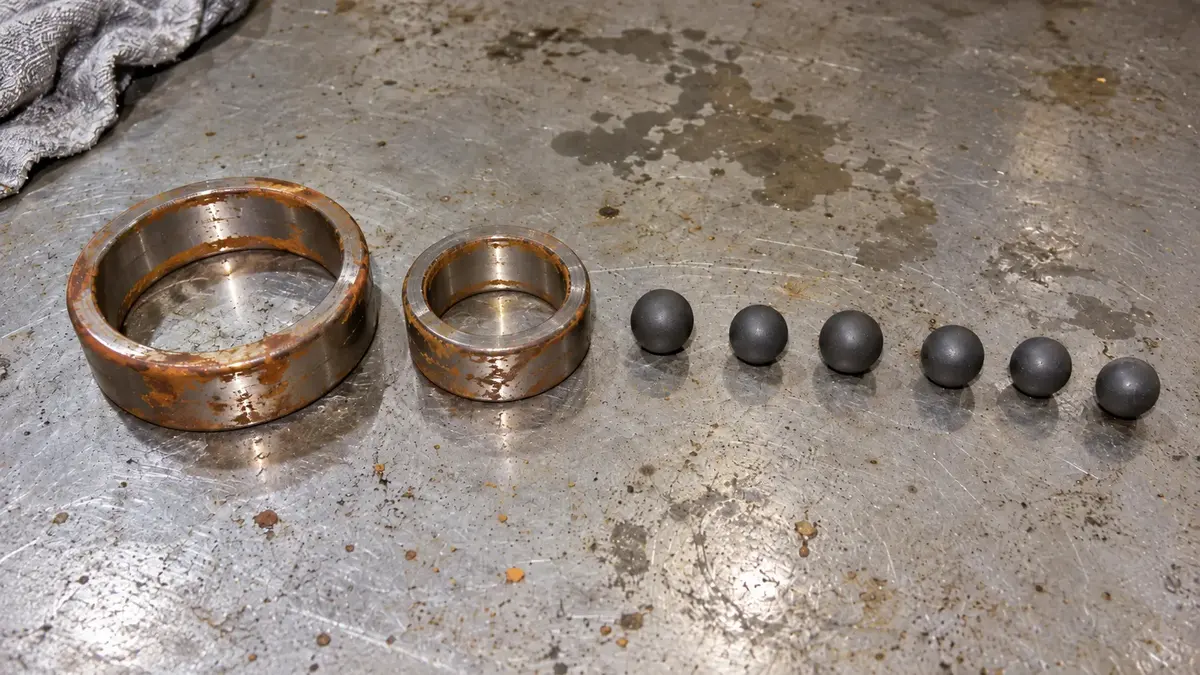
이런 환경에는 풀 세라믹 베어링이 적합하지만 그에 따른 불이익도 감수해야 합니다. 전문 공급사인 SMB Bearings는 풀 세라믹 베어링의 최대 속도를 동급 전체 강재 베어링의 20%~25%로 제시합니다. 균열에 의한 돌발 파손 위험 때문에 최대 하중도 강재 베어링이 지지하는 하중의 약 65%~75%로 제시합니다. 이는 표준이 아니라 한 공급사의 견해로 받아들여야 하며, 동시에 세라믹이 곧 고속을 뜻한다는 홍보 주장과는 정반대라는 점에 유의해야 합니다.
이러한 용도는 씰 선정이 좌우하는 경우가 많습니다. 밀봉형 베어링과 실드형 베어링 비교는 온도와 오염 사이의 상충 관계를, 윤활 가이드는 그리스 한계를 설명합니다.
전기 절연과 하이브리드가 해결하지 못하는 것
질화규소 전동체는 구름 접촉부를 지나는 전류 경로를 끊어 주므로 인버터 구동 전동기에 하이브리드가 사용됩니다. 그러나 회로 자체가 사라지는 것은 아니며 접지 문제도 그대로 남습니다.
가변 주파수 드라이브는 전동기 축에 고주파 공통 모드 전압을 유발합니다. 이 전압이 윤활막을 뚫고 방전되면 궤도면을 깎아 미세 피팅, 프로스팅 및 축방향 플루팅 무늬를 만듭니다. SKF는 실험실 연구에서 이 파손을 재현하고 소음·진동 증가와 조기 파손으로 이어지는 과정을 문서화했습니다. Schaeffler는 전동기, 철도 차량, 풍력 발전기 및 공작기계의 바로 이런 용도에 하이브리드를 제안합니다.
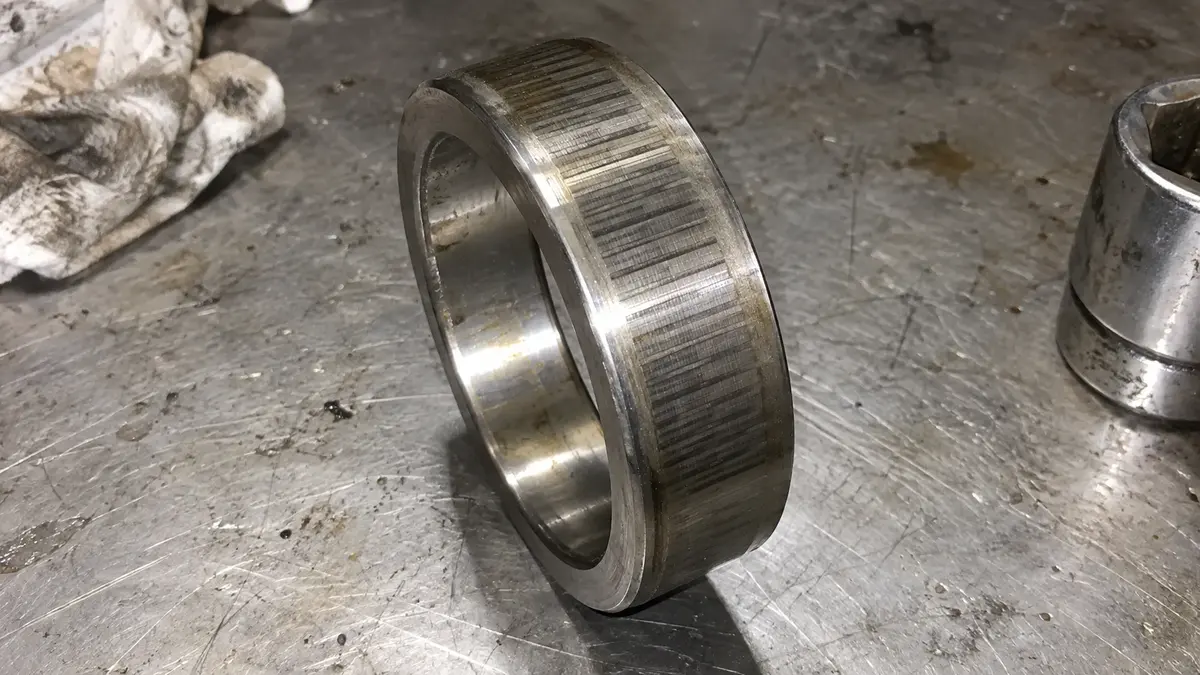
하이브리드는 이 경로의 저항을 몇 자릿수나 높입니다. SKF Evolution은 전기 기계용 하이브리드 베어링의 직류 저항이 기가옴 범위이며, 초고속 운전에서 그리스 수명이 네 배 이상이라고 보고합니다. 그러나 저항이 높다고 해서 완전히 보호되는 것은 아니며, 하이브리드는 유일한 해법이 아니라 세 가지 해법 중 하나입니다. 코팅 외륜은 전동체 재료를 바꾸지 않고 절연하며, 축 접지 링은 전류를 차단하는 대신 우회시킵니다. 방지하려는 파손에 맞춰 세 가지 방안의 비용을 비교하십시오.
현재 이 문제가 가장 자주 나타나는 곳은 전기차 구동 전동기이며, 자동차용 볼 베어링 가이드에서 이 사례를 자세히 다룹니다. 전기 손상 형태는 베어링 고장 가이드의 다른 전기적 손상 패턴과 함께 설명되어 있습니다.
하이브리드는 그대로 교체해 사용할 수 있는가?
치수상으로는 가능하지만 기능상으로는 그렇지 않습니다. 주요 치수는 강재 베어링과 같지만 틈새, 최소 하중 및 윤활 방식이 모두 달라집니다.
가장 자주 놓치는 항목은 틈새입니다. SKF의 하이브리드 보조 기호 C3P는 C3의 상반부와 C4의 하반부를 합쳐 설정한 틈새 범위를 뜻합니다. 단순히 수치를 반올림한 것이 아닙니다. ISO 26602에 따른 질화규소의 열팽창계수는 2.0~3.7 × 10⁻⁶/°C이고 베어링 강재는 약 12입니다. 따라서 베어링이 가열될 때 볼 세트는 궤도륜보다 훨씬 적게 팽창하므로 강재 베어링이 도달하는 운전 틈새와 하이브리드가 도달하는 운전 틈새가 다릅니다. 레이디얼 내부 틈새 등급은 온도 영향을 적용하기 전 각 등급의 의미를 설명합니다.
최소 하중은 덜 중요한 것이 아니라 더 중요합니다. SKF는 하이브리드 깊은 홈 및 하이브리드 원통 롤러 베어링 모두에 최소 레이디얼 하중 공식을 제시합니다. 조용한 고속 운전을 위해 하이브리드 깊은 홈 베어링을 쌍으로 배치할 때는 스프링 와셔로 축방향 예압도 적용합니다. 가벼운 볼이 미끄러지지 않고 구르려면 일정한 하중이 필요합니다.
축방향 하중 상한은 명시되어 있습니다. 순수 축방향 하중의 경우 SKF는 하이브리드 깊은 홈 베어링을 0.5 C₀로 제한합니다. 내경 12 mm 이하의 소형 베어링과 경직경 계열 8, 9, 0 및 1에서는 0.25 C₀로 더 낮아집니다. 이를 초과하면 수명이 줄어듭니다.
충격 하중은 직관과 달리 하이브리드에 불리합니다. 강재 궤도륜은 세라믹 궤도륜보다 충격을 잘 견딥니다. 그러나 SMB Bearings에 따르면 급격한 충격이 가해지면 훨씬 단단한 세라믹 볼이 강재 궤도면에 압흔을 만들어 빠른 마모와 조기 파손을 일으킵니다. 단단한 볼과 그보다 부드러운 궤도면의 조합은 취성 궤도륜과는 다른 파손 경로를 만듭니다.
무윤활 운전은 하이브리드의 기능이 아닙니다. 풀 세라믹 베어링은 윤활 없이 운전할 수 있습니다. 하이브리드는 세라믹 볼 덕분에 불충분한 윤활에는 어느 정도 견디지만, 속도를 낮게 유지하지 않은 채 무윤활로 운전하면 강재 궤도륜이 훨씬 빠르게 마모됩니다.
주문하기 전에 보조 기호도 확인할 필요가 있습니다. SKF 체계에서는 다음과 같습니다.
| 보조 기호 | 의미 |
|---|---|
| HC5 | 질화규소 전동체 |
| S0 | 운전 온도 150 °C까지 열 안정화한 궤도륜 |
| C3P | C3 상반부와 C4 하반부를 합쳐 설정한 틈새 범위 |
| F1 | 베어링 내부 자유 공간의 10%~15% 그리스 충전 |
| VC444 | 고질소강 궤도륜 |
| VA970 | 풍력 터빈 발전기용 특수 설계 깊은 홈 베어링 |
표준 깊은 홈 및 원통 롤러 호칭 체계에 추가로 사용하는 SKF 하이브리드 세라믹 베어링 보조 기호.
세라믹이 잘못된 선택인 경우
세라믹이 해결하는 문제가 실제 문제와 다르다면 잘못된 선택입니다. 세라믹 전동체가 실질적인 이점을 주는 운전 조건은 세 가지뿐이며, 나머지는 비용을 더 지불하면서 피로 한계 하중까지 낮추는 셈입니다.
| 제약 조건 | 선정 | 이유 |
|---|---|---|
| 인버터 구동 전동기, 인버터 유도 축 전류 | 하이브리드, 코팅 궤도륜 또는 축 접지 | 세라믹이 구름 접촉부의 전류 경로를 끊으므로 다른 두 대안과 비용 비교 |
| 경하중, 강재 베어링 한계를 넘는 초고속 | 하이브리드, 먼저 그리스 ndm 상한 확인 | 원심 하중이 낮고 공표 한계 속도가 높음 |
| 산·알칼리·해수에 침수, 무윤활 운전 또는 비자성 요구 | ISO 정격하중 표준이 없고 속도를 크게 낮춰야 함을 감수한 풀 세라믹 | 강재 궤도륜은 해당 환경을 견디지 못함 |
| 중하중 또는 충격 하중, 보통 속도, 일반 환경 | 적절한 틈새 등급과 씰을 적용한 강재 | 하이브리드는 피로 한계 하중을 낮추면서 필요한 이점을 제공하지 못함 |
| 연속 고온 | 재료를 바꾸기 전에 궤도륜 안정화 등급과 씰 등급 확인 | 하이브리드의 상한은 볼이 아니라 궤도륜과 씰이 결정 |
이 패턴이 보여 주듯 세라믹은 품질을 한 단계 높이는 선택이 아니라 전동체 재료를 정하는 선택입니다. 표준 적합성이 검증된 베어링은 그 표준에 맞는 성능을 냅니다. 어떤 재료가 더 첨단으로 들리는지는 중요한 질문이 아닙니다. 재료를 바꿨을 때 계산식의 어떤 수치가 달라지는지, 그리고 그 수치가 실제 적용 장치의 제한 요소인지가 중요합니다.
중부하용 재료 선정도 같은 논리를 따릅니다. 압연기 베어링 재료에서는 강종별 특성과 압연 설비에서 세라믹 하이브리드가 제 역할을 하는 조건을 설명합니다.
자주 묻는 질문
하이브리드 세라믹 베어링은 강재 베어링보다 하중 용량이 낮은가?
동정격하중은 조금 낮고 정정격하중은 같으며 피로 한계 하중은 눈에 띄게 낮습니다. SKF 6208과 6208/HC5C3을 비교하면 기본 동정격하중은 7,306 lbf에서 6,902 lbf로, 피로 한계 하중은 180 lbf에서 132 lbf로 감소합니다. 기본 정정격하중은 4,271 lbf로 같습니다. ISO 20056-1의 산정법은 동일한 형상에서 ISO 281과 같은 동정격을 산출하도록 보정되어 있으므로 표준의 취지와 카탈로그 값 사이에 작은 차이가 있을 수 있습니다.
하이브리드 세라믹 베어링은 몇 도까지 사용할 수 있는가?
세라믹이 아니라 궤도륜과 씰이 결정합니다. SKF는 기본 하이브리드 깊은 홈 궤도륜을 최소 120 °C까지, 하이브리드 원통 롤러 궤도륜을 150 °C까지 안정화하며 300 °C 사양도 주문할 수 있습니다. NBR 씰의 상한은 100 °C, FKM 씰은 200 °C입니다. 질화규소에 인용되는 800 °C는 재료 특성이며, 궤도륜도 세라믹인 베어링에만 적용할 수 있습니다.
하이브리드 세라믹 베어링은 전기적으로 절연되는가?
모든 전류 경로를 없애는 것이 아니라 구름 접촉부를 지나는 경로를 끊습니다. SKF Evolution은 전기 기계용 하이브리드의 직류 저항이 기가옴 범위라고 보고합니다. 하이브리드를 코팅 외륜 및 축 접지 링과 함께 세 가지 선택지 중 하나로 보고, 제품 분류가 아니라 실제 측정한 방전 특성을 기준으로 선정하십시오.
강재 베어링과 같은 설치 공간에 하이브리드를 바로 교체할 수 있는가?
주요 치수가 같으므로 장착은 가능합니다. 그러나 주변 사양 네 가지가 달라집니다. 질화규소는 강재보다 열팽창이 훨씬 작기 때문에 SKF는 C3 상반부와 C4 하반부를 합쳐 설정한 C3P 틈새 범위로 공급합니다. 또한 최소 레이디얼 하중을 제시하고, 쌍 배열에는 흔히 축방향 예압을 요구하며, 순수 축방향 하중을 0.5 C₀로 제한합니다. 소형 및 경계열 베어링에서는 0.25 C₀입니다. 동등한 일대일 교체로 간주하기 전에 네 항목을 모두 확인하십시오.
어떤 ISO 표준이 세라믹 베어링을 다루는가?
ISO 26602는 질화규소 재료를, ISO 3290-2는 완성 볼을, ISO 12297-2는 세라믹 원통 롤러를, ISO 19843은 완성 세라믹 볼의 강도 시험을 다룹니다. 정격하중은 동정격의 ISO 20056-1과 정정격의 ISO 20056-2에서 다루며, 두 표준 모두 강재 궤도륜을 사용한 하이브리드 베어링으로 적용 범위를 한정합니다. ISO 구름 베어링 표준 목록에는 풀 세라믹 베어링의 정격을 규정하는 표준이 없습니다.
결론
세라믹 베어링을 선정할 때는 다섯 가지를 확인하면 됩니다.
- 견적받은 제품이 두 종류 중 어느 것인지 확인하십시오. 강재 궤도륜과 세라믹 볼의 조합은 전동체만 바뀐 강재 베어링처럼 거동합니다. 세라믹 궤도륜은 완전히 다른 부품군입니다.
- 공표 정격의 근거가 되는 표준이 있는지 확인하십시오. ISO 20056-1과 20056-2는 하이브리드를 다룹니다. 풀 세라믹 베어링의 정격은 공급사 자체 수치입니다.
- C뿐 아니라 피로 한계 하중을 확인하십시오. 위 세 쌍에서는 약 27% 감소하며 경하중·고속 조건의 수명을 좌우하는 매개변수입니다.
- 온도는 궤도륜과 씰의 문제로 보십시오. 세라믹의 내열성이 베어링 정격을 뜻하지 않으며, 대개 씰이 가장 먼저 한계에 도달합니다.
- 재료의 평판이 아니라 운전 주기를 기준으로 결정하십시오. 고속, 축 전류 또는 부식성 매질은 타당한 이유입니다. 막연히 더 좋은 베어링을 원한다는 것은 이유가 되지 않습니다.
ANDE는 강재 구름 베어링을 제조하며, 위 표의 다섯 가지 사례 중 두 가지에서는 강재가 차선책이 아니라 올바른 답입니다. 운전 온도에 맞는 틈새 등급을 적용한 깊은 홈 볼 베어링, 예압과 복합 하중이 선정을 좌우하는 앵귤러 콘택트 볼 베어링, 그리고 하중이 크고 속도가 보통인 조건의 원통 롤러 베어링이 이에 해당합니다. 당사는 풀 세라믹 베어링을 공급하지 않으며, 사용 환경이나 온도 때문에 풀 세라믹이 필요하다면 그대로 안내해 드립니다. 하중, 속도, 온도 및 전기적 운전 조건을 엔지니어링 팀에 보내 주시면 적용 표준에 따라 베어링을 선정해 드리겠습니다.
저자 소개
Jeff Li는 ANDE Bearing에서 베어링 엔지니어링과 글로벌 소싱에 관한 글을 씁니다. 자동차, 중공업 및 재생 에너지 분야의 OEM·애프터마켓 구매 담당자와 직접 협업합니다. LinkedIn에서 연결할 수 있습니다.