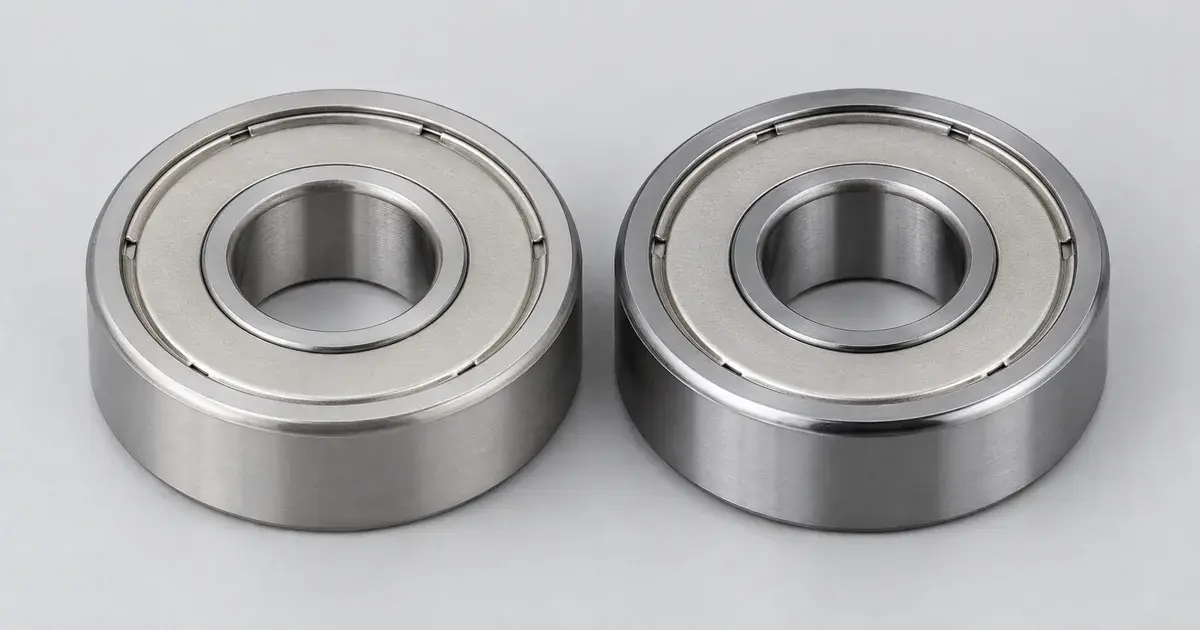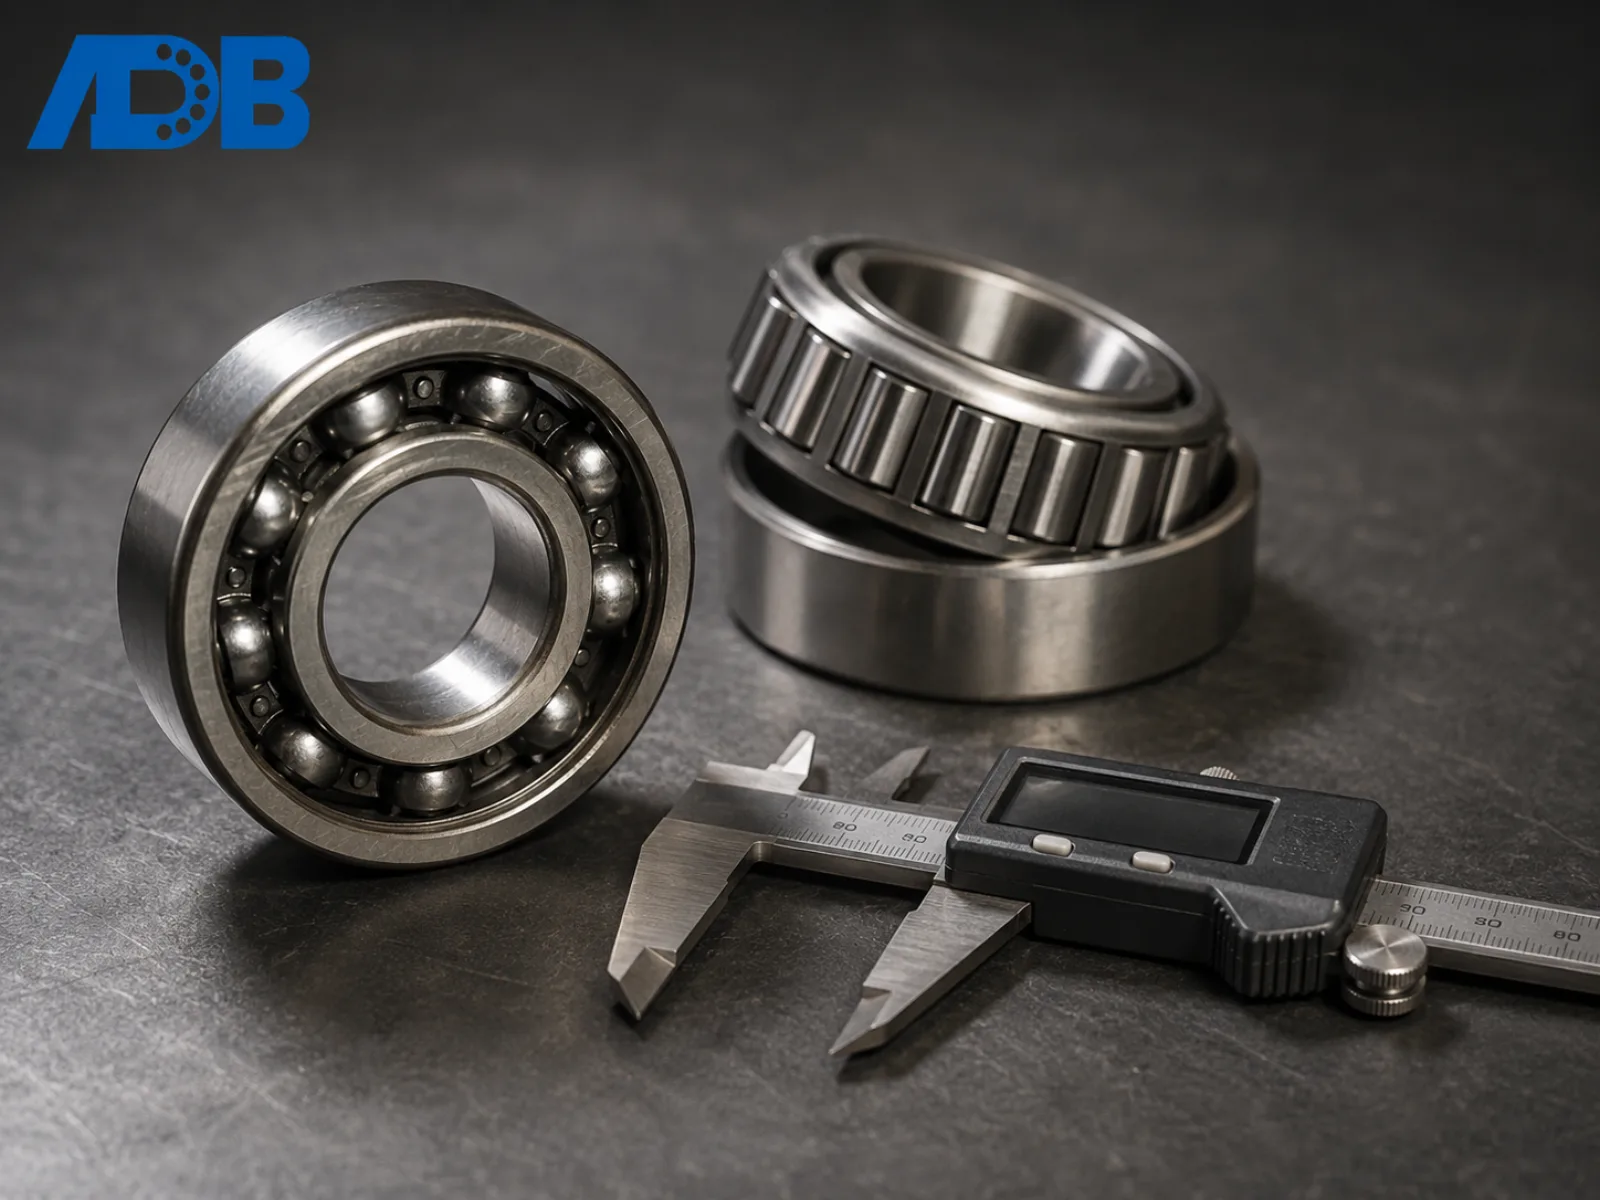
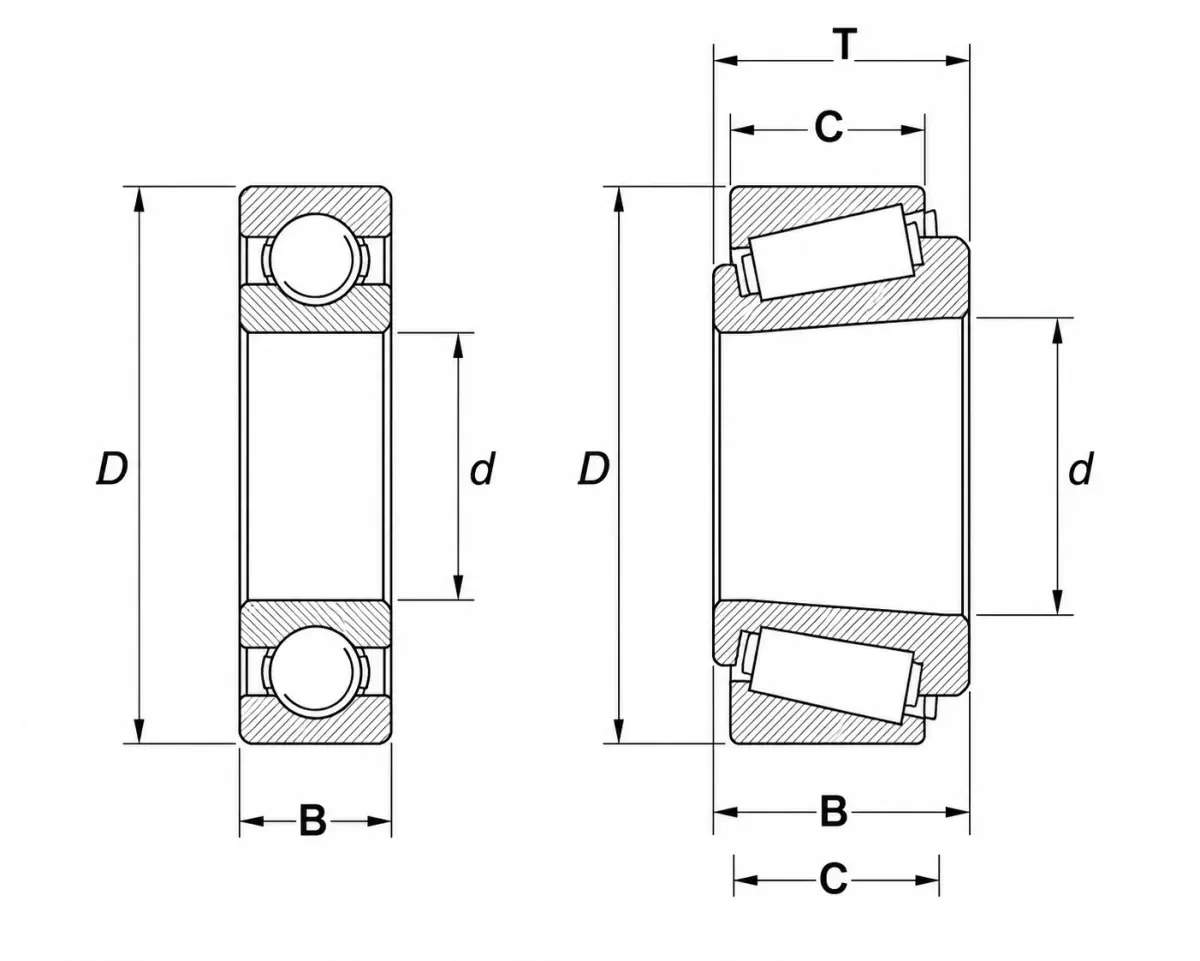
Untuk mengukur bearing, catat tiga dimensi dalam milimeter: diameter dalam atau diameter lubang (d), diameter luar (D), dan lebar (B untuk bearing radial atau T untuk bearing tirus). Dengan ketiga angka tersebut beserta tipe bearing, Anda dapat mengidentifikasi hampir semua bearing gelinding standar yang masih diproduksi. Dimensi batasnya diatur oleh ISO 15 untuk bearing radial dan ISO 355 untuk bearing rol tirus metrik.
Panduan ini menjelaskan prosedur dan alat ukur, kesalahan umum yang menyebabkan pemesanan bearing pengganti yang keliru, serta cara mencocokkan hasil pengukuran dengan penandaan yang tercetak pada bearing.
Poin-Poin Utama
- Setiap bearing standar didefinisikan oleh tiga dimensi: diameter dalam (d), diameter luar (D), dan lebar (B atau T).
- Gunakan jangka sorong digital untuk dimensi nominal; gunakan mikrometer ketika presisi penting (toleransi diameter dalam untuk bearing kelas P0 biasanya hanya beberapa mikron sesuai ISO 492).
- Dua digit terakhir pada sebagian besar nomor bearing menyatakan diameter lubang dalam milimeter menurut sistem kode lubang ISO 15, sehingga hasil pengukuran fisik dapat diperiksa dengan cepat.
- Selalu lakukan pengukuran pada suhu ruangan; ekspansi termal baja bearing kira-kira 11–12 μm per meter per °C, cukup untuk membuat bearing presisi keluar dari toleransi jika diukur dalam keadaan hangat.
- Bearing rol tirus menggunakan T (lebar rakitan keseluruhan), bukan B, karena cup dan cone dapat dipisahkan.
Apa Saja Tiga Dimensi Bearing?
Setiap bearing gelinding standar ditentukan oleh tiga dimensi batas dalam milimeter: diameter dalam, diameter luar, dan lebar. Ketiga angka ini ditetapkan dalam standar dimensi batas ISO 15 dan dicantumkan oleh setiap produsen utama (SKF, NSK, Schaeffler/FAG, NTN, dan Timken) pada setiap halaman katalog.
- Diameter dalam (diameter lubang, d): diameter lubang yang terpasang pada poros. Dimensi ini menentukan suaian terhadap poros.
- Diameter luar (D): diameter permukaan luar bearing yang terpasang di dalam lubang rumah bearing.
- Lebar (B): untuk bearing radial, ketebalan aksial bearing yang diukur antara kedua sisi muka.
Untuk bearing rol tirus, geometrinya berbeda sehingga simbol yang digunakan juga berbeda:
- T adalah lebar rakitan keseluruhan (cup + cone + tumpukan rol).
- B adalah lebar cone (cincin dalam) saja.
- C adalah lebar cup (cincin luar) saja.
Pembedaan ini penting karena cup dan cone pada bearing rol tirus merupakan komponen terpisah. Mengukur cone saja lalu melaporkannya sebagai lebar bearing merupakan salah satu kesalahan pemesanan yang paling umum. Penjelasan geometrinya tersedia dalam panduan bearing rol tirus vs. bearing rol silindris.
Peralatan Apa yang Anda Butuhkan untuk Mengukur Bearing?
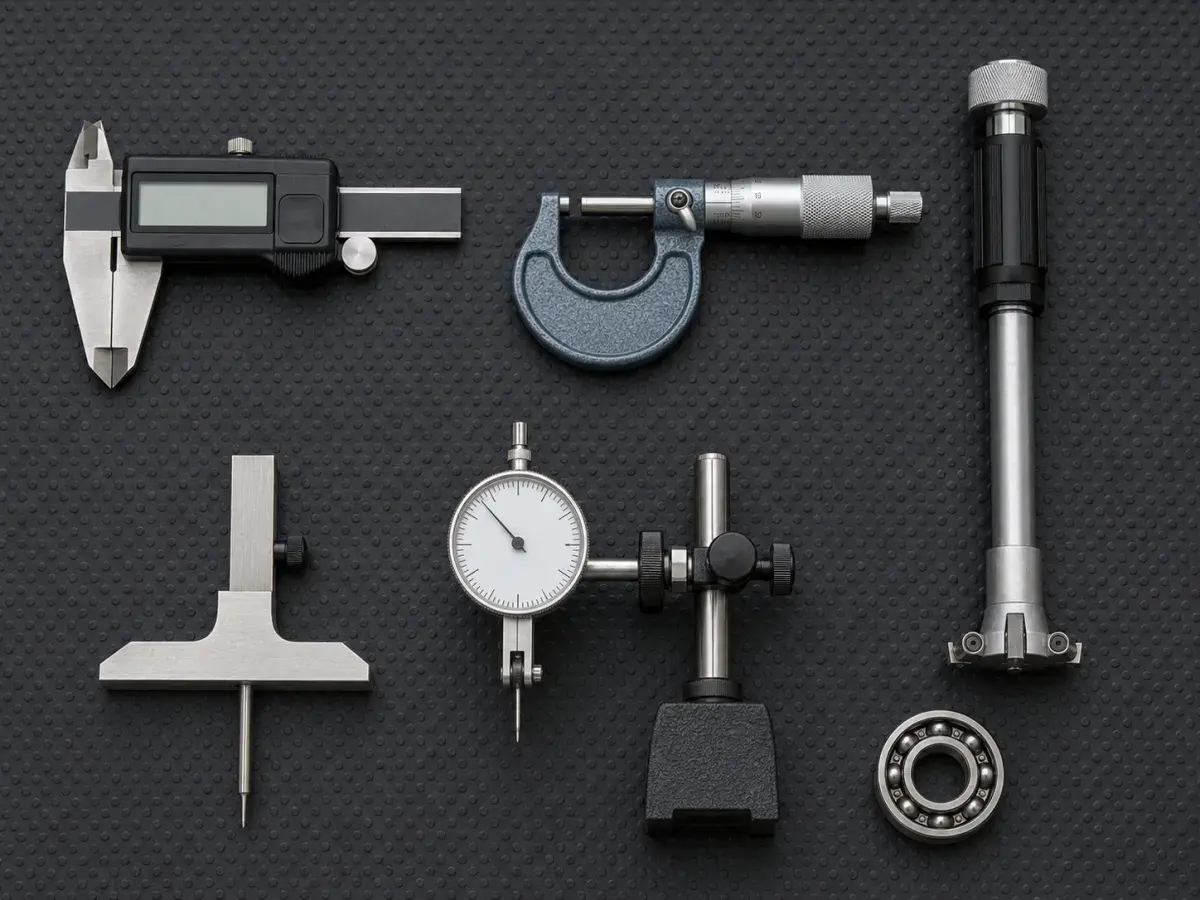
Untuk sebagian besar pekerjaan penggantian dan inspeksi, tiga alat ukur mencakup sekitar 95% kasus. Pilihannya bergantung pada seberapa ketat toleransi dan seberapa besar bearing-nya.
| Alat | Kapan digunakan | Resolusi tipikal |
|---|---|---|
| Jangka sorong digital (0–150 mm) | Bearing radial standar hingga diameter luar ~140 mm | 0,01 mm |
| Jangka sorong digital (0–300 mm) | Bearing besar, unit bearing, dan pillow block | 0,01 mm |
| Mikrometer luar / dalam | Bearing presisi (kelas 5, 4, 2 menurut ISO 492) | 0,001 mm |
| Bore gauge atau mikrometer dalam tiga titik | Diameter lubang cincin dalam di atas 50 mm, ketika akurasi jangka sorong menurun | 0,001 mm |
| Pengukur kedalaman atau batang kedalaman jangka sorong | Lebar B serta dimensi tirus T, B, dan C | 0,01 mm |
Jangka sorong digital standar sudah cukup untuk mengidentifikasi ukuran nominal. Namun, untuk memeriksa bearing spindel presisi atau menelusuri masalah suaian, akurasinya tidak memadai: rentang toleransi lubang bearing kelas Normal (P0) hanya beberapa mikrometer sampai puluhan mikrometer, bergantung pada ukuran lubang, jauh di bawah resolusi jangka sorong. Ambil nilai penyimpangan untuk ukuran Anda dari tabel toleransi pabrikan.
Selalu lakukan pengukuran pada suhu ruangan (20 °C / 68 °F), yaitu suhu acuan toleransi bearing ISO dan ABMA. Baja bearing memuai sekitar 11–12 μm per meter per °C: koefisien muai termal linier baja bearing yang dikeraskan menyeluruh, seperti AISI 52100/GCr15, adalah ≈ 11,5 × 10⁻⁶/°C (AZoM). Diameter lubang 100 mm yang diukur pada 30 °C akan terbaca sekitar 12 μm lebih besar daripada bearing yang sama pada 20 °C, cukup untuk memengaruhi pemeriksaan presisi.
Cara Mengukur Bearing: Langkah demi Langkah
Prosedur berikut mengasumsikan bearing telah dilepas dari mesin, dibersihkan dari gemuk dan kotoran, lalu dibiarkan mencapai suhu ruangan. Jika bearing masih terpasang pada poros, Anda hanya dapat mengukur diameter luar dan lebarnya, bukan diameter dalam.
Langkah 1 — Bersihkan bearing
Bersihkan seluruh gemuk dan kotoran dengan kain bebas serat. Partikel yang terjepit di bawah rahang jangka sorong atau di antara lubang dan landasan alat ukur dapat menimbulkan kesalahan 50 μm atau lebih. Untuk bearing yang sangat terkontaminasi, gunakan pelarut penghilang gemuk atau rendaman kerosin, lalu keringkan hingga tuntas. Jangan mengukur bearing yang masih panas setelah beroperasi.
Langkah 2 — Mengukur diameter dalam (d)
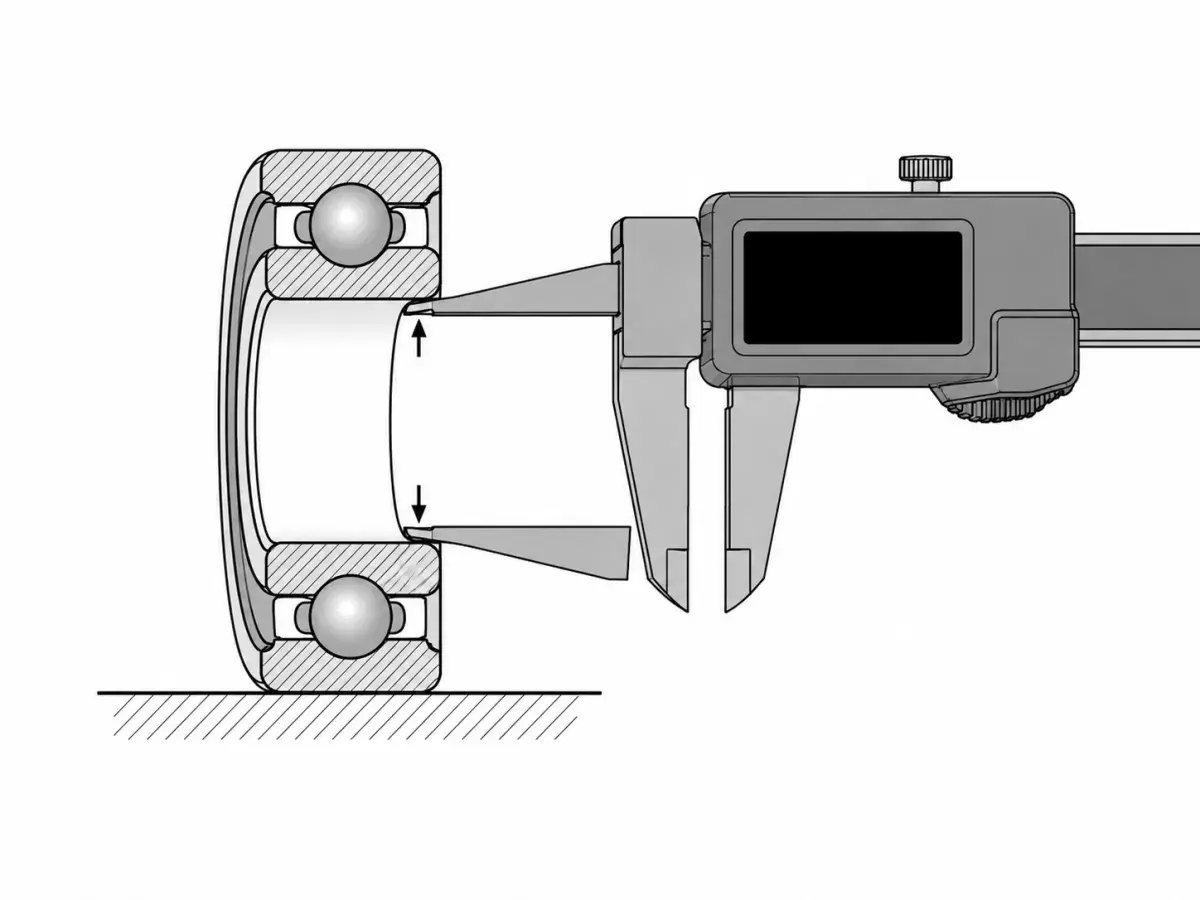
Buka rahang jangka sorong dan masukkan ujung pengukur dalam ke lubang bearing. Goyangkan jangka sorong perlahan untuk menemukan pembacaan maksimum; nilai tersebut adalah diameter aktual pada orientasi itu. Lakukan tiga pengukuran dengan interval kira-kira 120° untuk mendeteksi penyimpangan kebulatan, lalu catat pembacaan maksimum maupun minimum.
Untuk diameter lubang cincin dalam standar, ISO 492 menetapkan simpangan atas nol dan simpangan bawah negatif. Artinya, lubang boleh lebih kecil daripada ukuran nominal, tetapi tidak boleh lebih besar. Dalam pemeriksaan penerimaan, diameter terukur terbesar tidak boleh melampaui ukuran nominal, sedangkan diameter terkecil tidak boleh berada di bawah batas toleransi bawah. Untuk pemeriksaan cepat terhadap batas atas, gunakan pembacaan terbesar dari ketiganya, bukan yang terkecil.
Untuk bearing dengan diameter lubang di atas sekitar 50 mm, jangka sorong digital mulai kehilangan akurasi akibat kelenturan rahang. Gunakan mikrometer dalam atau bore gauge tiga titik untuk ukuran yang lebih besar maupun bearing kelas presisi.
Langkah 3 — Mengukur diameter luar (D)
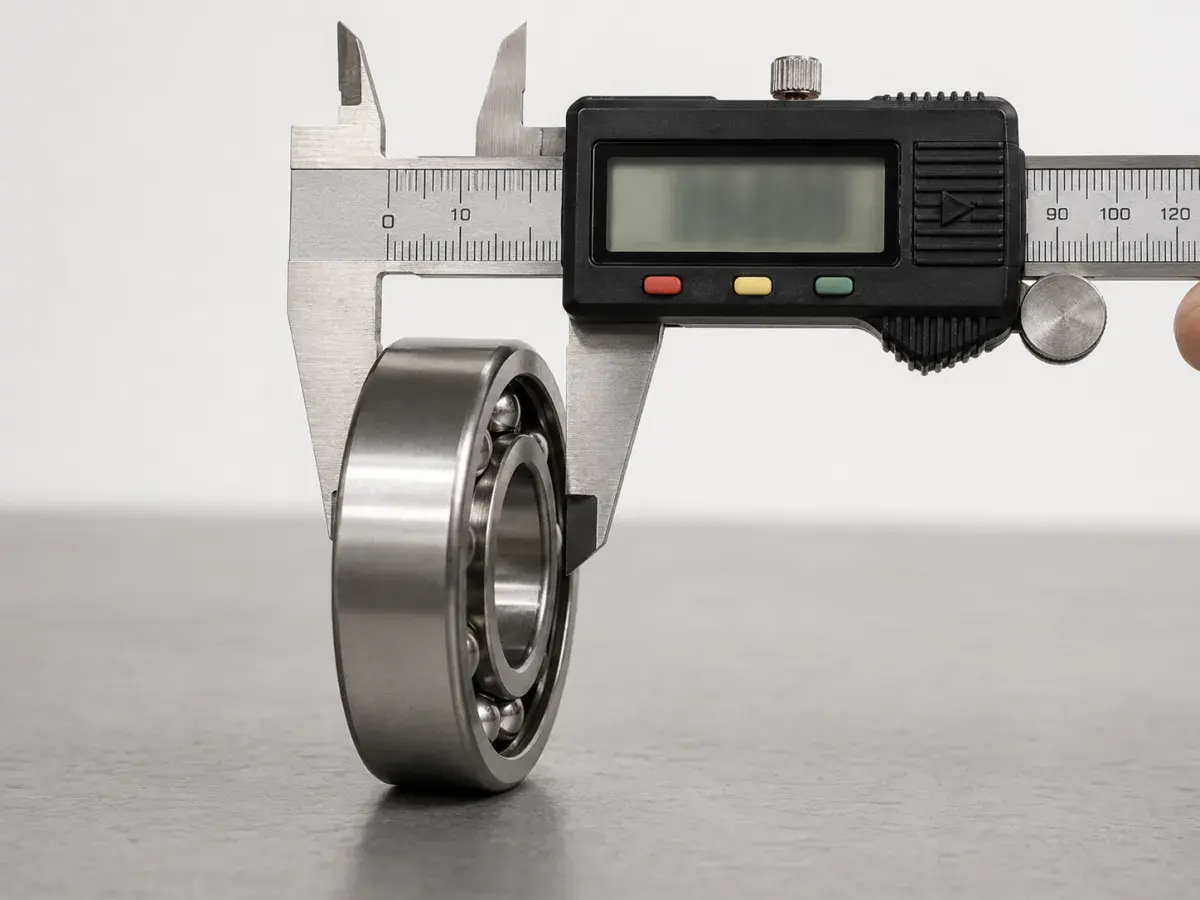
Gunakan permukaan pengukuran luar (rahang) jangka sorong. Sekali lagi, ambil pembacaan pada tiga titik dengan jarak 120° di sekeliling lingkaran dan rata-ratakan. Cincin luar biasanya merupakan dimensi yang paling mudah diukur secara akurat karena dapat diakses sepenuhnya tanpa hambatan.
Langkah 4 — Mengukur lebar (B atau T)
Letakkan bearing pada permukaan datar, lalu gunakan batang kedalaman atau permukaan ukur jangka sorong melintasi kedua muka samping. Pada bearing bola alur dalam atau bearing rol silindris, pengukuran ini langsung menghasilkan B.
Pada bearing rol tirus, tentukan dahulu lebar mana yang akan diukur:
- Jika cup dan cone masih dirakit dengan rol di tempatnya, Anda mengukur lebar keseluruhan T.
- Jika Anda mengukur cone saja (terpisah), Anda mengukur B.
- Jika Anda mengukur cup saja, Anda mengukur C.
Halaman katalog mencantumkan ketiga nilai tersebut untuk bearing tirus. Untuk penggantian, nilai yang harus dicocokkan adalah T atau dimensi batas d × D × T.
Langkah 5 — Cocokkan dengan nomor bearing
Sebelum memesan pengganti, baca kode nomor bearing yang tercetak pada cincin luar (dijelaskan pada bagian berikutnya). Dua digit terakhir pada sebagian besar penandaan bearing metrik menyatakan ukuran lubang sehingga pemeriksaan singkat dapat memastikan hasil pengukuran fisik. Jika nomor tercetak menunjukkan lubang 30 mm, tetapi jangka sorong membaca 29,7 mm, berarti ada ketidaksesuaian. Bearing mungkin nonstandar, sangat aus, atau diukur dengan keliru — cari penyebabnya sebelum memesan.
Bagaimana Membaca Nomor Bearing untuk Menemukan Ukurannya?
Sebagian besar bearing gelinding metrik mengodekan ukuran lubang melalui dua digit terakhir nomor bearing sesuai sistem penandaan ISO 15. Ini merupakan cara tercepat untuk mengidentifikasi bearing tanpa alat, selama penandaannya masih terbaca.
Aturan kode lubang (dua digit terakhir pada penandaan dasar):
| Kode lubang | Diameter lubang (mm) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04 ke atas | kode lubang × 5 |
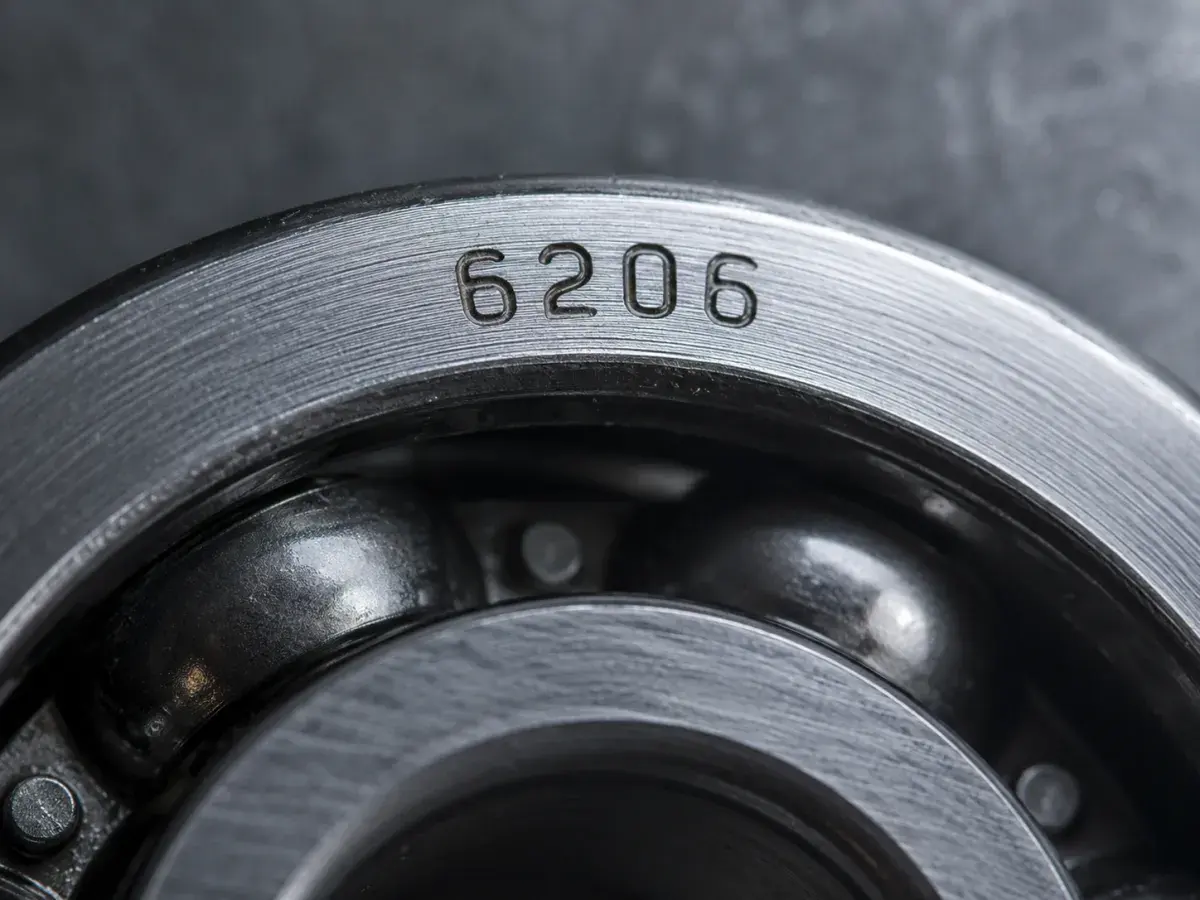
Jadi, bearing bertanda 6204 memiliki diameter lubang 20 mm (04 × 5), bearing 6206 memiliki diameter lubang 30 mm (06 × 5), dan bearing 22220 adalah bearing rol sferis dengan diameter lubang 100 mm (20 × 5).
Pengecualian Kode Lubang
Aturan tersebut memiliki pengecualian:
- Diameter lubang di bawah 10 mm ditulis secara langsung (misalnya, 608 = lubang 8 mm).
- Diameter lubang mulai 500 mm ditulis lengkap sebagai sufiks garis miring (misalnya, 6/500 = lubang 500 mm).
- Bearing seri inci (umum pada bearing rol tirus dengan sistem penandaan Timken) menggunakan konvensi kode yang berbeda berdasarkan nomor seri dasar dan tidak mengikuti aturan milimeter di atas.
Digit lain pada penandaan menunjukkan seri dan tipe bearing. Misalnya, pada 6206:
- 6 = tipe bearing (bearing bola alur dalam satu baris).
- 2 = seri dimensi (terkait dengan rasio lebar dan diameter luar sesuai ISO 15).
- 06 = kode lubang → diameter lubang 30 mm.
Karena itu, pembeli berpengalaman dapat menyebutkan nomor bearing dan langsung mengetahui apakah ukurannya benar, bahkan sebelum melihat komponennya. Penjelasan tipe bearing yang tercakup dalam sistem penandaan ini tersedia dalam panduan berbagai jenis bearing.
Kesalahan Umum saat Mengukur Bearing
Berikut kesalahan yang paling sering kami temui saat pembeli mengirimkan hasil pengukuran untuk dicari padanannya. Setiap kesalahan ini pernah menyebabkan pelanggan harus memesan ulang atau memasang bearing dengan spesifikasi yang keliru.
Temuan dari permintaan pencarian padanan. Dari sekitar 200 permintaan pengukuran terakhir yang ditangani tim teknis kami pada awal 2026, kesalahan antara chamfer dan permukaan silindris (poin #6) menjadi penyebab salah ukur terbanyak. Rahang jangka sorong bertumpu pada chamfer di tepi cincin luar sehingga diameter luar bearing berukuran 50–120 mm terbaca 0,3–0,6 mm lebih besar daripada nilai sebenarnya. Kesalahan kedua yang paling umum adalah tertukarnya lebar cone dan lebar total pada bearing tirus (poin #2), hampir selalu pada penggantian hub roda ketika cone asli masih berada di dalam hub dan hanya cup yang dikirim untuk diperiksa.
1. Menganggap ukuran bearing aus sebagai ukuran nominal. Setelah bertahun-tahun beroperasi, diameter lubang bearing dapat membesar 50–200 μm akibat keausan. Selalu cocokkan hasil ukur dengan nomor bearing yang tercetak dan jangan menganggap dimensi aus sebagai ukuran awal.
2. Mencampuradukkan B dan T pada bearing rol tirus. Jika lebar cone B dilaporkan sebagai lebar bearing T, bearing pengganti yang dipesan akan terlalu sempit untuk rumahnya. Ukur cup dan cone dalam keadaan terakit untuk memperoleh T, atau cari nilai T dalam katalog setelah penandaan dasarnya diketahui.
3. Mengukur dalam keadaan hangat. Bearing yang dilepas dari mesin yang beroperasi pada 70 °C akan terbaca sekitar 50 μm lebih besar pada dimensi 100 mm dibandingkan bearing yang sama pada suhu ruangan. Tunggu hingga dingin sebelum mengukur dimensi presisi.
4. Menggunakan jangka sorong yang aus atau tidak terkalibrasi. Periksa titik nol jangka sorong dengan blok ukur atau acuan yang diketahui sebelum pekerjaan presisi. Jangka sorong yang tidak terkalibrasi dapat meleset 50 μm atau lebih meskipun angka pada layar digital tampak presisi.
5. Mengabaikan kelas toleransi. Dua bearing dengan dimensi nominal identik dapat memiliki kelas toleransi yang sangat berbeda menurut ISO 492: Normal, 6, 5, 4, dan 2 dalam urutan presisi yang meningkat. Dalam katalog, kelas-kelas tersebut biasa ditulis dengan kode DIN 620 P0, P6, P5, P4, dan P2. Spindel berkecepatan tinggi yang memerlukan P4 tidak dapat menggunakan bearing P0 dengan ukuran nominal yang sama. Sufiks toleransi tercantum pada penandaan lengkap (misalnya, 7008 CDGA/P4A adalah bearing kontak sudut kelas P4).
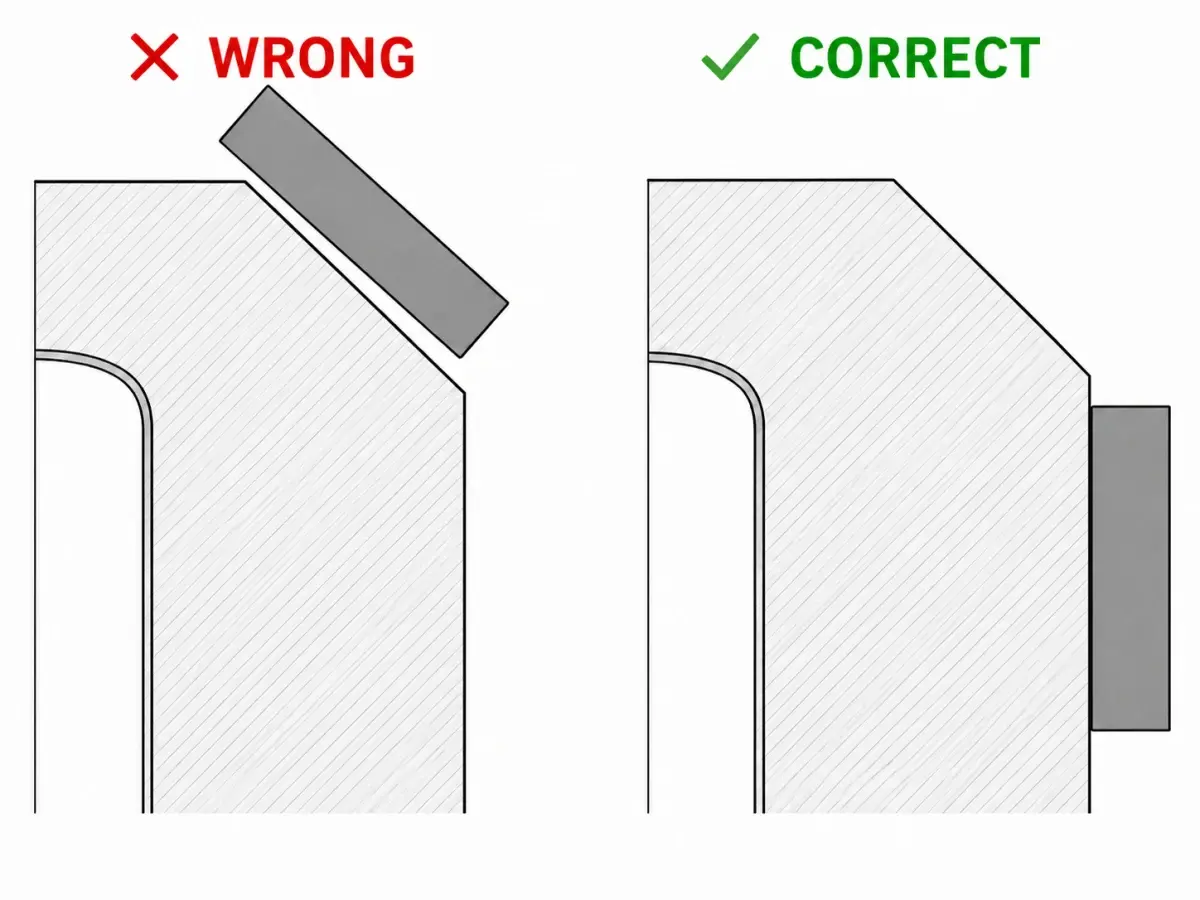
6. Mengukur chamfer alih-alih diameter lubang atau diameter luar. Setiap tepi cincin bearing memiliki chamfer kecil yang ditetapkan dalam ISO 582. Jika rahang jangka sorong bertumpu pada chamfer, bukan permukaan silindris, pembacaan akan lebih besar daripada diameter lubang sebenarnya (chamfer melebar ke arah muka) atau lebih kecil daripada diameter luar sebenarnya (chamfer mempersempit cincin pada muka), biasanya sebesar 0,1–1 mm tergantung ukuran bearing. Tempatkan rahang pada permukaan silindris di sisi lintasan gelinding, bukan pada tepi chamfer.
7. Mengukur kelonggaran internal radial dengan jangka sorong. Kelonggaran internal radial, yaitu kebebasan cincin dalam untuk bergerak secara radial terhadap cincin luar, diukur dengan feeler gauge atau alat ukur kelonggaran khusus, bukan jangka sorong. Nilai standar untuk berbagai tipe bearing ditetapkan dalam ISO 5753-1.
Bagaimana Jika Anda Tidak Dapat Membaca Nomor Bearing?
Jika penandaan yang tercetak telah aus, berkarat, atau tertutup cat, identifikasi harus mengandalkan pengukuran fisik. Catat ketiga dimensi batas (d, D, B atau T), jenis elemen gelinding yang terlihat (bola, rol silindris, rol tirus, rol sferis, atau rol jarum), jumlah baris, dan fitur yang mudah dikenali (bersegel, berpelindung, alur cincin penahan, atau cincin luar berflens). Itu memberi Anda nomor dasar dan tidak lebih, dan di titik itulah referensi silang bearing harus mengambil alih: kode seal, sangkar, kelonggaran, dan toleransi tidak bisa dipulihkan dengan jangka sorong.
Ketika tim teknis ANDE melakukan proses ini, data tersebut biasanya mempersempit daftar kandidat menjadi beberapa penandaan saja, sering kali hanya dua atau tiga. Konteks aplikasi mempersempitnya lagi: bearing dari mesin canai, mesin kertas, atau poros utama turbin angin kemungkinan besar merupakan bearing rol sferis, bearing rol silindris, atau bearing rol tirus.
Untuk bearing yang sangat tua atau nonstandar (penandaan GOST Rusia lama, seri inci yang sudah usang, atau unit berkode khusus OEM), pencarian padanan dalam katalog produsen kadang menjadi satu-satunya cara untuk mengonfirmasi komponen tersebut. ANDE Bearing menyediakan pencarian padanan untuk SKF, NSK, FAG, Timken, dan penandaan merek utama lainnya. Jika Anda memiliki hasil ukur tetapi nomor bearing tidak terbaca, mengirimkan dimensinya kepada tim teknis biasanya lebih cepat daripada menebak.
Kelas Toleransi Bearing Sekilas
Dalam pekerjaan penggantian, dimensi nominal baru mencakup separuh kebutuhan; kelas toleransi menentukan suaian bearing dengan poros dan rumah bearing. Rentang toleransi diameter lubang menyempit sekitar empat kali dari P0 ke P2. Tabel dan grafik berikut merangkum kelas ISO 492 beserta padanan ABEC (tabel toleransi NSK). Kelas toleransi berbeda dari kelonggaran internal radial: kelas toleransi mengatur ketepatan dimensi, sedangkan kelonggaran internal mengatur seberapa jauh cincin dapat bergerak. Panduan kelonggaran internal bearing membahas kelompok kelonggaran dan cara mengukur kelonggaran sisanya.

| Kelas ISO 492 (kode DIN 620) | Kelas ABMA yang setara | Aplikasi tipikal |
|---|---|---|
| Normal (P0) | ABEC 1 | Industri umum, girboks, motor listrik |
| 6 (P6) | ABEC 3 | Girboks presisi, gerak makan mesin perkakas |
| 5 (P5) | ABEC 5 | Spindel mesin perkakas, bearing instrumen |
| 4 (P4) | ABEC 7 | Spindel berkecepatan tinggi, pompa presisi |
| 2 (P2) | ABEC 9 | Spindel berpresisi sangat tinggi, giroskop |
Kelas presisi yang lebih tinggi berarti toleransi lebih ketat pada diameter lubang, diameter luar, lebar, simpangan putar, dan bentuk lintasan gelinding. Biaya meningkat tajam pada setiap kenaikan kelas: bearing spindel P4 biasanya berharga 3–10 kali bearing P0 yang setara.
FAQ
T: Bagaimana cara mengukur bearing tanpa melepasnya dari poros?
Anda dapat mengukur diameter luar dan lebar keseluruhan dengan jangka sorong saat bearing masih terpasang, tetapi diameter lubangnya tidak dapat diukur secara langsung. Cara paling andal adalah membaca nomor pada cincin luar lalu menentukan diameter lubang dari dua digit terakhir sesuai ISO 15. Jika penandaan tidak terbaca, bearing mungkin harus dilepas atau diperiksa dengan boreskop untuk melihat penandaan pada cincin dalam.
T: Bagaimana cara mengukur bearing rol tirus?
Ukur diameter lubang d pada cone (cincin dalam), diameter luar D pada cup (cincin luar), dan lebar rakitan keseluruhan T dengan cup dan cone terpasang seperti saat beroperasi. Katalog selalu mencantumkan T, B (lebar cone), dan C (lebar cup) secara terpisah karena komponennya dapat dilepas. Untuk pemesanan, dimensi yang biasanya harus dicocokkan adalah T, d, dan D.
T: Dalam unit apa dimensi bearing diukur?
Bearing standar ISO dan DIN dinyatakan dalam milimeter. Bearing seri inci — terutama bearing rol tirus dengan penandaan Timken untuk aplikasi otomotif dan alat berat Amerika Utara — dinyatakan dalam inci. Selalu pastikan sistem satuannya sebelum memesan, khususnya untuk kendaraan atau peralatan yang semula dirancang dengan satuan inci.
T: Seberapa akurat pengukuran saya harus?
Untuk mengidentifikasi bearing standar kelas P0 sebagai pengganti, akurasi ±0,1 mm biasanya memadai — selisih antardimensi dalam katalog ISO 15 cukup besar sehingga kesalahan 0,1 mm jarang mengarah ke bearing yang keliru. Pemeriksaan bearing spindel presisi atau suaian poros dan rumah memerlukan akurasi tingkat mikrometer (±1 μm) serta lingkungan bersuhu terkendali.
T: Dapatkah saya mengukur kapasitas beban atau umur pakai bearing?
Tidak. Keduanya dihitung, bukan diukur. Kapasitas beban dinamis dan statis (C dan C₀) diturunkan dari geometri bearing serta sifat material menurut ISO 76 (statis) dan ISO 281 (dinamis). Umur pakai dihitung dengan rumus L₁₀: L₁₀ = (C/P)ᵖ juta putaran, dengan p = 3 untuk bearing bola dan p = 10/3 untuk bearing rol. Gunakan nilai C yang tercantum dalam katalog; nilai tersebut tidak dapat ditentukan dengan jangka sorong.
Kesimpulan
Pengukuran bearing hanya memerlukan sekitar lima menit setelah Anda memahami tiga dimensinya — diameter dalam, diameter luar, dan lebar — serta memilih alat yang tepat. Untuk penggantian rutin, jangka sorong digital dan nomor yang tercetak pada cincin luar biasanya sudah memadai. Aturan kode lubang ISO 15 (dua digit terakhir × 5 untuk kode 04 ke atas) memungkinkan hasil ukur diperiksa dalam hitungan detik.
Tantangannya muncul pada pekerjaan presisi, ketika akurasi jangka sorong tidak memadai dan kelas toleransi menentukan apakah bearing baru akan memiliki suaian yang benar. Untuk spindel berkecepatan tinggi, mekanisme gerak makan presisi, atau bearing dengan sufiks kelas P pada penandaannya, gunakan mikrometer, lakukan pengukuran pada suhu ruangan, dan pastikan kelas toleransi sebelum memesan.
Jika Anda sedang menentukan ukuran pengganti dan memerlukan pemeriksaan sebelum memesan, tim teknis ANDE Bearing dapat membantu mencari padanan serta memverifikasi dimensinya. Kirimkan hasil pengukuran dan foto penandaan untuk dikonfirmasi.
Tentang Penulis
Jeff Li menulis tentang rekayasa bearing dan aplikasinya untuk ANDE Bearing. Hubungi melalui LinkedIn.