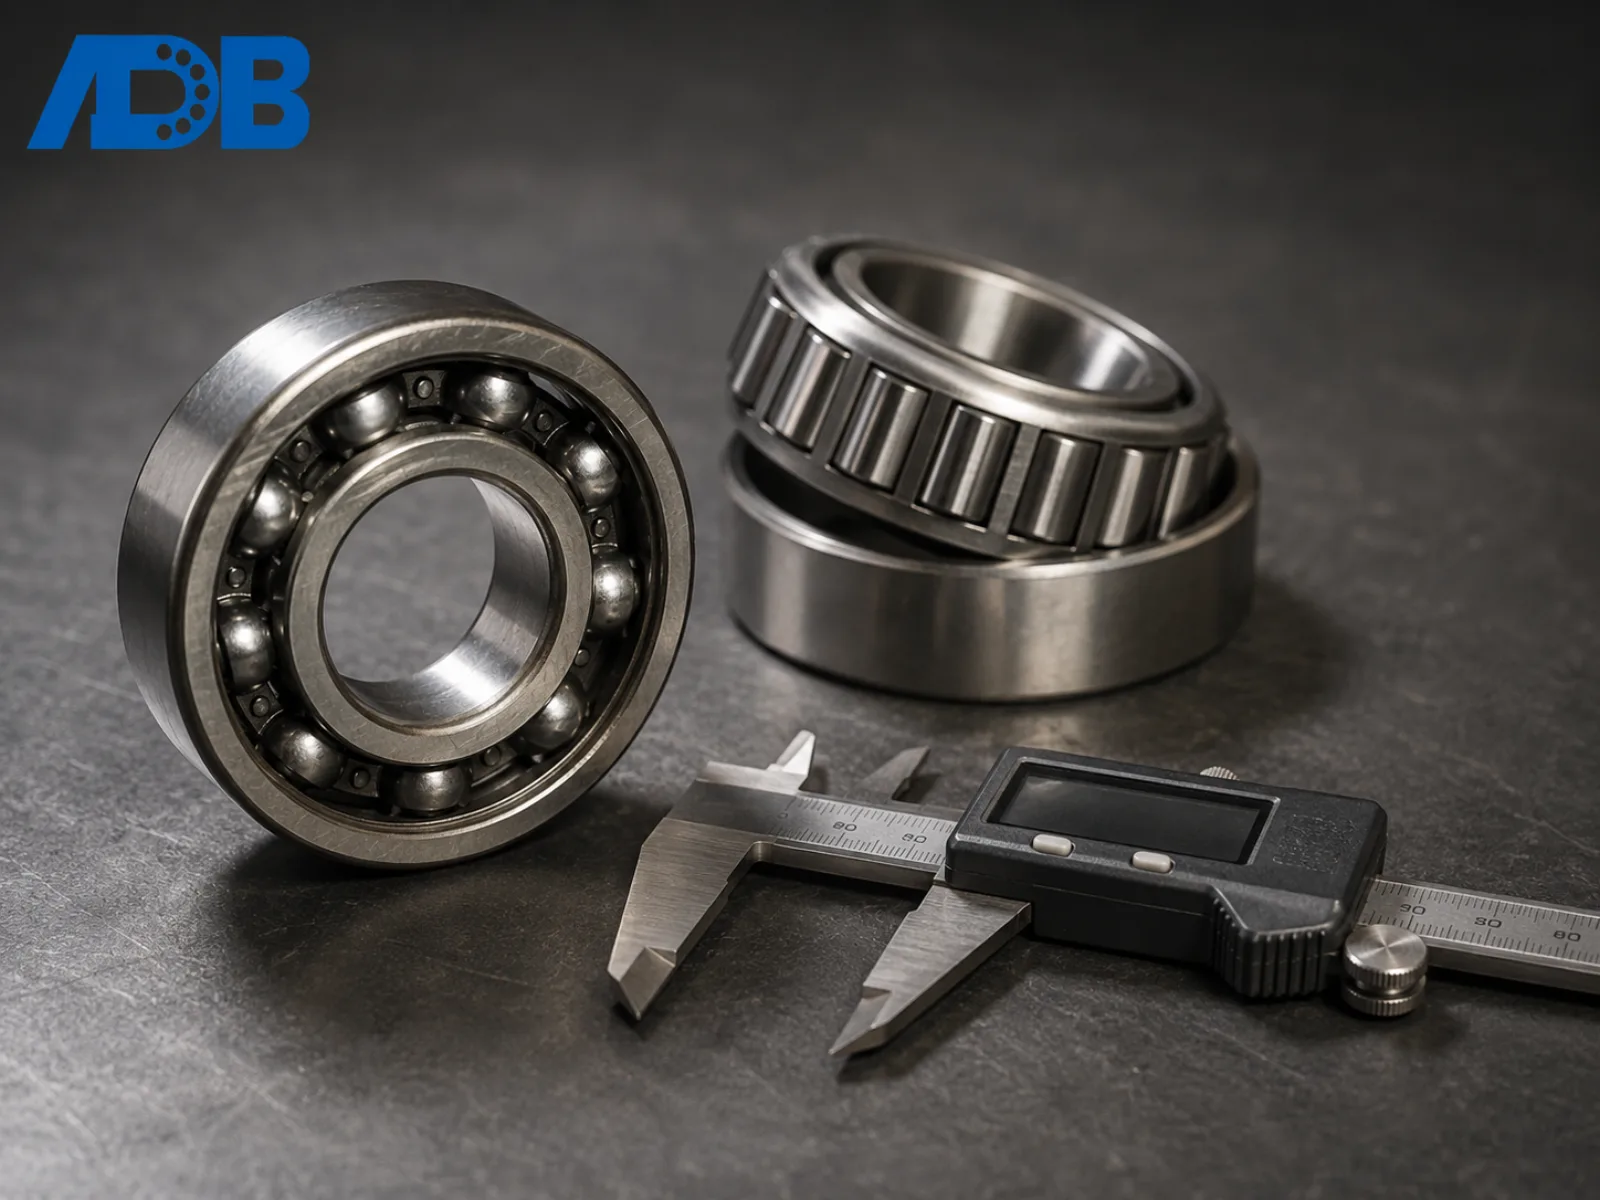
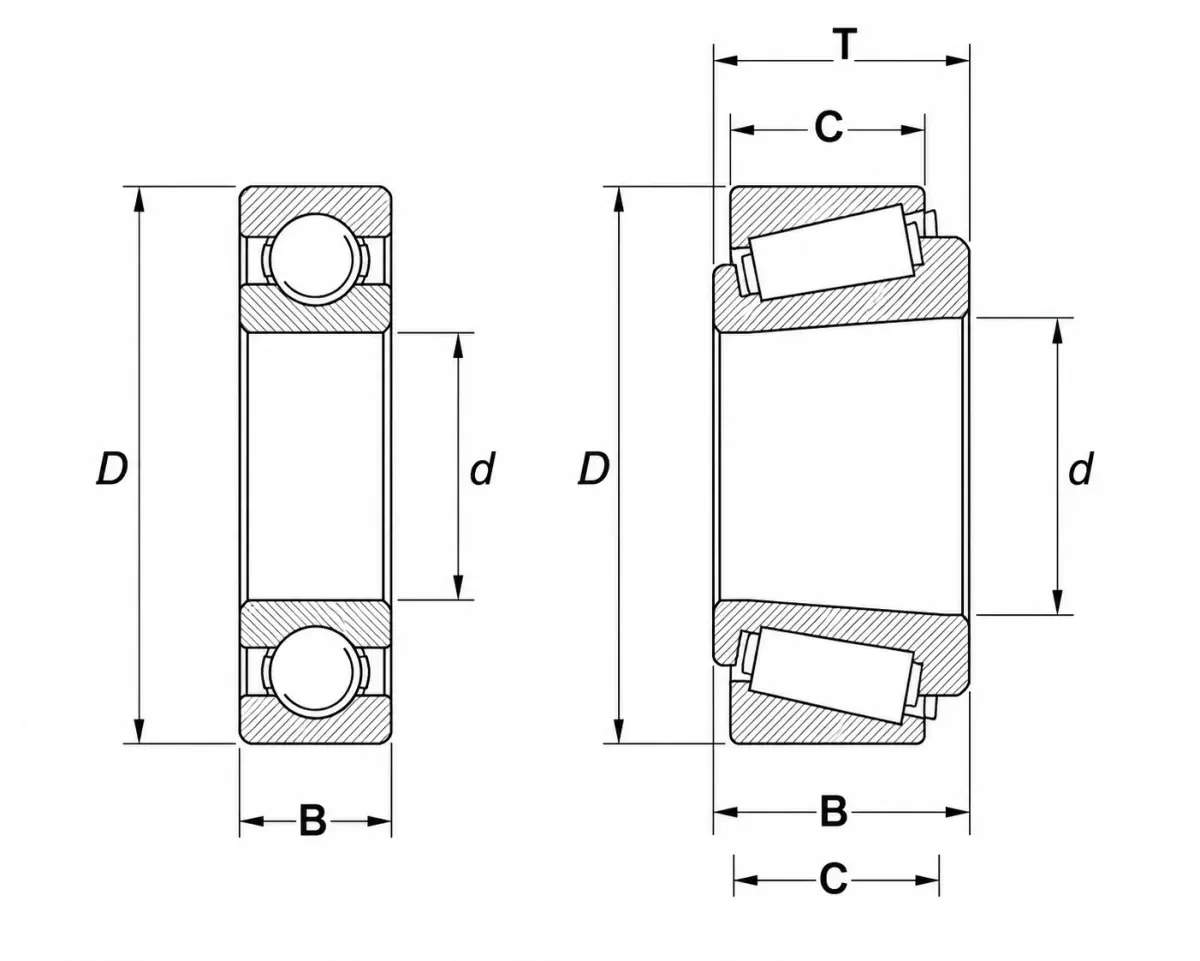
Para medir un rodamiento, se registran tres dimensiones en milímetros: el diámetro interior (agujero, d), el diámetro exterior (D) y la anchura (B para rodamientos radiales o T para rodamientos cónicos). Con esos tres valores y el tipo de rodamiento se puede identificar prácticamente cualquier rodamiento estándar que se fabrique hoy. Las dimensiones principales están reguladas por la ISO 15 para rodamientos radiales y por la ISO 355 para rodamientos métricos de rodillos cónicos.
Esta guía explica el procedimiento de medición, las herramientas que deben utilizarse, los errores habituales que llevan a pedir el repuesto equivocado y la forma de contrastar los valores medidos con la designación impresa del rodamiento.
Puntos clave
- Todo rodamiento estándar se define por tres dimensiones: diámetro interior (d), diámetro exterior (D) y anchura (B o T).
- Use un calibre digital para dimensiones nominales; use un micrómetro cuando importe la precisión (la tolerancia del diámetro interior para un rodamiento de clase P0 suele ser de solo unas pocas micras según la ISO 492).
- Los dos últimos dígitos de la mayoría de las designaciones codifican el diámetro del agujero en milímetros según el sistema de la ISO 15, lo que permite comprobar rápidamente la medición física.
- Mida siempre a temperatura ambiente; la dilatación térmica del acero para rodamientos es de aproximadamente 11–12 μm por metro por °C, suficiente para sacar de tolerancia un rodamiento de precisión si se mide caliente.
- Los rodamientos de rodillos cónicos usan T (anchura total ensamblada), no B, porque la cubeta y el cono son separables.
¿Cuáles son las tres dimensiones de un rodamiento?
Todo rodamiento estándar se define por tres dimensiones principales en milímetros: diámetro interior, diámetro exterior y anchura. Estos tres valores son los que normaliza la ISO 15 y los que todos los grandes fabricantes (SKF, NSK, Schaeffler/FAG, NTN y Timken) indican en la cabecera de cada página de catálogo.
- Diámetro interior (agujero, d): el diámetro del orificio que se ajusta al eje. Es la dimensión más importante porque establece el ajuste con el eje.
- Diámetro exterior (D): el diámetro de la superficie externa del rodamiento, que se monta en el alojamiento.
- Anchura (B): para rodamientos radiales, el espesor axial del rodamiento medido entre las dos caras laterales.
En los rodamientos de rodillos cónicos la geometría es distinta y los símbolos cambian en consecuencia:
- T es la anchura total del conjunto ensamblado (cubeta + cono + paquete de rodillos).
- B es la anchura solo del cono (aro interior).
- C es la anchura solo de la cubeta (aro exterior).
Esta distinción es importante porque la cubeta y el cono de un rodamiento de rodillos cónicos se suministran como componentes separables: medir solo el cono e indicar ese valor como anchura del rodamiento es uno de los errores de pedido más frecuentes. Para entender esta geometría, consulte nuestra guía sobre rodamientos de rodillos cónicos frente a cilíndricos.
¿Qué herramientas necesita para medir un rodamiento?
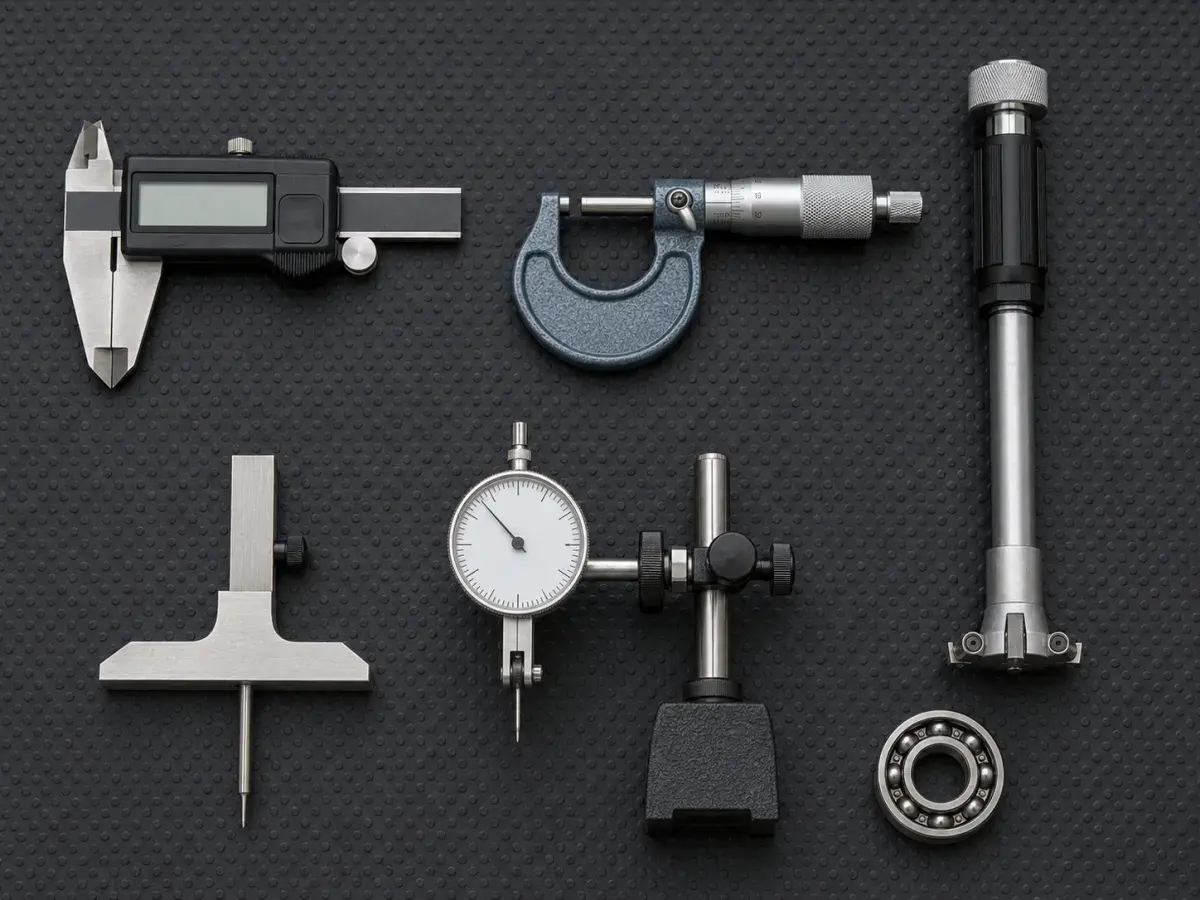
Para la mayoría de los trabajos de sustitución e inspección, tres instrumentos de medición cubren aproximadamente el 95 % de los casos. La elección depende de la tolerancia exigida y del tamaño del rodamiento.
| Herramienta | Cuándo usarla | Resolución típica |
|---|---|---|
| Calibre digital (0–150 mm) | Rodamientos radiales estándar hasta ~140 mm de diámetro exterior | 0,01 mm |
| Calibre digital (0–300 mm) | Rodamientos más grandes, unidades montadas, soportes de pedestal | 0,01 mm |
| Micrómetro de exteriores / interiores | Rodamientos de precisión (clases 5, 4 y 2 de la ISO 492) | 0,001 mm |
| Comparador de interiores o micrómetro interior de tres puntos | Agujeros de aros interiores mayores de 50 mm, donde disminuye la precisión del calibre | 0,001 mm |
| Calibre de profundidad o varilla de profundidad del calibre | Anchura B y anchuras de rodamientos cónicos T, B, C | 0,01 mm |
Un calibre digital estándar es suficiente para identificar el tamaño nominal. Si está inspeccionando un rodamiento de husillo de precisión o investigando un problema de ajuste, el calibre no será adecuado: la banda de tolerancia del agujero de un rodamiento de clase Normal (P0) es de unas pocas micras a unas decenas de micras según el tamaño del agujero, muy por debajo de la resolución del calibre. Tome las desviaciones de su medida en la tabla de tolerancias del fabricante.
Mida siempre a temperatura ambiente (20 °C / 68 °F), la temperatura de referencia para las tolerancias de rodamientos de la ISO y la ABMA. El acero para rodamientos se dilata aproximadamente 11–12 μm por metro por °C: el coeficiente de dilatación térmica lineal es ≈ 11,5 × 10⁻⁶ /°C para un acero templado en masa como el AISI 52100 / GCr15 (AZoM). Un agujero de 100 mm medido a 30 °C mide unos 12 μm más que el mismo rodamiento a 20 °C, una diferencia suficiente para alterar una verificación de precisión.
Cómo medir un rodamiento: paso a paso
El procedimiento siguiente parte de que ha desmontado el rodamiento de la máquina, ha eliminado la grasa y la suciedad y lo ha dejado volver a la temperatura ambiente. Si aún está montado a presión sobre un eje, podrá medir el diámetro exterior y la anchura, pero no el diámetro interior.
Paso 1 — Limpiar el rodamiento
Elimine toda la grasa y los residuos con un paño que no deje pelusa. Las partículas atrapadas bajo las mordazas del calibre o entre el agujero y los palpadores del instrumento introducen errores de 50 μm o más. Para rodamientos muy contaminados, utilice un desengrasante o un baño de queroseno y séquelos a fondo. Nunca mida un rodamiento mientras siga caliente por el funcionamiento.
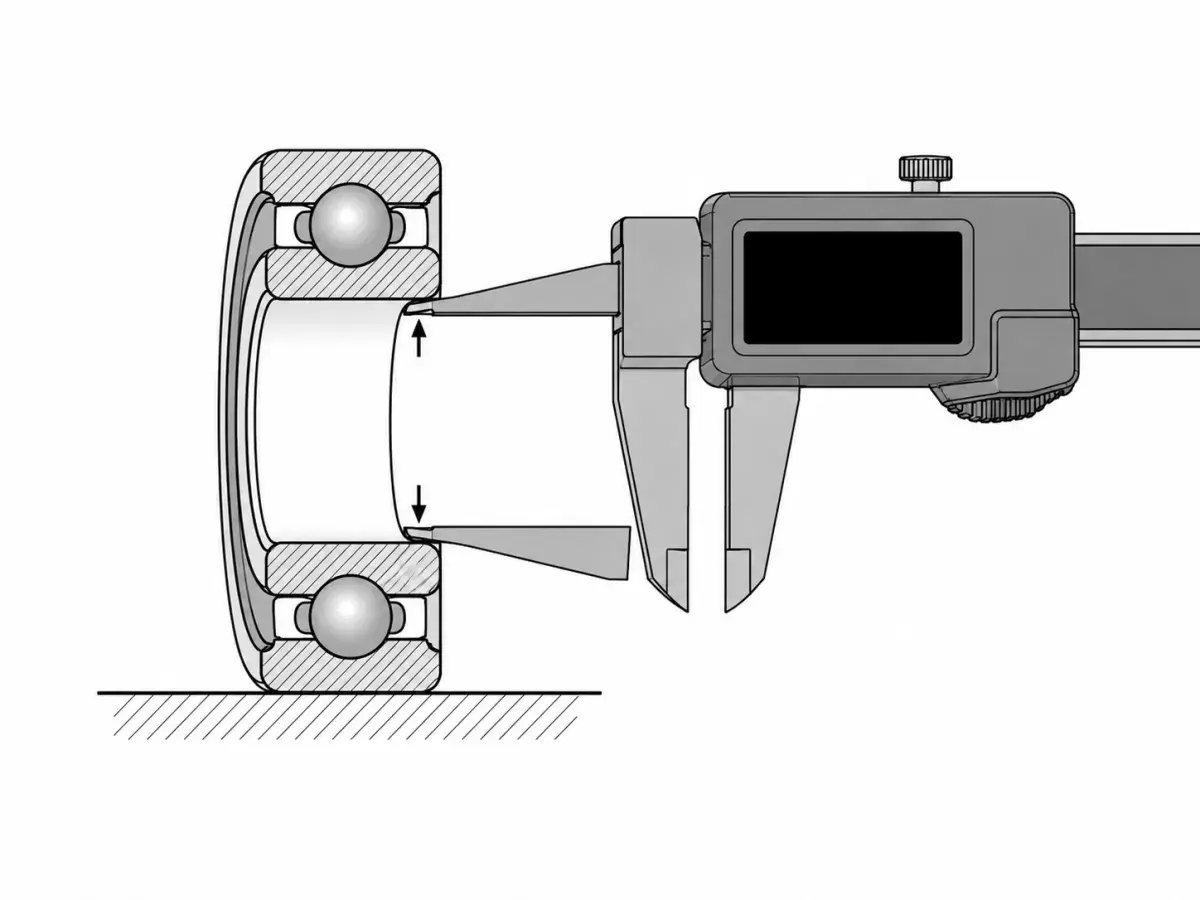
Paso 2 — Medir el diámetro interior (d)
Abra las mordazas del calibre y deslice las puntas de medición interior dentro del agujero. Balancee suavemente el calibre para encontrar la lectura máxima; ese es el diámetro real en esa orientación. Tome tres mediciones a intervalos aproximados de 120° para detectar cualquier desviación de redondez, y anote tanto la lectura máxima como la mínima.
Para el agujero de un aro interior estándar, la ISO 492 especifica una desviación superior igual a cero y una desviación inferior negativa. En otras palabras, el agujero solo puede ser menor que el valor nominal, nunca mayor. Para comprobar la conformidad, el diámetro mayor medido no debe superar el valor nominal y el menor no debe quedar por debajo del límite inferior de tolerancia. Para una comprobación rápida respecto del límite superior, registre la lectura mayor de las tres, no la menor.
Para rodamientos con más de unos 50 mm de diámetro interior, el calibre digital comienza a perder precisión por la flexión de las mordazas. Cambie a un micrómetro de interiores o a un comparador de interiores de tres puntos para cualquier tamaño superior o para cualquier rodamiento de clase de precisión.
Paso 3 — Medir el diámetro exterior (D)
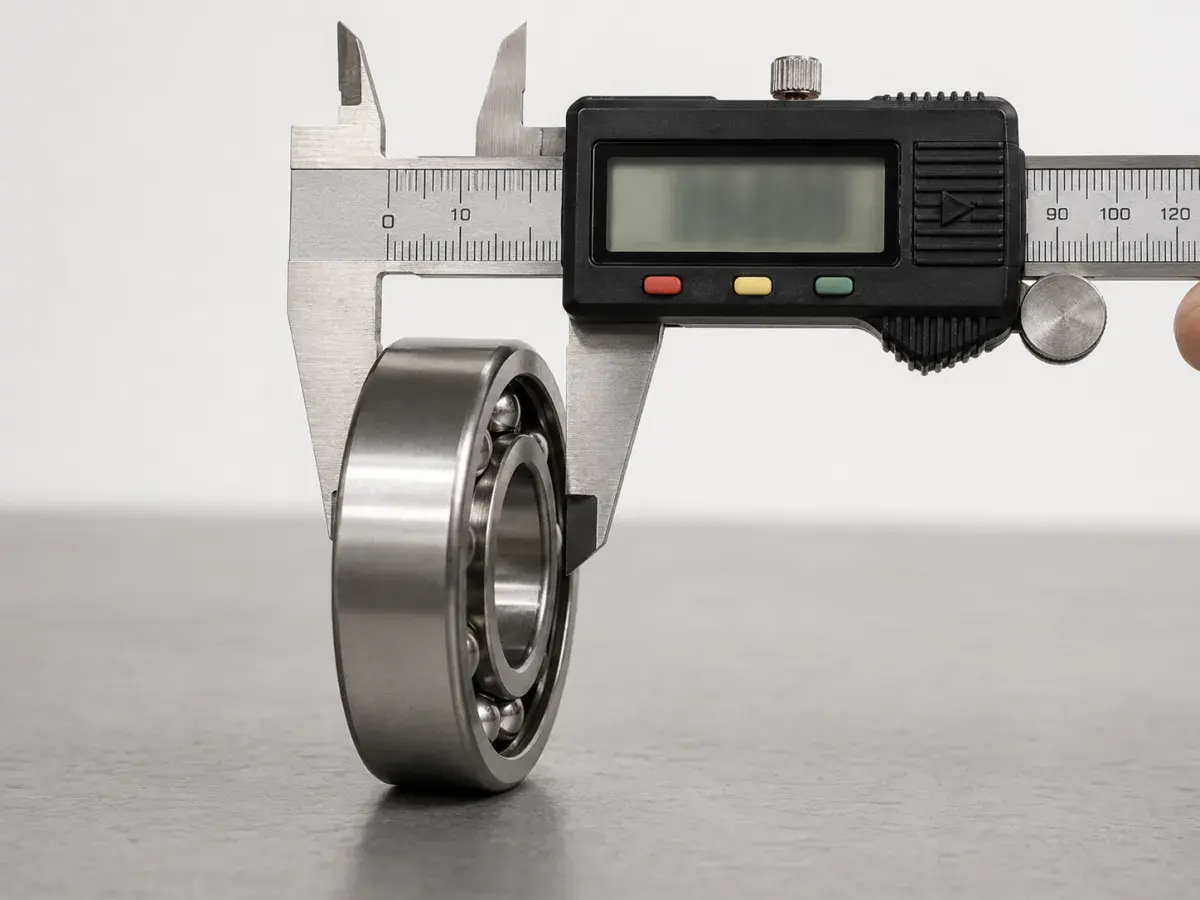
Utilice las superficies de medición exteriores de las mordazas del calibre. De nuevo, tome lecturas en tres puntos separados 120° alrededor de la circunferencia y calcule su promedio. El aro exterior suele ser la dimensión más fácil de medir con precisión porque es totalmente accesible y no presenta obstrucciones.
Paso 4 — Medir la anchura (B o T)
Coloque el rodamiento en posición vertical sobre una superficie plana y utilice la varilla de profundidad o las superficies de medición del calibre entre las dos caras laterales. En un rodamiento rígido de bolas o de rodillos cilíndricos, así obtendrá directamente B.
Para un rodamiento de rodillos cónicos, debe decidir qué anchura está midiendo:
- Si la cubeta y el cono siguen ensamblados con los rodillos en su sitio, está midiendo la anchura total T.
- Si está midiendo el cono solo (separado), está midiendo B.
- Si está midiendo solo la cubeta, está midiendo C.
Las páginas de catálogo indican las tres dimensiones de los rodamientos cónicos; para una sustitución, debe coincidir T (o el conjunto de dimensiones principales d × D × T).
Paso 5 — Contrastar con el número del rodamiento
Antes de pedir un repuesto, decodifique la designación impresa en el aro exterior (se explica en la sección siguiente). Los dos últimos dígitos de la mayoría de las designaciones métricas codifican el diámetro del agujero, por lo que una consulta rápida permite confirmar la medición física. Si la designación indica 30 mm y el calibre marca 29,7 mm, algo no cuadra. El rodamiento puede no estar normalizado, puede estar muy desgastado o la medición puede ser incorrecta; investigue antes de hacer el pedido.
¿Cómo se leen los números de los rodamientos para hallar el tamaño?
La mayoría de los rodamientos métricos codifican el diámetro del agujero directamente en los dos últimos dígitos de la designación, según el sistema de la ISO 15. Es la forma más rápida de identificar un rodamiento sin herramientas, siempre que el marcado siga siendo legible.
La regla del código de agujero (los dos últimos dígitos de la designación básica):
| Código de agujero | Diámetro interior (mm) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04 y superior | código de agujero × 5 |
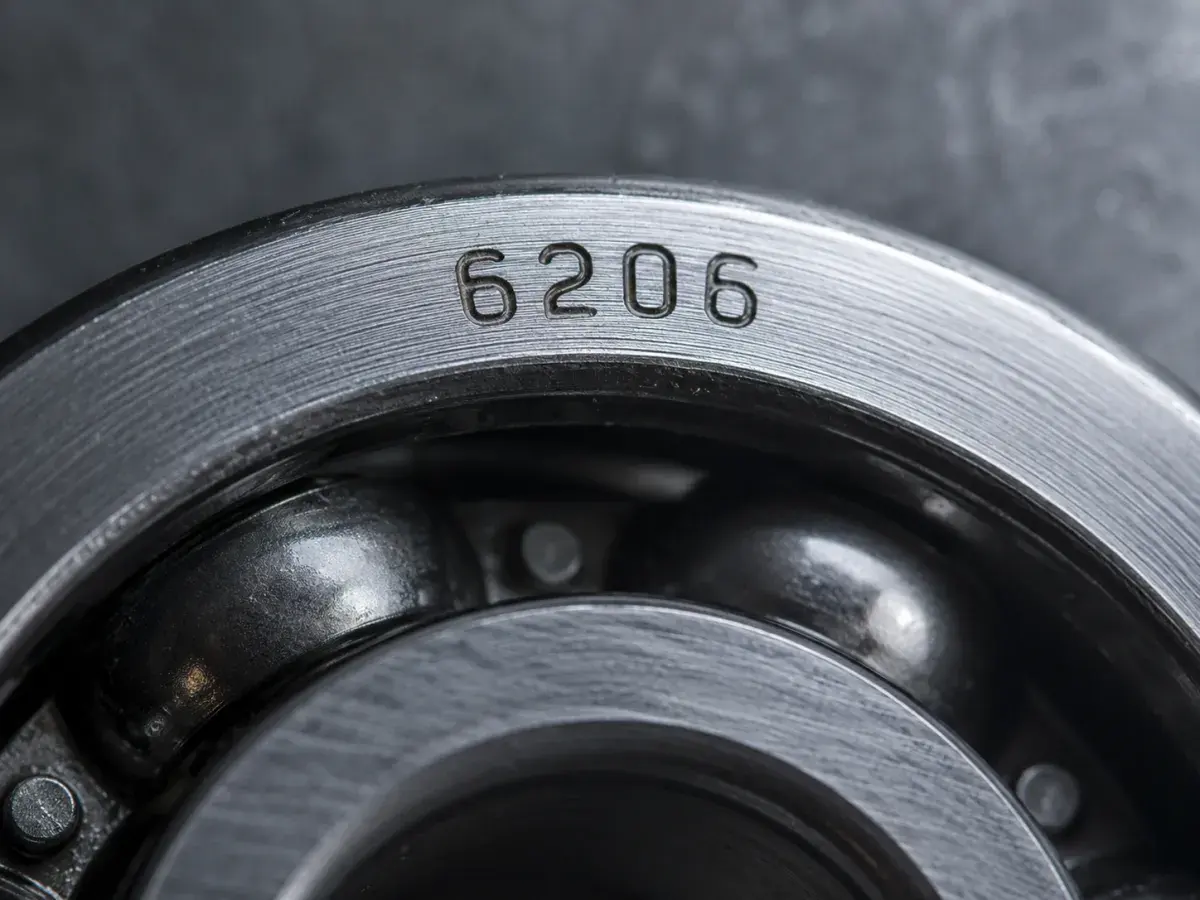
Así, un rodamiento marcado 6204 tiene un diámetro interior de 20 mm (04 × 5). Un rodamiento marcado 6206 tiene un diámetro interior de 30 mm (06 × 5). Un rodamiento marcado 22220 es un rodamiento de rodillos a rótula con un diámetro interior de 100 mm (20 × 5).
Excepciones del código de agujero
La regla tiene excepciones:
- Los diámetros interiores menores de 10 mm se indican explícitamente (por ejemplo, 608 = agujero de 8 mm).
- Los diámetros interiores de 500 mm en adelante se escriben completos con un sufijo separado por una barra (por ejemplo, 6/500 = agujero de 500 mm).
- Rodamientos de series en pulgadas (habituales entre los rodamientos de rodillos cónicos con designación Timken) utilizan una convención completamente distinta, basada en números de serie básicos, y no siguen la regla métrica anterior.
Los demás dígitos de la designación indican la serie y el tipo del rodamiento. Por ejemplo, en 6206:
- 6 = tipo de rodamiento (rodamiento rígido de bolas, una hilera).
- 2 = serie dimensional (relacionada con las proporciones de anchura y diámetro exterior según la ISO 15).
- 06 = código de agujero → diámetro interior de 30 mm.
Por eso un comprador con experiencia puede leer en voz alta un número de rodamiento y saber inmediatamente si es del tamaño correcto, incluso antes de tener el rodamiento en la mano. Para más información sobre los tipos de rodamientos cubiertos por estas designaciones, vea diferentes tipos de rodamientos.
Errores comunes al medir rodamientos
Estos son los errores que vemos con más frecuencia cuando los compradores nos envían mediciones para buscar una equivalencia. Todos ellos han provocado a algún cliente un nuevo pedido o el montaje de una pieza con especificaciones incorrectas.
Lo que vemos en las solicitudes de equivalencia. De las aproximadamente 200 últimas consultas de medición que nuestro equipo técnico atendió a comienzos de 2026, la confusión entre el chaflán y la superficie cilíndrica (apartado #6) fue el grupo más numeroso de casos de "medición errónea": las mordazas se apoyaban en el chaflán de la cara del aro exterior e indicaban un diámetro exterior entre 0,3 y 0,6 mm mayor que el valor real en rodamientos con diámetros exteriores de 50 a 120 mm. La confusión entre la anchura del cono y la anchura total de los rodamientos cónicos (apartado #2) fue el segundo error más común, casi siempre al sustituir cubos de rueda de vehículos cuando el cono original seguía en el cubo y solo se había enviado la cubeta para inspeccionarla.
1. Medir un rodamiento desgastado como si conservara el tamaño nominal. Tras años de funcionamiento, el diámetro interior puede haber aumentado entre 50 y 200 μm por desgaste. Compárelo siempre con la designación impresa en lugar de tomar la dimensión desgastada como tamaño original.
2. Confundir B con T en rodamientos de rodillos cónicos. Indicar la anchura del cono B como anchura total T lleva a pedir un repuesto demasiado estrecho para el alojamiento. Mida siempre el rodamiento ensamblado, con la cubeta y el cono juntos, para obtener T, o consulte T en el catálogo cuando conozca la designación básica.
3. Medir en caliente. Un rodamiento extraído de una máquina que funciona a 70 °C medirá unos 50 μm más en una dimensión de 100 mm que el mismo rodamiento a temperatura ambiente. Espere a que se enfríe antes de medir dimensiones de precisión.
4. Usar un calibre desgastado o sin calibrar. Verifique el cero del calibre con un bloque patrón o una referencia conocida antes de realizar un trabajo de precisión. Un calibre mal calibrado puede presentar un error de 50 μm o más, aunque la lectura digital parezca precisa.
5. Ignorar la clase de tolerancia. Dos rodamientos con dimensiones nominales idénticas pueden tener clases de tolerancia muy distintas según la ISO 492: Normal, 6, 5, 4 y 2, en orden creciente de precisión. Los catálogos las indican mediante los códigos DIN 620 P0, P6, P5, P4 y P2. Un husillo de alta velocidad que requiere P4 no puede utilizar un rodamiento P0 del mismo tamaño nominal. El sufijo de tolerancia aparece en la designación completa (por ejemplo, 7008 CDGA/P4A es un rodamiento de bolas de contacto angular de clase P4).
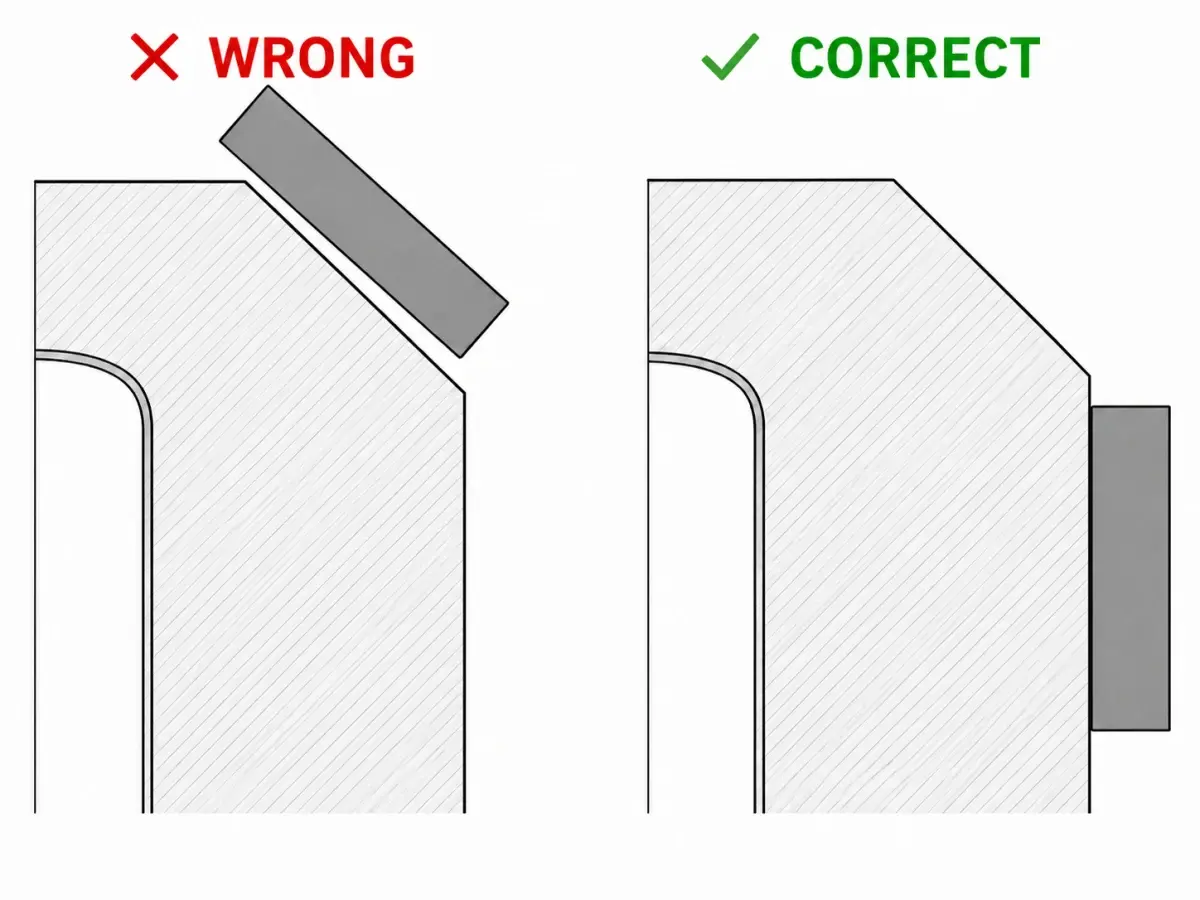
6. Medir el chaflán en lugar del diámetro interior o exterior. Los aros de los rodamientos tienen pequeños chaflanes (definidos en la ISO 582) en cada arista. Si la mordaza del calibre se apoya en el chaflán en vez de hacerlo sobre la superficie cilíndrica, la lectura será mayor que el diámetro interior real (el chaflán se abre hacia el exterior en la cara) o menor que el diámetro exterior real (el chaflán estrecha el aro en la cara), normalmente entre 0,1 y 1 mm según el tamaño del rodamiento. Asiente siempre las mordazas contra la superficie cilíndrica del lado de la pista de rodadura, no contra el borde achaflanado.
7. Medir el juego radial interno con un calibre. El juego radial interno (el desplazamiento radial posible del aro interior respecto del exterior) se mide con galgas de espesores o instrumentos específicos, no con un calibre. Los valores normalizados de juego para los distintos tipos de rodamiento están definidos en la ISO 5753-1.
¿Qué pasa si no puede leer el número del rodamiento?
Si la designación impresa está desgastada, corroída o cubierta de pintura, debe basarse en la medición física. Tome las tres dimensiones principales (d, D, B o T), determine el tipo de elemento rodante si es visible (bola, rodillo cilíndrico, rodillo cónico, rodillo a rótula o aguja), cuente el número de hileras y anote cualquier característica evidente (obturado, con placas de protección, ranura para anillo de retención o aro exterior con pestaña). Eso le da el número básico y nada más, y es donde tiene que entrar una referencia cruzada de rodamientos: los códigos de obturación, jaula, juego y tolerancia no se recuperan con un calibre.
Cuando el equipo técnico de ANDE sigue este proceso para un cliente, esos datos suelen reducir la lista de candidatos a unas pocas designaciones, a menudo solo dos o tres. El contexto de la aplicación la acota aún más: si el rodamiento procedía de un tren de laminación, una máquina papelera o el eje principal de un aerogenerador, casi con seguridad será un rodamiento de rodillos a rótula, un rodamiento de rodillos cilíndricos o un rodamiento de rodillos cónicos.
Para rodamientos muy antiguos o no normalizados (designaciones GOST rusas antiguas, series en pulgadas obsoletas o unidades especiales codificadas por el fabricante), la tabla de equivalencias del catálogo puede ser la única forma de confirmar la pieza. ANDE Bearing mantiene referencias cruzadas de designaciones de SKF, NSK, FAG, Timken y otras marcas principales; si dispone de las medidas pero no de una designación legible, suele ser más rápido enviarlas a un contacto técnico que intentar adivinarla.
Clases de tolerancia de rodamientos de un vistazo
Para trabajos de sustitución, la dimensión nominal es solo una parte de la especificación; la clase de tolerancia determina el ajuste del rodamiento en el eje y el alojamiento. La banda de tolerancia del diámetro del agujero se reduce aproximadamente cuatro veces de P0 a P2; la tabla y el gráfico siguientes resumen las clases ISO 492 y sus equivalentes ABEC (tablas de tolerancias de NSK). La clase de tolerancia es independiente del juego radial interno: este último determina cuánto pueden desplazarse los aros, no la precisión de sus dimensiones. Nuestra guía sobre el juego interno de los rodamientos explica esa escala y cómo medir el juego residual.

| Clase ISO 492 (código DIN 620) | Clase ABMA equivalente | Aplicación típica |
|---|---|---|
| Normal (P0) | ABEC 1 | Industria general, reductores, motores eléctricos |
| 6 (P6) | ABEC 3 | Reductores de precisión, avances de máquinas-herramienta |
| 5 (P5) | ABEC 5 | Husillos de máquinas-herramienta, rodamientos de instrumentos |
| 4 (P4) | ABEC 7 | Husillos de alta velocidad, bombas de precisión |
| 2 (P2) | ABEC 9 | Husillos de ultraalta precisión, giroscopios |
Una clase de mayor precisión implica tolerancias más estrictas en el diámetro interior, el exterior, la anchura, el salto y la forma de la pista de rodadura. El coste aumenta considerablemente con cada nivel: un rodamiento de husillo P4 suele costar entre 3 y 10 veces más que su equivalente P0.
Preguntas frecuentes
P: ¿Cómo se miden los rodamientos sin retirarlos del eje?
Puede medir el diámetro exterior y la anchura total con un calibre mientras el rodamiento sigue instalado, pero no puede medir directamente el diámetro interior. La solución alternativa más fiable es leer la designación impresa en el aro exterior y decodificar el diámetro interior a partir de los dos últimos dígitos según la ISO 15. Si el marcado es ilegible, puede ser necesario desmontar el rodamiento o usar un boroscopio para leer cualquier marca en el aro interior.
P: ¿Cómo se mide un rodamiento de rodillos cónicos?
Mida el diámetro interior d del cono (aro interior), el diámetro exterior D de la cubeta (aro exterior) y la anchura total ensamblada T con la cubeta y el cono asentados juntos como durante el funcionamiento. Las fichas de catálogo siempre indican T, B (anchura del cono) y C (anchura de la cubeta) por separado porque los componentes son separables. Para realizar un pedido, normalmente deben coincidir T, d y D.
P: ¿En qué unidades se miden las dimensiones de los rodamientos?
Los rodamientos normalizados por ISO y DIN se dimensionan en milímetros. Los rodamientos de series en pulgadas —sobre todo los rodamientos de rodillos cónicos con designación Timken utilizados en vehículos y maquinaria pesada de Norteamérica— se dimensionan en pulgadas. Confirme siempre el sistema de unidades antes de hacer un pedido, especialmente en vehículos o equipos diseñados originalmente con el sistema imperial.
P: ¿Qué precisión debe tener mi medición?
Para identificar un rodamiento estándar de clase P0 con fines de sustitución, suele bastar con ±0,1 mm: los incrementos dimensionales del catálogo ISO 15 son lo bastante grandes como para que un error de 0,1 mm rara vez conduzca a un rodamiento equivocado. Para inspeccionar un rodamiento de husillo de precisión o verificar los ajustes del eje y el alojamiento, se necesita precisión micrométrica (±1 μm) y un entorno con temperatura controlada.
P: ¿Puedo medir la capacidad de carga o la vida útil de un rodamiento?
No, esos valores se calculan, no se miden. Las capacidades de carga dinámica y estática (C y C₀) se derivan de la geometría del rodamiento y de las propiedades del material según la ISO 76 (estática) y la ISO 281 (dinámica). La vida útil se calcula a partir de la fórmula L₁₀: L₁₀ = (C/P)ᵖ millones de revoluciones, donde p = 3 para rodamientos de bolas y p = 10/3 para rodamientos de rodillos. El valor de C del catálogo es la cifra que se utiliza; no se puede determinar a partir de una medición con calibre.
Conclusión
Medir un rodamiento lleva cinco minutos cuando se conocen las tres dimensiones —diámetro interior, diámetro exterior y anchura— y la herramienta adecuada para cada caso. Para una sustitución rutinaria, un calibre digital y la designación impresa en el aro exterior suelen ser suficientes; la regla del código de agujero de la ISO 15 (los dos últimos dígitos × 5 para códigos de agujero 04 y superiores) permite comprobar la medición en segundos.
La dificultad aparece en los trabajos de precisión, donde la exactitud del calibre no basta y la clase de tolerancia determina si el rodamiento nuevo será adecuado. Para un husillo de alta velocidad, un mecanismo de avance de precisión o cualquier rodamiento que lleve un sufijo de clase P, utilice un micrómetro, trabaje a temperatura ambiente y verifique la clase de tolerancia antes de hacer el pedido.
Si está dimensionando un repuesto y desea una segunda revisión antes de pedirlo, el equipo técnico de ANDE Bearing identifica equivalencias y verifica dimensiones a diario. Puede enviar sus mediciones y fotografías del marcado para confirmarlas.
Sobre el autor
Jeff Li escribe sobre ingeniería y aplicaciones de rodamientos para ANDE Bearing. Conecte en LinkedIn.