轧机轴承材料为什么会影响设备开机率?
轴承不能成为轧机的薄弱环节。热轧带钢轧机或中厚板轧机满负荷运行时,辊颈轴承要承受数百吨径向载荷、超过 150 °C 的工作温度,以及坯料咬入时的反复冲击。
关键要点
- 整体淬硬 52100(60–64 HRC)适合冲击较小、载荷稳定的支承辊工位。
- 表面渗碳淬硬 4320H 凭借韧性芯部阻断裂纹扩展,可在冲击载荷下延长工作辊轴承寿命。
- 机加工黄铜保持架(M/MA 后缀)在振动剧烈的可逆轧机中明显优于冲压钢保持架。
- 按轧机工位和实际载荷选材,而不是按目录现货选材,是延长轴承寿命的首要因素。
- 材料预算应以停机成本为依据,并按具体产线测算:不同来源对钢厂每小时停机损失的公开估算相差一个数量级以上。
在这类工况下,材料选错不仅会加快磨损,还会导致灾难性失效。因此,轧机轴承选材是一项战略性工程决策,而非简单的目录选型。
普通工业轴承通常面向稳定载荷和可预测工况;辊颈轴承却要承受周期性过载、温度梯度和冲击载荷。这些冲击会破坏润滑油膜,并在钢材内部诱发疲劳裂纹。
针对这些工况,轴承钢主要采用两种热处理路线:
- 整体淬硬:在轴承整个截面上形成均匀硬度
- 表面渗碳淬硬:在韧性芯部表面形成高硬度渗碳层
选材的核心是在表面硬度与芯部韧性之间取得平衡:前者用于抵抗接触疲劳,后者用于吸收冲击并避免脆性断裂。为此,需要先了解基准材料的性能和适用边界。
为什么 52100(100Cr6)是轧机轴承的行业标准?
依据 ASTM A295 和 SAE J403,AISI 52100 含碳量 0.98%–1.10%、含铬量 1.30%–1.60%(Bhadeshia, Progress in Materials Science 57)。52100 因此成为应用最广泛的轴承钢,也是评估其他合金时常用的基准。
52100 的成分如何决定其疲劳强度?
较高的含碳量是 52100 获得高硬度的关键。热处理过程中,碳与铬形成细小碳化物并弥散分布于基体,使整个截面达到 60–64 HRC。整体淬硬后组织和硬度较为均匀,能够抵抗圆柱滚子轴承和支承辊应用中的主导失效模式——滚动接触疲劳。
52100 的断裂韧性为 15 至 20 MPa·m^(1/2)(Bhadeshia, Progress in Materials Science 57)。这一水平足以承受持续压缩载荷,但抵抗突发冲击的能力有限。
整体淬硬 52100 的优势在哪里?
对于支承工作辊的圆柱滚子轴承以及多辊轧机中的背衬轴承,52100 能够可靠承受稳定的高径向载荷。其疲劳性能和尺寸稳定性较好,适用于载荷连续且分布均匀的工况。保持架材料只是规格中的一行;四列圆柱滚子轴承的完整规格还须写明游隙等级、公差等级和润滑特征。
整体淬硬钢的关键局限是什么?
整体淬硬钢的主要局限是吸收突发冲击能量的能力有限。在坯料咬入或堆钢事故等冲击工况下,材料可能直接发生脆性断裂,难以通过塑性变形吸收能量。
何时应指定“超洁净”52100?
对疲劳寿命要求较高时,可指定真空脱气或超洁净 52100,以减少可能成为裂纹起点的非金属夹杂物。SKF 对轴承钢洁净度的研究表明,夹杂物控制是决定疲劳耐久性的最重要的单一因素(SKF Evolution)。在平整机等严苛工况中,提高钢材洁净度可显著延长 L10 轴承寿命。
由于整体淬硬钢抗冲击能力有限,重冲击轧制工位通常需要采用表面渗碳淬硬钢,以韧性芯部吸收冲击并降低碎裂风险。
渗碳淬硬钢(4320H)在冲击载荷下与 52100 相比如何?
根据渗碳钢滚动接触疲劳研究,渗碳淬硬轴承钢的断裂韧性可达到整体淬硬 52100 的两至三倍(Chalmers University / SKF)。正是这一差异,使渗碳淬硬工作辊轴承在足以令整体淬硬套圈碎裂的堆钢冲击下仍能保持完整。
渗碳如何形成双区结构?
渗碳是工业滚子轴承渗碳淬硬钢的基础工艺,是将碳元素扩散至低碳钢表层的热处理过程。经后续淬火后形成两个协同工作的区域:硬度通常为58–63 HRC的耐磨表层,以及硬度较低、韧性更好的芯部。
韧性芯部能够吸收并重新分配冲击能量,避免裂纹直接贯穿套圈。52100等整体淬硬钢的截面组织较为均匀,表面裂纹萌生后可能持续扩展至内孔或外径并导致碎裂;渗碳淬硬钢则可在硬化层与韧性芯部的交界处阻止裂纹继续扩展。
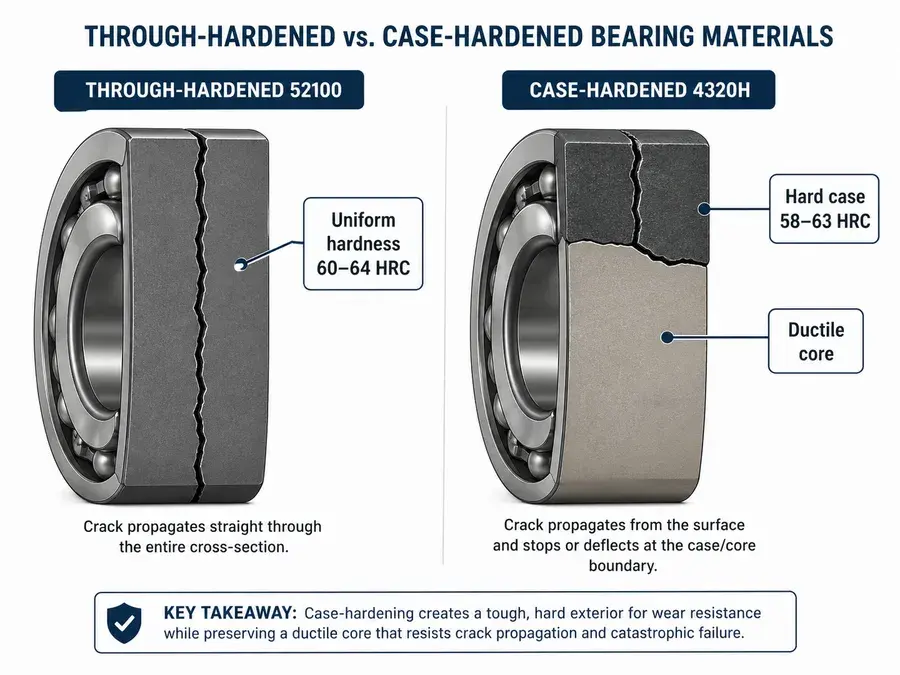
在承受重冲击载荷和不对中的应用中,渗碳淬硬钢部件的使用寿命可比整体淬硬同类产品显著延长。这一改善归功于材料更优的断裂韧性,以及它抵抗剥落等表面缺陷处裂纹扩展的能力。
渗碳淬硬轴承常用哪些钢种?
该类轴承主要使用以下两种钢材:
- SAE 4320H 是一种镍铬钼合金,渗碳性能稳定,可获得优异的芯部韧性。在北美轧机规范中应用普遍。
- 17CrNiMo7-6 是欧洲标准的对应钢种,广泛用于重载齿轮箱和大内径轴承应用。其合金含量略高,能改善厚截面的淬透性。
这两种钢材都专用于抗冲击优先于追求最高表面疲劳寿命的工况。
为什么四列圆锥滚子轴承必须采用渗碳淬硬?
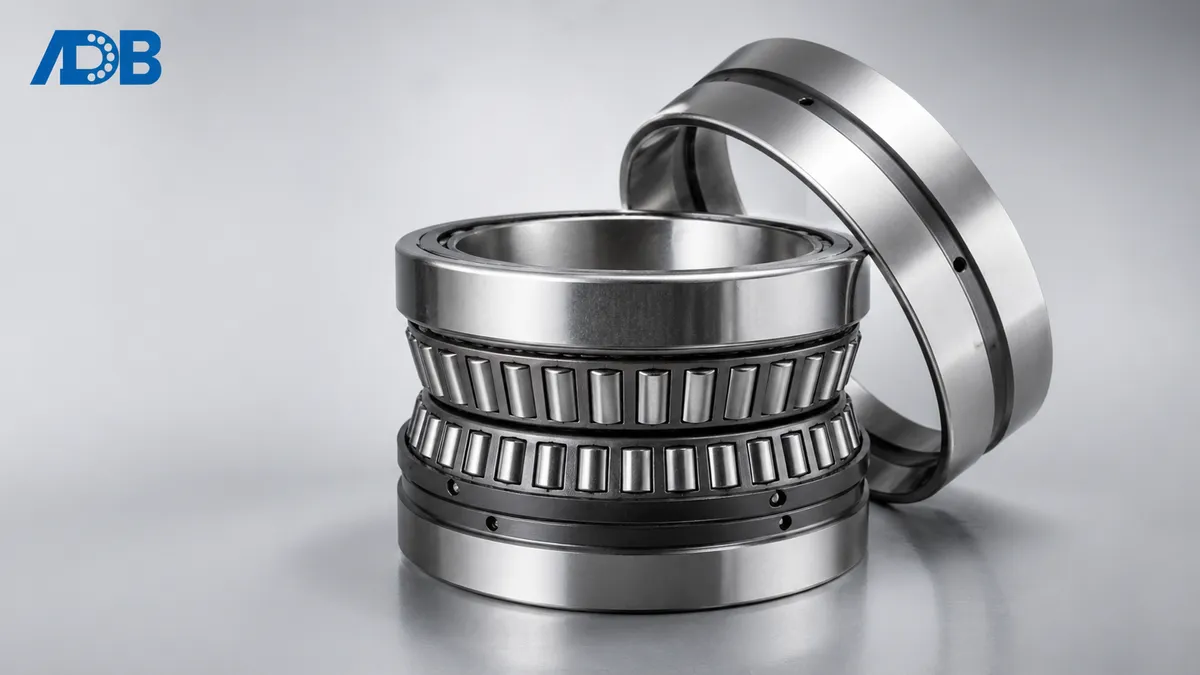
工作辊与支承辊位置的四列圆锥滚子轴承承受着任何轧机机架中最严苛的复合载荷:径向力、轴向推力和冲击事件同时作用。Timken 金属行业工程手册明确要求这些位置使用渗碳淬硬套圈,原因正是整体淬硬变体无法可靠承受反复的冲击循环(《Timken 工程手册》)。
钢种选择只是问题的一部分。在同样剧烈的工况下,负责保持滚子位置的部件同样关键,因此还必须考察保持架材料。
保持架材料在四列圆锥滚子轴承性能中扮演什么角色?
前面几节讨论了套圈和滚动体用钢,但在许多轧机轴承中,保持架往往是最先发生隐蔽失效的部件。仅了解轧机轴承使用什么钢材还不够,保持架材料决定了轴承在实际工况下能够运行多久。
为什么钢制保持架在轧机环境中表现不佳?
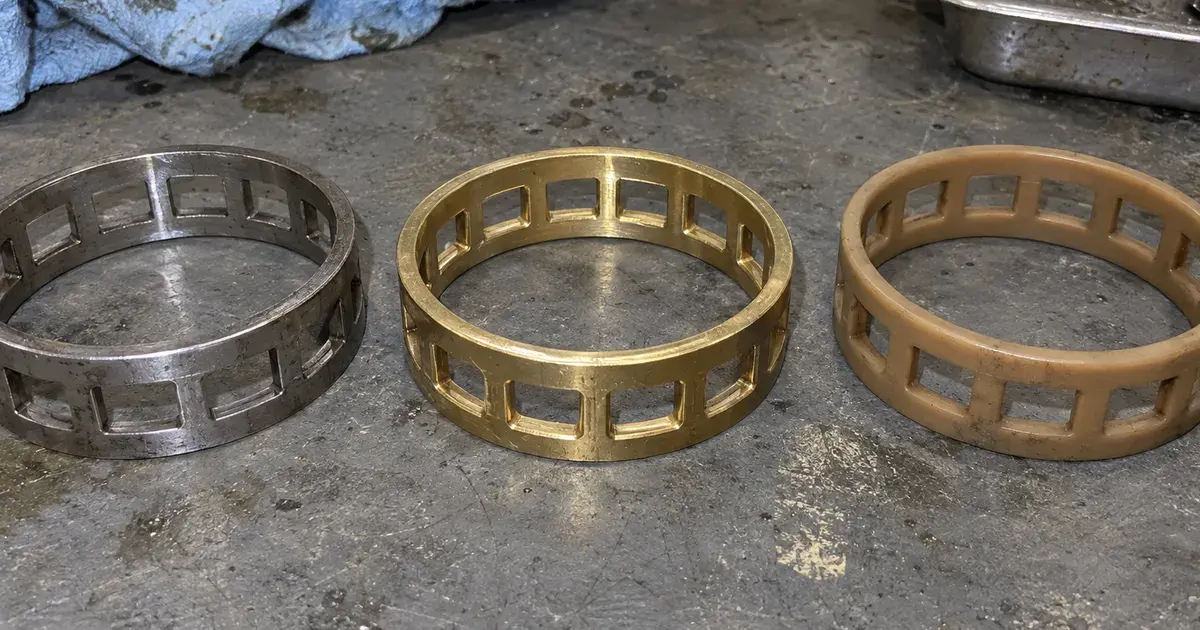
冲压钢保持架成本较低,但难以适应高振动轧机环境。换卷、变速和穿带时的快速加减速循环会产生冲击力,而钢保持架不易吸收这些冲击。其结果是疲劳开裂、滚子歪斜和保持架兜孔加速磨损。
机加工黄铜保持架(M/MA 后缀)有哪些优势?
机加工黄铜保持架(通常以 M 或 MA 后缀标识)是严苛轧机工况的首选方案,主要有两项优势:
- 自润滑性: 黄铜与钢之间天然具有较低的摩擦系数,即便润滑油膜暂时变薄,也能减少滚子与保持架接触面的发热。
- 减振性: 黄铜在冲击载荷下吸收能量,在突发载荷反转时为滚子提供缓冲,而同样的载荷反转会令钢保持架开裂。
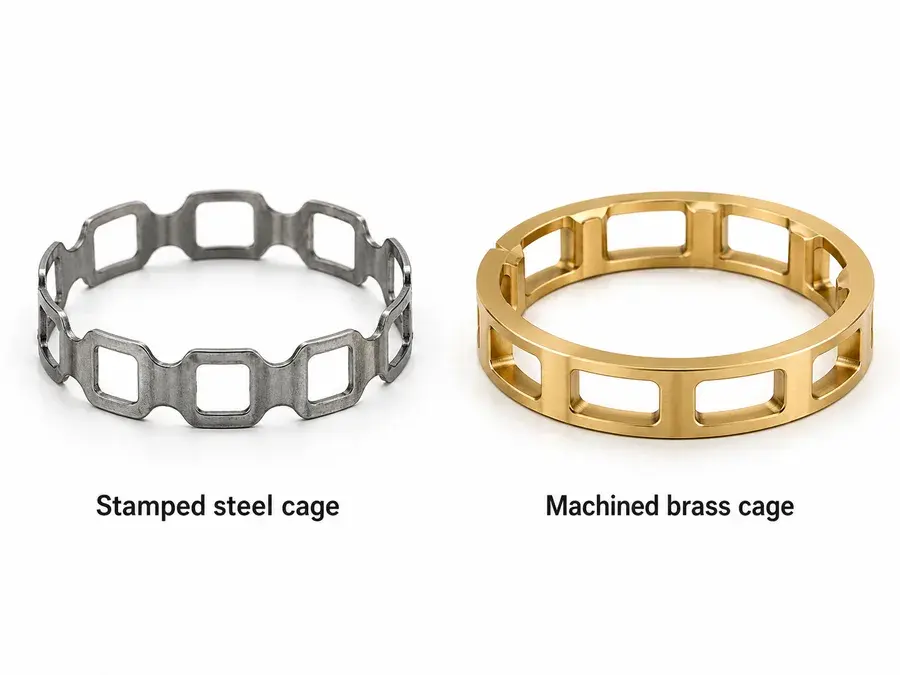
在实际应用中,采用黄铜保持架的四列圆锥滚子轴承在可逆机架中的寿命明显长于钢保持架同类产品。我们在客户的中厚板轧机和热轧带钢轧机现场持续观察到这一结果。
高速冷轧机有哪些替代方案?
高速冷轧机的温度和转速超出黄铜保持架适用范围时,聚酰胺(PA66)或纤维增强聚合物保持架的性能更优。这类材料质量更轻、摩擦更小,适合串列式冷轧机的高转速工况。
保持架选型主要取决于轧机工位和载荷类型。下文按工位给出材料建议。
轧机轴承使用什么钢材?按轧机工位分类的选型指南
轧机各工位对轴承的要求不同。支承辊、工作辊、推力位置和森吉米尔轧机各自具有不同的载荷特征。将适当的材料与各工位匹配,正是理论知识与工程实践判断的结合点。
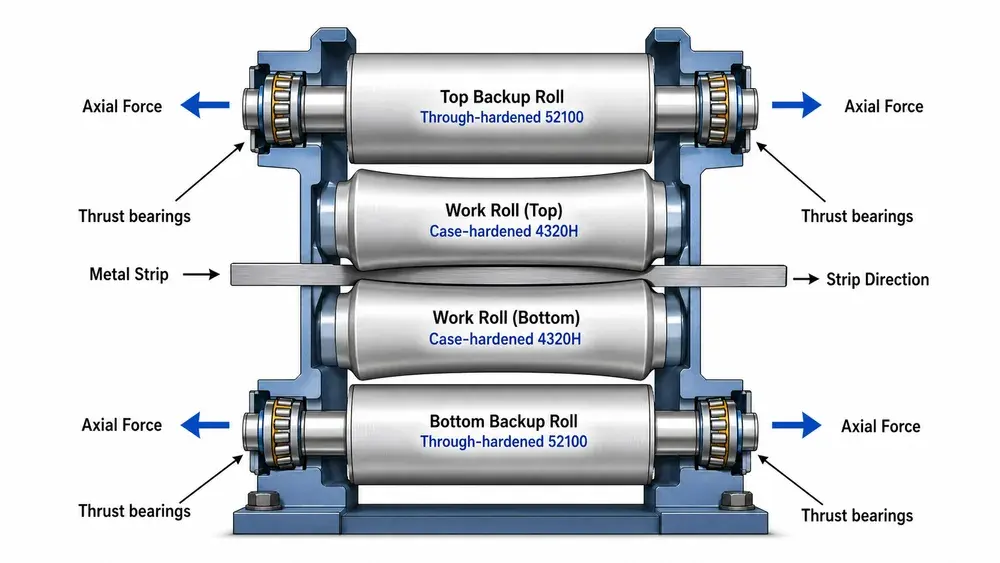
支承辊轴承:为什么使用整体淬硬圆柱滚子?
支承辊在相对稳定的条件下承受持续的大径向载荷。由于载荷可预测、接触面积较大且很少出现突发冲击,整体淬硬52100是该工位的标准选择。其整个截面硬度均匀,具有在数百万次载荷循环中抵抗次表面疲劳所需的抗压强度,而次表面疲劳正是高载、稳态轧制应用的主导失效模式。
工作辊轴承:为什么使用渗碳淬硬四列圆锥滚子?
工作辊轴承除了承受径向力和轴向力,还会受到换带冲击及突发载荷反转。因此,该工位的四列圆锥滚子轴承材料必须吸收冲击而不发生断裂,这正是渗碳淬硬4320H在该工位持续优于整体淬硬材料的原因。韧性芯部吸收冲击能量,硬化表层则抵抗污染润滑环境下的表面疲劳和磨损。
推力轴承:如何管理轧机机架中的轴向载荷?
连轧机机架中的推力轴承必须承受由带钢张力和轧制力不平衡产生的轴向力。由52100制成的角接触球轴承和调心滚子推力轴承很常见,但选型在很大程度上取决于轴向载荷是单向的还是交变的。交变载荷通常需要韧性等级更高的材料。
森吉米尔轧机(Z-Mill)为什么采用精密整体淬硬轴承钢?
森吉米尔轧机以多辊结构支承小直径工作辊,要求轴承在高接触应力下保持极高的尺寸稳定性。此处必须采用按极严公差磨削的整体淬硬轴承钢。任何材料不均匀都会直接造成带钢厚度波动,因此冶金组织均匀性与硬度同等关键。
按轧机工位选材:快速参考
| 轧机工位 | 轴承类型 | 推荐材料 | 关键原因 |
|---|---|---|---|
| 支承辊 | 四列圆柱滚子 | 整体淬硬52100 | 稳定高径向载荷,无冲击 |
| 工作辊 | 四列圆锥滚子 | 渗碳淬硬 4320H / 17CrNiMo7-6 | 冲击载荷,径向与轴向复合载荷 |
| 推力位置 | 角接触球/圆锥滚子推力轴承 | 整体淬硬52100 | 纯轴向,载荷可预测 |
| 森吉米尔轧机 | 背衬轴承 | 整体淬硬52100(超洁净) | 要求极高的尺寸精度 |
每个工位都明确了轴承钢首先需要完成的任务。当常规轴承钢达到性能极限时,替代材料便提供了值得了解的新选择。
ANDE Bearing 为上述轧机工位生产四列圆锥滚子轴承、四列圆柱滚子轴承和背衬轴承,并可提供材料追溯文件,包括硬度检验、炉批记录和尺寸检验报告。
何时应考虑替代轴承材料?
52100 和渗碳淬硬钢能够满足大多数轧机需求。若工况对耐腐蚀、无磁或大幅降低摩擦有特殊要求,常规高碳铬轴承钢可能无法可靠满足,此时可考虑其他材料。
奥氏体不锈钢在腐蚀性冷却环境中表现如何?
在水基冷却液或化学阻垢剂造成强腐蚀的工位,AISI 316 奥氏体不锈钢可以作为合理备选。其钼含量为 2%–3%,能够有效抵抗氯化物点蚀,而这种失效会在潮湿轧机环境中迅速破坏标准轴承钢。但 316 的硬度低于 52100,不适合接触应力较高的位置,通常只用于轻载、强腐蚀工况。
陶瓷混合轴承有哪些优势?
混合陶瓷轴承采用氮化硅(Si3N4)滚动体和钢制套圈,是精密轴承设计中最重大的替代材料进展。陶瓷密度比轴承钢低约 60%,可降低高速运行时的离心载荷(ScienceDirect)。氮化硅不导电,可防止电流引起的电蚀沟纹损伤;在存在轴电流的轧机环境中,这是必须实际考虑的问题。混合陶瓷轴承通常发热较低,有助于延长严苛工况下的润滑剂寿命。
保护涂层是否可行?
若暂不采用陶瓷或不锈钢,可对标准钢轴承进行发黑或磷化处理,以较低成本提高耐腐蚀性和轻度耐磨性。这类表面处理还能改善磨合初期的润滑剂附着,降低早期表面疲劳风险,是指定高价材料之前的务实选择。
何时需要使用无磁轴承钢?
在某些特殊轧制工况中,电磁干扰或磁性颗粒聚集会带来运行风险,此时需要使用无磁轴承钢,彻底消除对铁磁性物质的吸引,从而保护轴承完整性与产品质量。
轴承选材需要综合考虑载荷、环境、转速和总拥有成本。材料性能应与实际工况匹配;轧机工况变化后,也应重新评估材料和热处理方案,而不能把选材视为一次性决定。
关键要点
- 稳定载荷工位默认选择52100。 支承辊和森吉米尔轧机在载荷可预测、冲击较小的工况下,最适合采用整体淬硬高碳铬钢(依据ASTM A295,60–64 HRC)。
- 工作辊改用渗碳淬硬4320H或17CrNiMo7-6。 存在冲击载荷、径向与轴向联合载荷或堆钢风险时,需要只有渗碳钢才能提供的硬表层和韧性芯部结构。
- 保持架材料与套圈材料同等重要。 可逆轧机和高振动机架请指定机加工黄铜保持架(M/MA后缀);高速冷轧机使用聚酰胺保持架。
- 腐蚀是主要风险时,不要过度设计。 在整套轴承升级为特种材料之前,先考虑在潮湿环境中采用AISI 316不锈钢或保护涂层。
- 按轧机工位选材,而不是按目录现货选材。 使用上方的选型指南,把轴承钢种、保持架类型和涂层与每个辊位的实际载荷特征对齐。
常见问题
问:轧机工作辊轴承的最佳材料是什么?
渗碳淬硬SAE 4320H或17CrNiMo7-6是工作辊轴承的推荐材料。这些钢材在韧性芯部表面形成58–63 HRC的硬化层,具备承受堆钢和断带冲击所需的断裂韧性,而这些冲击会使52100等整体淬硬材料碎裂。
问:为什么大多数工业轴承都使用52100钢?
依据ASTM A295,AISI 52100(100Cr6)含碳量0.98%–1.10%、含铬量1.30%–1.60%,整体淬硬后可达60–64 HRC(Bhadeshia, Progress in Materials Science 57)。均匀分布的碳化物有助于抵抗滚动接触疲劳,因此适用于支承辊和多辊轧机背衬轴承等稳定载荷工况。
问:整体淬硬钢与渗碳淬硬钢有什么区别?
整体淬硬钢(如 52100)整个截面硬度均匀,在稳定载荷下具备出色的疲劳抵抗能力。渗碳淬硬钢(如 4320H)则在较软、韧性更好的芯部之上形成坚硬外层。关键差异在于:渗碳淬硬钢可在渗碳层与芯部交界处阻断裂纹,而整体淬硬钢中的裂纹可能贯穿整个截面。
问:轧机非计划停机的代价有多高?
轧机非计划停机的损失应按具体生产线自行核算,而不宜直接引用行业基准:不同来源公布的钢厂每小时损失金额相差一个数量级以上。建议按四项构成自行测算——直接产量损失、空转炉子的能源消耗、不合格品造成的质量损失,以及客户交付违约金——并结合本线产能与合同条款。
问:轧机轴承应使用黄铜保持架还是钢保持架?
对于振动剧烈、存在冲击载荷的轧机应用,机加工黄铜保持架(M 或 MA 后缀)是首选。黄铜可在滚子与保持架接触面提供自润滑作用,并在载荷反转时吸收冲击能量。钢保持架仅适用于稳定载荷、低振动的工位。对于高速冷轧机,聚酰胺(PA66)保持架是更合适的选择。
需要为您的特定轧机配置选择合适的轴承材料? ANDE Bearing 的工程团队为轧机轴承选型、材料牌号验证和应用优化提供免费技术咨询。联系我们,24 小时内获取报价。