江苏的轴承工厂既可以将 15 mm 内径的公差控制在 0 到 −8 µm,也可能不对该尺寸作专门控制。只有在书面规格中明确公差等级,并按该等级进行到货检验,包装箱上的型号才能说明实际交付的是哪种精度的产品。
从中国采购轴承的核心问题并非产地,而是规格与制造能力是否一致。中国制造商约占全球轴承市场的四分之一(SKF),2024 年中国轴承产业实现营收约 2315 亿元人民币,产量 337 亿套(CBIA 经《人民日报》报道)。中国拥有庞大的供应基础和成熟的出口体系。不同供应商之间的关键差异,在于工厂实际能够稳定控制的公差是否满足采购订单要求。
本文系统说明整个采购流程:询价单应包含哪些内容,如何根据用量选择采购模式,供应商考核包含哪五个环节,如何在首个集装箱出厂前确定抽样检验方案,以及计入关税和检验费用后的实际到岸成本。有关企业排名、营收和中国主要厂商的信息,可参阅主要轴承制造商指南。
核心要点
- 中国制造商约占全球轴承市场四分之一,而排名前六的国际制造商合计占一半以上(SKF)。另一个独立数据是,中国作为全球最大的消费市场,约占全球需求的 30%。两项数据口径不同,不应混淆。
- 按规格等级采购,不按产地判断。 只有将公差等级(ISO 492)、游隙组(ISO 5753-1)和外形尺寸(ISO 15)写入采购订单,轴承代号所代表的要求才具备可执行性。
- 核验证书,而非只看徽标。 ISO 9001 证书可在 IAF CertSearch 按公司名称或证书编号查询。认可体系方面需要注意:IAF 已于 2026 年 1 月 1 日停止运作,其职能由 Global ACI 承接。
- 在第一批货出厂前确定 AQL。 ISO 2859-1:2026 可根据批量确定样本量以及接收、拒收判定数,使质量争议能够依据明确的计数结果处理。
- 单价通常只是采购决策中较小的一部分。 运费、关税、清关和检验通常会在 FOB 价之上再增加 20% 到 30%,其中关税的波动最大。
问价之前,询价单上该写什么
一份轴承询价单需要明确六项规格;缺少任何一项,不同报价之间就难以进行同口径比较。轴承能够在不同制造商之间互换,是因为四项 ISO 标准统一规定了几何尺寸、承载能力和旋转精度。ISO 15 规定外形尺寸,ISO 492 规定公差等级。ISO 5753-1 规定径向游隙,ISO 281 与 ISO 76 规定基本额定动载荷与基本额定静载荷。
这些标准为跨境采购提供了可量化的验收依据。第三方可以按规定数值进行检测,其约束力远高于供应商的口头质量承诺。
| 询价项 | 应写明的内容 | 适用标准 | 漏掉的后果 |
|---|---|---|---|
| 轴承代号 | 含后缀的完整代号,例如 6205-2RS C3 P6 | ISO 15(外形尺寸) | 交付制造商的标准配置,而非采购方要求的配置 |
| 公差等级 | 普通级、6 级、5 级、4 级、2 级(DIN 620 代号 P0 至 P2) | ISO 492:2023 | 按普通级报价,表面价格较低 |
| 径向游隙 | C2、CN、C3、C4 或 C5 | ISO 5753-1 | 默认供应 CN;过盈配合随后会消耗游隙 |
| 基本额定载荷 | 工况所需的 C 与 C₀ | ISO 281、ISO 76 | 各家报价之间没有比较 L₁₀ 寿命的依据 |
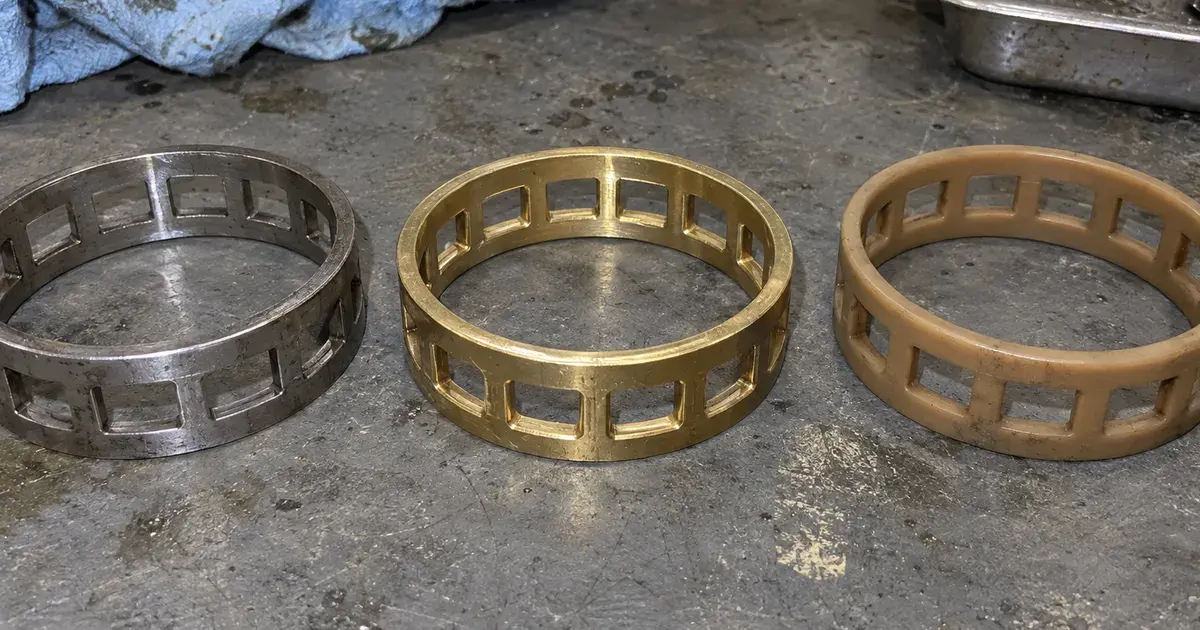
| 保持架与密封配置 | 材料与型式,例如钢、黄铜、聚酰胺;2RS 或 ZZ | 制造商样本中的后缀 | 极限转速和温度范围会随之改变 |
| 验收准则 | AQL、检验水平和所需文件 | ISO 2859-1 | 每次拒收都需要重新协商判定依据 |
公差等级是采购方最容易遗漏、对价格影响也最大的一项。内径公差带从普通级到 P2 大约收窄到四分之一,每提高一个等级都意味着增加磨削道次并加强过程控制。ABEC 轴承等级指南列出了各级公差以及 ISO 与 JIS 的对应关系,轴承游隙指南则给出各游隙组的微米范围。
多数采购问题源于询价单不完整,而非工厂未按要求生产。 一批轴承到货后转动发涩,追查时往往会发现采购订单只写了轴承型号和数量,没有其他技术要求。工厂依据不完整的规格,交付了自身的标准配置。在询价项目中补充公差等级和游隙组不会增加成本,却能在收到第一份报价前消除最常见的争议根源。
如果不确定待更换轴承的后缀含义,可先参阅轴承型号识读指南,再根据完整代号编制询价单。
哪种采购模式适合您的采购量
采购模式取决于用量和料号的分散程度,而非主观偏好。两种模式覆盖了几乎全部跨境轴承采购,决定因素是单个料号的年用量和采购料号总数。
工厂直采适合型号较少、需求量大且稳定的情况。这种模式可以获得实际的阶梯报价,直接与工艺工程师沟通,批次追溯也只经过一个环节。当需求量小、型号多或下单不规律时,直接采购的效率反而会下降。订单低于经济批量后,工装和调机费用只能分摊到少量零件上,单个型号仅订购 5 件时,还需与整柜订单竞争排产资源。
通过经销商或制造商的出口部门采购,相当于用一层加价换取集中采购。一张订单可以覆盖多个系列,由对方库存吸收需求高峰并承担库存风险。
| 工厂直采 | 经销商或出口部门 | |
|---|---|---|
| 最适合 | 用量大、型号少、排程稳定 | 多品种混合采购、需求不规律、系列繁多 |
| 典型 MOQ | 达到阶梯报价批量;调机费由批量分摊 | 可拆零;接受多料号混单 |
| 交期 | 取决于生产排期 | 标准品由库存缓冲 |
| 技术响应 | 可直接联系工艺工程师 | 取决于合作方自身的技术能力 |
| 可追溯性 | 可直接追溯至炉批和批次记录 | 取决于中间环节所提供记录的完整性 |
| 何时重新评估 | 需求分散到很多系列时 | 单个型号的用量足以支撑直采时 |
安德订单数据中的 MOQ 和交期区间。 标准目录产品的典型 MOQ 为 50 到 100 件。轧机轴承可低至 1 到 2 件,因为单件价值足以覆盖单件生产的调机成本。标准目录产品的交期为订单确认后 2 到 4 周。标准尺寸的四列圆锥滚子轴承、四列圆柱滚子轴承和背衬轴承为 4 到 6 周,非标或大内径产品为 6 到 10 周。样品在 5 到 7 个工作日内发出。可据此判断报价中的 MOQ 和交期是否合理。
常见问题是采购模式确定后不再调整。用量会发生变化,年用量为 200 件时具有经济性的中间环节,到 20,000 件时往往已不再经济。单个型号的年需求发生明显变化时,应重新评估采购模式。
怎样考核一家中国轴承供应商
供应商考核分为五个环节,每个环节都会形成可供后续核查的文件。应按顺序执行,因为在单个环节终止考核的成本较低,跳过环节的风险却较高;一旦进入批量生产,发现问题的成本会显著上升。
步骤 1 — 核验证书,而不是看徽标
应索取证书编号和发证认证机构,并在注册库中核验,不能只接收一份 PDF。能力介绍资料上的徽标不能证明认证状态;经认可的证书应有可查到有效记录的编号。
ISO 9001:2015 是质量管理体系的基础标准,汽车领域的业务还要加上 IATF 16949。两者都能在 IAF CertSearch 按公司名称或证书编号查询。
多数采购清单尚未反映一项近期变化。国际认可论坛(IAF)已于 2026 年 1 月 1 日停止运作。Global ACI 现已承接 IAF 与 ILAC 原有的职能,并以单一的多边互认安排取代原先的 IAF MLA。核验渠道仍然可用,但负责该体系的组织已经变更,因此仍以“IAF MLA 签署方”为核验终点的清单已经过时。
步骤 2 — 发规格包,而不是发一个料号
应将上表中的六项询价内容作为受控文件发出,非标应用还需附图。随后提出两个可区分制造商与转售商的问题:哪些尺寸由贵司自行磨削,所用钢材牌号是什么。
钢材方面,预期的牌号是 GCr15,即其他市场所称 AISI 52100 或 100Cr6 的中国牌号,属于整体淬硬轴承钢。钢材质量是影响轴承疲劳寿命的主要变量,也是仿冒产品或偷工减料的供应商最容易降低成本的环节(NSK)。对于轧机或其他重载应用,轧机轴承材料指南说明了 52100 不再适用的工况边界。
步骤 3 — 对照标准批准样品
应订购样品,并按已发出的规格检验,而不是依据笼统的质量印象判断。以下四项检查可覆盖大部分风险:
- 内径、外径和宽度使用千分尺测量,不使用卡尺。普通级的内径公差带仅有几微米,远低于卡尺的分辨率。轴承测量方法指南介绍了三点读数法以及应核对的公差极限。
- 硬度,整体淬硬的 52100 或 GCr15 预期为 60 到 64 HRC。
- 残余径向游隙,按订购的游隙组确认。
- 噪声与振动通过旋转试验检查。即使所有尺寸均合格,磨削和装配质量问题仍可能在该项试验中显现。
样品应予留存。带有标签的留样及其检验报告,可作为后续批次发生偏移时的比对基准。
应索取标有批号的检验报告,而不是通用合格证明。 在我们的出口业务中,两者的差别十分明确。能够提供收货批次的实测值,并将数据与批号关联的供应商,确实在实施过程检验。若只能提供套用模板并填入料号的证书,则说明其过程控制信息不足,无论证书文字如何表述。安德每份订单都会随装箱单和商业发票出具合格证明;对进货检验真正有用的是批次级实测数据。
步骤 4 — 在首个集装箱出运前确定抽样检验方案
应在采购订单阶段以书面形式确定 AQL、检验水平和样本量。ISO 2859-1:2026 根据批量确定样本量和接收、拒收判定数,使质量分歧能够依据不合格品数量判定,而不是依靠争论解决。
举一个完整的计算示例,采用正常检验下的一般检验水平 II 和一次抽样。对一批 501 到 1,200 件的货,方案给出样本量 80。在 AQL 1.0% 下,这 80 件中不合格品为 2 件或更少则接收该批,达到 3 件则拒收。收紧到 AQL 0.65% 后,同样 80 件的样本在不合格品为 1 件或更少时接收,达到 2 件时拒收。
还需提前确定两项细节。首先要定义不合格品,因为尺寸不符、包装破损和锈蚀属于三类不同问题,责任方也各不相同。其次,2026 年发布的 ISO 2859-1 第三版增加了跳批抽样程序。对于已有良好记录的供应商,可据此有序降低检验负担,而不必长期逐批检验。
步骤 5 — 落实可追溯性和纠正措施闭环
每次发货都应实现批次或炉批追溯,并事先约定发生问题时双方采用的失效术语。ISO 15243 将滚动轴承损伤划分为名称和成因明确的类别。这样,质保沟通便可从笼统的“轴承质量不合格”转为具体结论,例如表面起源疲劳、湿气腐蚀,或证据所支持的其他失效模式。
该区分决定责任和费用归属。若轴承远未达到计算 L₁₀ 寿命便发生次表面疲劳失效,问题更可能出在轴承本体。与污染或润滑不足相符的磨损形貌则指向安装和维护制度。轴承润滑指南与热轧带钢轧机轴承失效分析案例均说明了实务中如何区分这些模式。
一只中国轴承的到岸成本是多少
FOB 单价通常只占轴承实际采购成本的 75% 到 80%,其余成本足以影响采购方案的比较结果。从工厂出货到买方仓库之间还有四项成本:国际运费、进口关税、清关和检验,其中只有一项可与供应商协商。
从归类开始,因为关税跟着编码走。球轴承和滚子轴承归入协调制度的 8482 品目,子目取决于型式(USITC):
- 8482.10 球轴承
- 8482.20 圆锥滚子轴承,包括圆锥内圈与滚子组件
- 8482.30 调心滚子轴承
- 8482.40 滚针轴承
- 8482.50 其他圆柱滚子轴承,包括保持架与滚子组件
- 8482.80 其他,包括球与滚子复合轴承
建立到岸成本模型前,应先确定正确的税则子目。关税税率及其叠加的贸易救济措施适用于特定税则子目与原产地的组合,而不是笼统的“轴承”。在美国,针对中国原产货物的 301 条款措施及其排除程序由 USTR 管理,税率和排除清单已多次调整。在欧盟,应查询相应 CN 编码当前的 TARIC 条目。有效税率必须按实际编码和进口日期核实,不能直接采用任何文章引用的数字,包括本文。
随后应确定贸易术语,因为它决定报价包含哪些成本项目。ICC Incoterms 2020 包含十一个三字母术语,用于在买卖双方之间分配任务、成本和风险,自 2020 年 1 月 1 日起生效。其中三个适用于大部分轴承出货。
| FOB | CIF | DDP | |
|---|---|---|---|
| 出口清关与装船 | 卖方 | 卖方 | 卖方 |
| 海运运费 | 买方 | 卖方 | 卖方 |
| 海运保险 | 买方 | 卖方 | 卖方 |
| 进口关税与税费 | 买方 | 买方 | 卖方 |
| 进口清关 | 买方 | 买方 | 卖方 |
| 风险转移 | 装运港船上 | 装运港船上 | 指定目的地 |
CIF 容易被误解:运费由卖方支付,风险却在装运港就已转移,因此成本承担方与风险承担方并不一致。DDP 则由卖方承担整条交付链,给出一个便于采购系统直接横向比较的总价。即使不准备按 DDP 成交,也应要求供应商同时提供 DDP 和 FOB 报价。
包装同样必须提前约定,因为轴承到货时一旦锈蚀,损失的不仅是全部到岸成本,还包括重新补货的运费。应明确防腐规格:海运时逐件使用防锈纸和 VCI 膜,再装入纸箱或木箱;大型轧机轴承还需增加防潮屏障和重型木架。海运可能经历数月高湿环境,而可靠包装成本不高,却不能省略。
如何保持批次间质量稳定
决定供应关系能否长期维持的,是批次之间的一致性,而不是第一只样品。轴承要运行数年,真正的可靠性证据只能通过连续批次和运行小时数逐步积累。按规格获批的首件只能证明工厂能达到一次目标;第 11 批仍能达标,才证明工艺能够稳定保持。
以下三项做法可使进货检验不再只是放行关口,还能监测过程偏移:
- 分析实测值趋势,而不只记录接收或拒收结论。 某批产品虽通过 AQL 检验,但平均内径持续接近公差极限,仍属于预警信号;若只记录“合格/不合格”,便无法识别这种趋势。
- 提前定义重新考核的触发条件。 更换钢材供应商、新增生产线、更换磨床设备,或者两次订单之间间隔超过一年,都应重新进行样品批准。
- 每次索赔都使用标准术语。 按 ISO 15243 对失效进行分类,可使沟通聚焦于机理和成因,并据此制定纠正措施。
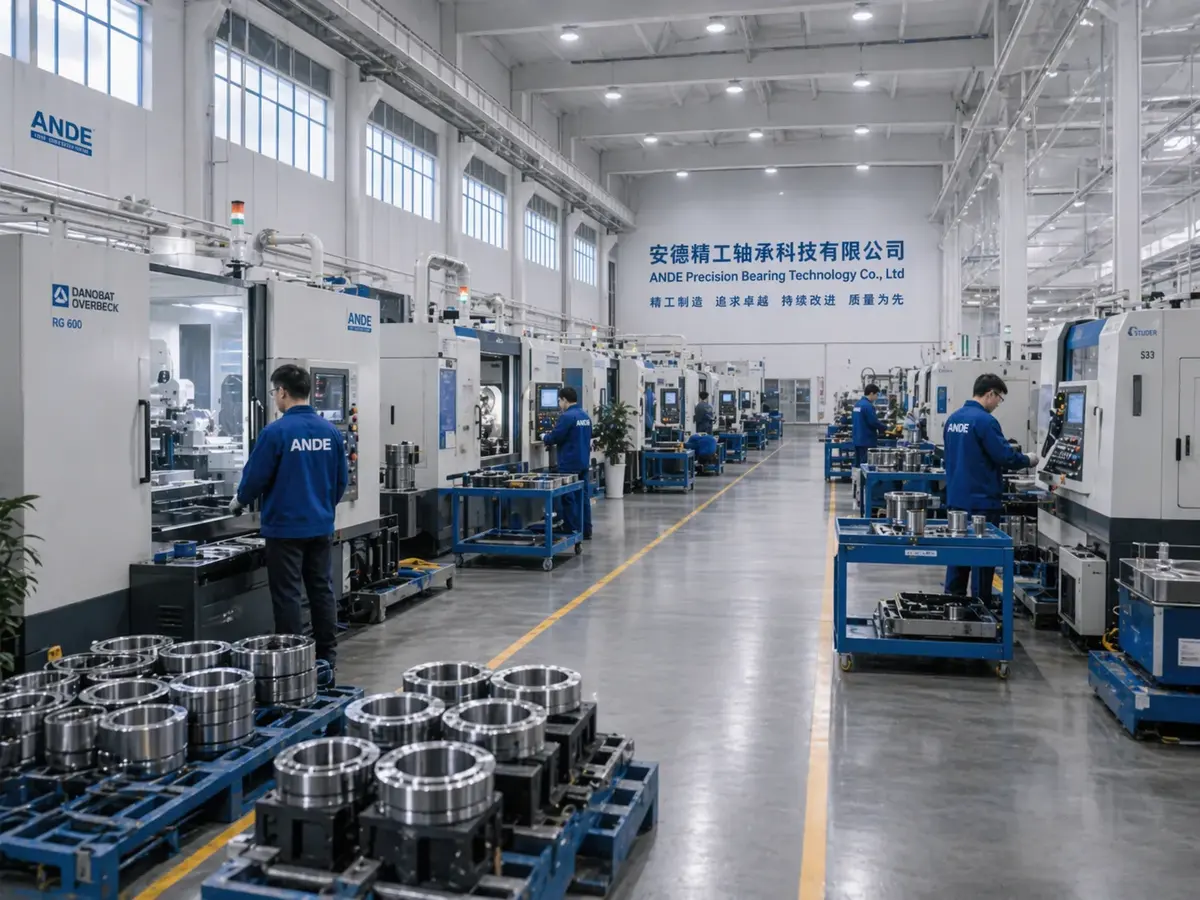
从供应端观察生产连续性。 安德从江苏江阴一座 15,000 m² 的工厂向 50 多个国家的买家发货,年产能超过 200,000 套,精度等级可做到 P5、P4 和 P2。约 85% 的订单是返单,2024 年发货超过 2,000 吨。返单比例对采购方具有实际意义,而不仅是声誉指标:以返单为主的工厂会针对相同型号持续执行相同工艺,这有利于减小批次间波动。
为了很小的单价差频繁更换供应商,会反复清零已经积累的验证成果。每一家新供应商都要重新考核、重建样品库,并重新积累运行小时数证据。当现有供应商表现稳定时,更有效的做法通常是扩大合作品类,并利用采购规模协商价格,而不是重新建立供应关系。
常见问题
中国轴承和 SKF、NSK 一样好吗?
只要轴承经验证满足所标注的 ISO 492 公差等级和 ISO 5753-1 游隙组,无论产自何处,其性能都应符合相应规格。决定性变量是验证,而不是产地。排名前六的国际制造商占据全球市场一半以上,其优势在于一致性、品牌保障和工程能力(SKF)。在失效代价高、验证预算有限的场合,高端品牌产品依然是合理选择。对于能够明确等级并实施批次检验的标准型号,通过考核的制造商可以用不同价格提供相同的实测几何精度。应明确等级、按等级检验,并以实测数据作为判断依据。
中国轴承厂的 MOQ 一般是多少?
标准目录产品的典型最小起订量约为每个型号 50 到 100 件。高价值零件则不同:四列圆锥滚子轴承、背衬轴承等轧机轴承可以按 1 到 2 件采购,因为单件价值足以覆盖调机成本。非标尺寸、特殊游隙、涂层或自有品牌包装都会提高起订量,因为每一项都涉及工装或专门排产。如果标准件报价的起订量远高于上述区间,通常说明报价方是贸易商,而非工厂。
如何核验中国供应商的 ISO 9001 证书?
索取证书编号和发证认证机构名称,然后在 IAF CertSearch 中查询。该平台可按公司名称或证书编号检索获得认可的管理体系证书。应确认三点:证书仍在有效期内;认证范围涵盖实际下单厂址的轴承制造;认证机构本身已获得认可。还需注意一个日期:IAF 于 2026 年 1 月 1 日停止运作,其职能和互认安排由 Global ACI 承接。
从中国采购轴承该留多长交期?
标准目录轴承按订单确认后 2 到 4 周计划,标准尺寸的轧机轴承按 4 到 6 周计划,非标或大内径产品则为 6 到 10 周。此外还需计入海运时间,具体航线通常需要数周,并加上目的港清关时间。首单还应预留完整考核流程所需时间:核验证书、提交规格包和批准样品通常会在批量生产前占用四到五周。
是否需要第三方装运前检验?
对于新供应商的首个生产批,需要进行第三方装运前检验。这是货物产生运费和关税前发现系统性问题成本最低的阶段。应按照依据 ISO 2859-1 确定的 AQL 和样本量向检验员下达要求,而不是使用通用清单,并明确影响配合的关键尺寸检查项。供应商在既定 AQL 下连续积累合格批次后,可按标准中的跳批程序有序降低检验频次,而不是直接取消检验。
从中国采购轴承,表面上是产地选择,实质上是规格管理与质量验证。中国供应商约占全球市场四分之一,是供应链中的长期组成部分。能否建立稳定机制,取决于四件事:公差等级是否写入采购订单;证书是否在注册库中核验;首个集装箱出厂前是否谈定 AQL;实测值是否跨批次进行趋势分析,而不是仅仅归档。
落实这四项要求后,产地便不再是主要变量。有关这一主题的工程内容,可参阅轧机轴承和轴承游隙指南;也可浏览产品目录,或提交规格并联系我们的工程团队获取报价。
关于作者
Jeff Li(李坤阳) 为安德轴承撰写关于轴承工程与全球采购的技术文章。他与汽车、重工业及可再生能源领域的原厂配套(OEM)与售后市场买家直接合作。可通过 LinkedIn 联系。