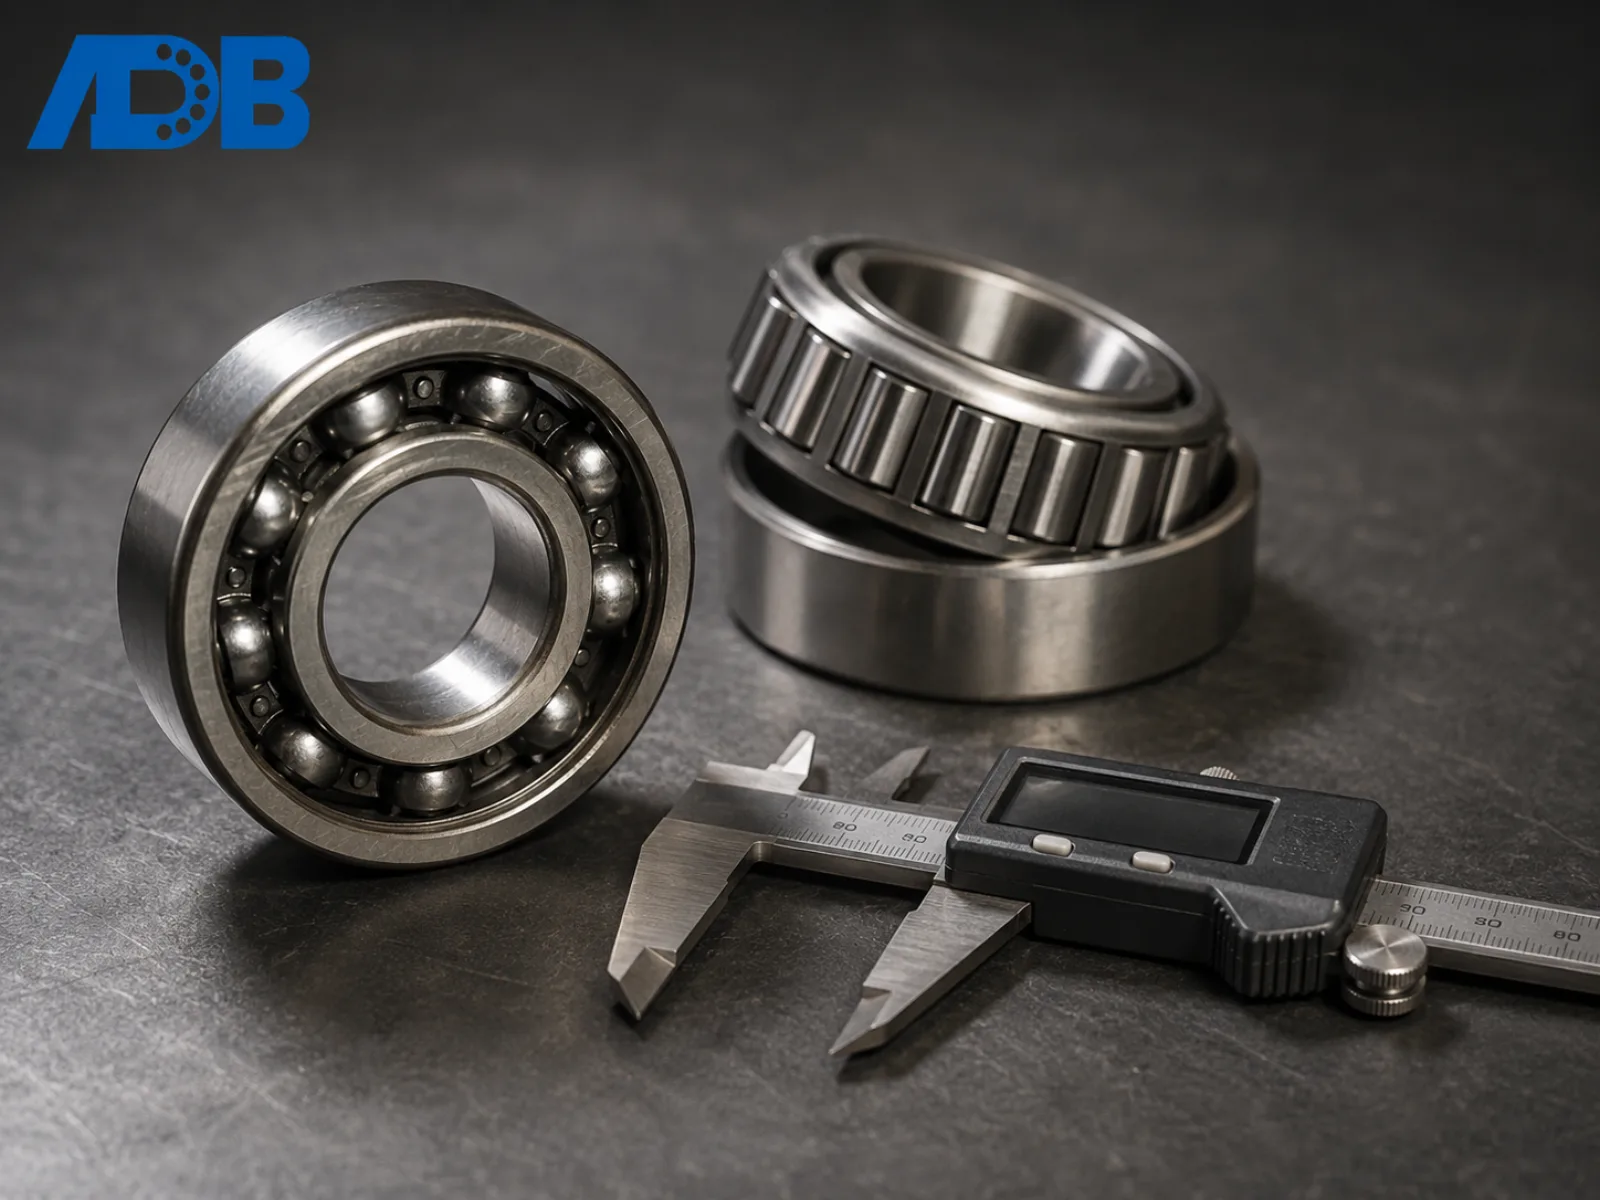
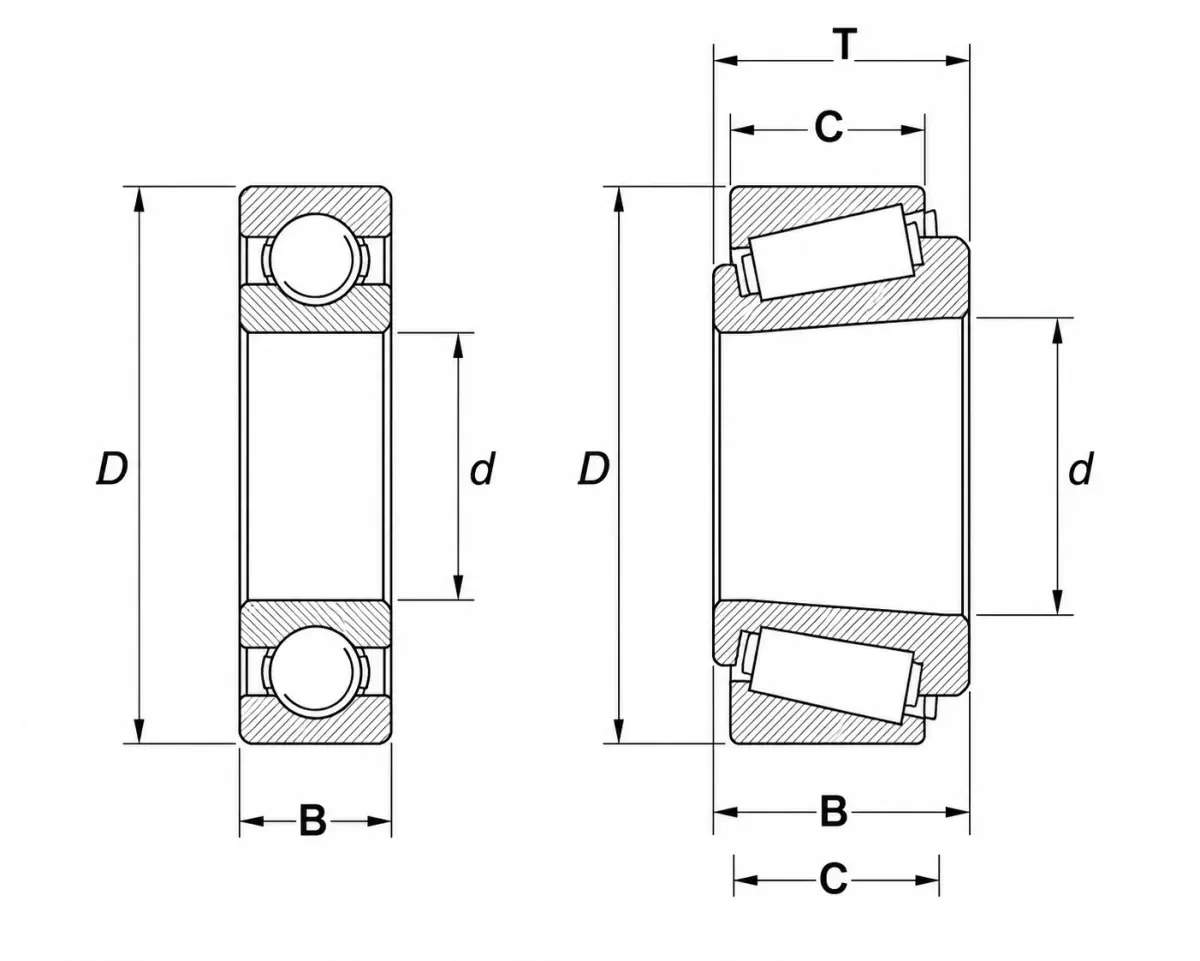
测量轴承时,需要以毫米为单位记录三个尺寸:内径(d)、外径(D)和宽度(向心轴承用 B,圆锥滚子轴承用 T)。结合这三个尺寸和轴承类型,几乎可以识别目前生产的所有标准滚动轴承。向心轴承的外形尺寸由 ISO 15 规定,公制圆锥滚子轴承则由 ISO 355 规定。
本文依次介绍测量步骤、所需量具、容易导致备件订购错误的常见问题,以及如何用轴承上的代号反向核对实测尺寸。
要点速览
- 每一种标准轴承都由三个尺寸决定:内径(d)、外径(D)和宽度(B 或 T)。
- 测量公称尺寸用数字卡尺即可;对精度有要求时改用千分尺(依 ISO 492,P0 级轴承的内径公差通常仅有数微米)。
- 大多数轴承代号的后两位按 ISO 15 内径代号体系编码,对应的就是以毫米表示的内径,这是核对实测数据最快的办法。
- 测量必须在室温下进行;轴承钢的线膨胀系数约为 每米每摄氏度 11–12 μm,对精密轴承而言,热态测量足以使尺寸超出公差。
- 圆锥滚子轴承使用 T 表示装配总宽度,而不是 B,因为外圈与内圈组件可以分离。
轴承的三个尺寸是什么?
每一种标准滚动轴承都由三个外形尺寸定义,单位为毫米:内径、外径和宽度。这三个数字正是 ISO 15 外形尺寸标准所规定的内容,也是各大主流制造商(SKF、NSK、舍弗勒/FAG、NTN、Timken)在其样本目录每一页顶部都会列出的参数。
- 内径(孔径,d): 套在轴上的孔的直径。这是最关键的尺寸,因为它决定了与轴的配合关系。
- 外径(D): 轴承外表面的直径,与轴承座孔配合。
- 宽度(B): 对向心轴承而言,是两端面之间沿轴向测得的厚度。
圆锥滚子轴承的几何形状不同,符号也相应改变:
- T 是装配总宽度(外圈 + 内圈组件)。
- B 仅指内圈组件的宽度。
- C 仅指外圈的宽度。
之所以要作这种区分,是因为圆锥滚子轴承的外圈与内圈组件可以分离:只测量内圈组件并将其作为整套轴承的宽度,是最常见的订货错误之一。关于这种结构的工作原理,可参阅圆锥滚子轴承与圆柱滚子轴承对比。
测量轴承需要哪些工具?
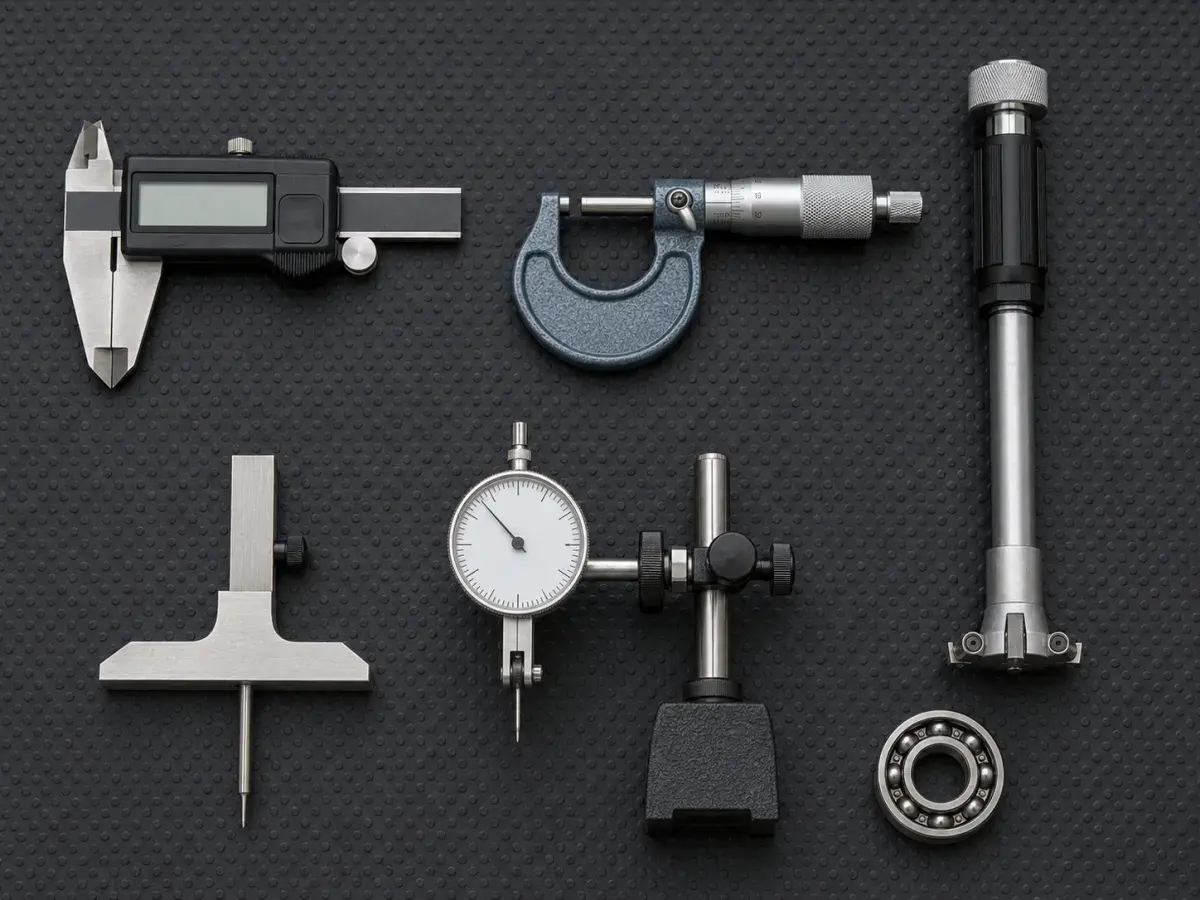
对绝大多数备件更换和检验工作而言,三类量具就能覆盖大约 95% 的场合。具体选择取决于公差等级和轴承尺寸大小。
| 工具 | 适用场景 | 典型分辨率 |
|---|---|---|
| 数字卡尺(0–150 mm) | 外径不超过约 140 mm 的标准向心轴承 | 0.01 mm |
| 数字卡尺(0–300 mm) | 较大轴承、带座轴承单元、立式轴承座 | 0.01 mm |
| 外径/内径千分尺 | 精密轴承(ISO 492 的 5 级、4 级、2 级) | 0.001 mm |
| 内径量表或三点式内径千分尺 | 内径大于 50 mm、卡尺精度不足时 | 0.001 mm |
| 深度尺或卡尺深度杆 | 测量宽度 B 以及圆锥轴承的 T、B、C | 0.01 mm |
普通数字卡尺足以识别公称尺寸。若要检验精密主轴轴承或排查配合问题,卡尺精度不足:普通级(P0)轴承的内径公差带只有个位数至十几微米,随内径尺寸变化,远低于卡尺的分辨率。具体尺寸的极限偏差应查阅制造商的公差表。
测量必须在 室温(20 °C / 68 °F) 下进行,这是 ISO 与 ABMA 轴承公差的基准温度。轴承钢的线膨胀量约为 每米每摄氏度 11–12 μm:对 AISI 52100 / GCr15 这类整体淬硬轴承钢,线膨胀系数约为 11.5 × 10⁻⁶ /°C(AZoM)。一套公称内径 100 mm 的轴承在 30 °C 下读数比 20 °C 时大约多 12 μm,足以扰乱精密检验的结果。
如何测量轴承:分步操作
下述流程假设轴承已从机器上拆下,油脂和污垢已经清除,并已恢复至室温。如果轴承仍压装在轴上,则只能测量外径和宽度,无法测量内径。
步骤 1 — 清洁轴承
用无绒布擦去全部油脂和颗粒物。卡尺量爪与工件接触面之间,或内孔与量具测头之间夹入颗粒物,会引入 50 μm 以上的误差。对于污染严重的轴承,可使用脱脂剂或煤油清洗,然后彻底干燥。绝不可在轴承因运行而发热时进行测量。
步骤 2 — 测量内径(d)
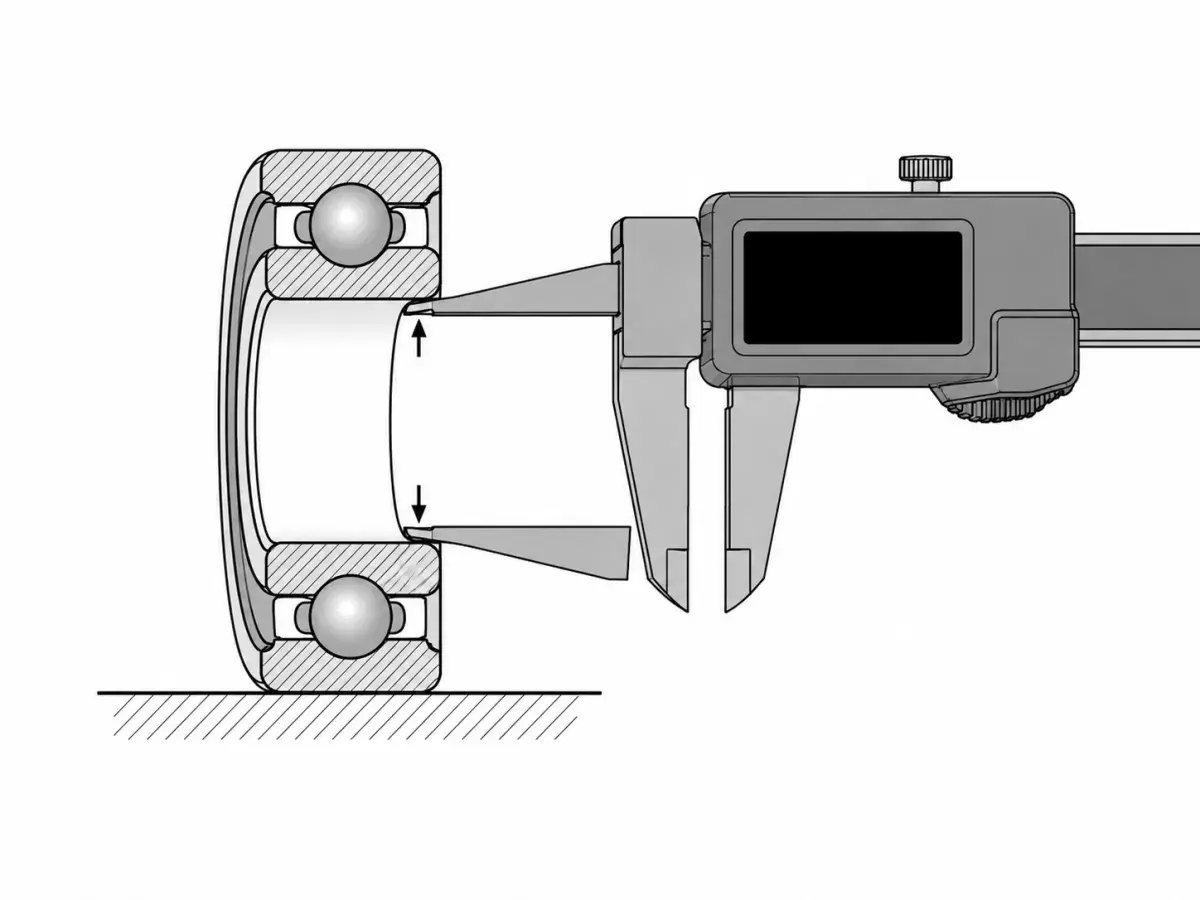
张开卡尺内测量爪,将其伸入轴承内孔。轻轻摆动卡尺,找到读数最大的位置,即该方向的实际直径。沿圆周按大约 120° 间隔 测量三处,以检查圆度偏差,并同时记录最大值和最小值。
对于标准内圈孔径,ISO 492 规定上偏差为零,下偏差为负值。也就是说,孔径只能小于公称值,不能大于公称值。验收时,测得的 最大 直径不得超过公称内径,最小 直径不得小于下极限尺寸。如果只是想快速核对上限,应记录三次读数中的 最大值,而不是最小值。
对于内径大于约 50 mm 的轴承,卡尺量爪挠曲会使测量精度下降。此时应改用内径千分尺或三点式内径千分尺;测量任何精密级轴承时也应采用这类量具。
步骤 3 — 测量外径(D)
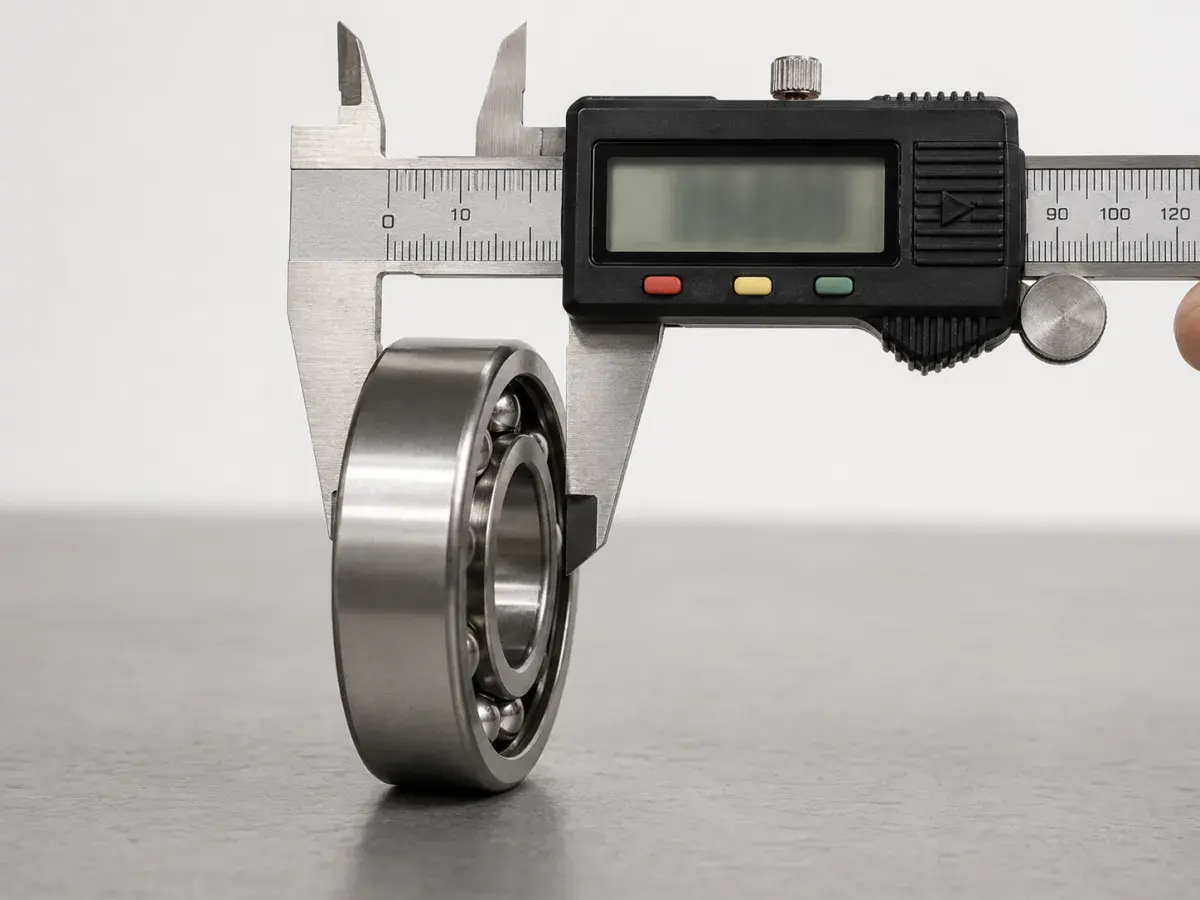
使用卡尺的外测量爪,在圆周方向相隔 120° 的三处分别测量并取平均值。外圈通常最容易准确测量,因为其圆柱表面完全外露。
步骤 4 — 测量宽度(B 或 T)
将轴承以外径面立放在平整台面上,用卡尺深度杆或外测量面测量两端面之间的距离。对于深沟球轴承或圆柱滚子轴承,所得数值就是 B。
对圆锥滚子轴承,则需先判断自己测的是哪一个宽度:
- 如果外圈与内圈组件仍处于装配状态,所测的是总宽度 T。
- 如果只测分离后的内圈组件,所测的是 B。
- 如果只测分离后的外圈,所测的是 C。
样本目录中针对圆锥滚子轴承会同时给出三者;订货时需要匹配的通常是 T(连同外形尺寸 d × D × T)。
步骤 5 — 用轴承代号反向核对
下单订购备件前,先解读外圈上的轴承代号(详见下一节)。多数公制轴承代号的后两位表示内径,因此查表即可验证实测值是否合理。如果代号对应 30 mm 内径,而卡尺测得 29.7 mm,就需要进一步检查。轴承可能是非标规格、磨损严重,也可能存在测量错误,应查明原因后再下单。
如何通过轴承代号读出尺寸?
依据 ISO 15 代号体系,绝大多数公制滚动轴承的内径尺寸都直接编码在代号的后两位中。只要标识仍可辨认,这是不借助任何工具就能识别轴承的最快方法。
内径代号(基本代号的后两位)规则如下:
| 内径代号 | 内径(mm) |
|---|---|
| 00 | 10 |
| 01 | 12 |
| 02 | 15 |
| 03 | 17 |
| 04 及以上 | 内径代号 × 5 |
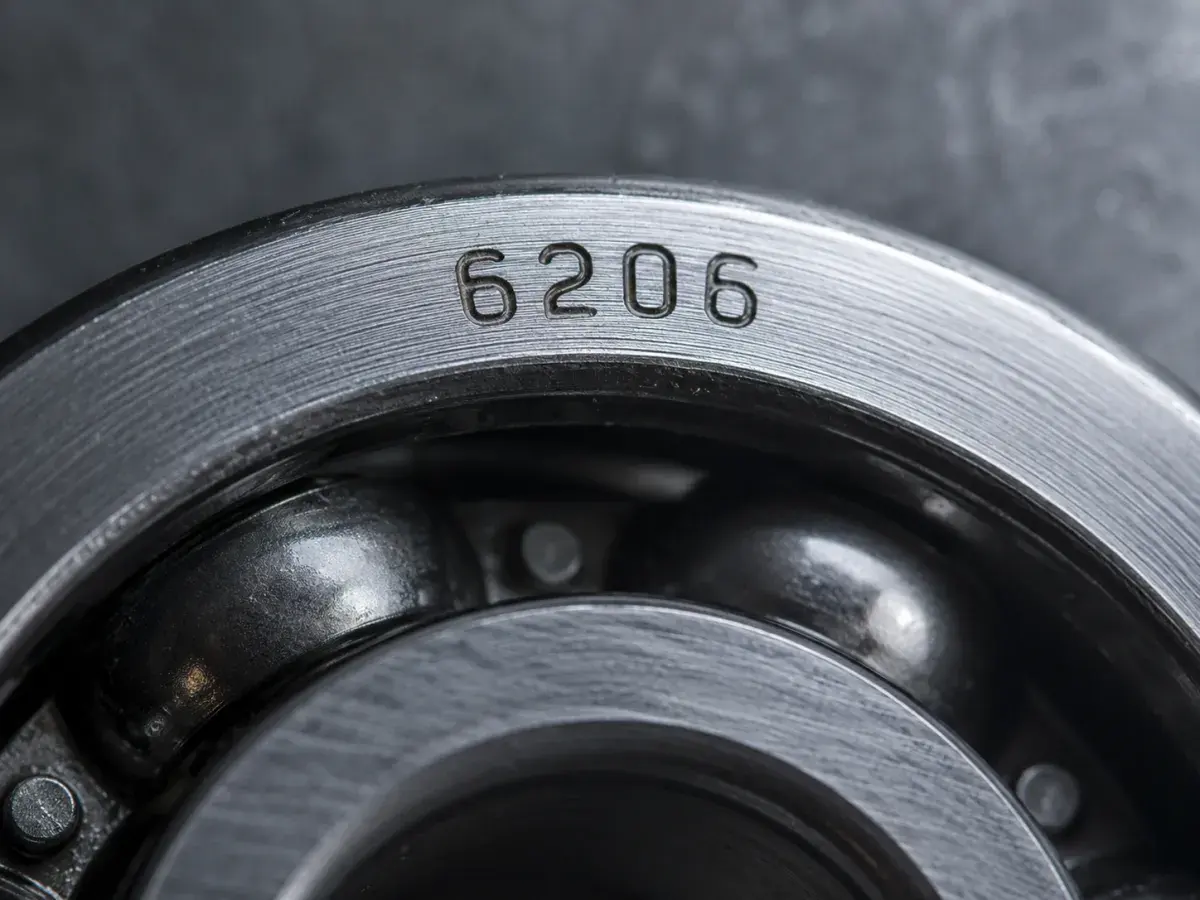
所以代号为 6204 的轴承,其内径为 20 mm(04 × 5);代号为 6206 的内径为 30 mm(06 × 5);代号为 22220 的调心滚子轴承,内径为 100 mm(20 × 5)。
内径代号的特例
该规则存在以下特例:
- 内径小于 10 mm 的,直接以实际数值表示(例如 608 即内径 8 mm)。
- 内径达到或超过 500 mm 的,用斜杠加完整数值表示(例如 6/500 即内径 500 mm)。
- 英制系列轴承(在 Timken 代号体系下的圆锥滚子轴承中很常见)采用完全不同的编码约定,以基本系列号为基础,不遵循上述毫米规则。
代号中其余位则给出轴承的系列与类型。以 6206 为例:
- 6 = 轴承类型(深沟球轴承,单列)。
- 2 = 尺寸系列(按 ISO 15 反映宽度与外径的比例关系)。
- 06 = 内径代号 → 内径 30 mm。
因此,经验丰富的采购人员仅凭轴承代号,就能在看到实物前初步判断尺寸是否匹配。有关这些代号对应的轴承类型,可参阅轴承的种类。
测量轴承时的常见错误
以下是客户提交测量数据进行型号交叉对照时最常见的错误。每一种都曾导致客户重新订购或安装错误规格。
来自我们的型号交叉对照记录。 在技术团队于 2026 年初处理的约 200 份客户测量请求中,倒角与圆柱面混淆(下文第 6 项)是最常见的“测量错误”:卡尺量爪落在外圈端面倒角上,使外径为 50–120 mm 的轴承读数比真实值大 0.3–0.6 mm。第二常见的是混淆圆锥滚子轴承的内圈组件宽度和总宽度(下文第 2 项)。这类情况几乎都发生在汽车轮毂轴承更换中,原内圈组件仍留在轮毂上,只有外圈被送来检验。
1. 把磨损轴承的尺寸当作公称尺寸。 一套已运行多年的轴承,其内径可能因磨损而扩大 50–200 μm。务必用印刷代号反向核对,而不是把磨损后的尺寸当作原始尺寸。
2. 在圆锥滚子轴承上把 B 当作 T。 把内圈组件宽度 B 当作整套轴承的宽度 T,会导致订购的备件相对于轴承座过窄。应在外圈与内圈组件装配在一起的状态下测量 T;确定基本代号后,也可直接从产品目录中查取 T。
3. 在轴承发热时测量。 一套刚从 70 °C 工作状态下取下的 100 mm 尺寸轴承,相比室温下的同款轴承,读数会偏大约 50 μm。精密尺寸必须等其冷却后再测。
4. 使用磨损或未经校准的卡尺。 精密测量前,应使用量块或已知基准件校验卡尺零点。即使数显读数稳定,未经正确校准的卡尺仍可能产生 50 μm 或更大的偏差。
5. 忽视公差等级。 公称尺寸完全相同的两套轴承,依 ISO 492 可能属于截然不同的公差等级:普通级、6 级、5 级、4 级、2 级,精度依次递增。产品目录中通常使用 DIN 620 体系的 P0、P6、P5、P4、P2 代号。需要 P4 级的高速主轴,不能用同一公称尺寸的 P0 级轴承替代。公差后缀会出现在完整代号中(例如 7008 CDGA/P4A 是一种 P4 级角接触球轴承)。
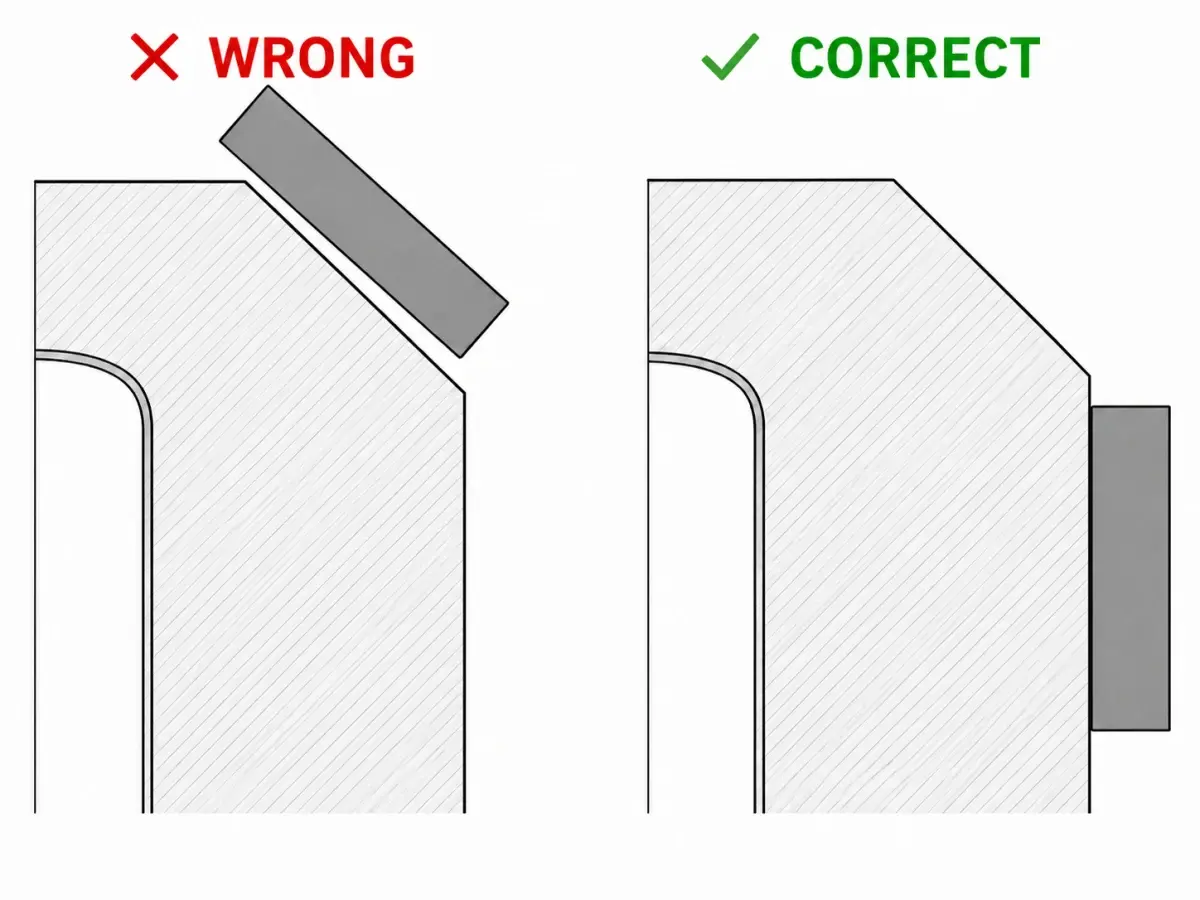
6. 把倒角当作内径或外径测量。 轴承套圈各边缘均有小倒角,其尺寸由 ISO 582 规定。如果卡尺量爪落在倒角而非圆柱面上,读数会大于真实内径(端面倒角向外展开),或小于真实外径(端面倒角使外圈直径减小),偏差通常为 0.1–1 mm,具体取决于轴承尺寸。量爪必须贴靠完整的圆柱表面,而不是倒角边缘。
7. 用卡尺测量径向游隙。 径向游隙(内圈相对外圈在径向上的活动量)应使用塞尺或专用游隙量具测量,而不是卡尺。各类轴承的标准游隙数值在 ISO 5753-1 中有规定。
如果代号无法辨认怎么办?
若轴承代号已经磨损、锈蚀或被油漆覆盖,就必须依靠实物测量识别。需要测量全部三个外形尺寸(d、D、B 或 T),观察可见的滚动体类型(球、圆柱滚子、圆锥滚子、调心滚子、滚针),确认滚动体列数,并记录明显结构特征,例如密封圈、防尘盖、止动环槽或带法兰外圈。这样只能得到基本代号,再往后就得靠轴承型号对照:密封、保持架、游隙和公差代号是量不出来的。
安德轴承技术团队为客户处理此类识别工作时,上述信息通常能将候选代号缩小到两三种。结合应用工况还可进一步筛选:如果轴承拆自轧机、造纸机或风电主轴,则很可能属于调心滚子轴承、圆柱滚子轴承或圆锥滚子轴承。
对于老旧或非标轴承,例如俄标 GOST 旧代号、已停用的英制系列和特殊 OEM 编号件,有时只能通过制造商产品目录进行交叉对照。安德轴承备有 SKF、NSK、FAG、Timken 等主要品牌的代号交叉对照资料。如果只有测量数据而代号无法辨认,将尺寸发送给技术人员通常比自行推测更高效。
一览:轴承公差等级
更换轴承时,仅确认公称尺寸还不够;公差等级决定轴承与轴及轴承座的配合精度。从 P0 到 P2,内径公差带大约缩小到原来的四分之一。下表和图表汇总了 ISO 492 等级及其对应的 ABEC 等级(NSK 公差表)。公差等级与径向内部游隙是两项独立规格:径向游隙表示套圈之间的可移动量,公差等级则限制尺寸和旋转精度偏差。轴承内部游隙指南进一步介绍了游隙组和剩余游隙的测量方法。

| ISO 492 等级(DIN 620 代号) | 对应 ABMA 等级 | 典型应用 |
|---|---|---|
| 普通级(P0) | ABEC 1 | 一般工业、齿轮箱、电机 |
| 6 (P6) | ABEC 3 | 精密齿轮箱、机床进给机构 |
| 5 (P5) | ABEC 5 | 机床主轴、仪器仪表轴承 |
| 4 (P4) | ABEC 7 | 高速主轴、精密泵 |
| 2 (P2) | ABEC 9 | 超高精度主轴、陀螺仪 |
精度等级越高,对内径、外径、宽度、跳动以及滚道形状误差的公差就越严格。每升一级,价格会大幅上扬:P4 主轴轴承的典型价格通常是同等 P0 轴承的 3 至 10 倍。
常见问题
问:不拆下轴承,怎么测量它?
在轴承仍处于安装状态下,可以用卡尺测出外径和总宽度,但无法直接测内径。最可靠的替代办法是读取外圈上的轴承代号,再依据 ISO 15 用后两位反推内径。如果标识已模糊,则可能需要拆下轴承,或借助内窥镜读取内圈上的标识。
问:圆锥滚子轴承应如何测量?
测量内圈组件的内径 d、外圈的外径 D,并在外圈与内圈组件按运行状态配合后测量装配总宽度 T。由于这些部件可以分离,产品目录会分别给出 T、B(内圈组件宽度)和 C(外圈宽度)。订货时通常需要同时匹配 d、D 和 T。
问:轴承尺寸采用什么单位?
标准 ISO 和 DIN 轴承以毫米为单位。英制系列轴承以英寸为单位,最常见的是用于北美汽车和重型设备的 Timken 代号圆锥滚子轴承。订货前务必确认单位制,尤其是为原本按英制尺寸设计的车辆或设备采购轴承时。
问:测量需要多高的精度?
如果只是识别用于一般替换的 P0 级轴承,±0.1 mm 通常已经足够。ISO 15 产品目录中的尺寸级差较大,0.1 mm 误差很少会导致型号误判。但若要检验精密主轴轴承或核对轴与轴承座配合,则需要千分尺级精度(±1 μm)和温度受控的测量环境。
问:能直接测出轴承的额定载荷或寿命吗?
不能。这些参数需要计算,无法直接测量。动、静载荷额定值(C 与 C₀)根据轴承几何结构和材料性能,分别按 ISO 281(动载荷)和 ISO 76(静载荷)确定。寿命按 L₁₀ 公式计算:L₁₀ = (C/P)ᵖ 百万转,其中球轴承 p = 3,滚子轴承 p = 10/3。计算时应使用产品目录给出的 C 值,不能根据卡尺测量结果推算。
结语
掌握内径、外径和宽度三个尺寸以及相应量具后,测量一套轴承通常只需几分钟。日常备件更换时,一把数字卡尺和外圈上的轴承代号通常已经足够;利用 ISO 15 内径代号规则(04 及以上的代号 × 5 即为内径),可以快速核对实测值。
精密应用的要求更高:此时卡尺精度不足,公差等级会直接决定替换轴承能否正确配合。对于高速主轴、精密进给机构或代号中带 P 级后缀的轴承,应改用千分尺,在室温下测量,并在订货前确认公差等级。
如需在订购备件前复核测量数据,可将测量结果和轴承标记照片发送给我们。安德轴承技术团队可协助进行型号交叉识别和尺寸确认。